Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Pålidelig R-Type centreringspladeproducent til præcisionsjusteringsløsninger
Som en specialiseret armaturproducent af R-Type Centreringsplader,JWGRIPfremstiller positioneringsplader med høj planhed og nulpunkts palleindsatser til formudviklere, EDM-procesplanlæggere og specialister i indkøb af armaturer, der laver multi-elektrode-layout på synker EDM-arbejdsborde. Hver plade gennemgår stressaflastende udglødning og dobbeltsidet præcisionsslibning for at holde strenge parallelitets- og fladhedstolerancer og forhindre kumulativ positioneringsafvigelse for tætte multi-elektrode-opsætninger. Disse referenceplader løser koordinatinkonsistens ved udskiftning af elektroder eller udskiftelige emner inde i dielektriske væsketanke. JWGRIP leverer ogsåR-type EDM patronerog Wire EDM Workholding Fixtures, der bygger komplette datum-overføringskæder til synker EDM og wire-cut bearbejdningsarbejdsgange.
Adskillige støbeformeværksteder fokuserer stærkt på individuel borepatrons nøjagtighed, men overser dog udbredelse af datum på tværs af flere stationer. Selv højpræcisionsspændepatroner kan ikke eliminere akkumulerede fejl, hvis mellemforbindelsesplader lider af dårlig planhed eller forvrængede lokaliseringsåbninger. Når operatører arrangerer flere grafit- eller kobberelektroder til bearbejdning af støbeforme med flere hulrum, vil små fejl på centreringspladerne stable sig op på tværs af hver station. Den kumulative afvigelse forstyrrer ensartetheden af gnistgab, skaber inkonsekvent hulrumsdybde og ødelægger dimensionel konsistens blandt flere formindtryk. Mange generiske adapterplader, der sælges på markedet, er ikke optimeret til EDM-miljøer; de har en tendens til at lide af overfladekorrosion og dimensionsdrift under langvarig nedsænkning i dielektrisk væske, hvilket gradvist bryder koordinatkonsistensen på tværs af elektrodepositioner.
Hvilke kritiske funktionelle egenskaber adskiller dedikerede datumplader fra almindelige adapterplader til multi-elektrode EDM-opsætninger?
Almindelige adapterplader er for det meste designet til tørskårne CNC-fræsningsforhold. De tager sjældent dielektrisk nedsænkning, kulstofpartikelforurening og multistationsfejlakkumulering med i designovervejelser.
Derimod er R-Type Centreringsplader specialbygget til multi-elektrode layout scenarier af synker EDM.
R-Type 70x70 EDM-centreringspladen passer til kompakte multi-elektrode-arrangementer til små præcisionsstøbeindsatser.
R-Type 54x54 EDM-centreringspladen tjener til installation med smal plads, hvor monteringspladsen er ekstremt begrænset. 75 mm EDM-nulpunktscentreringspladen udvider belastningskapaciteten for mellemstore elektroder, mens R-Type 156 mm EDM-pallen til nulpunkts-arbejdsholding tilbyder en datumbærer i større format til kraftige multi-elektrodegrupper.
Anti-korrosions overfladebehandling modstår kemisk erosion fra dielektrisk væske. Præcisionsbearbejdede lokaliseringsåbninger garanterer gentagelig justering, hver gang plader monteres på bundpatron. Med pålidelige mellemliggende datum-medier bevarer hver elektrodestation sin uafhængige koordinatværdi uden krydsinterferens, hvilket undgår kumulativ forskydning i produktion af støbeforme med flere hulrum.
Hvordan kan man eliminere kumulativ datumfejl?
Komplekse forme med flere hulrum kræver snesevis af elektroder for at afslutte alle hulrumsdetaljer. Genetablering af koordinatreferencer for hver elektrode inde i EDM-tanken spilder masser af maskindriftstid. R-Type centreringsplader giver operatører mulighed for at afslutte elektrodegruppering, layoutplanlægning og koordinere måling på eksterne kalibreringsbænke uden for EDM-maskinen. Flere elektroder kan monteres på forhånd på centreringsplader eller paller i batcher, og hele den samlede enhed låses på R-Type EDM Chucks i et enkelt installationstrin.
Denne tilgang flytter næsten alt måle- og opsætningsarbejde væk fra værdifuld maskintid. Hvis værksteder planlægger at realisere armaturets cirkulation på tværs af forskelligt udstyr, kan disse datumplader samarbejde med moduler fra Quick Change Workholding System, der overfører ensartet koordinatdatum mellem målestationer, synker EDM-maskiner og hjælpeinspektionsplatforme. Denne arbejdstilstand skærer gentagne koordinatindstillinger og undertrykker effektivt fejlstabling genereret af flere uafhængige spændeoperationer.
Kerneprodukthøjdepunkter
Dobbeltsidet præcisionsslibning plus afspændingsaflastende behandling opretholder ultralav fladhed og parallelitet, hvilket begrænser kumulativ positioneringsafvigelse i flere stationer.
Specifikationer for flere dimensioner inklusive 54×54,70×70,75 mm og 156 mm palle tilpasser kompakte indsatser, tæt multi-elektrodelayout og tunge elektrodekombinationer.
Speciel anti-korrosionsoverfladebehandling modstår langvarig nedsænkning af dielektrisk væske, sænker korrosion og overfladedimensionsændring inde i EDM-arbejdstanke.
Standardiseret lokaliseringsgrænseflade sikrer problemfri kompatibilitet med eksisterende R-Type patroner, holdere og hjælpekalibreringskomponenter.
Produktmoduloversigt
JWGRIP datum-overførselsproduktportefølje dækker centreringsplader i lille form op til kraftige paller i store størrelser for at matche forskellige krav til layout af flere elektroder.
R-Type 54x54 EDM-centreringsplade er designet til snævert installationsrum, velegnet til kompakt multi-elektrode-arrangement af små præcisionsformindsatser. R-Type 70x70 EDM-centreringsplade er bredt brugt til almindelige små og mellemstore forme med flere hulrum. 75 mm EDM-nulpunktscentreringspladen giver udvidet belastningsområde til mellemstore elektrodegrupper. R-Type 156 mm EDM-palle til nulpunktsarbejdshold fungerer som en stor bæreplatform til tunge elektroder eller kombineret fastspænding med flere indsatser. Alle disse hardwareenheder tilhører R-Type EDM Workholding System-økosystemet. Når værksteder skal afslutte opfølgende wire-cut-bearbejdning af formdele, kan matchende værktøj fra Wire EDM Workholding Fixtures introduceres for at fortsætte med at bruge den samme datumreference på tværs af forskellige behandlingsstadier.
Typiske anvendelsesscenarier
Disse dataoverførselsplader og paller finder bred anvendelse i fremstilling af plastsprøjtestøbeforme med flere hulrum, fremstilling af præcisionsforbindelsesstøbeforme, behandling af medicinske implantatstøbeforme og arbejdsgange til forberedelse af batchelektrodegrupper. De passer til synke-EDM-udstyr til simultan bearbejdning med flere hulrum, grupperet elektrodebehandling og modulær skæropspænding. Uanset om du renoverer ældre EDM-arbejdsstationer eller konstruerer nye modulære formfremstillingsceller, stabiliserer korrekt udvalgte centreringsplader multi-elektrode-koordinatkonsistensen og reducerer defekte dele forårsaget af akkumuleret datum-forskydning. Disse komponenter er flittigt brugt af forbrugerelektronikstøbefabrikker, præcisionsforbindelsesværktøjsfabrikker og virksomheder, der udfører højvolumen multi-kavitetsstøbeprojekter.
Praktiske udvælgelsesprincipper
Beregn først den samlede mængde og den ydre dimension af elektroder i hver gruppe, og vælg derefter pladestørrelsen i henhold til den faktiske bordinstallationsplads. Kompakt-indsats tæt layout vælger mindre størrelse plader såsom R-Type 54x54 EDM Centering Plate eller R-Type 70x70 EDM Centering Plate. Mellemstore og store elektrodegrupper eller kombineret multi-indsats fastspænding kan anvende 75 mm EDM-nulpunktscentreringsplade eller R-type 156 mm EDM-palle til nulpunktsarbejdshold.
For det andet bekræfter interface-matchningskravet med dine eksisterende base-patroner. Vær opmærksom på elektrodens samlede vægt; Scenarier med tung last kræver paller med højere bæreevne. Hvis du håber at dele datum med eksterne måleplatforme, skal du kontrollere kompatibiliteten med Quick Change Workholding System-moduler på forhånd. Når du føler dig forvirret over størrelseskombinationer eller matchning af belastningskapacitet, kan du henvise til JWGRIPs officielle dimensionsdatablade for at filtrere passende varenumre baseret på elektrodelayouttegning og belastningsparametre.
Brugsvejledning
Kulstofrester, grafitpulver og dielektrisk slam vil opbygges på pladelokaliseringsoverflader og positioneringshuller under kontinuerlig EDM-produktion. Skånsom og regelmæssig rengøring af flade referenceflader og lokaliseringsboringer er afgørende for at bevare den oprindelige dato-nøjagtighed. Undgå kraftige stød, ridser eller mekanisk påvirkning af slibebehandlede referenceoverflader; overfladeindrykninger vil medføre permanente uoprettelige datumfejl. Efter rengøring skal pladerne tørres af og påføres en korrosionsbeskyttende belægning, især for enheder, der opbevares uden for maskintanke i længere perioder.
Efterse jævnligt fladheden og lokaliseringshullets tilstand for plader, der arbejder under tunge belastninger med flere elektrodeforhold. Rettidig tilbagetrækning af komponenter med tydelige fordybninger eller korrosionshuller. At følge standardiserede betjeningsvaner beskytter datumintegriteten, holder multi-elektrode koordinatkonsistens og sænker afvisningsforholdet for masseproduktion af forme med flere hulrum.




- View as
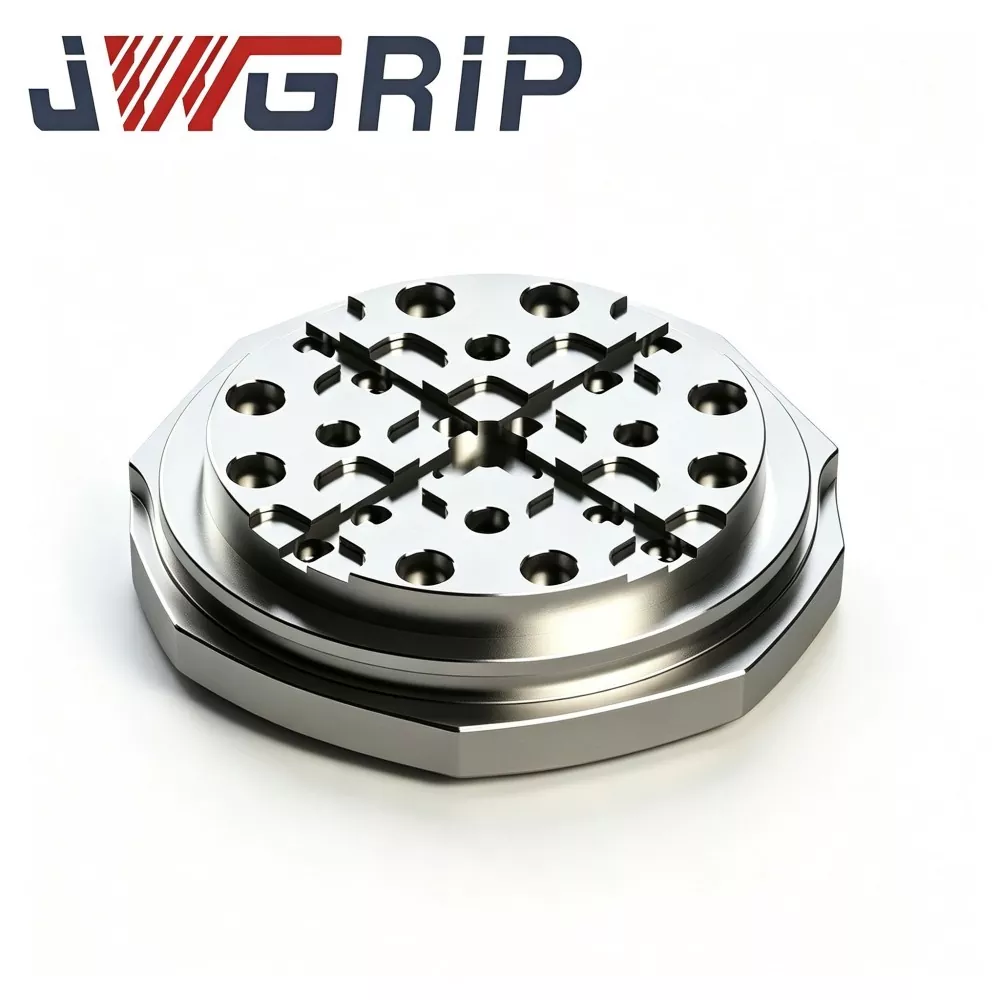
R-Type 156 mm EDM palle til nulpunkts-arbejdshold
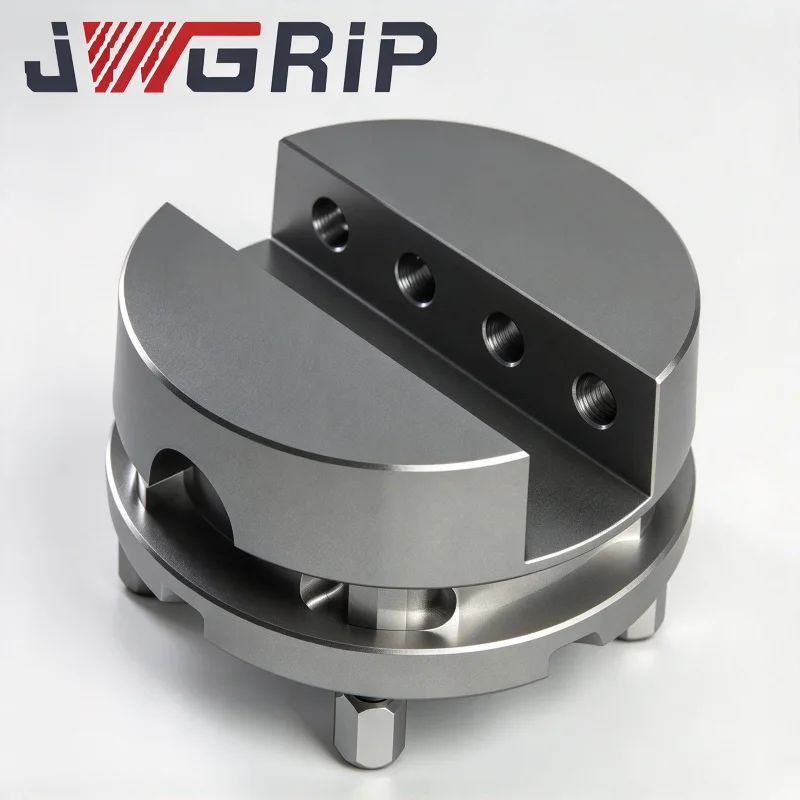
JWGRIP, erfaren leverandør, der leverer gennemprøvede ODM-løsninger til højpræcisions EDM-arbejdsholdehardware, tilbyder stiv konstruktion R-Type 156 mm EDM-palle til Zero Point Workholding, en vigtig indkøbskomponent til synker-EDM-krydsprocesoverførsel i mellemstore støbefabrikker. Fremstillet af stressaflastet forhærdet legeret stål, gennemgår den termisk multicyklusstabilisering, R-type overgangsrillebearbejdning og ultrapræcisionsslibning i fuld flade. Udstyret med spånafledningsdræningsarkitektur til sprøjtende EDM-tankmiljøer spreder dens unikke R-formede spændingsfrigørelsesrille høj lokal spænding fra gentagne nulpunktslåse-oplåsningscyklusser og undertrykker lokaliserings-datum-flade mikrodeformation efter lang tids cyklisk drift.
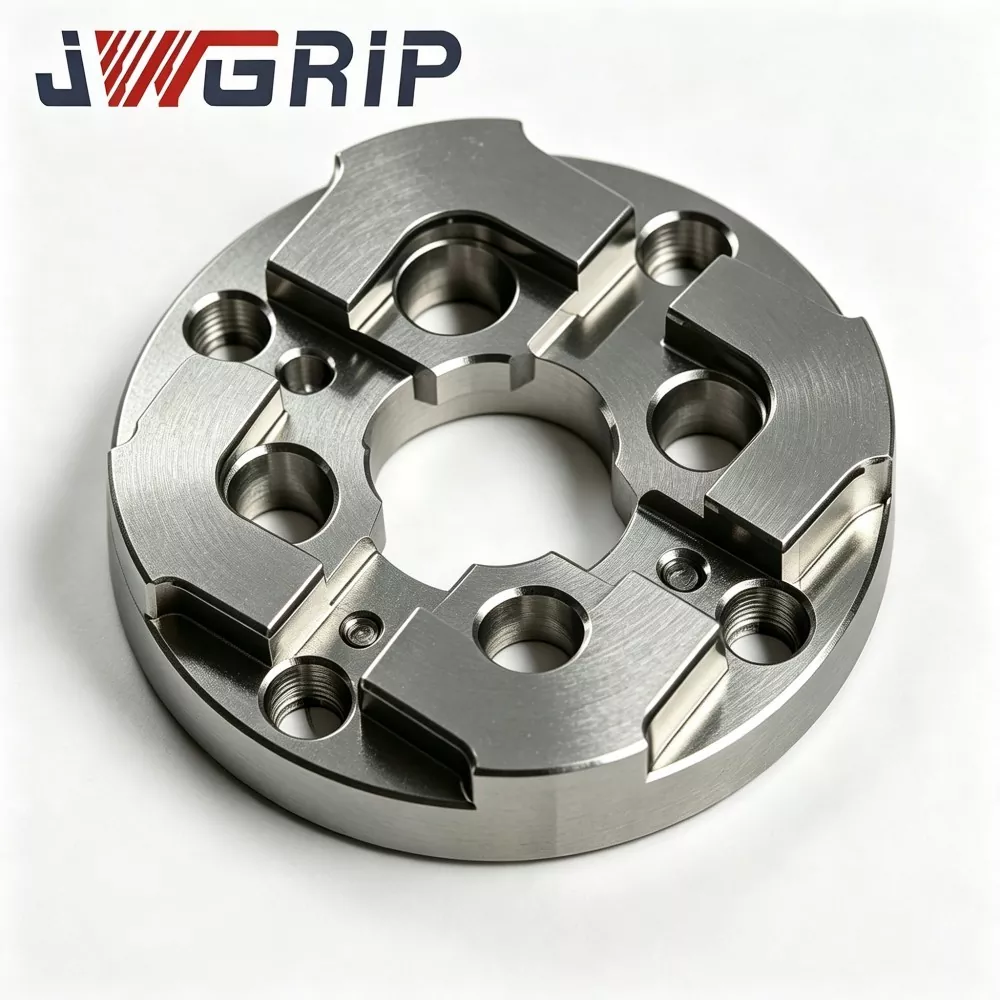
75 mm EDM nulpunktscentreringsplade
JWGRIP er den professionelle producent og leverandør af 75 mm EDM-nulpunktscentreringsplade i Kina, der leverer fabriksdirekte levering og tilpasset strukturel justering til mellemstore formfremstillingsværksteder over hele verden. Det er et højstabilt integreret datumpositioneringsarmatur, der er specielt udviklet til synker EDM-nulpunktsfikstursystemer. Den integrerer forstærket anti-deformationsstruktur og højpræcisions nulpunkts-matching benchmark i en enkelt enhed, hvilket realiserer hurtig datum-gendannelse under hyppig udskiftning af formindsats og multi-elektrode batchbearbejdning.

R-Type 54x54 EDM Centreringsplade
JWGRIP er den professionelle producent og leverandør af R-Type 54x54 EDM-centreringsplade i Kina, med standardspecifikationer fuldt ud på lager og understøtter global bulkordre til kompakte EDM-maskiner og præcisionsstøbeværkstedsprojekter. Det er en slidbestandig højpræcision integreret positioneringsbenchmark-armatur, der er specielt konstrueret til små synker-EDM-udstyr, minielektrode-jigs og multi-kavitets præcisionsformbehandlingsscenarier. Den integrerer optimeret R-type overgangspositionerende skulderstruktur og termisk stabil mekanisk ydeevne i en enkelt enhed, hvilket eliminerer fejlene ved let ekstruderingsslid og hjørneafslag på traditionelle retvinklede miniaturecentreringsplader.
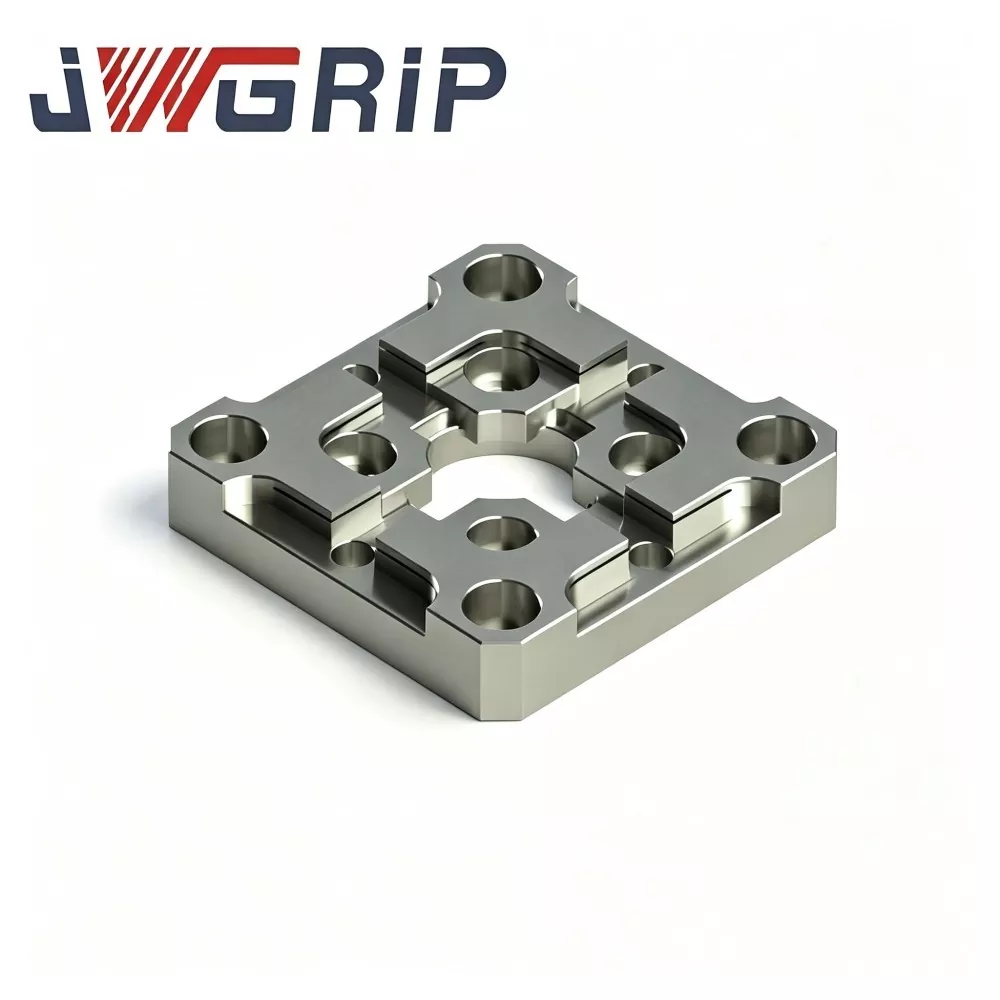
R-Type 70x70 EDM Centreringsplade
JWGRIP er den professionelle producent og leverandør af R-Type 70x70 EDM-centreringsplade i Kina, der leverer direkte fra fabrikken og tilpasset strukturel modifikation for at imødekomme forskellige krav til EDM-armaturlayout. Det er en højpræcisions integreret elektrodepositioneringsbenchmark-armatur, der er specielt optimeret til synker-EDM-formfremstillingsværksteder med fokus på hurtig centrering og gentagne elektrodepositioneringsopgaver. Den integrerer spændingsspredt R-type indre affasningsovergangsstruktur og ultrastabil benchmark positioneringsydeevne i en enkelt kompakt enhed, der effektivt løser skarpe kanter og referencedriftsfejl i traditionelle flade centreringsplader.
JWGRIP er en professionel R-Type centreringsplader producent og leverandør i Kina. Vi byder dig hjertelig velkommen til engrosprodukter af høj kvalitet til konkurrencedygtige priser fra vores fabrik.
Nyhedsanbefalinger