Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






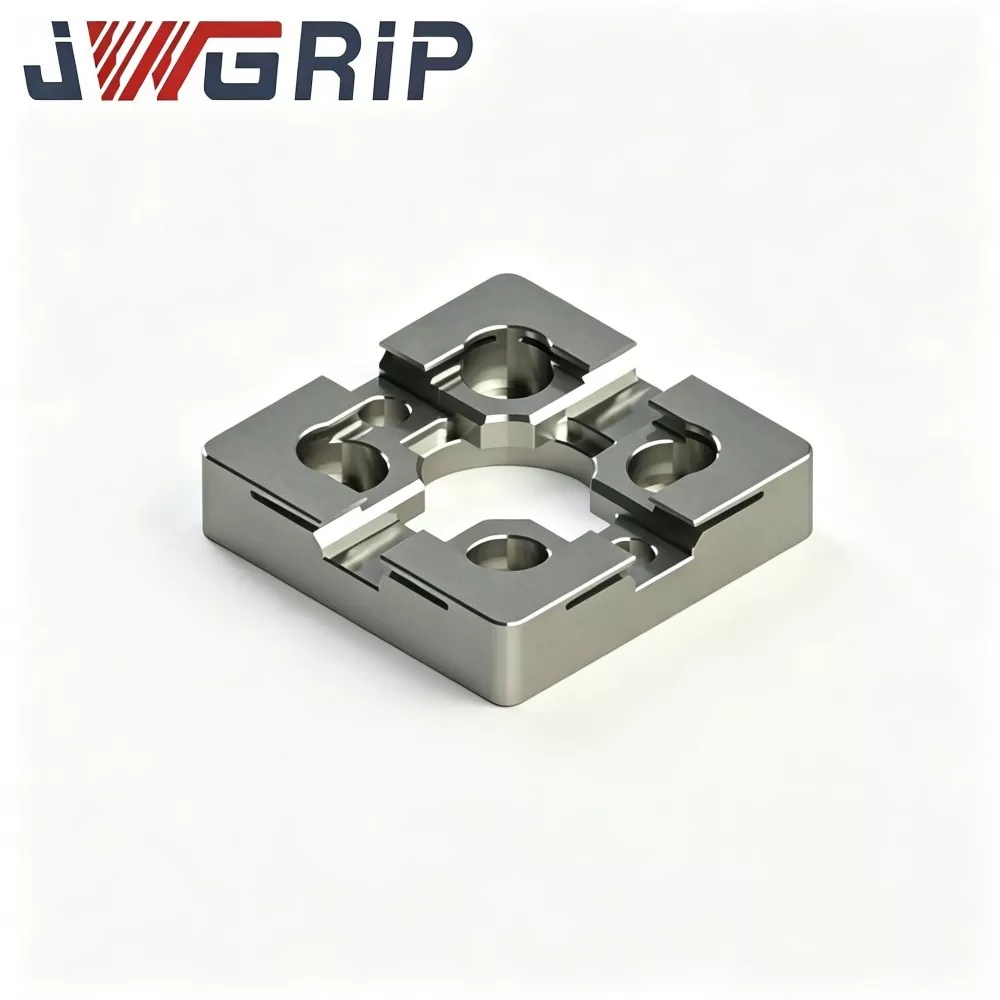
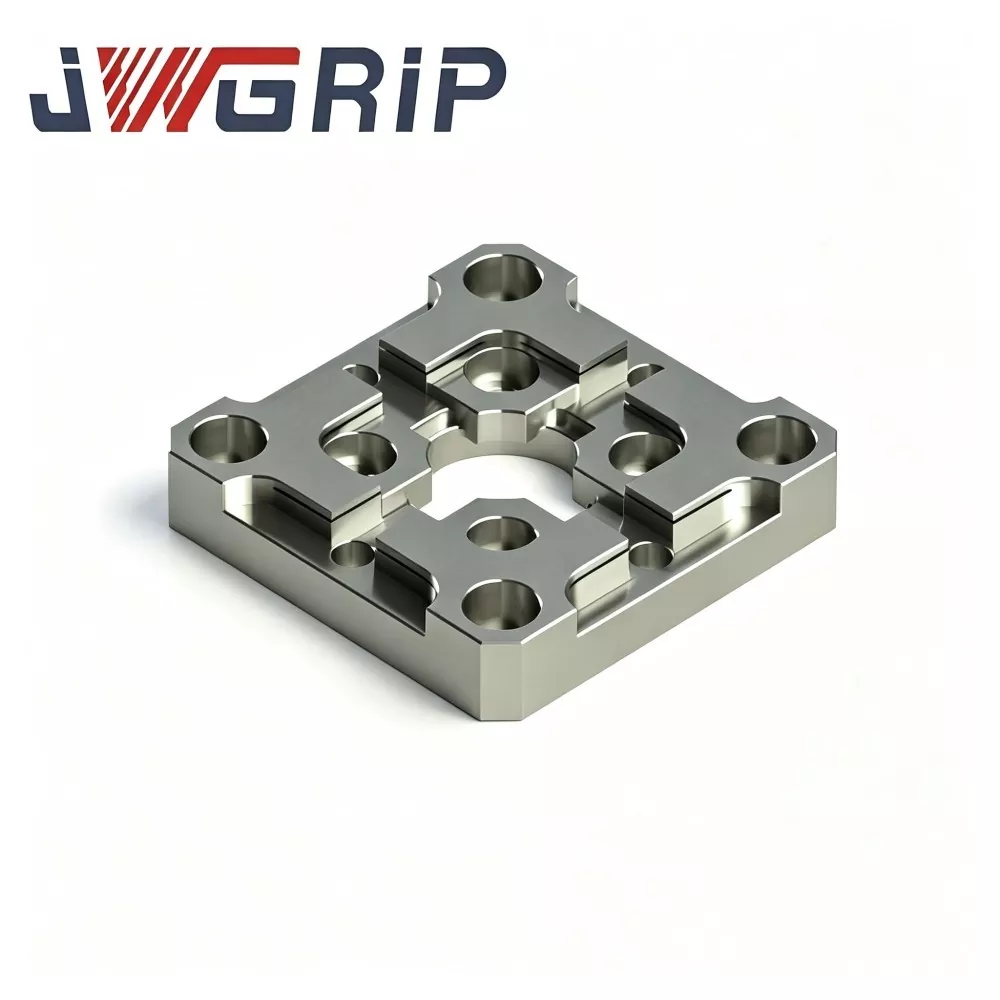
R-Type 54x54 EDM Centreringsplade
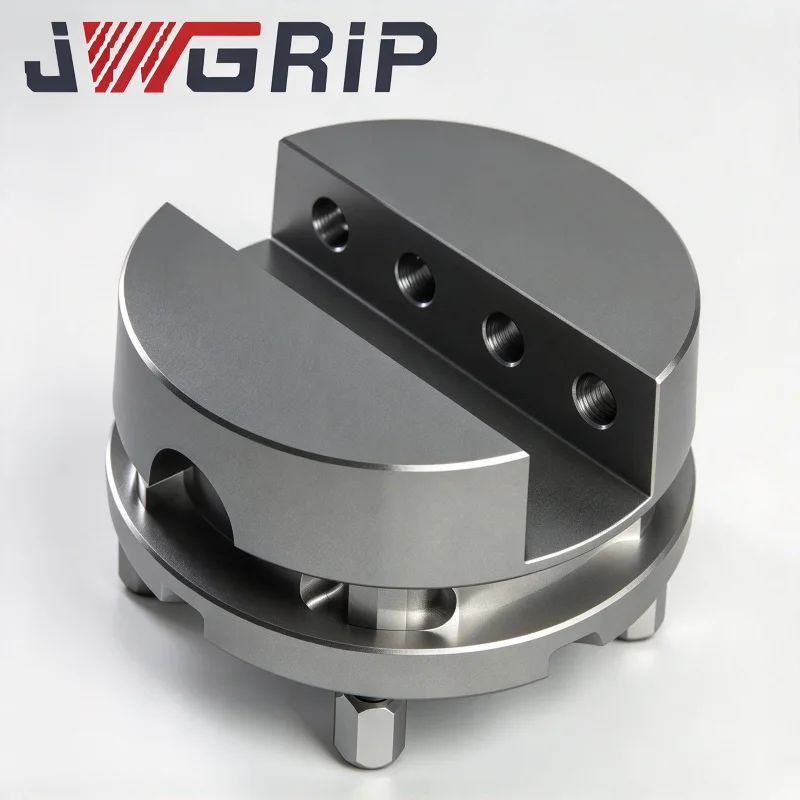
JWGRIP er den professionelle producent og leverandør af R-Type 54x54 EDM-centreringsplade i Kina, med standardspecifikationer fuldt ud på lager og understøtter global bulkordre til kompakte EDM-maskiner og præcisionsstøbeværkstedsprojekter. Det er en slidbestandig højpræcision integreret positioneringsbenchmark-armatur, der er specielt konstrueret til små synker-EDM-udstyr, minielektrode-jigs og multi-kavitets præcisionsformbehandlingsscenarier. Den integrerer optimeret R-type overgangspositionerende skulderstruktur og termisk stabil mekanisk ydeevne i en enkelt enhed, hvilket eliminerer fejlene ved let ekstruderingsslid og hjørneafslag på traditionelle retvinklede miniaturecentreringsplader.
Denne højstabile R-Type 54x54 EDM-centreringsplade anvender førsteklasses termisk stabiliseret legeret værktøjsstål som råmateriale, behandlet gennem multi-cycle stress-relief ældningsbehandling, lokal overfladehærdning og ultra-præcision dobbeltsidet slibeteknologi. Den opgraderede overgangsskulderstruktur af R-typen spreder effektivt koncentreret kontaktspænding under gentagen elektrode-jig-docking og hyppige belastnings- og aflæsningscyklusser, hvilket i høj grad reducerer fordybningsskader og hjørneslid og bevarer permanent en stabil centreringsbenchmark-nøjagtighed. Det termisk stabiliserede stållegeme undgår effektivt strukturel deformation og dimensionelle afvigelser forårsaget af værkstedstemperaturudsving, hvilket sikrer fremragende fladhed og langsigtet dimensionel konsistens i højfrekvent batchproduktion.
Den tilpasser sig perfekt til positioneringskravene for små kobber-, grafit- og kobber-wolframelektroder, forkorter manuel præcentrering betydeligt, eliminerer akkumulerede manuelle kalibreringsfejl og løser industriens smertepunkter med ustabilt gnistgab og defekte små hulrumsdetaljer forårsaget af slidt benchmark. Det understøtter standard lagerforsyning og OEM-modifikation af monteringshulslayout og positioneringsnavsprofiler, hvilket giver pålidelige og repeterbare højpræcisionspositioneringsløsninger til miniatureindsats- og multi-kavitetsstøbeform EDM-batchbehandling.
Praktiske smertepunkter
Kompakte sinker-EDM-værksteder, der behandler mikrokonnektorer og medicinske miniatureforme, står over for iboende ulemper fra konventionelle centreringsplader i lille format:
Konventionelle små centreringsplader bruger skarpe indvendige skuldre. Docking-påvirkning koncentrerer stress på smalle hjørnezoner. Usynlige mikroindrykninger genereres gradvist, som ikke kan detekteres ved rutinemæssig visuel inspektion.
Centreringsreferencen driver lydløst under kontinuerlig produktion, hvilket resulterer i inkonsekvent gnistgab, ujævn hulrumssidevægerosion og skrotrisiko for miniatureformindsatser af høj værdi.
JWGRIP optimerer R-Type 54x54 EDM-centreringsplade til ovennævnte smertepunkter:
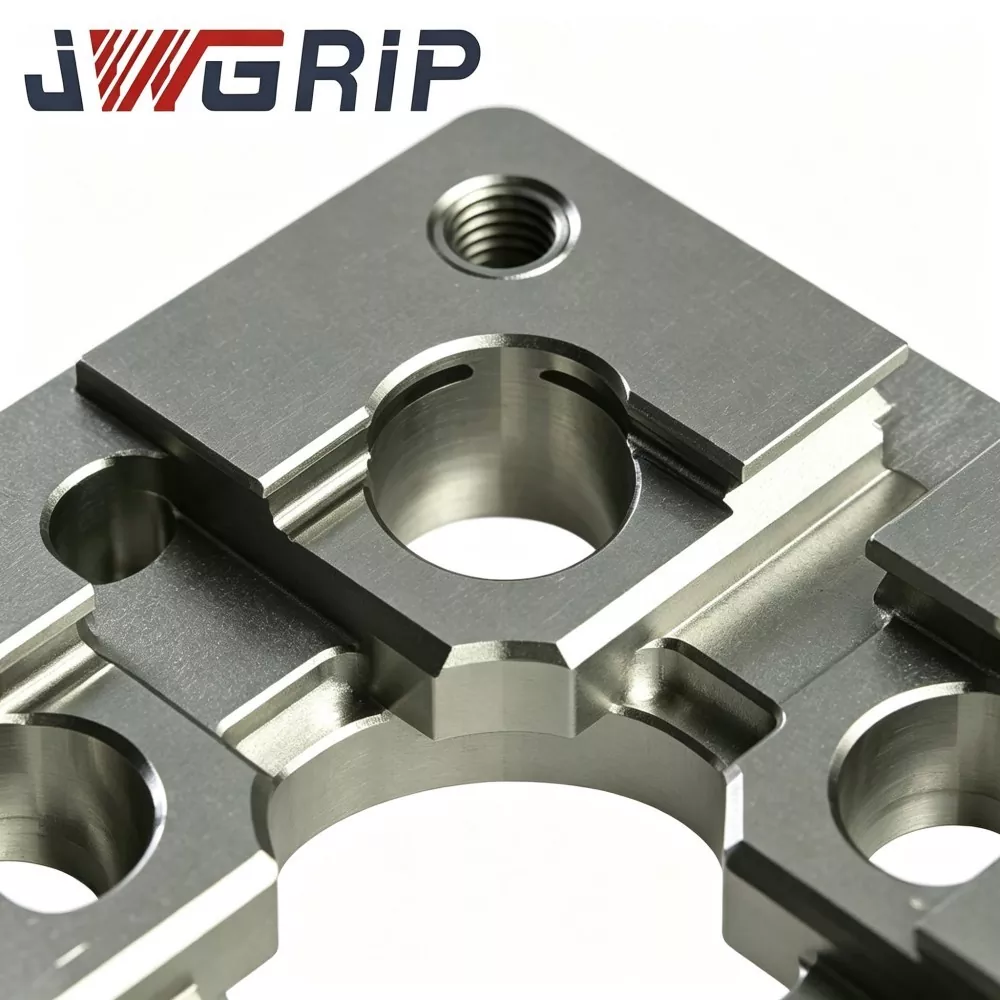
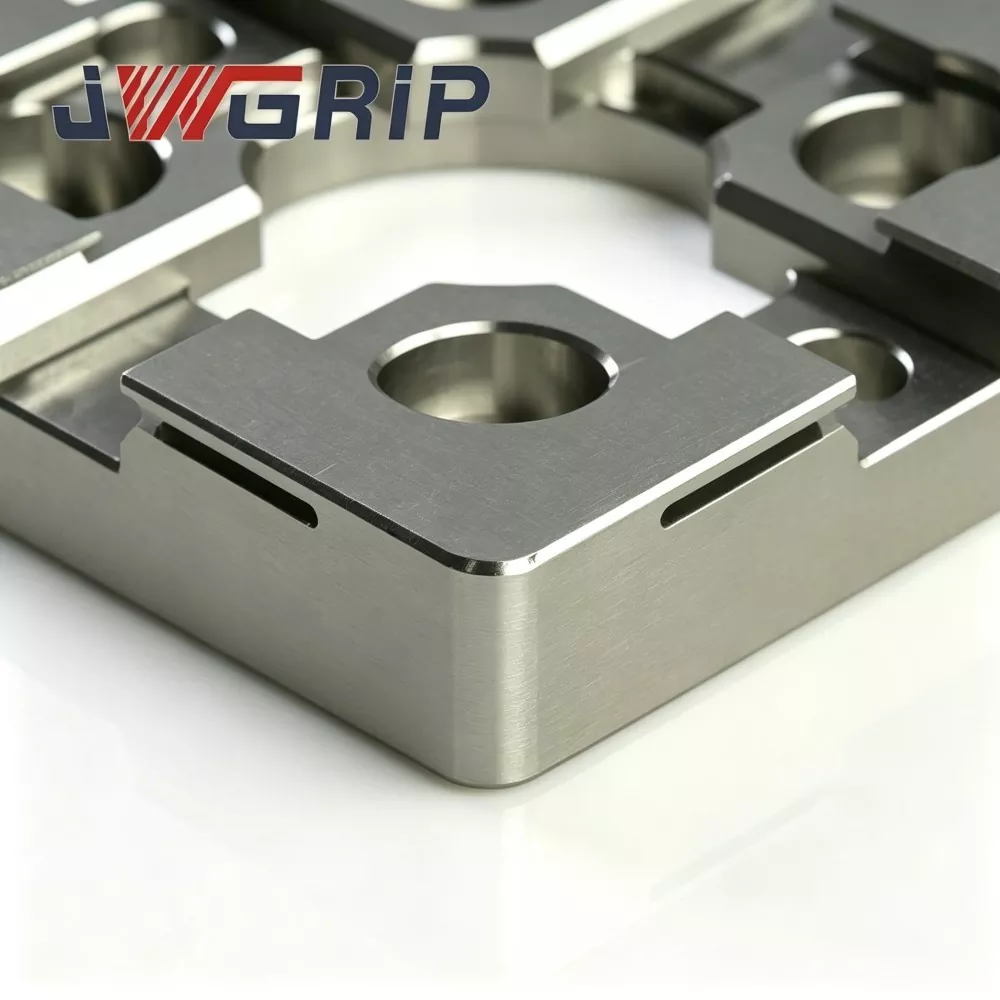
1. Glad R-type overgangspositioneringsskulder omfordeler docking-kontaktspænding og sænker risikoen for mikroindrykning og hjørneafskæring under hyppige cyklusser for elektrode-jig-ladning og aflæsning.
2. Termisk stabiliseret legeret-værktøj-stål-substrat plus ældning i flere trin begrænser benchmark-forvrængning udløst af udsving i kabinettet i omgivelsestemperaturen i kompakte EDM-maskiner.
3. Dobbeltflades ultrapræcisionsslibning garanterer pålidelig planhed og parallelitet for stabilt mekanisk centreringsdatum.
4. Forenkler manuel præcentreringsworkflow og reducerer kumulativ positioneringsfejl for små indviklede formindsatser, hvilket forbedrer gentagelsesnøjagtigheden for batchmikroform-EDM-opgaver.
5. Kompakt 54×54 fodaftryk tilpasser begrænset bordplads; OEM-tilpasset modifikation til hulmønster og positioneringsboss er tilgængelig til specielle kompakte automatiserede EDM-celleprojekter.

Driftslogik
JWGRIP R-Type 54x54 EDM-centreringsplade er en kompakt mekanisk referencefikstur dedikeret til præpositionering og koncentricitetsjustering af små EDM-elektrodejigs:
1. Den installeres mellem kompakt-EDM-arbejdsbord/mini-armaturbase og elektrodeholdende jig. Det leverer repeterbart mekanisk centreringsdatum under hyppig udskiftning af miniature kobber-, grafit- eller kobber-wolfram elektrode-jiggs.
2. Konventionelle centreringsplader i lille format anvender skarpe 90° indvendige skuldre. Docking-impact stress koncentrerer sig om smalle kantlinjer, hvilket producerer lokal plastikmikroindrykning efter gentagne pressecyklusser.
3. Strukturel forbedring af kerne: kontinuerlig glat overgangsprofil af R-typen på indvendige positioneringsskuldre forstørrer det effektive kontaktområde, spreder kontaktspænding over bredere overflader i stedet for skarpe hjørnelinjer. Dette forsinker akkumulering af indrykning og forsinker reference-datum-drift.
Vigtig funktionel grænsepåmindelse:
Denne enhed giver kun mekanisk præcentrering og kan ikke erstatte sondebaseret finkoordinatkalibrering. Efter mekanisk docking har operatører stadig brug for sondemåling og koordineret kompensation i overensstemmelse med standard EDM-processpecifikationer.
Hovedapplikationsscenarier:
mikrokonnektorform, medicinsk miniatureform, præcisionsgearindsatsform og EDM-bearbejdning af trykstøbning-indsats i lille størrelse. Den kan monteres på kompakte nulpunktspatroner, miniarmaturer eller små synke-EDM-arbejdsborde.
Teknisk ydeevne
1. Kompakt-optimeret R-type Skulder Anti-slid struktur Sammenlignende laboratorieholdbarhedstest viser, under ens docking-frekvens og kontaktkraft, JWGRIP R-Type 54×54 EDM Centreringsplade skærer spids lokal kontakt-stress med ca. batch-cyklusser.
2. Dual-round termisk stabilisering ældningsbehandling Emne af legeret værktøjsstål gennemgår to-trins højtemperaturældning efter grovbearbejdning for at eliminere størstedelen af intern restbelastning. Inden for værkstedets omgivelsestemperatur 16-30 ℃, fladhedsvariation i færdigpladen ≤0,0025 mm, hvilket forhindrer benchmarkforvrængning forårsaget af skabstemperaturdrift i kompakt EDM-udstyr.
3. Dobbeltsidet ultrapræcisionsslibning Toparbejdsreferenceflade og bundmonteringsdatum er begge ultrapræcisionsslebet. Overfladeplanhed ≤0,002 mm; parallelitet mellem øvre-nedre datum ≤0,003 mm. God parallelitet understøtter reversibel installation til alternativ overfladebrug under pladsbegrænset kompakt maskintilstand.
4. Selektiv lokal overfladehærdende behandling Kun indre R-type positioneringsskulderzoner modtager højenergi lokal hærdning, overfladehårdhed HRC 57-61. Stærk ridsebestandighed mod kulstofpulver og fint metalaffald; ikke-spændingskritiske basiszoner bevarer underlagets sejhed for at undgå sprøde brud på hele pladen ved utilsigtet stød.
5. Dielektrisk-væske-resistent Passivation Anti-korrosion Finish Hele ydersiden passivering anti-rust behandling. Modstår kemisk korrosion fra sprøjtende dielektrisk væske og atmosfære med høj luftfugtighed inde i det kompakte EDM-maskinkabinet, hvilket forsinker pletrustdannelse ved langvarig værkstedsdrift.
6. Pladsbesparende 54×54-kontur med forbehandlede monteringsfunktioner Præfabrikerede huller til lokaliseringsstifter og forsænkede skruehuller matcher almindelige kompakte nulpunktsarmaturgrænseflader. Direkte installation uden sekundær bearbejdning til de fleste mini EDM armaturer.
7. Sporbart kvalitetsarkiv på batchniveau Hver færdig plade bærer laserætset eksklusivt serienummer. Komplette inspektionsdatasæt, der dækker fladhed, parallelitet og R-profiltolerance, arkiveres, hvilket understøtter sporbar kvalitetsstyring for mikroforme-masseproduktionsvirksomheder.
Produktions arbejdsgang
Råmateriale indgående sammensætning & hårdhed verifikation → CNC-råfræsning → første trin højtemperatur-spændingsaflastende ældning → semi-finish bearbejdning → indre R-skulder konturformning → sekundær termisk stabilisering ældning → selektiv lokal overfladehærdning → dobbeltsidet ultra-præcisionsbearbejdning stift-slibning → ultra-præcisions-slibning-indslibning → CMM multi-emne geometrisk inspektion → laser serienummer mærkning → anti-rust passivering → endelig visuel og dimensionel genkontrol → færdigvarelager.
Produktionen overholder ISO 9001 kvalitetsstyringssystemspecifikationer.
Centrale metrologiinstrumenter: CMM, fladhedsinterferometer, Rockwell hårdhedstester, gennemgår alle periodisk officiel metrologisk kalibrering.
Hver færdig enhed udstedes uafhængig inspektionsrapport; materiale-certifikatdokumenter kan leveres efter købers anmodning.
Regler for daglig vedligeholdelse
1. Før montering, rengør armatur-base-tilpasningsplan, lokaliseringsstift-huller og pladebund datum; fjerne kulstof-pulver, metalspåner og dielektriske væskerester. Fangede fremmede partikler vil udløse skjult hældningsafvigelse.
2. Spænd forsænkede monteringsskruer strengt efter specificeret moment. Overdrejningsmoment skaber lokal deformation af pladen; utilstrækkeligt drejningsmoment medfører risiko for pladeforskydning under docking-påvirkning.
3. Kontrol elektrode-jig bevægende slag; forbyd voldsomt sammenstød på R-type positioneringsskuldre; soft-contact docking-tilstand skal anvendes til mekanisk forcentrering.
4. Efter mekanisk forcentrering, komplet sondebaseret koordinatkompensation efter EDM-processpecifikationer. Behandl aldrig mekanisk forcentreringsresultat som endeligt bearbejdningsdatum.
5. Hver 6.-9. arbejdsdag, inspicer de indre R-skulderzoner under forstørrelsesglas; udskift centreringspladen med det samme, hvis der opdages fordybninger, ridser eller hak.
Fejlfølsomme operationer skal undgås
1. Installation uden grundig rengøring af sammenkoblende overflader, indlejrede spåner for at generere skjulte hældningsfejl.
2. Hammer-tvungen docking, der producerer usynlig mikro-indrykning på positioneringsskuldrene.
3. Skru fastgørelse med overmoment, hvilket inducerer permanent geometrisk forvrængning.
4. Spring sondefinkalibrering over og udelukkende afhængig af mekanisk forcentrering til mikrokavitets EDM-bearbejdning.
Fejltjek tabel
|
Fejlfænomen |
Sandsynlig rodårsag |
Foreslået opløsning |
|
Gentagen centrerings-aflæsningsudsving |
Beskidt parringsoverflade;løs monteringsskrue;deformeret elektrode-jig |
Adskil og rengør kontaktflader; efterspænd skruerne; efterse eller udskift den defekte jig |
|
Gradvis koncentricitetsforskydning efter kontinuerlig kørsel |
R-skulder lider af slid eller mikroafslag |
Tjek skulderstatus under forstørrelsesinstrument; udskift enheden, når der vises slidmærker |
|
Dårlig parallelitet til docking output |
Overdrejningsmomentfastgørelse; snavs fanget under pladebunden |
Geninstaller følgende moment-spec; fuldstændig ren bund-sæde-grænseflade |
Sammenligning af ydeevne og proces
De fleste kommercielle EDM-centreringsplader i lille format anvender indvendige skuldre med skarpe vinkler uden spændingsspredende R-overgang. Mange konkurrenter annullerer sekundær termisk stabiliseringsældning og lokal selektiv hærdning for at reducere produktionsomkostningerne.
1. Anti-slid-egenskaber: Konkurrentens skarpe skulderplader producerer nemt mikro-indrykninger efter 350-650 docking-cyklusser. JWGRIP R-type glat overgangsstruktur forbedrer i høj grad anti-indentation ydeevne under gentagne jig-docking-påvirkninger.
2. Intern stresshåndtering: Mange konkurrerende produkter udelader sekundær aldring. Reststress efter slibning frigives langsomt ved ændringer i omgivelsestemperaturen og udløser fladhedsdrift. Vores ældning i to trin fjerner det meste af resterende stress for at sikre langsigtet geometrisk stabilitet.
3. Inspektionsstandard: Mange leverandører udfører kun prøveudtagningsinspektion med delvis dimension. Hver JWGRIP-plade gennemgår fuld CMM geometrisk scanning med uafhængigt serienummer for fuldstændig sporbarhed.
4. Special-projektkompetence: Mange fabrikker leverer kun faste standardstørrelser. Understøttet af moden OEM-arbejdsgang implementerer JWGRIP hul-layout og positionerings-boss-modifikation til specielle kompakte EDM-armaturer.
FAQ
Q1: Kan JWGRIP R-Type 54x54 EDM-centreringsplade realisere nul-slid ydeevne til langsigtet masseproduktion?
A1: Optimeret R-overgang forsinker i høj grad risikoen for fordybning og afhugning, men absolut nul-slid kan dog ikke opnås efter massive docking-cyklusser. Lup-støttet periodisk inspektion af indre R-skuldre er fortsat obligatorisk. Udskift pladen med det samme, når der er opdaget ridser, fordybninger eller hak.
Spørgsmål 2: Kan denne kompakte centreringsplade bruges til tunge grafitelektrode-jigs i stor størrelse?
A2: Denne enhed er designet til små miniature elektrode-jigs til kompakte EDM-maskiner. Det anbefales ikke til kraftige store grafitsamlinger. Overdreven belastning fremskynder skulderslid og kan medføre permanent deformationsrisiko.
Q3: Understøtter du OEM til ikke-standard hulmønster og tilpasset positioneringsbossgeometri?
A3: Ja. Indsend venligst komplette tekniske tegninger med klare specifikationer for hularrangement, positioneringsnavsprofil, fladhed og parallelitetstolerance. Ingeniørteam afslutter fremstillingsevnevurdering inden for 12 arbejdsdage og udsteder et formelt tilbud.
Spørgsmål 4: Hvilke fejltilstande er udelukket fra garantiomfanget?
A4: Dette tilhører højpræcisionspositionerende arbejdsholdende komponent. Garantien dækker fabrikations-originerede defekter, der eksisterer ved levering: fladhed, parallelitet og hårdhed uden for specifikationen. Skader forårsaget af kollision, overdrejningsmomentinstallation, spånafslidning og normalt cyklisk brugsslid er uden for garantien.
Relateret kategori
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.
Nyhedsanbefalinger