Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvordan kan en Wire EDM Chuck til præcisionsarbejdshold forbedre nøjagtigheden og reducere opsætningstiden
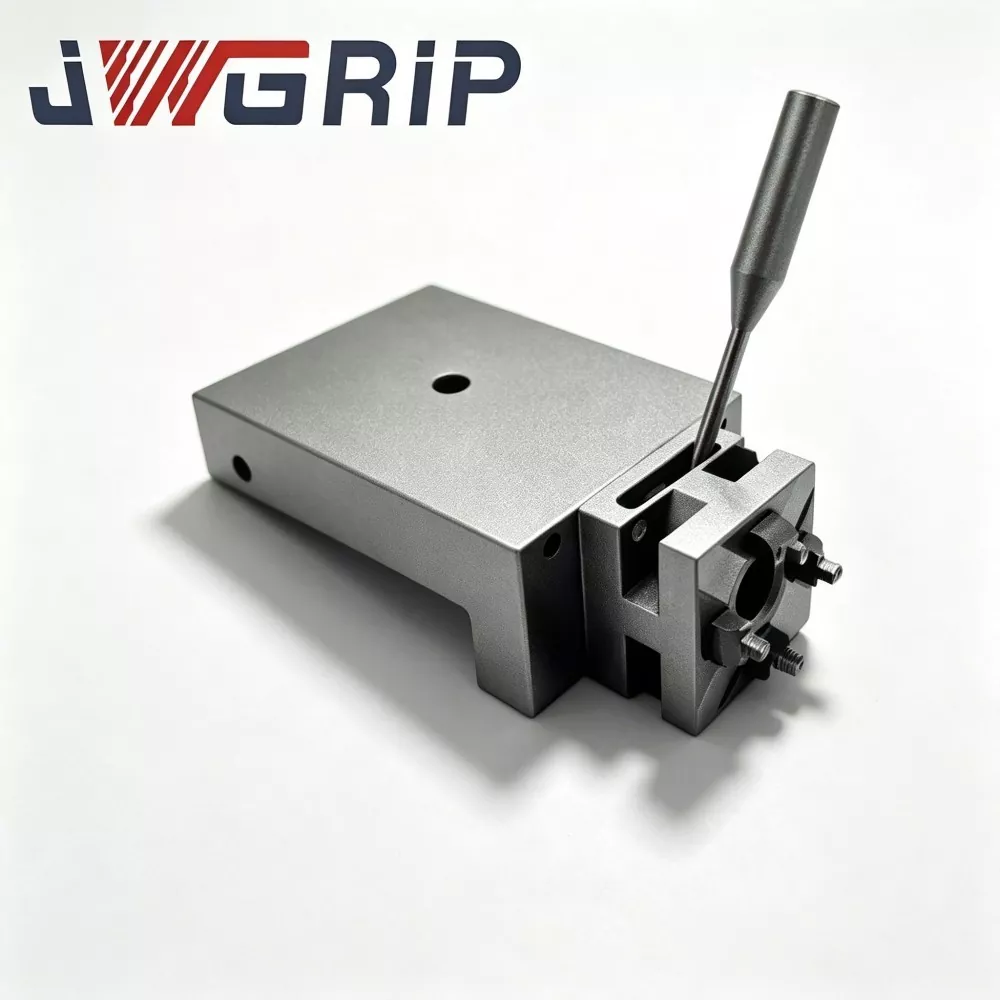
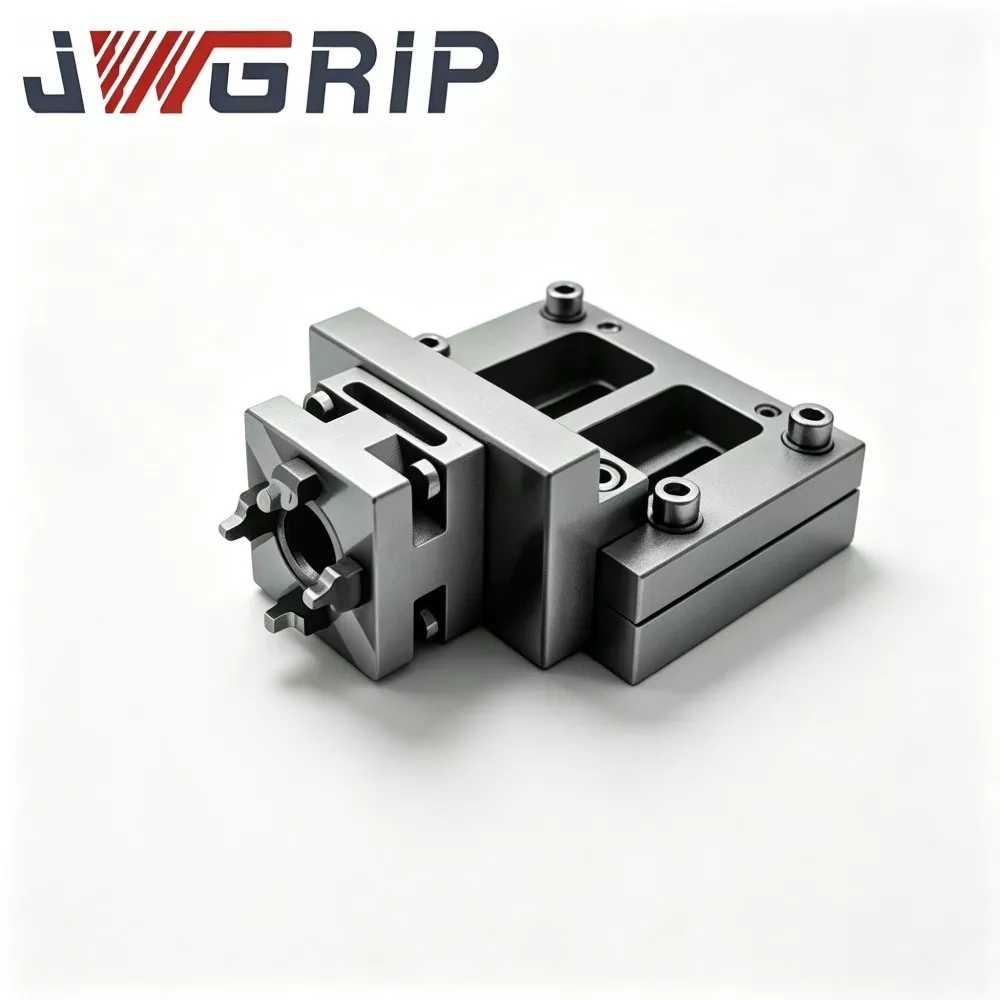
JWGRIPgiver denWire EDM Chuck til præcisionsarbejde, en hurtig udskiftelig spændeløsning designet til fremstilling af høj-mix, lavvolumen støbeforme og wirecut EDM-værksteder. Dens udskiftelige sub-jig-arkitektur hjælper med at reducere gentagne opretningsarbejde, bevare positioneringskonsistens og forbedre maskinudnyttelsen i krævende produktionsmiljøer.
Præcisionsbearbejdning af elektrisk udladning af tråde (Wire EDM) kræver mere end en dygtig maskine og en omhyggeligt programmeret skærebane. Pålidelig arbejdsholding er lige så vigtig for at opretholde koordineret sammenhæng, reducere opsætningstiden og opnå gentagelige resultater på tværs af forskellige job. Traditionelle armaturer kræver ofte, at operatører afmonterer hele spændearrangementet og gentager justeringsprocedurer, når produktionsordrer ændres. En hurtig udskiftelig Wire EDM Chuck til Precision Workholding løser denne udfordring ved at adskille den faste hovedpatron fra udskiftelige, præ-kalibrerede sub-jigs. JWGRIPs løsning er designet til hyppige jobskift, fugtige værkstedsforhold og kravene til præcisionsformunderleverandører. Denne vejledning forklarer dets arbejdsprincip, kerneegenskaber, udvælgelseskriterier, vedligeholdelseskrav og praktiske fordele for moderne wire EDM-produktion.

Indholdsfortegnelse
- Hvad er en Wire EDM Chuck til præcisionsarbejde?
- Hvorfor traditionel arbejdshold skaber produktionsflaskehalse
- Hvordan fungerer Quick-Change-designet?
- Hvad er hovedegenskaberne ved JWGRIP's Wire EDM Chuck?
- Quick-Change Chuck vs. traditionel armatur
- Hvilke applikationer har størst gavn af præcisionsarbejde?
- Hvordan skal du vælge den rigtige Wire EDM Chuck?
- Hvordan kan operatører opretholde positioneringsnøjagtighed?
- Hvilket kvalitetstjek betyder noget før levering?
- Ofte stillede spørgsmål
- Konklusion: Forbedre Wire EDM Workflow Effektivitet
Hvad er en Wire EDM Chuck til præcisionsarbejde?
En Wire EDM Chuck for Precision Workholding er en specialiseret armatur, der sikkert lokaliserer og holder arbejdsemner under bearbejdning af elektrisk udladning. I modsætning til konventionelle fræseoperationer fjerner Wire EDM ledende materiale gennem kontrollerede elektriske udladninger mellem en bevægelig trådelektrode og emnet. Nøjagtig positionering og stabil støtte er afgørende, når der bearbejdes indviklede konturer, smalle slidser, præcisionshulrum og komplekse formkomponenter.
I højblandingsfremstilling skal arbejdshold også rumme hyppige ændringer i emnets geometri og produktionskrav. En hurtigskiftepatron hjælper med at forenkle denne proces ved at give en stabil maskinmonteret reference og udskiftelige arbejdsholdenheder.
JWGRIP udvikler sin borepatron til formunderleverandører og fleksible produktionsværksteder, der skal håndtere varierede ordrer uden at gentage hele armaturets opsætning for hver ny komponent.
Udforsk relaterede Wire EDM-arbejdsholdeløsninger fra JWGRIP for at forstå produktets design- og tilpasningsmuligheder.
Hvorfor traditionel arbejdshold skaber produktionsflaskehalse
Traditionelle faste armaturer kan give pålidelig fastspænding, men hyppige jobskift introducerer yderligere udfordringer. Når en armatur skal fjernes og geninstalleres for hver ny ordre, kan operatører blive nødt til at gentage tidskrævende justering, koordinere referencer og verifikationsprocedurer.
Disse aktiviteter bliver især dyre i værksteder, der håndterer små partier af formindsatser, præcisionskomponenter og værktøjsemner.
Almindelige produktionsproblemer
- Forlænget opsætningstid:Gentagen fjernelse af armaturet og manuel justering reducerer den tid, der er til rådighed for faktisk skæring.
- Placeringsinkonsistens:Forskelle i operatørteknik kan medføre uønskede koordinatafvigelser efter geninstallation.
- Begrænset produktionsfleksibilitet:Dedikerede armaturer kan være ubelejlige, når et værksted behandler mange emnestørrelser og -former.
- Miljømæssig slid:Kølevæskestænk, dielektrisk væske og finbearbejdningsslam kan påvirke lokaliseringsgrænseflader, hvis beskyttelse og rengøring er utilstrækkelig.
- Højere driftsomkostninger:Gentagne opsætningsaktiviteter og undgåelige omarbejdninger optager arbejdskraft og maskinkapacitet.
Et hurtigskifte-arrangement hjælper med at løse disse problemer ved at holde hovedpatron installeret, samtidig med at kompatible sub-jigs kan udskiftes, efterhånden som produktionskravene ændres.
Hvordan fungerer Quick-Change-designet?
JWGRIPs design adskiller den faste hovedpatron fra udskiftelige sub-jigs. Hoveddelen forbliver monteret på maskinbordet, mens individuelle sub-jigs kan forberedes og kalibreres uden for maskinen. Når den næste produktionsordre ankommer, udskifter operatøren den relevante sub-jig i stedet for at afmontere hele armaturet.
Arbejdsgangen i fire trin
- Installer hovedpatron:Fastgør patronen til maskinbordet og opret det nødvendige referenceforhold.
- Forbered udskiftelige underjigs:Konfigurer den passende arbejdsholderenhed for hvert emne eller jobfamilie.
- Kalibrer offline:Etabler og optag hver sub-jigs koordinatforhold, før den går ind i produktionspuljen.
- Udskift og bekræft:Installer den påkrævede underjig, bekræft korrekt placering og låsning, og udfør den foreskrevne positionskontrol før skæring.
Denne metode reducerer behovet for at gentage fuld maskinsidejusteringsprocedurer. Det understøtter også bedre organisering af armaturer og kalibreringsregistreringer på tværs af skift.
Det er vigtigt, at hurtigskiftepositionering ikke eliminerer alle inspektionskrav. Operatører skal stadig verificere korrekt installation og bekræfte, at lokaliseringsfladerne forbliver rene, ubeskadigede og inden for de påkrævede tolerancer.
Hvad er hovedegenskaberne ved JWGRIP's Wire EDM Chuck?
1. Split-body quick-change arkitektur
Den faste hoveddel og de udskiftelige underjigs adskiller maskinreferencen fra hyppige emneskift. Ifølge JWGRIPs offentliggjorte produktinformation indikerer sammenlignende swap-cyklustest, at prækalibrerede sub-jigs kan reducere armaturets skiftetid med cirka 58 % sammenlignet med traditionelle fuld nedrivning og genmontering af arbejdsgange. Faktiske resultater afhænger af den oprindelige opsætningsmetode, operatørpraksis og produktionsbetingelser.
2. Afspændingsaflastet legeret stålkonstruktion
Hoveddelen bruger stressaflastet, forhærdet legeret stål. Produktspecifikationen rapporterer en fladhedsvariation på ikke mere end 0,0027 mm inden for et værkstedstemperaturområde på 16–31°C. Denne egenskab hjælper med at kontrollere dimensionsændringer, der ellers kunne påvirke referenceforholdet mellem armaturet og maskinen.
3. Korrosionsbestandige lokaliseringsgrænseflader
Lokaliseringspind-tilpasningsoverflader modtager lokal overfladehærdning og en passiveringsbaseret anti-rust finish. Disse behandlinger er beregnet til at forbedre modstanden mod gentagen kontakt, fugtige værkstedsforhold, dielektrisk-væskestænk og finbearbejdningsforurening.
4. Gentagelig positionering
JWGRIP specificerer gentaget positioneringsnøjagtighed for sub-jig montering på højst 0,003 mm under de angivne testbetingelser. Dette understøtter overførslen af etablerede koordinatforskydninger mellem kompatible, korrekt kalibrerede sub-jigs. Det bør ikke tolkes som en garanti for nøjagtighed af færdige dele under enhver maskine, materiale eller skæretilstand.
5. Fleksibel konfiguration og OEM-tilpasning
Chucken understøtter kompatible udskiftelige sub-jigs og tegningsbaseret tilpasning. Afhængigt af applikationen kan kunder diskutere monteringsfodspor, lokaliseringsstift-layouts, kæbebearbejdningsslag og andre grænsefladedimensioner med JWGRIPs ingeniørteam.
6. Sporbare kvalitetsregistre
Hver hovedpatron bærer et laserætset serienummer. JWGRIP rapporterer, at inspektionsdata, der dækker parametre som datumplanhed, positioneringsrepeterbarhed og lokaliseringsgrænsefladehårdhed, arkiveres for sporbarhed.
Quick-Change Chuck vs. traditionel armatur
Den vigtigste skelnen mellem disse to tilgange er, hvordan de håndterer produktionsomlægninger. Følgende tabel opsummerer deres typiske workflowforskelle.
| Sammenligningsfaktor | Traditionel fast armatur | JWGRIP Quick-Change Chuck |
|---|---|---|
| Skiftemetode | Kan kræve afmontering af armaturet og fuldstændig geninstallation | Udskifter kompatible sub-jigs, mens hovedpatron forbliver monteret |
| Koordinere referencer | Kræver ofte gentagen justering på maskinsiden | Understøtter genbrug af registrerede offsets fra prækalibrerede sub-jigs |
| Produktionsfleksibilitet | Afhænger af armaturets design og forberedelse | Designet til hyppige jobskift og varierede små-batch-ordrer |
| Reduktion af opsætningstid | Afhænger af det originale armatur og opsætningsprocedure | Cirka 58 % kortere omstillingstid i JWGRIPs angivne sammenlignende swap-cyklustest |
| Repeterbarhed af positionering | Afhænger af armaturets tilstand og geninstallationsnøjagtighed | Specificeret sub-jig montering repeterbarhed på ≤0,003 mm under angivne forhold |
| Vedligeholdelsesprioriteter | Justering, fastspændingstilstand og slid på armaturet | Lokaliseringsoverfladerenhed, låseindgreb, slidinspektion og kalibreringsregistreringer |
Disse sammenligninger beskriver arbejdsgangskarakteristika snarere end universelle ydeevnegarantier. Før de vælger en armatur, bør fabrikanterne verificere de påkrævede tolerancer, monteringsgrænsefladen, emnets dimensioner og inspektionsproceduren for deres eget udstyr.
Hvilke applikationer har størst gavn af præcisionsarbejde?
En hurtigskiftepatron er især nyttig, når et wire EDM-værksted håndterer flere job med forskellige emnegeometrier og korte produktionsforløb.
- Fremstilling af forme og forme:Understøtter effektive ændringer mellem formindsatser, hulrumskomponenter og andre præcisionsværktøjsdele.
- Præcisionsværktøjsfremstilling:Hjælper med at standardisere emnereference på tværs af forskellige værktøjsemner og bearbejdningsopgaver.
- High-mix underleverandørbearbejdning:Reducerer gentaget opsætningsarbejde, når kundeordrer varierer i dimensioner og mængder.
- Små batch komponentproduktion:Gør det muligt at organisere forberedte sub-jigs til tilbagevendende job og fremtidige produktionskørsler.
- Multiholdsværksteder:Hjælper operatører med at følge en ensartet opsætningsproces for armaturet ved hjælp af dokumenterede kalibreringsdata.
For eksempel kan en formunderleverandør modtage flere ordrer, der kræver forskellige indsatser i løbet af samme skift. Med konventionelle armaturer kan hver ændring indebære fjernelse af den eksisterende opsætning og genetablering af maskinreferencen. Med et forberedt hurtigskiftsystem kan operatøren vælge den tilsvarende kalibrerede underjig, installere den, verificere siddeplads og positionering og fortsætte i henhold til butikkens inspektionsprocedure.
Dette eksempel illustrerer en potentiel workflowforbedring snarere end en målt kundecase. Faktiske produktivitetsgevinster afhænger af ordrefrekvens, opsætningskompleksitet, maskinudnyttelse og operatørerfaring.
Hvordan skal du vælge den rigtige Wire EDM Chuck?
Valg af en borepatron kræver, at arbejdsholdesystemet matcher maskinen, produktionsarbejdsgangen og dimensionskravene. Fastspændingskomfort alene er ikke nok.
Nøgleudvælgelseskriterier
- Maskinbord kompatibilitet:Bekræft monteringsfodaftrykket, boltmønsteret, tilgængelig plads og påkrævet arbejdshøjde.
- Positioneringskrav:Identificer den nødvendige repeterbarhed og datum-tolerancer, og bestem, hvordan de vil blive verificeret.
- Emnets geometri:Gennemgå delens dimensioner, klemflader, adgangskrav og potentiel interferens med skærebanen.
- Sub-jig konfiguration:Bestem, hvor mange udskiftelige armaturer, der er nødvendige, og om standard- eller tilpassede design er passende.
- Miljøforhold:Overvej eksponering for dielektrisk væske, fugt, slamophobning, rengøringsmetoder og korrosionsbeskyttelse.
- Produktionsfrekvens:Estimer, hvor ofte armaturer ændres, og om offline forberedelse kan reducere maskinens nedetid.
- Dokumentation og support:Anmod om måltegninger, inspektionsoplysninger, vedligeholdelsesvejledning og grænsefladespecifikationer før køb.
Købere, der sammenligner en præcision Wire EDM chuck, bør give disse detaljer tidligt i tilbudsprocessen. Fuldstændig teknisk information gør det nemmere at evaluere kompatibilitet og identificere nødvendige ændringer, før fremstillingen påbegyndes.
Hvordan kan operatører opretholde positioneringsnøjagtighed?
Selv et præcisionsarmatur har brug for regelmæssig vedligeholdelse. Forurening, stødskader, slitage og ukorrekte kalibreringsregistreringer kan kompromittere lokaliseringsforholdet mellem hovedpatron og udskiftelige sub-jigs.
Anbefalet driftstjekliste
- Rengør lokaliseringssædet og sammenkoblingsoverfladerne før hver installation af sub-jig.
- Undersøg lokaliseringsstifter og kontaktflader for ridser, buler, korrosion og unormalt slid.
- Bekræft, at låsemekanismen går helt i indgreb og fungerer jævnt.
- Match hver sub-jig til dens korrekte serienummer og kalibreringsfil.
- Bekræft positioneringen efter en omstilling i henhold til værkstedets inspektionsprocedure.
- Genkalibrer en sub-jig, hvis den er blevet repareret, beskadiget eller fundet uden for den specificerede tolerance.
- Udfør en fuldstændig gentagen positioneringskontrol efter en betydelig kollision eller formodet skade på hovedpatron.
- Følg producentens instruktioner om rengøring, opbevaring og korrosionsbeskyttelse.
Kalibreringsregistreringer skal behandles som kontrollerede produktionsdokumenter. En sub-jig med en forkert eller manglende kalibreringsfil bør ikke returneres til produktionspuljen, før dens identitet og positioneringsdata er blevet verificeret.
Hvilket kvalitetstjek betyder noget før levering?
Fremstillings- og inspektionsprocesser hjælper med at fastslå, om en borepatron opfylder dens specificerede dimensioner og funktionskrav. Ifølge JWGRIP's offentliggjorte produktinformation omfatter dets produktionsarbejdsgang materialeinspektion, CNC-bearbejdning, afspændingsbehandling, præcisionsslibning, grænsefladehærdning, inspektion af koordinatmålemaskiner, gentagen test af sub-jig-udveksling, serienummermærkning og endelige dimensionskontrol.
De vigtigste acceptkriterier inkluderer:
- Datum planhed:Bekræfter, at kritiske referenceflader opfylder den specificerede geometriske tolerance.
- Repeterbarhed af positionering:Kontrollerer, om gentagne sub-jig-installationer gengiver det forventede lokaliseringsforhold.
- Interface hårdhed:Verificerer de relevante hærdede lokaliseringsfunktioner i forhold til deres specificerede krav.
- Låsefunktion:Bekræfter glat indgreb og sikker fastholdelse af det udskiftelige armatur.
- Sporbarhed:Forbinder det fysiske produkt med dets serienummer og inspektionsdokumentation.
JWGRIP oplyser, at dets kvalitetsstyringssystem følger ISO 9001 standarder, og at færdige hovedpatron er forsynet med uafhængige inspektionsrapporter. Købere bør anmode om de relevante dokumenter og kontrollere, at de rapporterede resultater svarer til deres ordres specifikationer. Eventuelle materialecertifikater eller tredjepartstestposter skal bekræftes som en del af tilbuds- og ordreaftalen.
Ofte stillede spørgsmål
1. Eliminerer en Wire EDM-chuck behovet for justering efter hver omskiftning?
Nej. Et hurtigskiftsystem kan reducere gentagen manuel justering ved at genbruge de registrerede koordinatforskydninger af prækalibrerede sub-jigs. Operatører bør stadig udføre den foreskrevne verifikation efter installationen. Forurening, slid, forkert placering eller deformation kan påvirke placeringen.
2. Kan et værksted fremstille sine egne udskiftelige underjigs?
Ja, forudsat at sub-jiggene følger JWGRIPs gældende tegninger til lokaliseringsgrænsefladen og dimensionskrav. Hver specialfremstillet sub-jig skal kalibreres uafhængigt og identificeres med et unikt serienummer, før det bruges i produktionen. Kompatibilitet skal bekræftes før fremstilling.
3. Understøtter JWGRIP tilpassede monteringsdimensioner?
JWGRIPs produktinformation beskriver OEM-tilpasning baseret på kundetegninger. Købere kan diskutere monteringsfodaftryk, lokaliseringsstift-layout, kæbearbejde og andre grænsefladekrav. Indsend komplette tegninger, dimensionelle tolerancer og maskingrænsefladedetaljer, så ingeniørteamet kan vurdere gennemførligheden og give et tilbud.
4. Hvad er den specificerede positioneringsrepeterbarhed for denne borepatron?
JWGRIP udgiver en sub-jig monterings gentagelsespositioneringsnøjagtighedsspecifikation på ≤0,003 mm under de angivne forhold. Denne figur beskriver lokaliseringssystemets specificerede repeterbarhed, ikke en universel garanti for den færdige dels nøjagtighed. Maskinens tilstand, emneopsætning, skæreparametre og verifikationsmetoder påvirker også bearbejdningsresultaterne.
5. Hvordan skal operatører reagere, hvis en sub-jigs lokaliseringsoverflade er beskadiget?
Tag den berørte underjig ud af drift og inspicér skaden. Stol ikke på tidligere registrerede kalibreringsdata, før lokaliseringsgrænsefladen er blevet kontrolleret, og sub-jiggen er blevet genkalibreret, hvor det er nødvendigt. Hvis hovedpatronen har været udsat for en betydelig påvirkning, skal du udføre den påkrævede gentagende positioneringsinspektion, før produktionen genstartes.
6. Hvilke dokumenter skal købere anmode om, inden de afgiver en ordre?
Anmod om produkttegning, monteringsgrænsefladedimensioner, gældende tolerancespecifikationer, inspektionsrapport, vedligeholdelsesinstruktioner og bekræftelse af eventuelle tilpasningskrav. For OEM-ordrer skal du afklare tilgængeligheden af materialecertifikater og yderligere testregistreringer, før produktionen begynder.
Konklusion: Forbedre Wire EDM Workflow Effektivitet
Valg af den rigtige Wire EDM Chuck til Precision Workholding kan hjælpe producenter med at reducere gentagne opsætningsopgaver, opretholde en ensartet lokaliseringsreference og organisere high-mix produktion mere effektivt. En fast hovedpatron kombineret med udskiftelige, prækalibrerede underjigs er især værdifuld for formunderleverandører og værksteder, der ofte skifter mellem små-batch-ordrer.
JWGRIP kombinerer en hurtigskifte-arkitektur med stress-aflastet konstruktion af legeret stål, korrosionsbestandige lokaliseringsgrænseflader, specificeret gentagelsespositioneringsydelse og tegningsbaseret OEM-tilpasning. For at afgøre, om denne løsning passer til dine maskiner og produktionskrav, skal du evaluere monteringsgrænsefladen, emneområdet, de nødvendige tolerancer og inspektionsproceduren før køb.
Hvis du planlægger at opgradere din wire EDM workholding proces, udforsk JWGRIP's Wire EDM Chuck for Precision Workholding ogkontakt osmed dine maskinspecifikationer, tekniske tegninger og applikationskrav. Vores team kan hjælpe med at vurdere armaturets kompatibilitet, diskutere tilpassede konfigurationer og give et tilbud på en workholding-løsning, der er skræddersyet til dine produktionsbehov.
Relaterede nyheder
- Hvorfor skal du vælge en kompatibel EROWA Uniholder 72 ER-035211 til højpræcisionsarbejdshold
- Hvorfor foretrækker 5-aksede jobbutikker kompakt højpræcision selvcentrerende nulpunkt skruestik med hårde kæber
- Hvordan kan en 0-100 mm roterbar wire EDM skruestik forbedre præcision og bearbejdningseffektivitet
- Er TP UnoSet Vee skruestik til Wire EDM den ultimative arbejdsholdeløsning til produktion af batchcylindriske akseldele
- Hvorfor vælger mange formfabrikker R-type 9-i-1 pneumatisk borepatron i EDM-behandling
- Hvorfor er UnoSet-adapteren med RSM 50 pallesæt en Game Changer for moderne tråd-EDM-præcisionsfremstilling i 2026
Efterlad mig en besked
Nye produkter

Nyhedsanbefalinger