Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







Fire-center nulpunkts palle til CNC armatur
JWGRIP er producent og leverandør af Professional Four-Center Zero Point Pallet til CNC Fixture i Kina. Four Center Zero Point Pallet tilhører Zero Point Pallet Series, er udviklet til de udbredte high-mix-low-volume mixed-mode produktionsscenarier, der er fremherskende i moderne bearbejdningsindustri. Velkommen til at spørge!
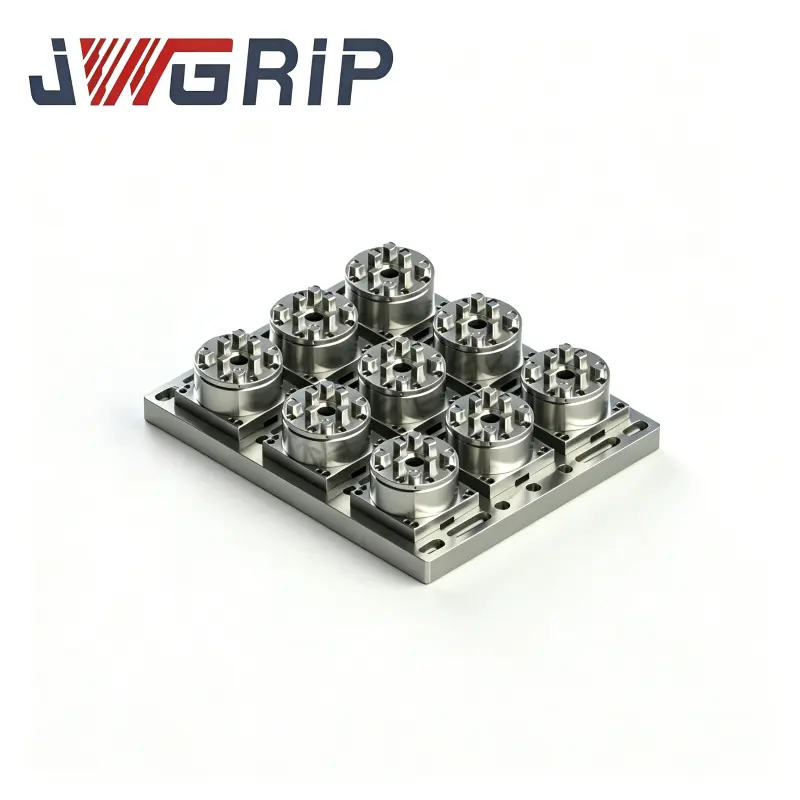
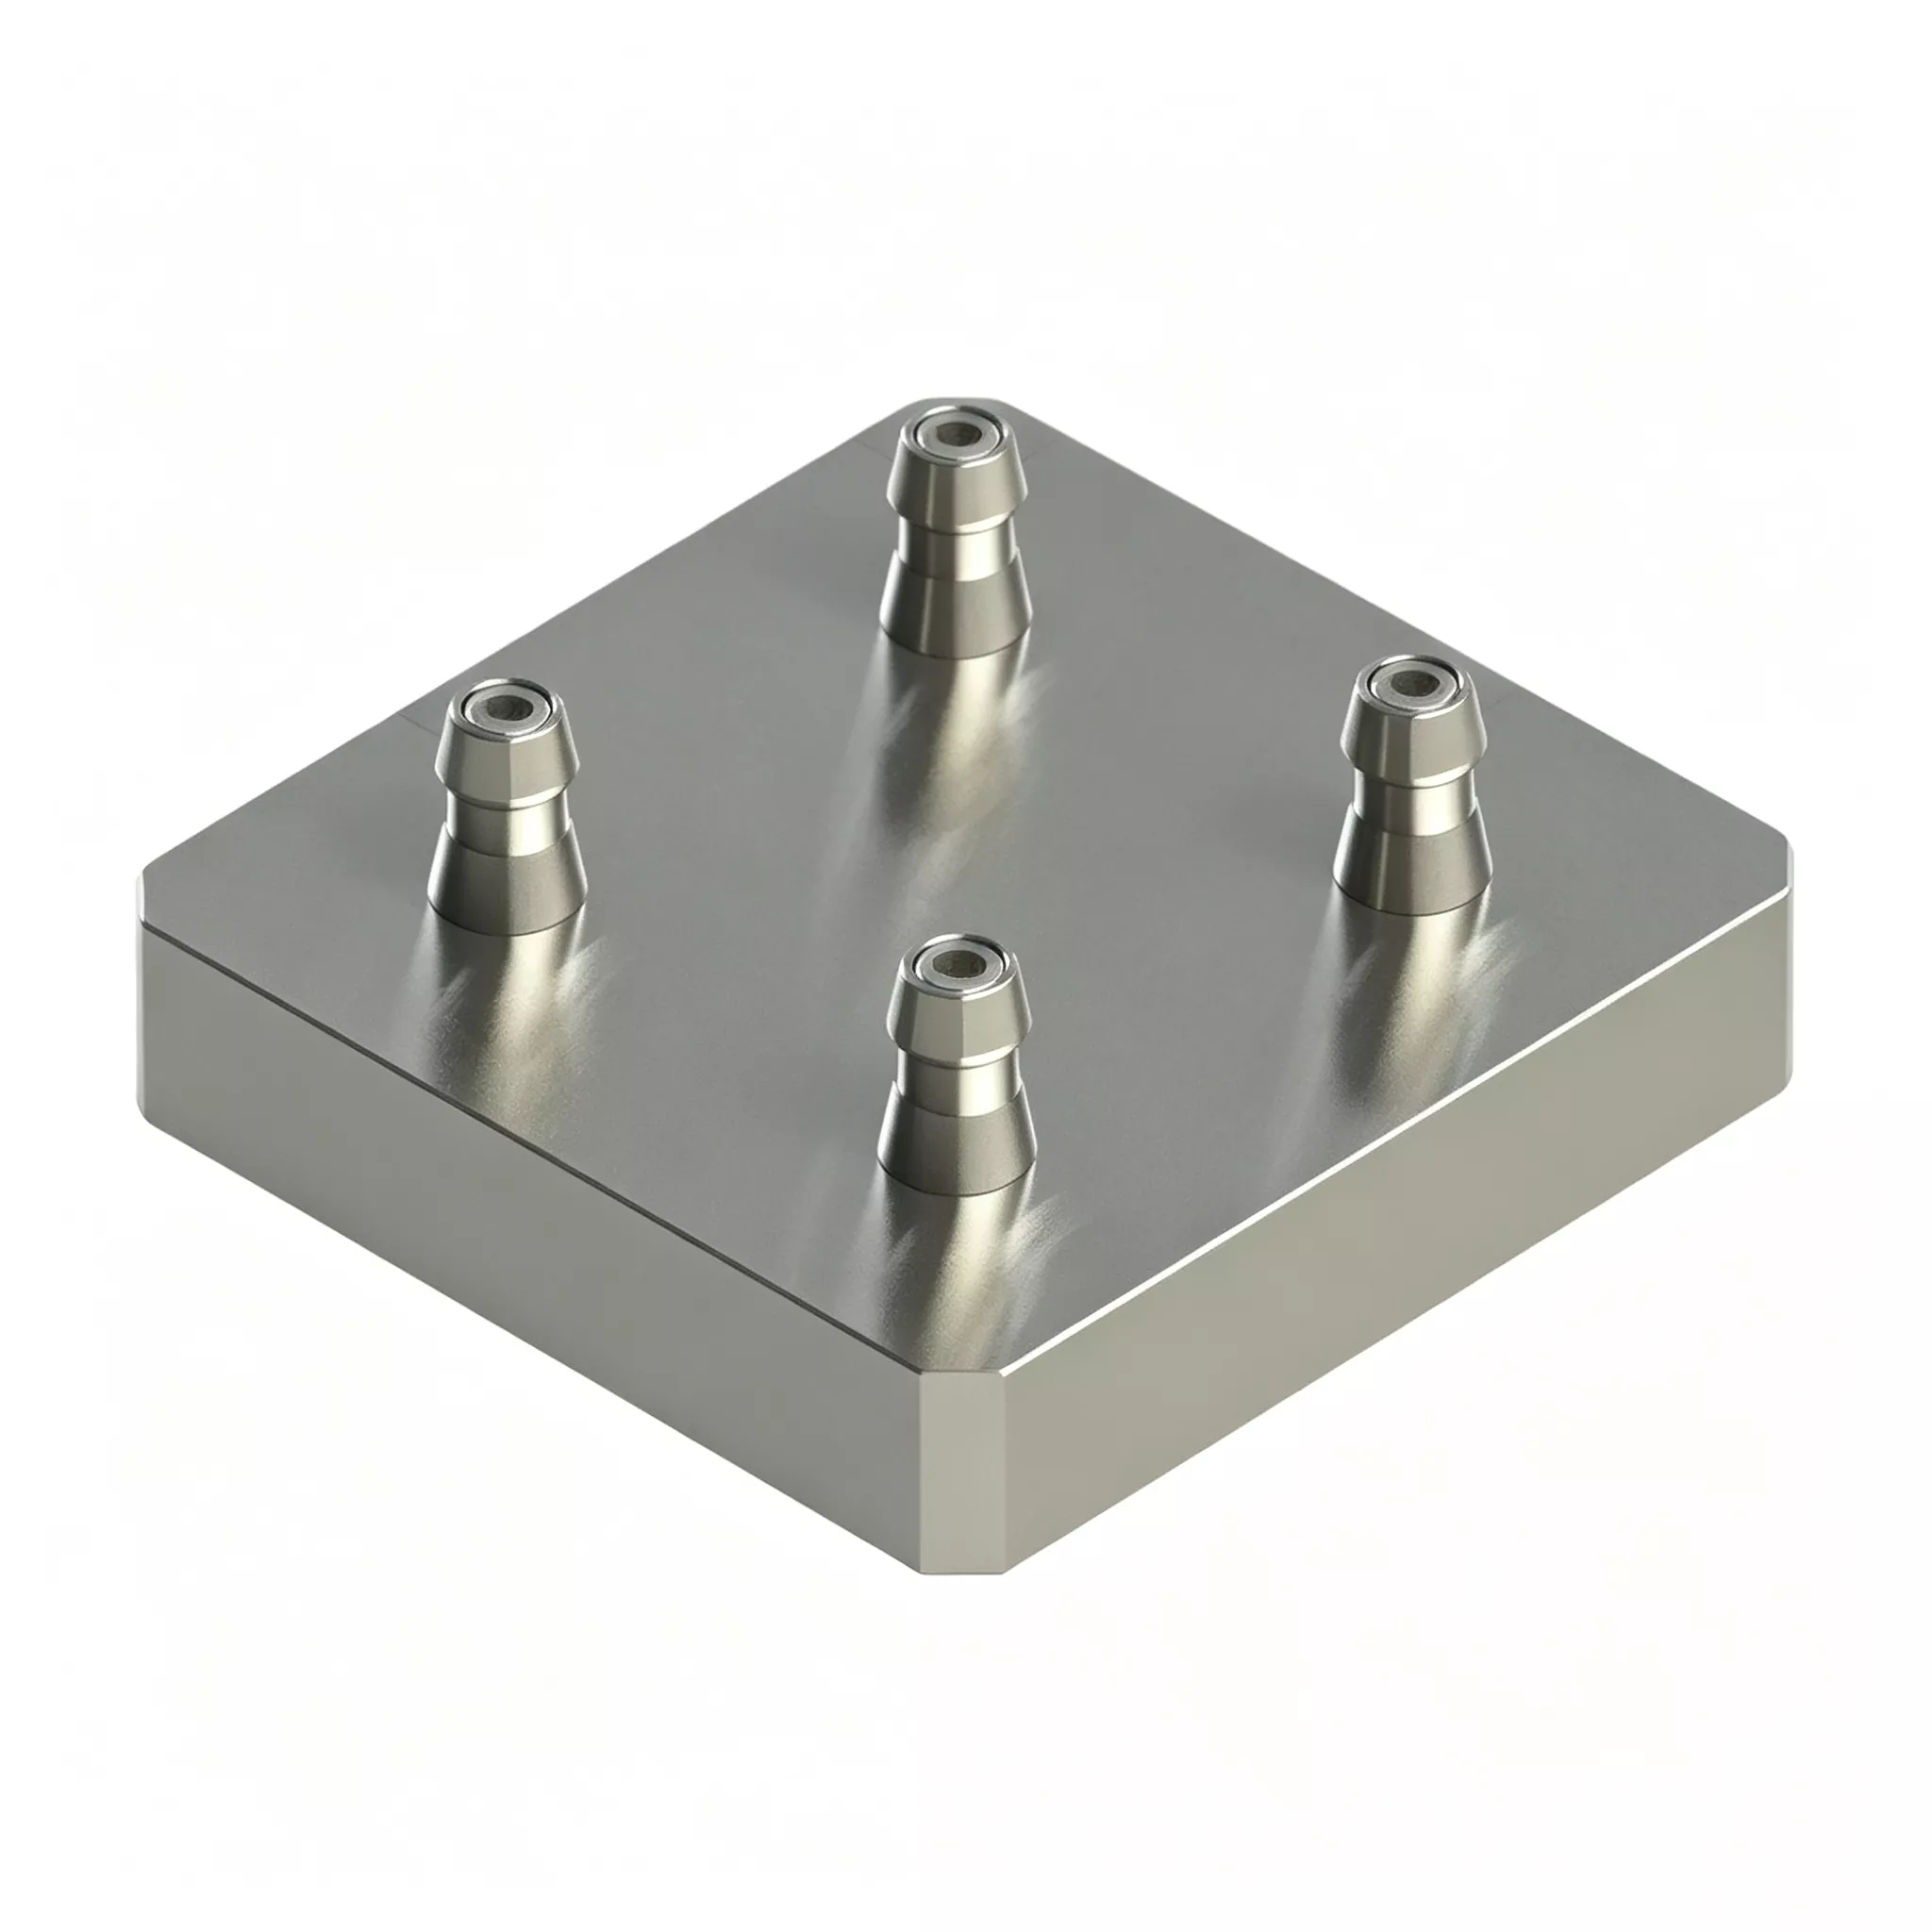
Denne Four-Center Zero Point Palle til CNC Fixture kan effektivt løse problemerne med fleksibel produktion. De fire komplette nulpunktspositioneringsenheder er integreret i en kompakt samlet base, og de fire arbejdsstationer er fuldstændig uafhængige. Brugere kan samtidig klemme fire identiske emner eller installere fire forskellige armaturer til blandet linjebearbejdning. Der er ikke behov for montering af multi-bakke på stedet. Positionerne og højderne af alle arbejdsstationer er blevet kalibreret, før de forlader fabrikken for at sikre ensartethed.
Kernehardwaresammensætning
JWGRIP Four-Center Zero-Point Pallet 120×120 inkluderer følgende samlinger:
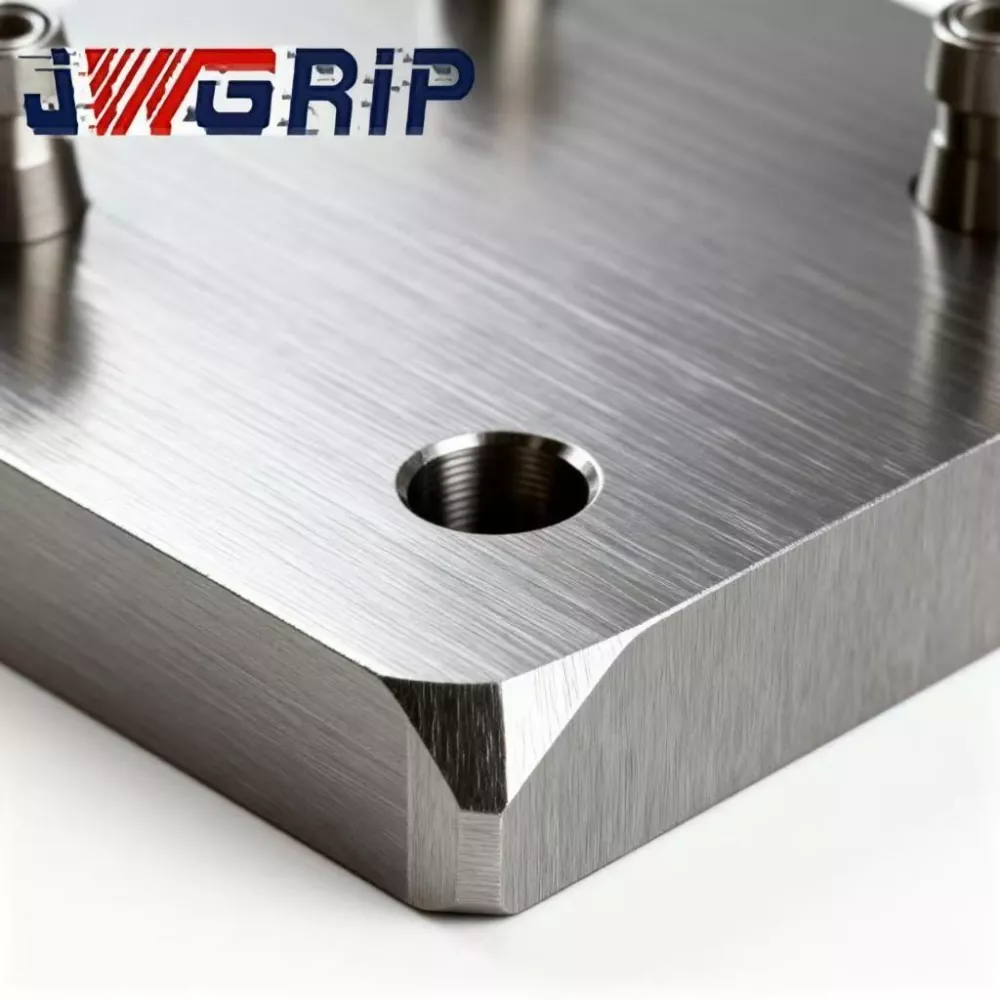
· Monolitisk pallebund af smedet og hærdet legeret stål
· Fire uafhængige nulpunktsbøsningslåsesamlinger i matrixlayout
· Indbygget synkront pneumatisk distributionsmodul
· Individuelle spånafledningsriller til hver lokaliseringsstation
· Trykluftserviceport
· Beskyttende dækplader til at dække ledige stationer
Dens vigtigste differentiator i forhold til almindelige multistationsarmaturer: Fire stationer fungerer fuldstændig uafhængigt af hinanden.
To praktiske produktionstilstande
Mode 1: Fire-stations masseproduktion til identiske emner
1. Monter fire armaturer med trækbolte på alle fire stationer.
2. Tilfør 0,5-0,7 MPa trykluft; det synkrone pneumatiske modul låser alle fire bøsninger på samme tid.
3. Låse-bekræftelsessignalet feeds tilbage til CNC-systemet, og maskinen udfører skærecyklusser.
4. Når bearbejdningen er færdig, skal du slippe lufttrykket for at låse op. Fire færdige dele fjernes i én cyklus for at øge timeydelsen.
Mode 2: Fleksibel blandet bearbejdning til forskellige dele
1. Læs armaturer svarende til fire forskellige emner på separate stationer.
2. Påfør trykluft for at låse alle stationer. CNC kører dedikerede bearbejdningsprogrammer sekventielt for hver station.
3. Når en-orders produktion afsluttes, skal du kun udskifte armaturet på den relevante målstation. De resterende stationer forbliver fastspændte uden fuld nedtagning.
4. Reducerer nedetiden i høj grad under hyppige produktskift.
Engineering Design
· Basen af legeret stål gennemgår ældning i to omgange: første ældning efter grovbearbejdning, sekundær ældning efter semi-finishing. Gentagen klemspænding, udsving i omgivelsestemperaturen og kontinuerlige skærevibrationer er almindelige i mixed-mode værksteder. Utilstrækkelig spændingsfrigivelse forårsager usynlig mikrodeformation og ødelægger multistations positionsnøjagtighed. JWGRIP dual-aging maksimerer intern stressfrigivelse for langsigtet stabil geometri.
· Positioneringsbøsninger anvender højslidstærkt lejestål. Indvendige boringer modtager quenching plus honing super-finishing for at garantere pålidelig uafhængig lokaliseringsydelse for hver station.
· Positionstolerance og højdeforskel fra station til station er strengt kontrolleret for at opfylde stabilitetskravene til blandet produktionslinje.
Kerne fordele
1. Minimer nedetid forårsaget af hyppige ordreskift
Der er ingen grund til at adskille alle armaturer under produktskift. Kun stationer, der kræver nybestillingsarmaturer, bliver byttet; andre stationer kører videre. Maskinens inaktive tid falder markant for miljøer med høj blanding og lav volumen.
2. Eliminér menneskeskabte monteringsfejl fra flere diskrete paller
Manuel stabling og montering af separate nulpunktspaller kan skabe positionsafvigelse på 7-8 μm. JWGRIP fuldender fuld multistationskalibrering internt: positionstolerance ≤±0,004 mm, station-til-station højdeforskel ≤0,0025 mm. Det sparer timevis med montering og tuning på stedet.
3. Én hardware dækker både massevolumen- og højmix-lavvolumenopgaver
Kør fire-up identiske dele bearbejdning for maksimal gennemstrømning under store batch-ordrer. Skift til blandet linjetilstand for fragmenterede ordrer. Ingen grund til at købe separate armaturer til to produktionsscenarier, hvilket reducerer investeringer i anlægsaktiver.
4. Maksimer genbrug af eksisterende armaturer med standard D20-nulpunkts-trækstudskompatibilitet
Værkstedseksisterende nulpunkts-fastgørelsesbaser i lille størrelse kan genbruges direkte efter eftermontering af standard D20-trækbolte. Undgå fuld genfremstilling af armaturet og bevar tidligere armaturinvesteringer.
5. Per-station uafhængig spånafledningsrilledesign
Skærespåner af jern og aluminium flyder væk gennem dedikerede riller til hver station. Spånindfangning inde i positioneringsbøsningens mellemrum er stærkt reduceret. Under hyppige fixture-swap mixed-line forhold falder rengøringsfrekvensen, og risikoen for chip-udløst positioneringsfejl mindskes.
Virkelige tilfælde
Tilfælde 1: Processor med medicinsk udstyr og tilbehør
Denne kunde modtager typiske ordrer med høj mix og lav volumen og skifter mellem 3-5 varianter af miniaturedele hver arbejdsdag.
· Før opgradering: enkeltstations nulpunktspaller blev brugt. Hver omskiftning krævede fjernelse af armaturet, rengøring, fastspænding og visning af skiven, hvilket tog 40-60 minutter. Store mængder maskintimer blev spildt på opstillingsarbejde.
· Efter implementering af flere JWGRIP fire-center nulpunkts-paller og indførelse af mixed-line bearbejdningstilstand: Fuld fixturnedrivning er ikke længere nødvendig. Kun målstationsarmaturer bliver udskiftet. Den gennemsnitlige omstillingstid falder til 8-15 minutter.
· Halvårsproduktionsstatistikker viser, at værktøjsmaskinudnyttelsen er steget med 24 %. Fabrikken kan acceptere mere fragmenterede kundeordrer uden at købe ekstra CNC-maskiner.
Case 2: 3C-komponent underleverandør i Pearl River Delta
Dette værksted håndterer både store masseordrer og små-batch-prøvejob på de samme CNC-maskiner.
· I perioder med massebestilling: Fire stationer behandler identiske dele for høj gennemstrømning.
· Når små-batch-prøveopgaver ankommer: Optag en eller to stationer til prøveproduktion, mens andre stationer fortsætter med at køre masseproduktion.
· Prøvebehandling afbryder ikke længere masseproduktionsrytmen, og prøveleveringstiden forkortes væsentligt.
Complete Production Workflow
① Smedning og hærdning af legeret stål
② Grundbearbejdning
③ Første stress-lindrende aldring
④ Halvfinish
⑤ Sekundær stress-lindrende aldring
⑥ 5-akset slibemaskine: slib alle bøsningsmonteringshuller under engangsopspænding
⑦ Bøsning pres-fitting
⑧ Luftkredsløbsforsegling
⑨ Test for trykholdende lufttæthed
⑩ Fuldstation CMM dimensionsinspektion
⑪ Anti-rust beskyttelsesbehandling
⑫ Eksportklar stødsikker pakning
Kontroltjekliste
1. Uafhængig test af gentag-positionering-nøjagtighed for hver enkelt station
2. CMM-måling for fire-stations positionstolerance, højdeforskel og parallelitet
3. 5-minutters lufttæthedstest; maksimalt tilladt trykfald ≤0,02 MPa
4. Cyklisk synkron låsning-oplåsning funktionstest på tværs af fire stationer
Valgvejledning
· Analyser din ordrestruktur: For dominerende enkelt-variant masseproduktion, kør fire-station identisk bearbejdning. Hvis ordrer med højt mix og lavt volumen tegner sig for en stor andel, skal du omhyggeligt vurdere risikoen for fysisk interferens fra armatur til armatur på fire stationer for at undgå kollision.
· Bekræft specifikationerne for dine nulpunkts trækbolte på stedet. Standardversionen matcher D20 trækbolte. Brugerdefinerede bøsninger kan udvikles til alternative trækboltstørrelser.
· Til automatiseret produktionslinjeintegration: garanti for stabilt værkstedsluftkildetryk inden for 0,5-0,7 MPa og reserve IO-signalpunkter til PLC-kontrolsystem.
· Beregn den samlede stablingshøjde for emnet plus fikstur. Simuler værktøjets bevægelsesbane for at forhindre kollision mellem værktøj og palle under skæring. Send emnetegninger til JWGRIPs tekniske team til interferensvurdering, hvis du har usikkerheder.
Praktisk betjening
1. Monter pallen på værktøjsmaskinens arbejdsbord, og spænd boltene nøje i henhold til drejningsmomentværdikravene i JWGRIP brugermanual. Overdrejningsmomentfastgørelse er forbudt, da grundlegemedeformation vil ødelægge multistations relative nøjagtighed.
2. Installer olie-vand-filter ved trykluftindtagets forende. Fugt og urenheder, der trænger ind i bøsninger, vil udløse rust, slid og forringelse af nøjagtigheden.
3. Spray tør-smøremiddelaerosol inde i nulpunktsbøsninger efter hver kumulativ 100 arbejdstimer. Flydende motorolie er strengt forbudt, da olie tiltrækker metalliske spåner og fører til fejl i bøsninger.
4. Blæs lokaliseringshuller og spånafledningsriller på hver station med trykluft efter armaturskift eller ved hvert skiftskift. Efterlad aldrig metalliske spåner på lokaliserende referenceflader.
5. Monter beskyttelsesdækplader på tomgangsstationer for at blokere jernspåner og skærevæske fra indtrængende bøsningsenheder.
6. Undgå at støde tunge genstande på pallens referenceflader. Kollisionsforårsaget basedeformation kan normalt ikke repareres på stedet og ødelægger permanent multistations positionsydelse.
Eftersalgssupport
1. Garanti: 12 måneders fuld enhedsgaranti dækker fabrikationsfejl, eksklusive menneskelig fejlbetjening. Kvalificerede krav nyder gratis reparation eller udskiftning af reservedele.
2. Tekniske ressourcer: Der leveres online betjeningsdokumenter og videoselvstudier. Betalt teknisk fjernsupport er tilgængelig for bulk-volumenordreprojekter.
3. Tilpasset modifikationsservice: Ydre dimensionsjustering, udskiftning af pull-stud-spec, omarrangering af stationslayout understøttes.
4. Eksempelevaluering: Evalueringsprøve kan arrangeres; køber påtager sig prøvefragtomkostninger.
FAQ
Spørgsmål 1: Vil blandet bearbejdning af emner med forskellige dele på fire stationer forstyrre den gensidige nøjagtighed?
A: Fire bøsningsenheder er fysisk fuldstændig uafhængige; låsehandlinger forstyrrer ikke hinanden. Lokaliseringsnøjagtigheden forbliver stabil, så længe armaturer undgår fysisk kollision. Regelmæssig trykluftrensning for hver station anbefales stadig for at forhindre, at spåner sprøjter på andre stationers datumoverflader.
Spørgsmål 2: Er Four-Center Zero Point Pallet til CNC-armatur nødvendig, hvis små batch-skift sker sjældent?
A: Dens omstillingseffektivitetsfordel skiller sig kun ud under hyppige variantskift hver uge. Hvis produktionen for det meste er enkelt-variant masseorienteret, leverer enkeltstations- eller dual-station nulpunktspaller bedre omkostningsydelse.
Spørgsmål 3: Kan mine eksisterende legacy armaturer genbruges på denne palle?
A: Armaturbaser udstyret med standard D20-nulpunktstrækbolte kan fungere direkte. Skræddersyede bøsninger er påkrævet til andre trækboltspecifikationer.
Q4: Kan JWGRIP Four-Center Zero-Point Pallet 120×120 installeres på 5-aksede CNC-maskiner?
A: Det er kompatibelt med 5-akset udstyr. Beregn den samlede højde af emnet plus fikstur for at evaluere risikoen for kollision med spindelvipning. Emnetegninger kan indsendes til JWGRIP teknisk vurdering i udvælgelsesfasen.
Indkøbsreferencenotat
Mange fabrikker overvejer at købe store mængder specialtilpassede armaturer til opgradering af fleksible linjer. Dette medfører høje anlægsinvesteringer plus risikoen for, at inventar bliver inaktive, når ordrerne ændres.
Kerneværdien af JWGRIP Four-Center Zero Point Pallet til CNC Fixture ligger i at understøtte både masseproduktion og high-mix mixed-line produktion inden for en enkelt hardwareenhed. Det maksimerer genbrug af kundernes eksisterende armaturbaser, kontrollerer produktions- og eftermonteringsomkostninger og lindrer smertepunkter med overgangseffektivitet forårsaget af fragmenterede ordrer. Den er velegnet til fleksible opgraderingsprojekter for mellemstore og små komponentbearbejdningsproducenter.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.
Nyhedsanbefalinger