Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






Automatiseret nulpunktspalle med Power Chuck
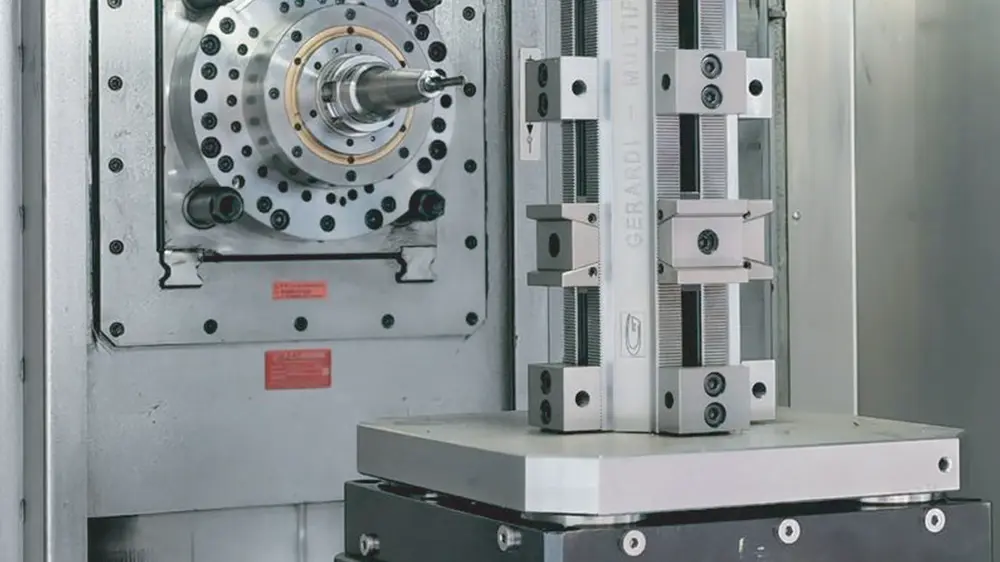
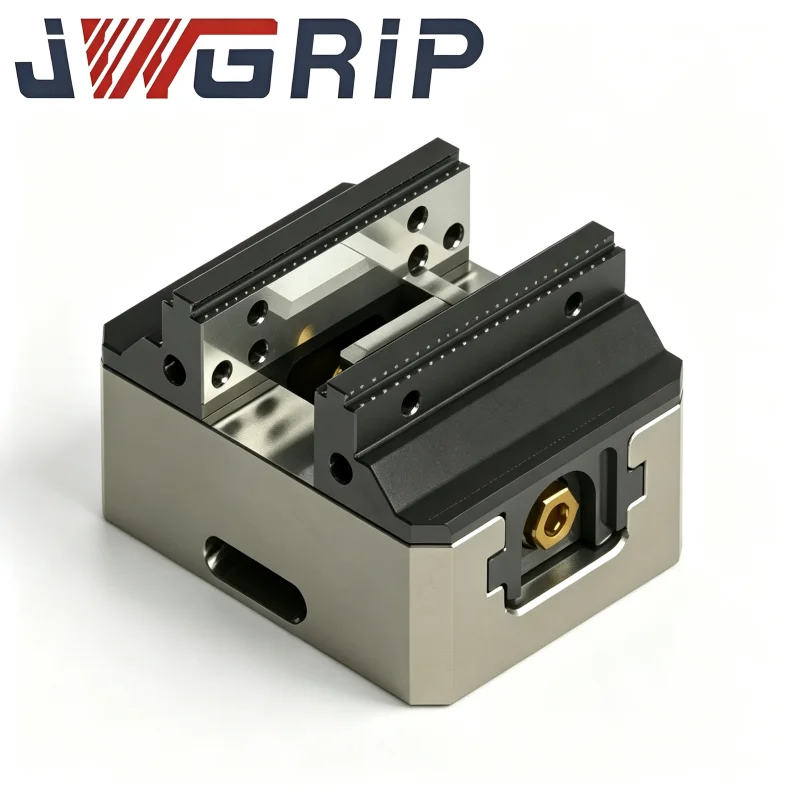
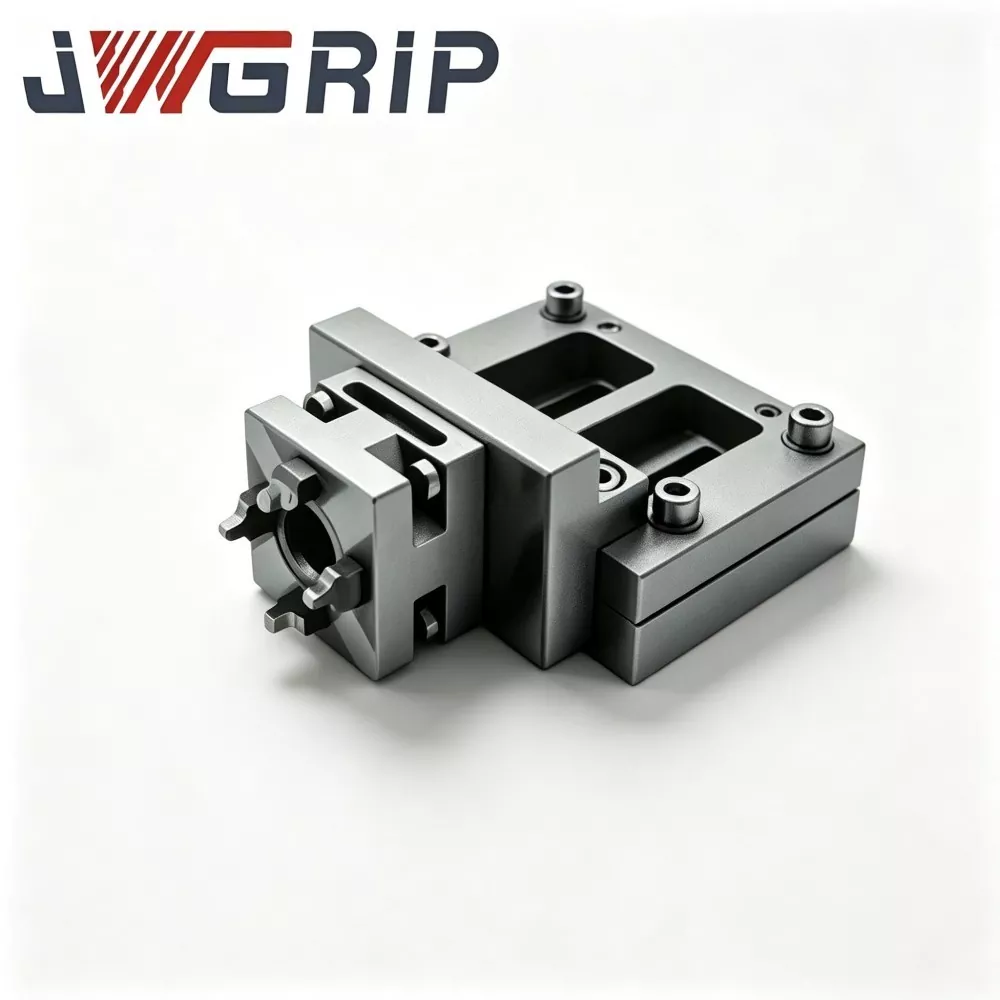
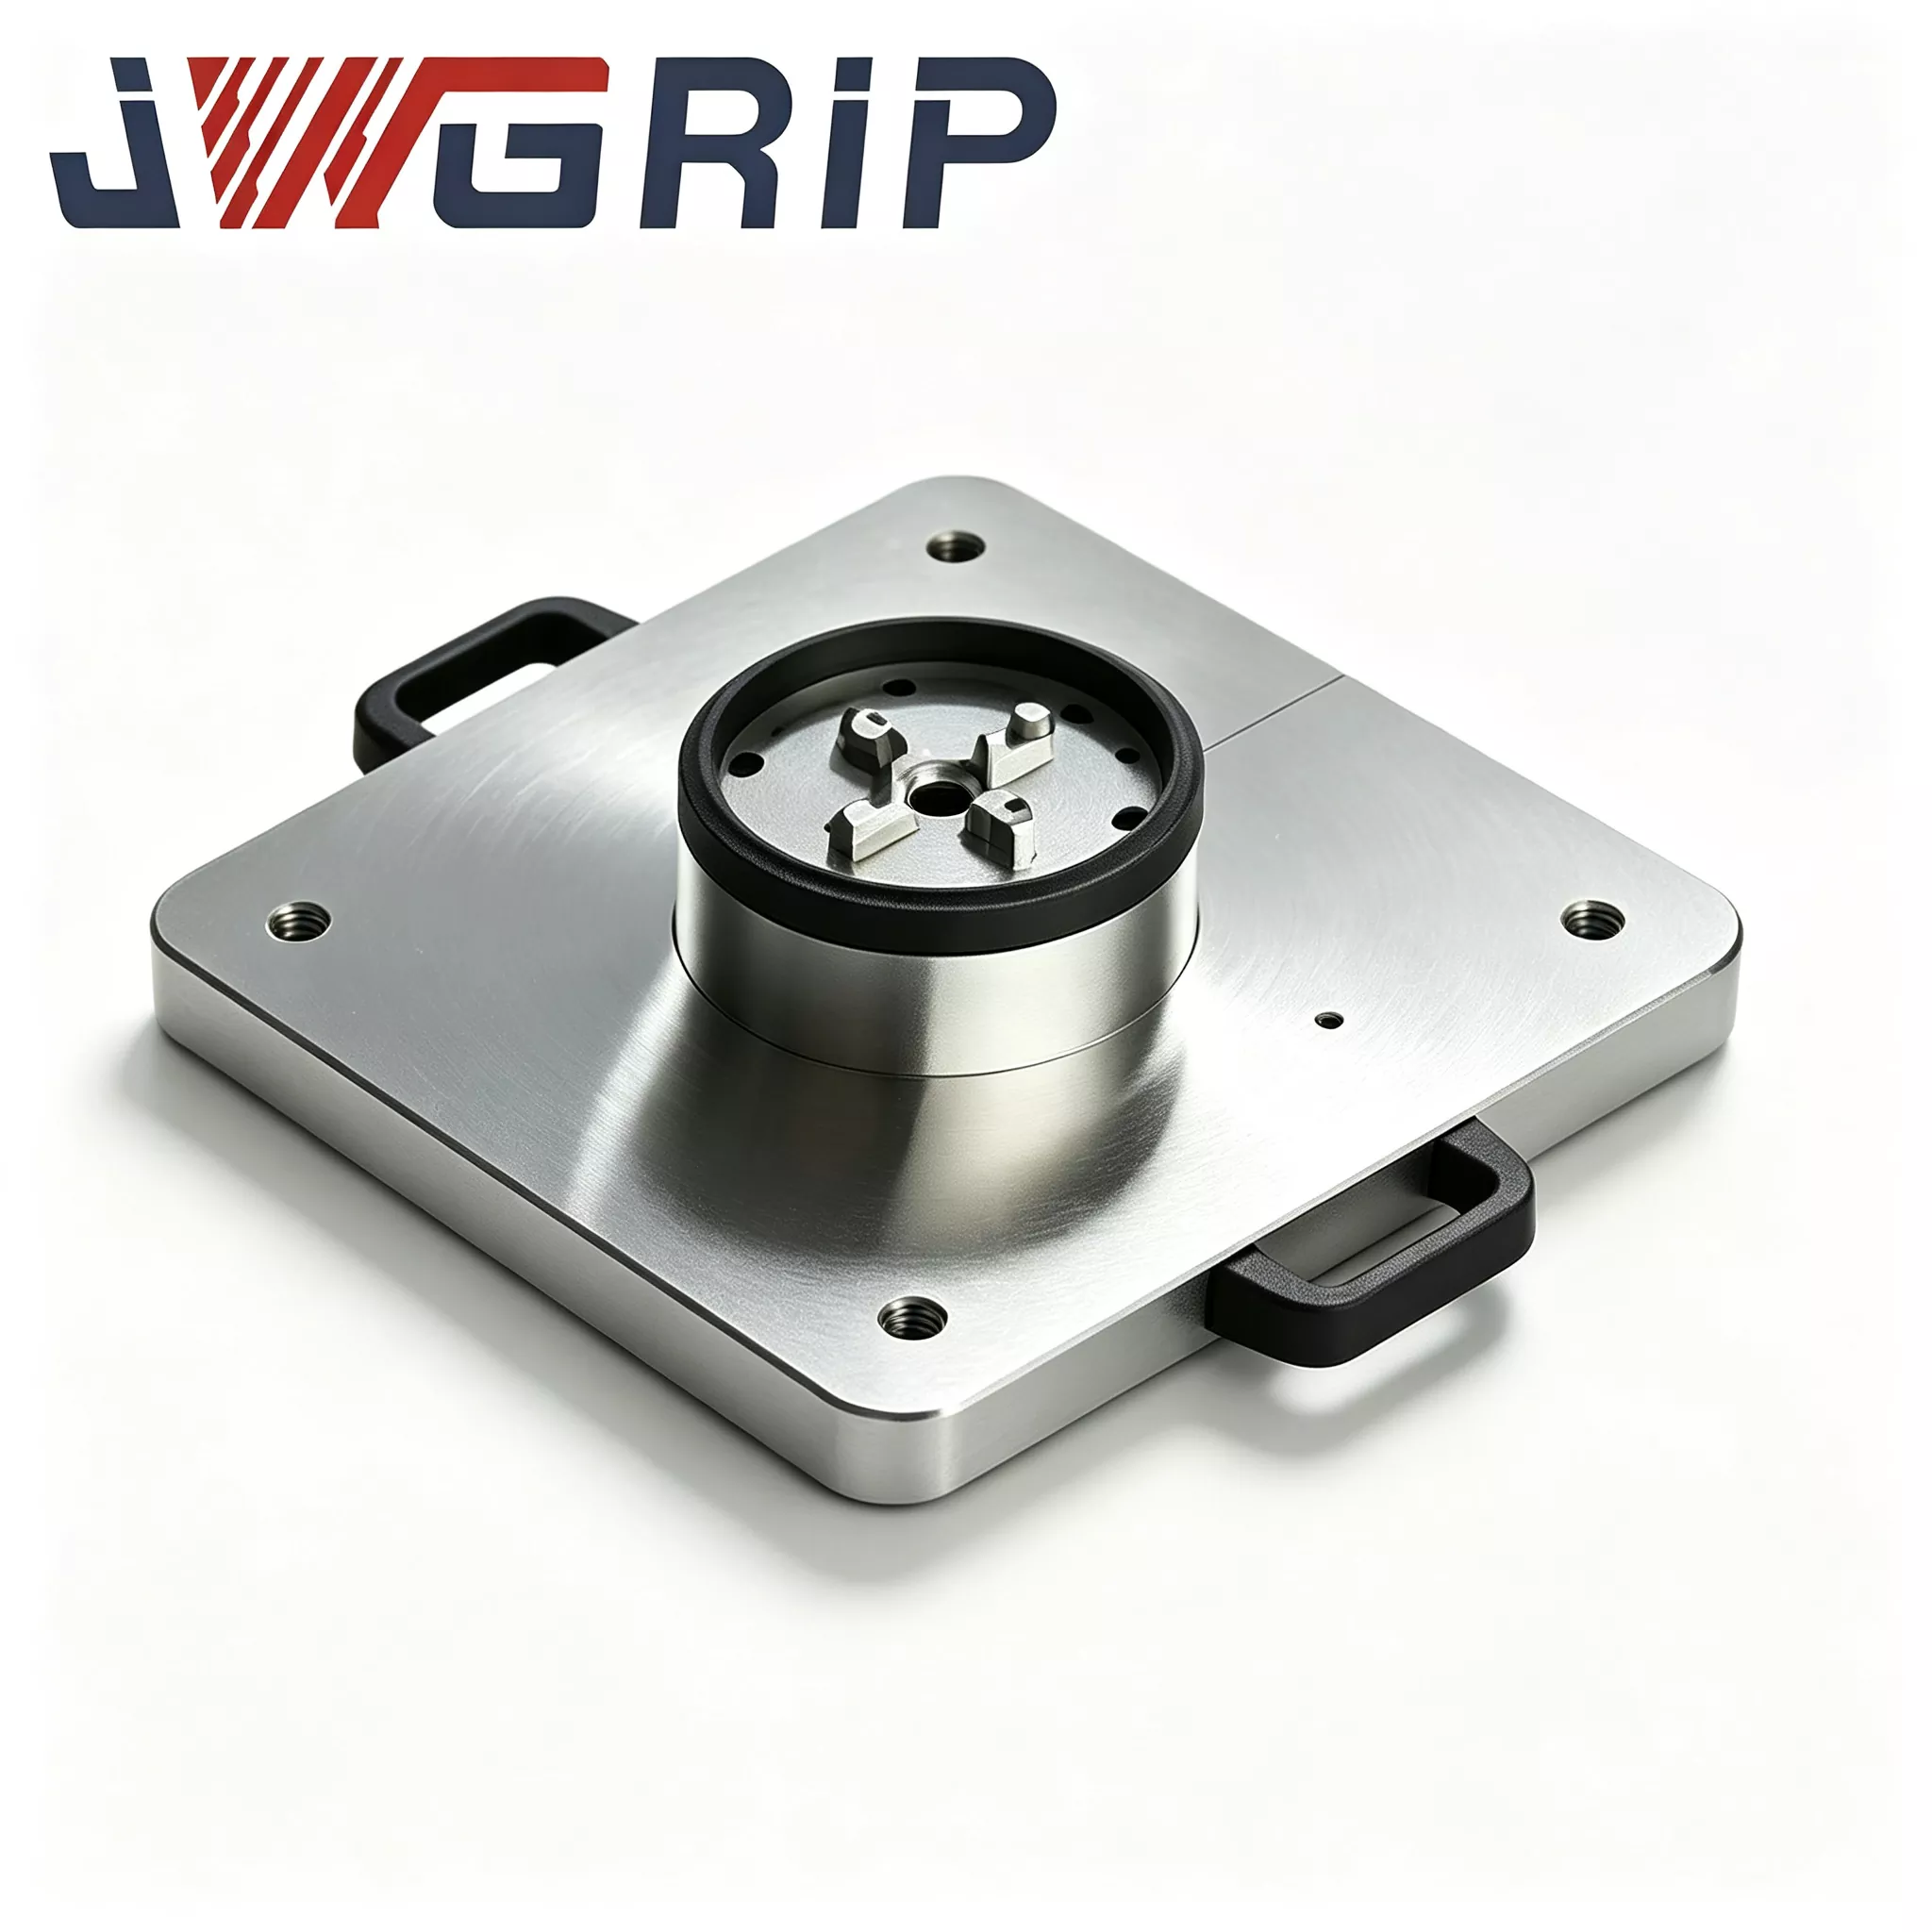
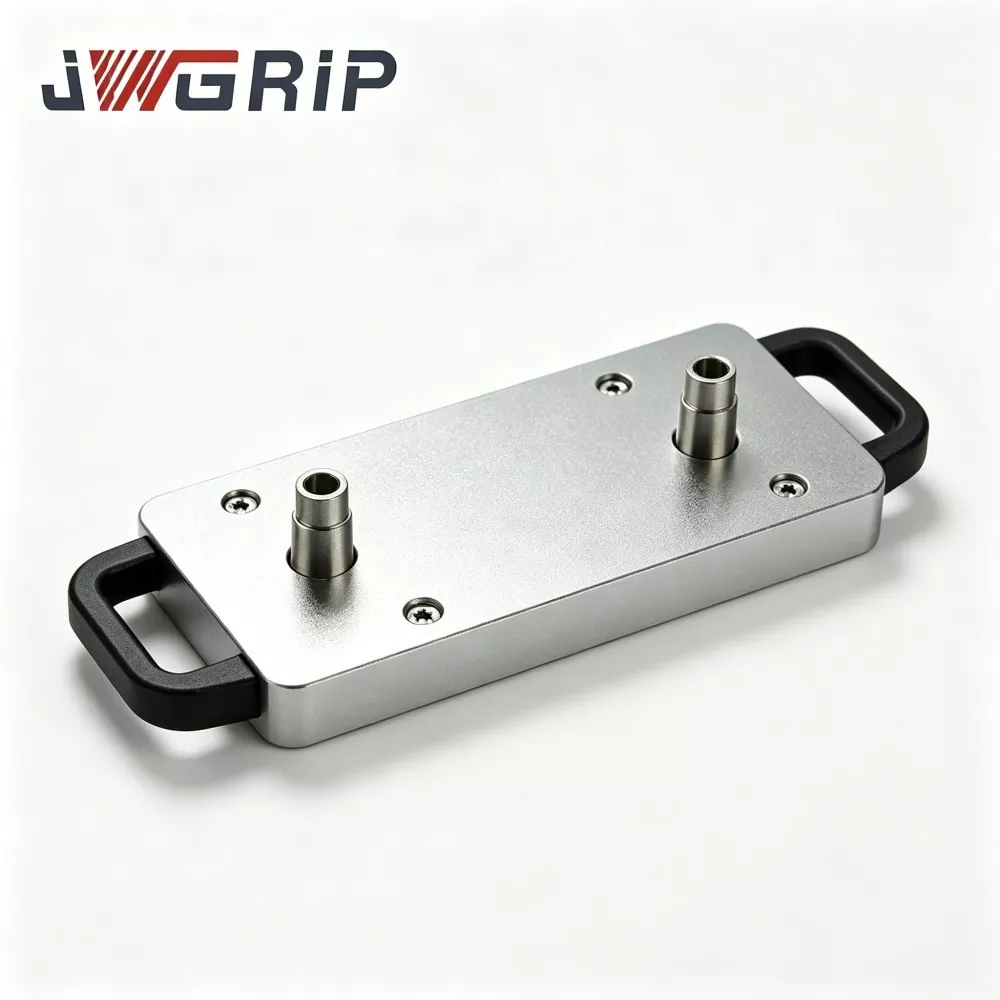
JWGRIP er producenten og leverandøren af den professionelle automatiserede nulpunktspalle med Power Chuck i Kina. Det er en integreret nulpunktspositioneringsarmatur, der er specielt designet til fleksible ubemandede CNC-produktionslinjer. Den integrerer nulpunktspositioneringsreferencekomponenten og den elektriske pneumatiske borepatronlåseenhed i en enkelt enhed, hvilket eliminerer behovet for at købe yderligere flerlags adapterplader eller separate borepatrontilbehør. Den kan installeres og fastgøres direkte på værktøjsmaskinens arbejdsbord og tilsluttes industrielle robotgribere.
Den automatiske nulpunktspalle med Power Chuck kan opnå automatisk positionering, automatisk fastspænding og automatisk udløsning, efter at emnet er fastspændt. Det er blevet brugt i vid udstrækning til forarbejdning af trykstøbte dele af aluminiumslegering til biler, storstilet produktion af metalkonstruktionskomponenter til 3C forbrugerelektronik og automatiske grafitelektrodebehandlingsenheder i formværksteder.
Produktsammensætning og arbejdsflow
Den automatiske nulpunktspalle med Power Chuck tilhører Zero Point Pallet-serien. Den er hovedsageligt sammensat af fire kernekomponenter: pallebasiskroppen, højpræcisions-nulpunktspositioneringsmuffesamlingen, det pneumatiske drevmodul og den synkrone power-patronholder.
Det komplette arbejdsflow er som følger: Industrirobotten opsamler fiksturbunden af det belastede emne og placerer det på pallens referenceplan. Nulpunktspositioneringsmuffen fuldender den indledende positionering. Når den indbyggede sensor registrerer positionen nøjagtigt, sender den et signal til PLC-styringssystemet.
PLC'en starter det pneumatiske kredsløb, og den indbyggede pneumatiske enhed driver kraftpatronholderen til at bevæge sig synkront indad, hvilket opnår ensartet radial fastspænding af fiksturbasen.
Efter at fastspændingen er afsluttet, sendes et elektrisk bekræftelsessignal til CNC-værktøjsmaskinen, og skærebehandlingscyklussen begynder.
Når bearbejdningsprogrammet slutter, sender værktøjsmaskinen et færdiggørelsessignal, og det pneumatiske kredsløb frigiver trykket. Patronholderen åbner synkront, og robotten tager det færdige emne ud sammen med fiksturen og forbereder den næste belastningscyklus.
Hele processen kræver ikke manuel tilspænding af bolte eller manuel indikation og justering.


Procesfordele
Bundpladeemnet er lavet af smedet legeret stål og gennemgår to komplette stressaflastende varmebehandlingsprocesser for at eliminere den interne restspænding, der genereres under CNC-bearbejdningsprocessen.
Mange lavpriskonkurrenter vil undlade dette afgørende skridt. Hvis den indre restspænding i grundmaterialet er betydelig, kan gentagne spændeoperationer i værkstedet og ændringer i temperatur på grund af dag-nat-cyklusser forårsage mikroskopiske deformationer, der er usynlige for det blotte øje på referenceplanet.
Dette vil føre til kontinuerlige størrelsesafvigelser i de bearbejdede emner og resultere i en stor mængde affaldstab.
Hvert stykke råmateriale på vores fabrik fuldender strengt den komplette udglødningsproces. Denne standard er afledt af over ti års praktisk ingeniørerfaring og betjener adskillige CNC-automatiserede armaturersprojekter. Positioneringsbøsningen er lavet af meget slidstærkt lejestål, gennemgår bratkølings- og hærdningsbehandling og kombineres med indvendig hulfinslibning og ultrafin bearbejdning for at minimere afstanden mellem positioneringsfladerne og sikre stabil positioneringsydelse selv efter utallige udskiftningscyklusser.
Kerne fordele
1. Integreret strukturelt design i ét stykke
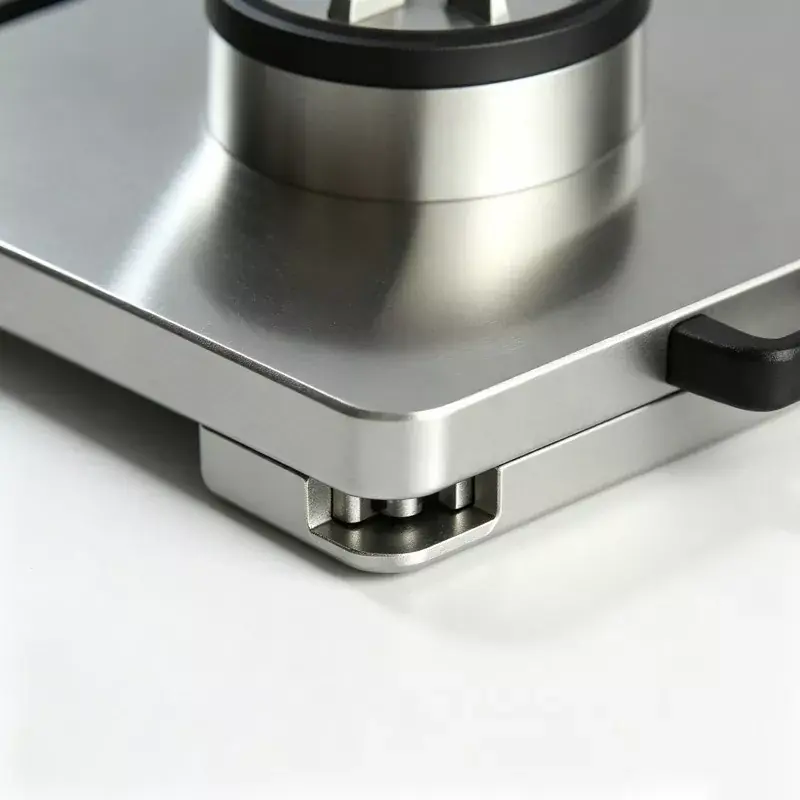
Det integrerede design i ét stykke sparer monteringsplads på værktøjsmaskinens arbejdsbord og eliminerer akkumulerede monteringsfejl forårsaget af flerlags adapterplader. Traditionelle løsninger af split-type kræver stabling af nulpunktspaller, adapterbundplader og uafhængige patroner, hvor stabling af 2-3 plader kan generere en ekstra 3-5μm akkumuleret positioneringsafvigelse. Vores monolitiske integrerede design undgår disse fejlkilder, reducerer antallet af købt tilbehør og sænker omkostningerne til reservedelsadministration for slutkunder.
2. Gentag positioneringsnøjagtighed
Pallen leverer en stabil gentagelsespositioneringsnøjagtighed på ±2μm. Indvendige boringer af positioneringsbøsninger behandles via honing super-finishing. Hver palle gennemgår 100 % fuld varenøjagtighedsinspektion før levering, og hver enhed sendes med en original inspektionsrapport på papir, der kan leveres til verifikation efter anmodning fra oversøiske købere.
3. Native Automation Integration
Standardiserede pneumatiske porte og NPN elektriske signaludgangsgrænseflader er reserveret, hvilket gør pallen kompatibel med flere almindelige industrirobotmærker på markedet. Det understøtter virkelig produktion uden opsyn på nathold. Ifølge reelle eftermonteringsdata fra en slutbruger af autodele til hjemmebrug faldt cyklustiden for armaturskift fra den originale manual 12-15 minutter ned til inden for 45 sekunder efter at have installeret vores paller, uden at operatøren var påkrævet at blive på stedet under nattevagter.
4. Høj spændekraft output
Den indbyggede pneumatiske spændepatronenhed leverer en maksimal spændekraft på op til 45kN, der er i stand til at modstå skærepåvirkninger, der genereres af kraftig bearbejdning af formstål og støbte aluminiums-emner, hvilket effektivt reducerer risikoen for, at fiksturen flytter sig og løsner sig under skæreoperationer.
5. Praktisk vedligeholdelse og kontrollerbare reservedelsomkostninger
Chuckkæbesamlinger kan skilles ad og udskiftes individuelt uden at fjerne hele pallen fra værktøjsmaskinens arbejdsbord. Når kæberne lider af slid eller beskadigelse, behøver kunderne kun at købe tilsvarende reservedele i stedet for at udskifte hele pallesættet, hvilket effektivt reducerer langsigtede investeringer i vedligeholdelse af udstyr.


Rigtige kundesager
Den automatiske nulpunktspalle med Power Chuck anvendes for det meste i tre kategorier af produktionslinjer: ubemandede CNC-produktionslinjer til bilkomponenter, masseproduktionslinjer til 3C-metalstrukturdele og fleksible automatiserede grafitelektrodebearbejdningsceller inde i formfabrikker.
Sag 1:En storstilet indenlandsk producent af autodele eftermonterede to fleksible CNC-automatiserede produktionslinjer med i alt 16 sæt automatiseret nulpunktspalle med Power Chuck til trykstøbningsbearbejdning af aluminium. Før eftermontering havde operatørerne brug for manuel indikering og justering for hvert armaturskifte, hvilket forbrugte omkring 13 minutter pr. batch. Efter indsættelse af vores nulpunkts automatiserede paller fuldfører robotten alt læsning, losning, positionering og fastspænding. Enkelt omskiftningscyklus forkortes til 42-50 sekunder. Uovervåget nattevagt realiseres. Ifølge tre måneders kontinuerlig produktionsstatistik stiger den månedlige produktionskapacitet på værkstedsniveau med 22 procent. Dimensionskonsistensen på tværs af arbejdsemnepartier forbedres tydeligvis, og antallet af affaldsskrot falder betydeligt.
Sag 2:En storstilet formfremstillingsvirksomhed beliggende i Pearl River Delta installerer flere sæt af denne automatiserede palle inde i grafitelektrode-automatiserede bearbejdningsceller. Alle elektrodebaser anvender ensartede standarddimensioner. Operatører gentager ikke længere manuel indikering for hver elektrodebearbejdningsopgave. Dimensionskonsistensen af færdige elektroder forbedres betydeligt, og den gentagne arbejdsintensitet for formeværkstedspersonale falder. Foreslåede billedpositioner: fotos på stedet taget i vores eget forarbejdningsværksted, real-shot billeder af kundens automatiseringsarbejdsstation, eksploderede detaljerede billeder af pallekrop, fotos taget under fabriksudsalgets nøjagtighed-QC-inspektion.
Fremstillingsproces
Alle automatiserede paller gennemgår fuld-flow produktion, herunder smedning, CNC-bearbejdning, varmebehandling, slibning og montage i vores interne CNC-armaturer. Ingen komplet OEM-outsourcing er vedtaget.
Komplet produktionsarbejdsgang:
smedning af legeret stål → råbearbejdning → første ældning af spændingsaflastning → halvbearbejdning → sekundær ældning af spændingsaflastning → superpræcisionsslibning → bøsning pres-fitting → generel samling → multi-emne nøjagtighed-&-ydelsesinspektion → lufttæthed rustbeskyttelse trykpakning → eksport anti-grade beskyttelse.
Kvalitetskontrol og certificeringer
Obligatoriske inspektionsartikler før levering for hver enhed: gentagen positioneringsnøjagtighedstest, faktisk måling af spændepatron, trykholdetest for lufttæthed (maks. tilladt trykfald ≤0,02 MPa inden for 5 minutters holdevarighed), elektrisk-signal-logisk integritetstest. Hver enhed leveres med unikt fabriksinspektionsdatablad. Vores fabrik har ISO9001 kvalitetsstyringssystem certificering. Materialecertifikater er tilgængelige for vigtige metalkomponenter. Tredjeparts laboratorieinspektion udpeget af kunderne er acceptabel.
Valgvejledning
Bekræft først den faktiske ydre dimension af fastspændingsholderen på kundestedet, så den matcher specifikationerne for pallefastspændingsområde.
For det andet skal du kontrollere værkstedets luftkildetilstand. Tryklufttrykket skal stabilt holde sig inden for 0,5-0,7MPa. Hvis luftkildetrykket svinger kraftigt, anbefales det kraftigt, at det trykregulerende filter tredobbelt samles.
For det tredje, for indkøb af automatiseringsprojekter, afklar IO kommunikationsprotokol mellem robot og PLC kontrolsystem. Vi leverer komplet el-interface-dokumentation gratis.
For det fjerde skal du sørge for maksimal vægt af emnet, hvis tunge emner bearbejdes. Vores tekniske personale vil foretage en vurdering og vurdere, om der er behov for en forstærket, specialfremstillet palle.
Bemærkninger om installation, idriftsættelse og betjening
Mens pallen monteres på værktøjsmaskinens arbejdsbord, skal boltene fastgøres strengt efter drejningsmomentværdierne angivet i manualen. Voldsom overdrejningsspænding er forbudt for at undgå deformation af pallekrop. Olie-vand-filter skal installeres ved forenden af trykluftindtaget for at forhindre fugt og metalaffald i at trænge ind i patronen og forårsage rustning af interne komponenter eller fastklemning af kæber. For hver 80-100 kumulative arbejdstimer sprøjtes tør-smørespray på glidende friktionsoverflader inde i patronen.
Flydende motorolie er forbudt, da flydende olie tiltrækker massive aluminium- og jernspåner og udløser kæbe-jamming-fejl. Undgå under produktionen kraftig spånophobning på pallens referencedatum-plan. Operatører skal blæse og rense lokaliseringshuller og datumplaner med trykluft ved hvert skiftskift. Kør aldrig enheden, der overstiger den maksimale klemkraft, der er angivet på specifikationsarket. Overbelastning forårsager permanent plastisk deformation af spændepatronens kæber og ødelægger permanent pallepositioneringsnøjagtigheden.
Pakning, leveringstid og eftersalgsservice
Stødsikre emballagekasser af massivt træ i eksportkvalitet med tykt skum indvendig bufferbeskyttelse er vedtaget for at sikre præcisionsdataoverflader mod kollisionsskader under langdistance-søtransport. Standard leveringstid: 12-18 arbejdsdage. Visse standardvarer holdes på lager for kortere levering.
12 måneders fuld enhedsgaranti dækker fabrikationsfejl, der ikke er forårsaget af menneskelig fejlbetjening; Der tilbydes gratis reparation eller udskiftning af reservedele. Ekstern online teknisk vejledning til installation og idriftsættelse er tilgængelig. Betalt on-site-commissioning service kan tilbydes til bulk-ordre projekter.
Tilpasset modifikationsservice er understøttet, inklusive justering af klemmeområde, ændring af pneumatisk kredsløbslayout og ændring af signal-output-form. Gratis prøve er tilgængelig for kundeevalueringstest; fragtomkostninger for prøver afholdes af købere.
FAQ
Q1: Kan automatiseret nulpunktspalle med Power Chuck være kompatibel med nulpunktsarmaturer fra andre tredjepartsmærker?
A: Datum-dimensionen i standardversionen matcher vores oprindelige nulpunktssystem. Hvis kompatibilitet med andre mærkers nulpunktsarmaturer er påkrævet til dit projekt, skal du underrette tekniske krav før ordreplacering, skræddersyet datum-dimensionsbearbejdning kan realiseres.
Q2: Vil ustabilt lufttryk påvirke fastspændingssikkerhed og pålidelighed?
A: Det vil give direkte indvirkning. Utilstrækkeligt lufttryk reducerer den faktiske spændekraft på patronen og skaber risiko for, at emnet løsnes under skæring. Trykregulerende filtersamling anbefales kraftigt for at stabilisere trykket inden for 0,5-0,7 MPa.
Spørgsmål 3: Hvad er primære årsager til forringet gentagelsespositioneringsnøjagtighed efter lang tids drift?
A: Tre hyppige rodårsager: For det første akkumulerede spånforureninger på referencelokaliseringsoverflader; for det andet normalt slid på indvendige glidende komponenter; for det tredje, deformation af pallekrop forårsaget af ydre kraftig påvirkning. Prioriter rengøring og vedligeholdelse. Udslidte komponenter kan erstattes af separate reservedele i stedet for fuld pallefornyelse.
Q4: Kan denne palle anvendes på 5-aksede CNC-værktøjsmaskiner?
A: Den er kompatibel med 5-aksede maskiner. Den samlede monteringshøjde skal beregnes for at forhindre kollision under 5-akset spindelvipning. Lever værktøjsmaskinemodel i udvælgelsesfasen, og vi vil vurdere interferensrisikoen for dig.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.
Nyhedsanbefalinger