Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Wire EDM Chucks Producent for præcision og pålidelighed
Som en dedikeret workholding-udvikler af Wire EDM Chucks,JWGRIPfremstiller manuelle skruestikenheder med lav forvrængning, pneumatiske spændemoduler og justerbare armaturer i flere retninger til præcisionskomponentfabrikker, værktøjs- og matricefremstillere og ingeniører til indkøb af armaturer, der er besværlige med deformation af dele, positionsforskydning og dårlig repeterbarhed i nedsænkede wire-cut operationer.
Kernekomponenter anvender afspændingsaflastet legeret stål med finslebne spændeoverflader for at reducere klem-induceret skævhed for tynde, skrøbelige eller miniature-emner. Disse spændesamlinger modstår vandstrømspåvirkninger og forhindrer nulpunktsdrift under langvarig nedsænket behandling. JWGRIP giver ogsåR-Type EDM Workholding Systemog EROWA-kompatibel EDM Workholding, der sikrer ensartet lokalisering på tværs af processer på tværs af synker EDM og wirecut bearbejdningsarbejdsgange.
De fleste stansefabrikker koncentrerer sig om trådskåret maskinydelse og messingtrådskvalitet, mens de undervurderer, hvordan klemkraft og fiksturstivhed påvirker de endelige dimensionelle resultater. Tyndvæggede indsatser, små formstifter og sarte stemplede komponenter er ekstremt følsomme over for ujævn klemkraft. Almindelige flade klemmer eller simple skruestik giver ofte lokal deformation efter tilspænding. Når først emnet er forvrænget under fastspænding, vil intern spænding gradvist frigives i den vand-nedsænkede arbejdstank, hvilket udløser delforskydning, profilfejl og inkonsekvent skæreafstand.
Genspænding til sekundær efterbehandling forstærker risikoen for fejljustering yderligere. Mange generiske patroner på markedet er oprindeligt designet til fræsning i tørt miljø; deres strukturelle stivhed og tætningsevne kan ikke tilpasse sig kontinuerlig vandskylning, vibrationer og temperaturændringer inde i wire EDM-maskiner, hvilket resulterer i ustabil lokaliseringsnøjagtighed efter partier af dele er behandlet.
Hvilke strukturelle egenskaber adskiller specialbyggede spændesamlinger fra almindelige skruestik til generelle formål, der bruges til produktion af nedsænket wire?
Mekaniske skruestik til generelle formål er optimeret til solide tykke emner under tørskæringsforhold. De overvejer sjældent risikoen for deformation af dele af tyndvæggede emner, kontinuerlig vandpåvirkning eller behovet for flervinklet justering, der kræves af wirecut-opgaver. I modsætning hertil er Wire EDM Chucks fuldt optimeret til scenarier med nedsænket wire cut. Wire EDM Vise for Precision Workholding leverer pålidelig manuel fastspænding til små-batch prototypedele med tilgængelig installationsplads.
Den pneumatiske chuck til Wire EDM Workholding tilbyder justerbar, repeterbar spændekraft for at forhindre over-klemning af tyndvæggede skrøbelige emner i masseproduktionsmiljøer. Unoset-adapteren med RSM 50 pallesæt til Wire EDM realiserer hurtig palleudveksling og datum-arv på tværs af forskellige arbejdsstationer. Wire EDM Chuck til præcisionsarbejdsholding med tre-vejs justering giver operatører mulighed for at korrigere emnets vinkelforskydning uden gentagen adskillelse af dele. Strukturelt design med åben ramme sikrer tilstrækkelig plads til trådelektrodegennemføring og undgår fiksturinterferens under kompleks konturskæring. Forstærket antirustbehandling klarer langvarig vandnedsænkning, og præcisionsjordplaceringsflader holder datum stabilt under kontinuerlig vandstråleskylning. Rimeligt udvalgte spændepatroner reducerer spændingsinduceret deformation og bibeholder den originale emnegeometri gennem hele den nedsænkede skærecyklus.
Hvordan kan matricefremstillingsfaciliteter sænke efterbearbejdningshastigheder forårsaget af fastspændingsudløst deformation for miniature- og tyndvæggede trådskårne emner?
Tyndvæggede og mikrostørrelsesdele er blevet mainstream-produkter til mange wirecut-værksteder. Overdreven eller ujævn klemkraft er en af de vigtigste kilder til defekte wire-cut komponenter. Wire EDM Chucks gør det muligt for operatører at afslutte forspænding, vinkeljustering og offsetmåling uden for den vandfyldte maskintank. Operatører fastgør emner på spændepatroner på hjælpearbejdsborde, fuldfører inspektion af planhed og positionsstatus, og monter derefter hele fikstur-emne-samlingen på maskinens arbejdsbord.
Pneumatiske varianter tillader finjustering af spændetrykket, hvilket effektivt forhindrer forvridning af emnet forårsaget af overdreven tilspænding. Når virksomheder forfølger ensartet datum på tværs af forskellige bearbejdningsstationer, kan disse patroner parres med moduler fra Quick Change Workholding System, hvilket giver hurtig fixturoverførsel mellem forudindstillede bænke, synker EDM-stationer og wire-cut udstyr. Denne arbejdsgang undgår gentagen afmontering og fastspænding af dele, reducerer menneskeskabte justeringsfejl og reducerer i høj grad skrot, der udløses af spændingsudløsning under bearbejdning af nedsænket wire.
Kerneproduktstyrker
Lavspændingsfastspændingsstruktur reducerer klemdeformation, specielt tilpasset til tyndvæggede, miniaturer og let forvrængede præcisionsemner.
Layout med åben arkitektur reserverer rigelig bevægelsesplads til ledningselektroder, hvilket eliminerer risikoen for sammenstød med armaturet for komplekse konturskæringsbaner.
Flere tilgængelige køretilstande: manuel mekanisk låsning og justerbar pneumatisk fastspænding passer til henholdsvis prototypeudvikling og højvolumen-batchproduktion.
Anti-korrosionsoverfladebehandling tilpasser sig langvarigt nedsænket arbejdsmiljø, modstår erosion fra cirkulerende vand og forlænger armaturets servicecyklusser.
Produktmodul introduktion
JWGRIP wire-cut spændeportefølje integrerer manuelle skruestik, pneumatiske patroner og adapterpallesamlinger for at dække forskellige wirecut produktionskrav.
Wire EDM Vise for Precision Workholding er den omkostningseffektive manuelle løsning, der i vid udstrækning anvendes til små batch matricedele og prototypeprøvebehandling. Pneumatisk Chuck til Wire EDM Workholding har kontrollerbar udgangskraft, ideel til masseproduktion af tyndvæggede komponenter, hvor klemkraftens konsistens er kritisk. Unoset-adapter med RSM 50 Pallesæt til Wire EDM understøtter hurtig ombytning i pallestil og datum-arv. Tre-vejs justerbar Wire EDM Chuck til præcisionsarbejdshold letter vinkelkorrektion uden at fjerne emnet. Alle disse enheder tilhører det komplette Wire EDM Workholding Fixtures produktøkosystem. Hvis efterfølgende synker-EDM-bearbejdning er påkrævet til dyseindsatser, kan brugere anvende matchende hardware fra R-Type EDM Workholding System, så emner bevarer ensartede lokaliseringsreferencer gennem flere behandlingsfaser.
Typiske anvendelsesscenarier
Disse spændeenheder anvendes i vid udstrækning til fremstilling af præcisionsstanseforme, medicinsk mikrokomponentbehandling, produktion af konnektorformindsatse og opgaver med wireskæring af miniaturedele til luftfart. De passer til mid-speed og high-speed wire cut-maskiner og udfører spændearbejde til tyndvæggede skær, bittesmå stansestifter, komplekse profilelektroder og hårdlegerede emner. Uanset om man eftermonterer gammelt wire-cut udstyr eller bygger nye præcisions-formfremstillingsceller, undertrykker velafstemte patroner deformation forårsaget af fastspænding og forbedrer den endelige profils nøjagtighed af færdige komponenter. De er bredt udbredt af præcisionsstøbefabrikker, leverandører af komponenter til medicinsk udstyr og virksomheder, der udfører vanskelige underentrepriseopgaver.
Praktisk reference
Analyser først emnets materiale, vægtykkelse og stivhed: tyndvæggede emner, der let deformeres, bør prioritere pneumatisk-kraftjusterbare modeller for at undgå overspændingsskader. Solide tykke matricekomponenter kan vælge omkostningseffektive løsninger i manuel skruestik. Bekræft skærekonturens kompleksitet, og kontroller, om armaturets struktur vil blokere tråd-elektrodens bevægelsesvej.
Evaluer produktionsbatch-skalaen: Masseproduktionsscenarier med hyppig udskiftning drager mere fordel af pneumatiske patroner og palleadaptersæt. Hvis du har til hensigt at dele armaturer med andet procesudstyr, skal du bekræfte kompatibiliteten med Quick Change Workholding System-grænseflader på forhånd. Når du står over for forvirring om konfiguration af klemkraft eller strukturelt valg, kan du henvise til JWGRIPs officielle tekniske datablade og emne-referencer for at filtrere passende løsninger i henhold til de faktiske emnedimensioner og stivhedsegenskaber.
Daglige driftsforslag
Cirkulerende vand, metalspåner og rester af fine partikler vil samle sig på spændekæber og lokaliseringsflader under kontinuerlig wire-cut produktion. Rettidig fjernelse af snavs fra kæberiller og placering af referenceflader forhindrer partikelforårsaget højdeafvigelse og arbejdsemnets vipning. Undgå at anvende for stor kraft under manuel tilspænding; overstramning vil bøje tynde emner og også deformere fiksturkæbelegemer.
For pneumatiske modeller skal indgangsluften holdes ren og tør for at forhindre, at den indre cylinder ruster. Efter daglige produktionscyklusser, skyl patronerne grundigt, tør vandpletter af og påfør anti-rust beskyttelse, specielt til kæber og lokaliseringsplaner. Udskift slidte spændekæber med jævne mellemrum, da afslidte kæbeoverflader vil medføre ustabil friktion og risiko for glidning under vand-nedsænkede skæreforhold. Gode driftsvaner kan opretholde langsigtet lokaliseringsstabilitet og lavere defektrater for højpræcisions-trådskåret batches.



- View as

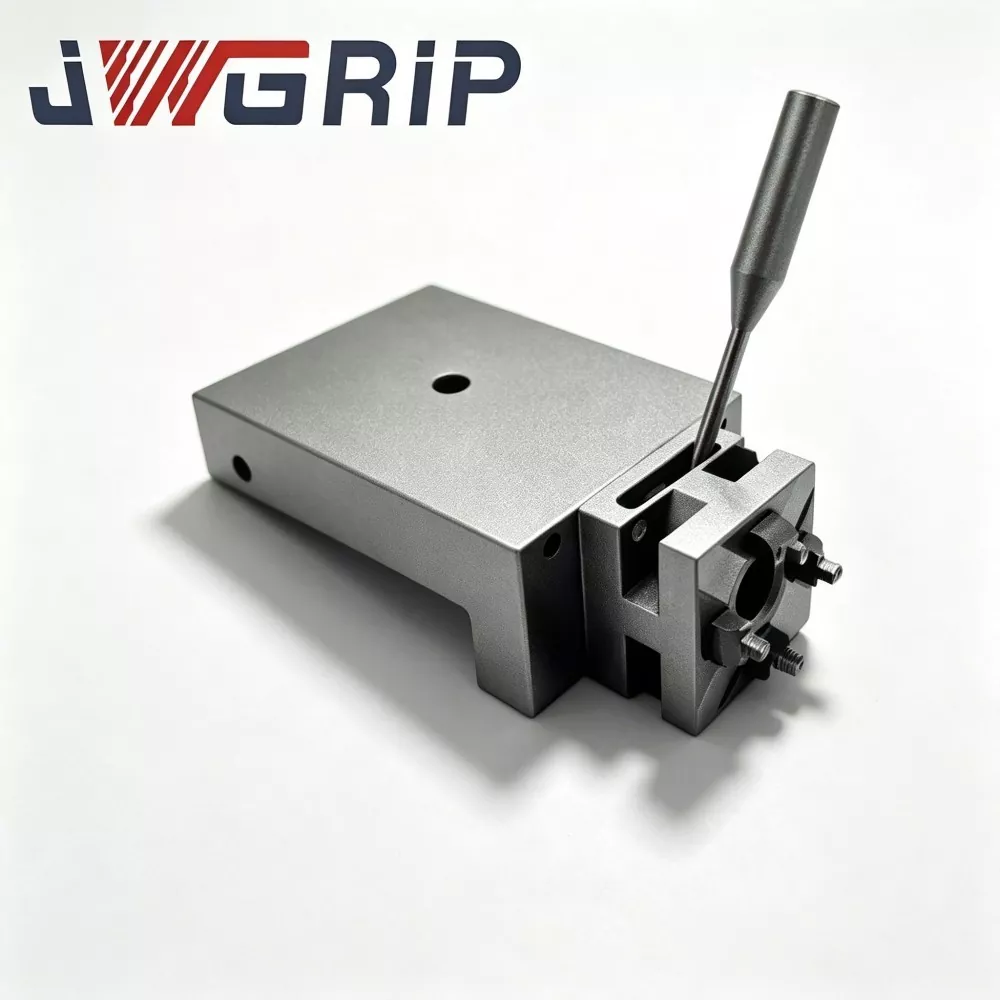
Wire EDM Chuck til præcisionsarbejde
JWGRIP er den professionelle producent og leverandør af Wire EDM Chuck til Precision Workholding i Kina, der leverer Factory Direct-forsyning og professionelle OEM-modifikationstjenester til globale underleverandørværksteder med lavt volumen af støbeforme. Det er en integreret fastspændingsanordning til hurtig udskiftning, der er specielt optimeret til fleksible produktionsmiljøer med ledningsskåret EDM med hyppige jobskifter. Den integrerer præcisions-hurtiglokaliseringsgrænseflade og professionel nedsænket anti-korrosionsstruktur i en enkelt enhed, hvilket eliminerer kedelige fuld opkald og gentagne genkalibreringsprocedurer, der kræves af traditionelle fastspændingsarmaturer under ordreskift.
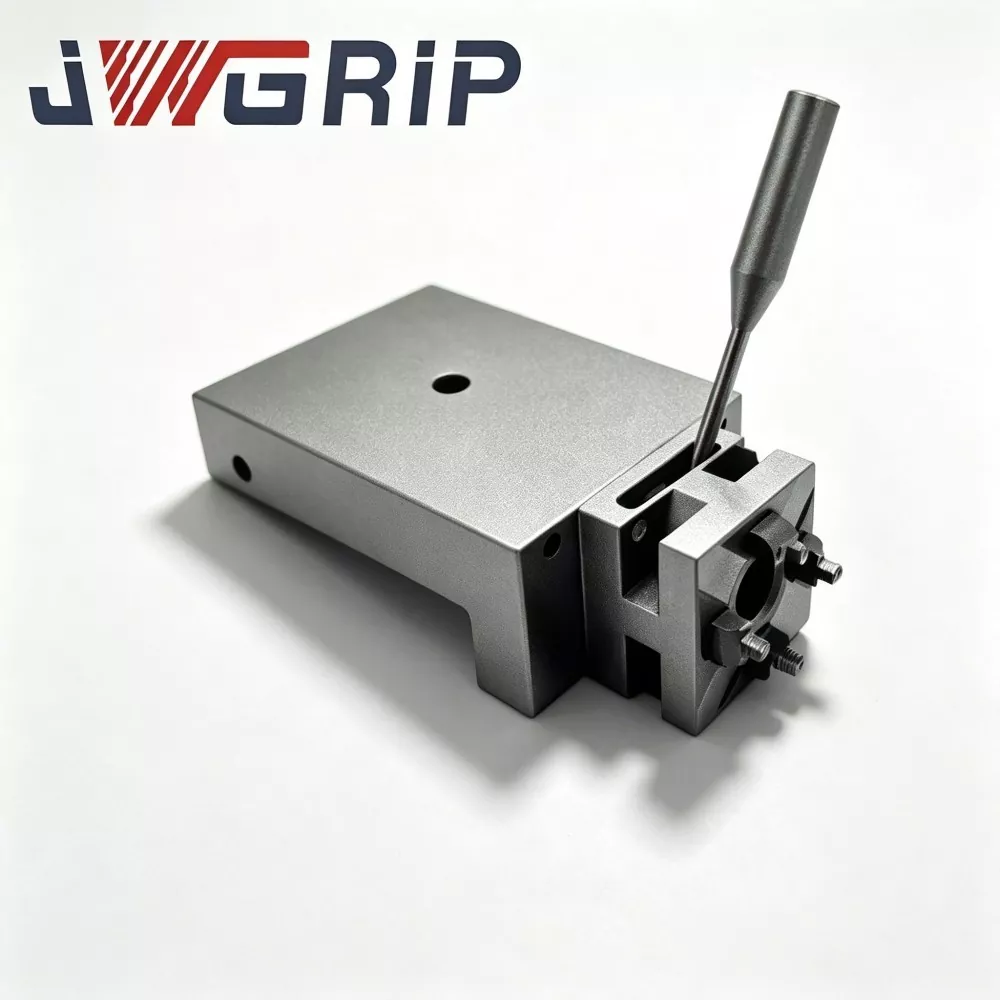
UnoSet Adapter med RSM 50 Pallesæt til Wire EDM
JWGRIP er den professionelle producent og leverandør af UnoSet Adapter med RSM 50 pallesæt til Wire EDM i Kina, med komplette standardsæt på lager og understøtter global bulkordre til renovering af formfabriksudstyr og opgraderingsprojekter for blandet armatursystem. Det er en integreret armaturkonverteringsløsning på tværs af systemer, der er specielt designet til eftermontering af gammelt udstyr med lednings-EDM og multi-standard armatursammenkoblingsscenarier. Den integrerer Unoset-standard overgangsadapter og matchet RSM 50 lokaliseringspalle i et komplet sæt, der nøjagtigt udfylder dimensions- og datum-mellemrummet mellem Unoset maskingrænseflade og RSM 50 fikstursystem.
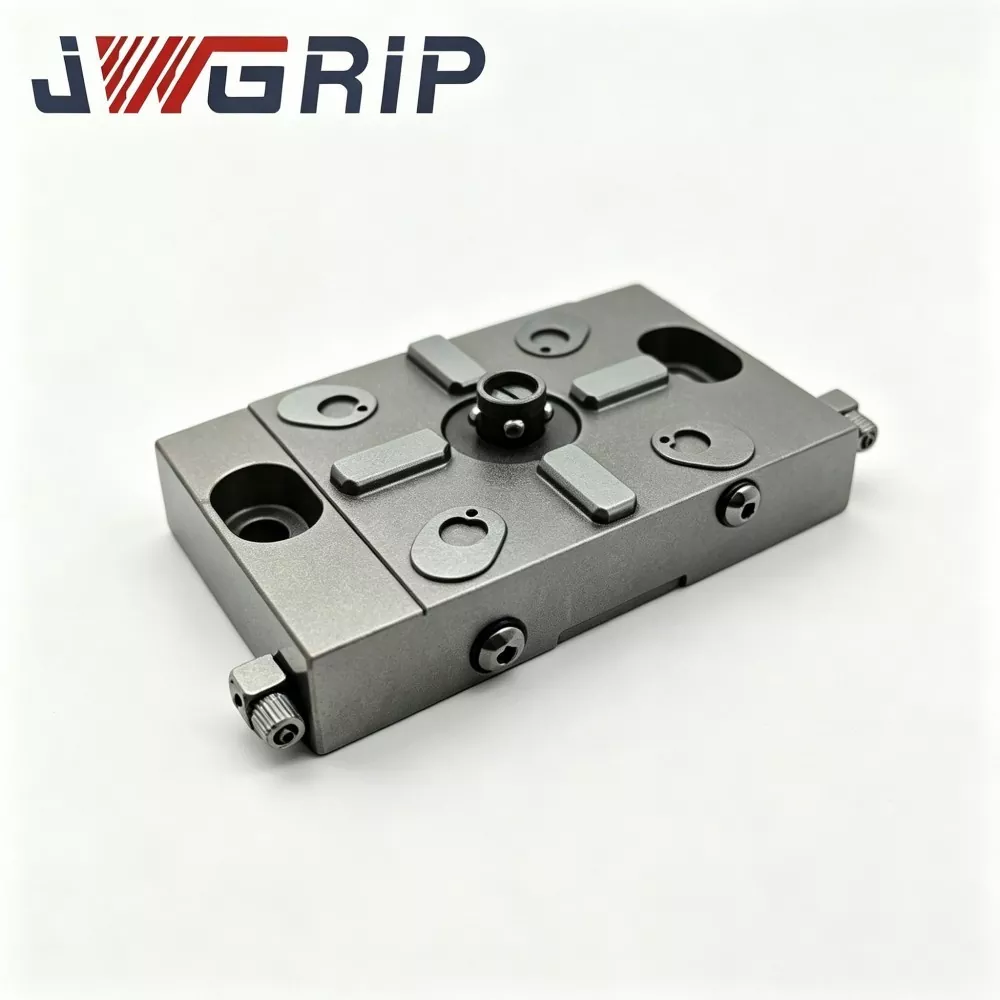
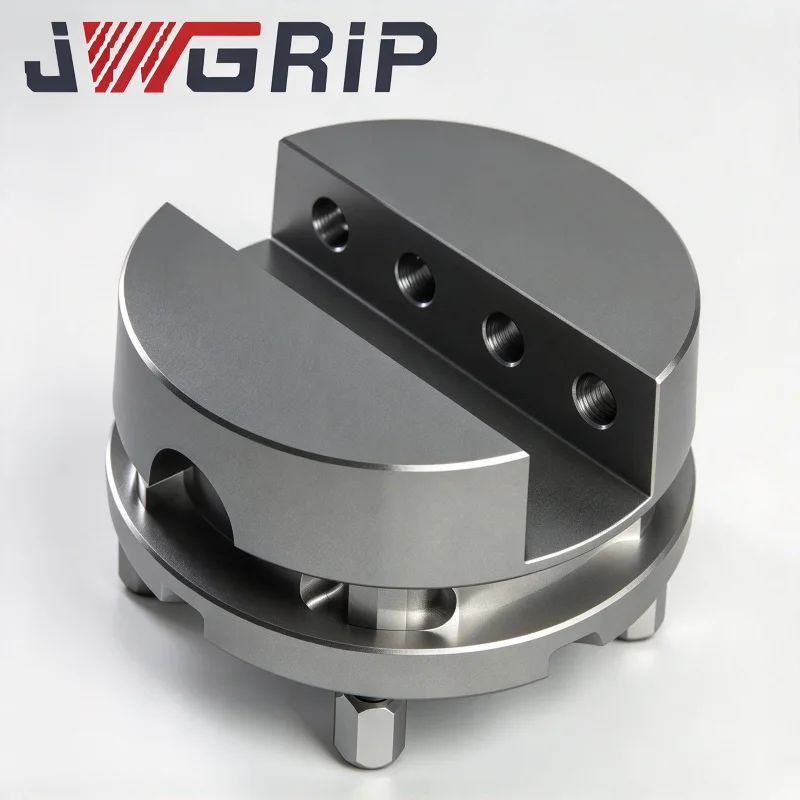
Pneumatisk Chuck til Wire EDM Workholding
JWGRIP er den professionelle producent og leverandør af Pneumatic Chuck for Wire EDM Workholding i Kina, der leverer fabriksdirekte levering og tilpasset OEM strukturel modifikation til globale automatiserede nedsænkede wire-cut produktionslinjer. Det er en professionel anti-korrosions integreret pneumatisk spændebeslag, der er specielt designet til fuldt nedsænket wire EDM ubemandede bearbejdningsscenarier. Den integrerer eksklusiv luftkanal-anti-kontaminationsstruktur og højstabil pneumatisk låseydelse i en enkelt enhed, hvilket eliminerer de almindelige defekter ved almindelige pneumatiske patroner af tør type, såsom væskeinfiltration, stempelstop og dæmpning af klemkraft i undervandsmiljøer.

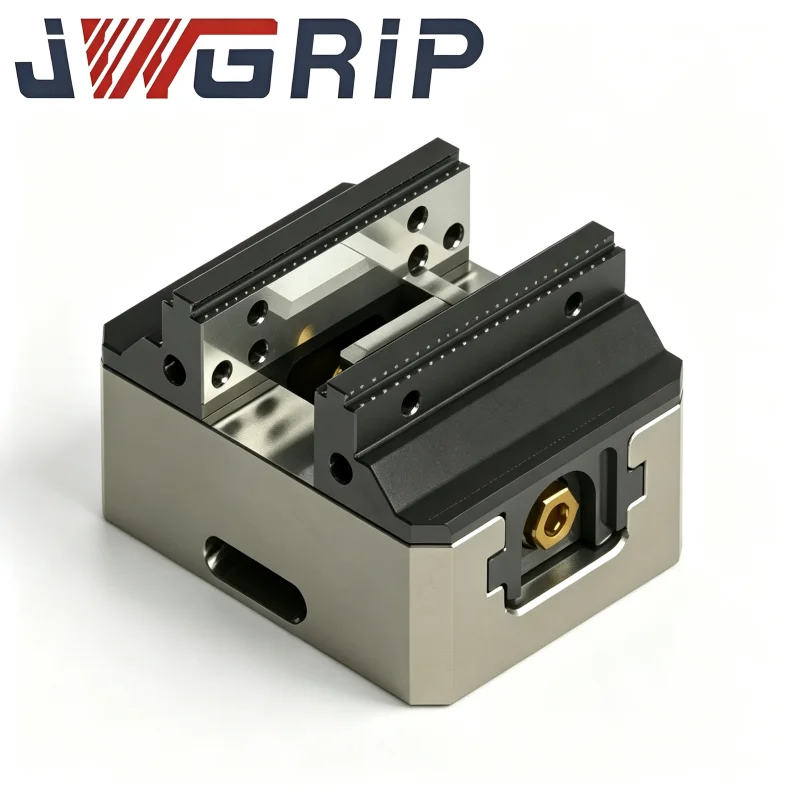
Wire EDM skruestik til præcisionsarbejde
JWGRIP er den professionelle producent og leverandør af Wire EDM Vise for Precision Workholding i Kina, med standardmodeller fuldt ud på lager og understøtter global bulkordre til professionelle værksteder til produktion af nedsænket tråd. Det er en høj-stiv integreret professionel spændeanordning, der er specielt optimeret til fuld nedsænkningstråd EDM præcisionsbearbejdningsscenarier. Den integrerer kryogenisk stabiliseret materialeydelse og kæbe-antiafbøjningsforstærket struktur i en enkelt enhed, hvilket effektivt løser problemerne med kæbevipning, ujævn fastspænding og mikroafvigelse af almindelige skruestik til generelle formål i langsigtede nedsænkede arbejdsmiljøer.
JWGRIP er en professionel Wire EDM Chucks producent og leverandør i Kina. Vi byder dig hjertelig velkommen til engrosprodukter af høj kvalitet til konkurrencedygtige priser fra vores fabrik.
Nyhedsanbefalinger