Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Zero Point Clamping Chuck Series fra professionel producent til præcisionsarbejde
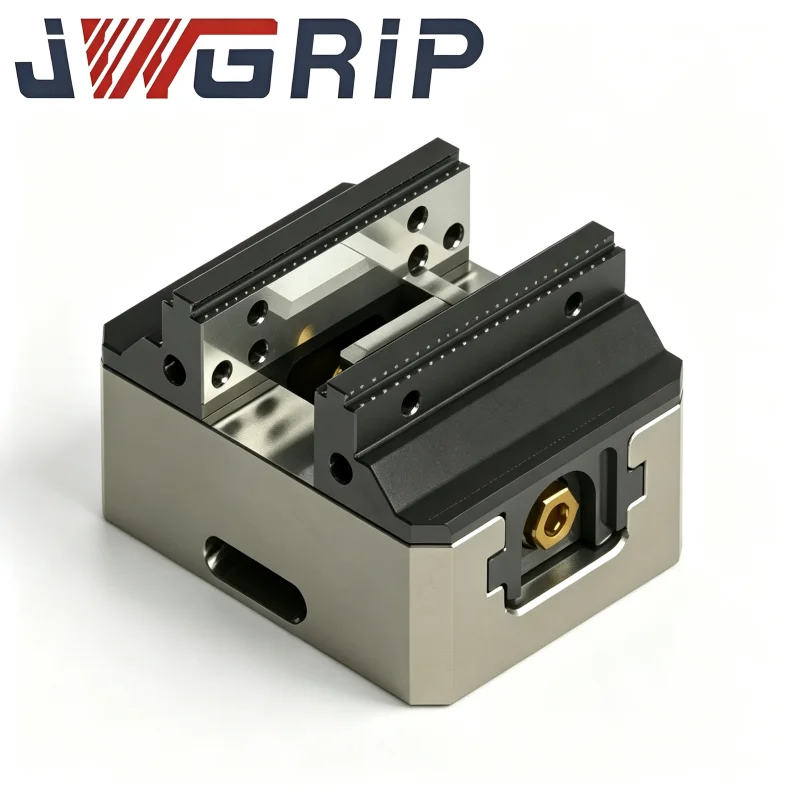
Som en pålidelig volumenleverandør af Zero Point Clamping Chuck-serien,JWGRIPingeniører og fremstiller lokaliseringspatroner, L-pladeholdere og multi-positions spændeplader med stringent tolerancekontrol. Dette forankringsudstyr på maskinsiden er designet til værksteder, der behandler positioneringsrepeterbarhed som grundlaget for delkvalitet, uovervåget bearbejdning og hurtig udskiftning af armaturer. For at bygge et fuldt nulpunktsopsætning leverer vi også Zero Point Pallet Series ogCNC selvcentrerende skruestiktil konfiguration på armaturets og emnets side. Alle nøglelokaliseringsoverflader anvender hærdet præcisions-slebet forarbejdning for at garantere langsigtet stabil ydeevne under kontinuerlig cyklusproduktion.
Kritiske præstationsmålinger
Gentag positioneringsnøjagtighed er det vigtigste tal. En kvalitetspatron returnerer pallen til den samme position inden for få mikrometer, tusindvis af gange. Men nøjagtighed på papir betyder intet, hvis låsemekanismen slides hurtigt, eller der kommer forurening ind i lokaliseringsfladerne. Mange producenter udgiver imponerende teoretiske nøjagtighedsparametre i brochurer, men disse tal kan ikke holde stik under virkelige værkstedsforhold med kontinuerlig skæring, spånsprøjt og kølevæskeerosion.
Trækkraften betyder lige så meget: patronen skal trække pallen fast mod referencefladerne, så skærekræfter og vibrationer ikke kan løfte eller forskyde den. Forskellige bearbejdningsbelastninger kræver forskellige spændekraftklasser. Letskårne præcisionsdele kræver ikke ekstrem nedtrækningskraft, mens tung spånfjerning af fræsning til tykke metalplader kræver højkvalitets spændeydelse for at modstå skærepåvirkninger.
Forureningsresistens er ofte undervurderet. Spåner, kølevæske og støv findes overalt inde i en maskine. En godt forseglet borepatron holder lokaliseringsfladerne rene, fordi selv en lille partikel mellem referencefladerne forårsager positionsafvigelse. Uden pålidelige tætningsstrukturer vil fint affald gradvist ridse præcisionsdatum-overflader og medføre skjulte kvalitetsrisici for batch-producerede komponenter.
Langsigtet konsistens afgør den reelle værdi: Efter titusindvis af cyklusser skal fjedre, kugler og hærdede overflader stadig levere den samme gentagelighed. Materialekvalitet og varmebehandling bestemmer denne levetid. Dårlige råmaterialer eller ufuldstændige varmebehandlingsprocesser vil føre til træthedsdeformation af indre bevægelige dele efter lang tids drift.
Mekaniske kerneprincipper
De fleste nulpunktspatroner bruger en fjederbelastet mekanisk låsekerne: Når pallen skubbes ind, centrerer tilspidsede eller sfæriske elementer den, og fjedrene trækker den ned og låser den. Frigivelsen udløses pneumatisk eller manuelt, hvilket gør hele operationen hurtig og uafhængig af operatørens styrke. Operatører behøver ikke at anvende stor fysisk kraft for at fuldføre fastspændings- eller afspændingsarbejde.
Lokaliseringsfladerne er hærdede og præcisionsslebne, så sliddet forbliver minimalt selv under hyppig fastspænding med høj kraft. Højpræcisionsslibning fjerner overfladefejl og sikrer fladhed af alle vigtige kontaktområder.
Fordi spændekraften genereres mekanisk i stedet for af bolte, er låsetilstanden konsekvent hver gang - ingen drejningsmomentvariationer, ingen overspænding, ingen underspænding. Traditionelle bolt-tilspændte armaturer er stærkt afhængige af manuel betjeningserfaring, hvilket nemt skaber inkonsistente spænderesultater blandt forskellige arbejdere.
Fire borepatronvarianter til forskellige opgaver på maskinsiden
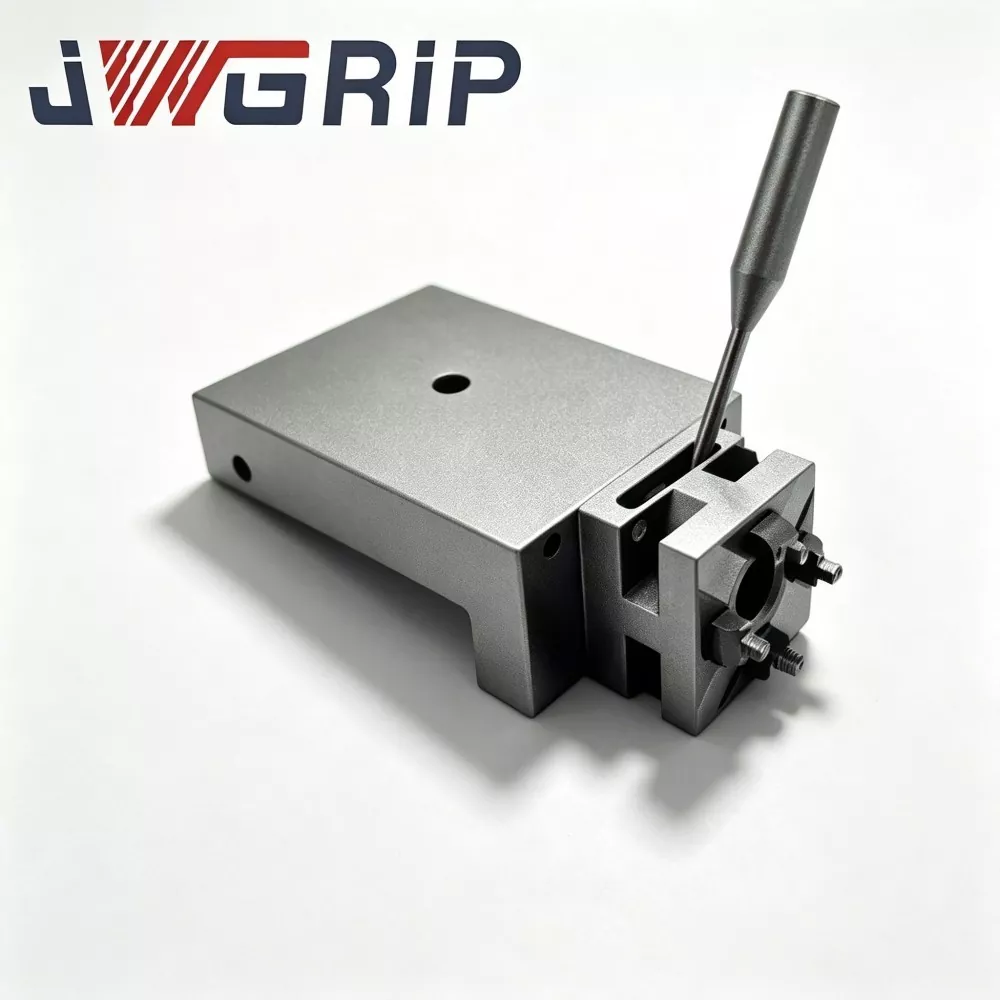
Nulpunktspositioneringspatron L Type Palle: en L-formet holder, der kombinerer borepatronfunktion med en lodret referenceflade, ideel til opsætninger, hvor armaturet både har brug for et vandret datum og en lodret lokaliseringsflade. Det bruges i vid udstrækning til montering af specialvinklet armatur og krav til bearbejdning i flere retninger.
Single Center Zero Point Positioning Chuck: Den klassiske single-point chuck, der monteres direkte på maskinbordet og låser én palle eller armatur ad gangen, den mest udbredte variant til 3-aksede og 5-aksede maskiner. Den passer til de fleste T-slot layouts til CNC-maskineborde i standardstørrelse.
Integreret Single Center Zero Point Clamping Chuck: en kompakt integreret konstruktion, der reducerer opstablingshøjden og forbedrer stivheden, velegnet til maskiner med begrænset frigang i Z-aksen. Det undgår overdreven højdebesættelse, som kan forårsage spindelinterferens under fem-akset vippebevægelse.
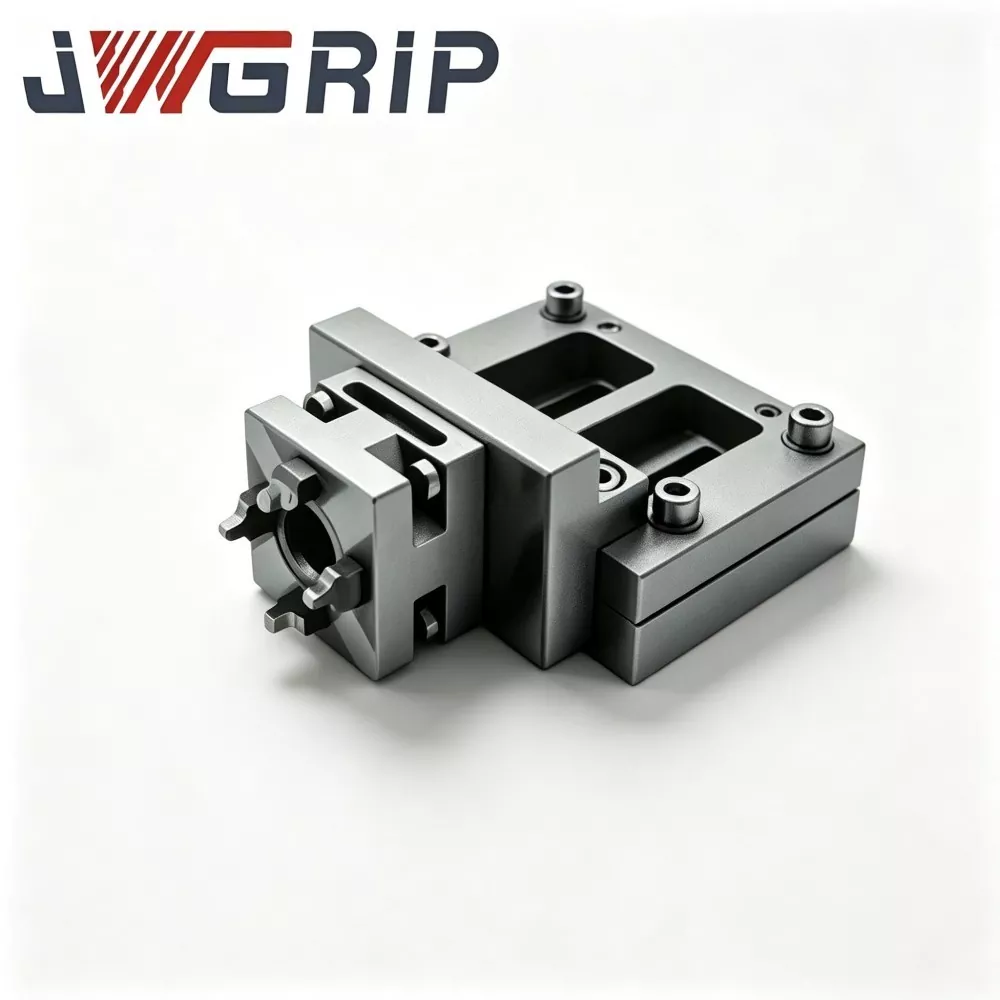
Six Position Zero Point Clamping Plate: en pladetype borepatron med seks lokaliseringspositioner, der understøtter multistationsopsætninger, hvor flere paller eller armaturer er låst på én plade i en enkelt cyklus. Det øger enkelt-cyklus-behandlingsoutput for små batch-emner.
Betjeningstrin
1.Hvordan sikrer man, at spændepatronens datum passer til maskinakserne?
Før den endelige tilspænding køres en måleur hen over lokaliseringsfladen og justeres, indtil aflæsningen er inden for tolerancen, og derefter låses monteringsboltene jævnt med korrekt tilspændingsmoment. Ujævnt boltedrejningsmoment vil vride patronens bund og ødelægge den oprindelige referenceplanhed.
2. Hvordan holder man patronen nøjagtig over tid?
Rengør lokaliseringsfladerne før hvert palleskift, kontroller monteringsbolte med jævne mellemrum, og genbekræft henføringspunktet efter enhver kraftig kollision eller langvarig vedligeholdelse. Pludselig mekanisk kollision er en af hovedårsagerne til usynlig indre skade på nulpunktspatroner.
3.Hvordan vælger man monteringsposition?
Efterlad nok bordplads omkring patronen til palleudskiftning, kølevæskeflow og robotadgang, hvis der er planlagt automatisering. Utilstrækkelig reserveret plads vil hindre manuel betjening eller fremtidigt roboteftermonteringsarbejde.
Verifikationsvejledning
Repeterbarhedstest: Klem og slip en testpalle snesevis af gange og mål positionsafvigelsen; stabile resultater inden for specifikationen bekræfter, at låsemekanismen er sund.
Kontrol af trækkraft: Kontroller, at patronen kan holde pallen sikkert under den maksimale skærebelastning, du planlægger at anvende. Kør aldrig kraftige skæreprøver direkte på formelle produktionsdele uden at fuldføre dette inspektionstrin.
Cyklus- og slidinspektion: efter mange cyklusser, tjek for unormalt slør, støj eller positionsforskydning; tidlig detektion forhindrer kvalitetsoverraskelser på butiksgulvet. Mindre unormale tegn bør behandles i tide i stedet for at blive ignoreret for kontinuerlig produktion.
Hvorfor vælge JWGRIP?
Vores patroner og lokaliseringselementer er bearbejdet af hærdet legeret stål med præcisionsslebne datumoverflader. Hver enhed gennemgår repeterbarhed, klemkraft og tætningsrelaterede kontroller før forsendelse.
Vi understøtter tilpassede monteringsmønstre, højder og pneumatiske eller manuelle udløsningskonfigurationer, der matcher dit maskinbord og automatiseringsniveau.
Vores ingeniører hjælper dig med at kombinere patroner med Zero Point Pallet Series, UPC Zero Point Positioning Series og Quick Change Workholding System, så hele workholding-arkitekturen forbliver ensartet.
Kvalitetssikring og eftersalgssupport
Hver JWGRIP Zero Point Clamping Chuck Series forlader fabrikken med inspektionsdokumentation, der dækker repeterbarhed, spændekraft og datum-nøjagtighed, og vores kvalitetsteam holder feltfeedback-sløjfer for løbende at forbedre tætning, slidstyrke og daglig brugbarhed.
Fra verifikation af første artikel til rutinemæssig vedligeholdelse, vi giver installationsvejledning, hurtig fejlfindingsreaktion og reservedelstilgængelighed, så dine maskiner forbliver produktive.
JWGRIP nulpunktspatroner, som er betroet af bearbejdningsværksteder og automationsintegratorer i flere industrier, er konstrueret til at udføre det samme på den første cyklus og den ti tusinde.





- View as

Kompatibel EROWA Uniblank 72 ER-035210
JWGRIP er producent og leverandør af kompatibel EROWA Uniblank 72 ER 035210 i Kina. Denne højtydende, præcisions-emneholder passer til EROWA-hurtigskifte-arbejdsholdesystemet som en drop-in-erstatning for standard 72 patroner, palleteringsmaskiner og elektrodeholdere. Fremstillet af førsteklasses hærdet legeret stål i vores interne CNC-fixturværksted, tilbyder det pålidelig holdbarhed og positioneringsgentagelighed til EDM, fræsning, slibning og trådskæring, bredt anvendt i formfremstilling, grafitelektroder, automotive & 3C præcisionsværktøjer og ubemandede automatiserede bearbejdningsceller.
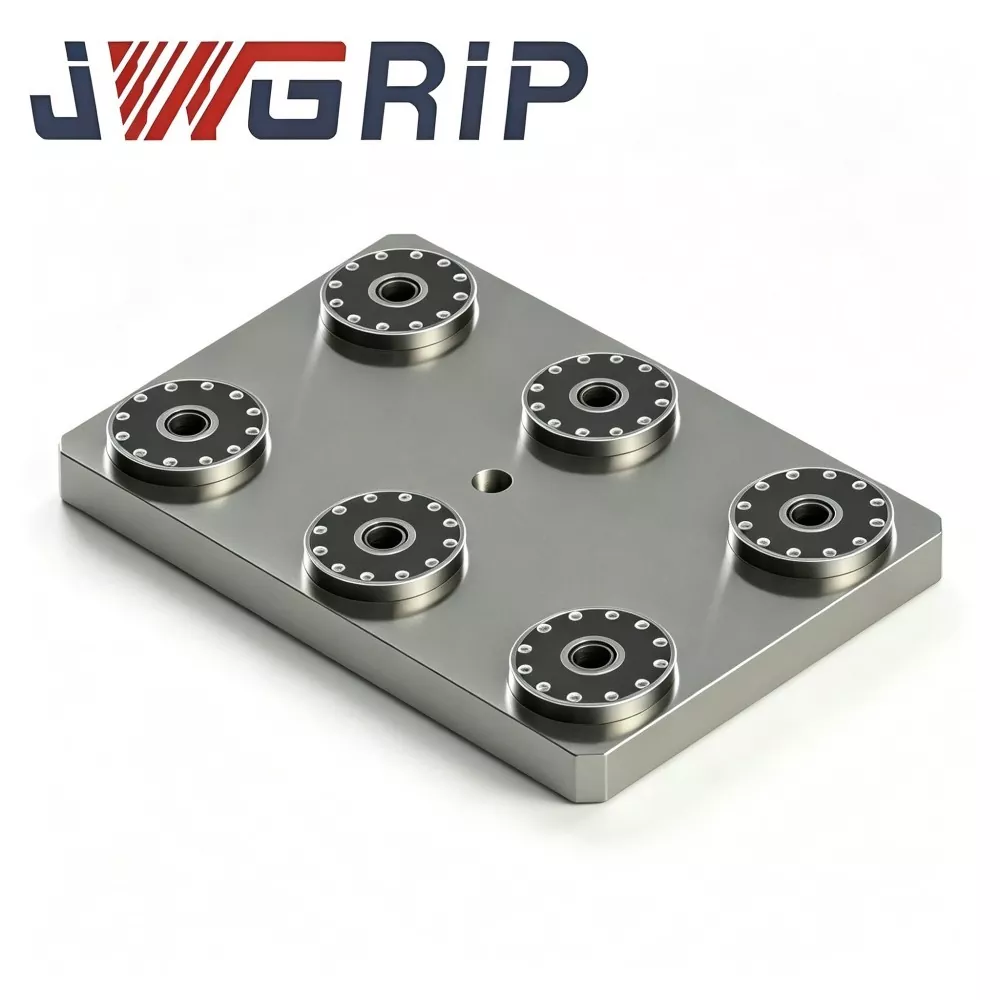
Sekspositions nulpunktsspændeplade
JWGRIP er producent og leverandør af den professionelle Six Position Zero Point Clamping Plate i Kina. Det er en integreret multistations nulpunktsspændefikstur, der er specielt designet til højeffektiv CNC fræsning og slibning af fleksible produktionsscenarier. Dette produkt integrerer seks uafhængige nulpunktslåseenheder på en enkelt integreret kraftig base, hvilket realiserer samtidig montering af flere armaturer og flere emner. Den har et alt-i-et strukturelt design uden spredt modulopbygning, som kan installeres direkte på værktøjsmaskiners arbejdsborde og matcher offline forudindstillingssystemer for i høj grad at forbedre den samlede operationelle effektivitet af præcisionsbearbejdningsværksteder.
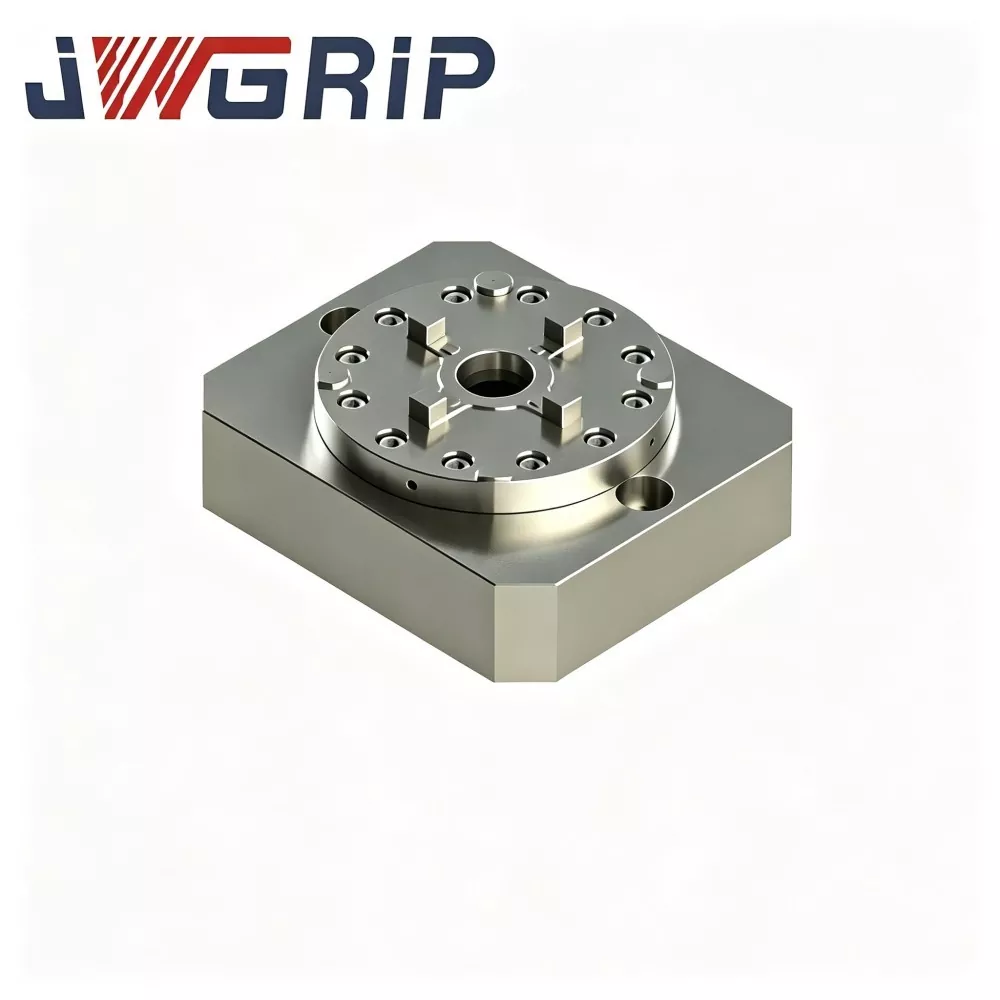
Integreret Single Center Zero Point Clamping Chuck
JWGRIP leverer direkte fabrikssalg af Customized Integreret Single Center Zero Point Clamping Chuck i Kina. Det er en alt-i-en integreret positionerings- og spændebeslag, der er specielt optimeret til moderne CNC-dreje-fræse-kompositmaskiner og vertikale bearbejdningscentre. Dette produkt, der adskiller sig fra traditionelle opdelt-type armaturkombinationer, integrerer enkeltcenter selvcentrerende klemmemekanisme og nulpunktslåsende positioneringsstruktur i en komplet monolitisk krop, der ikke kræver yderligere matchende tilbehør.
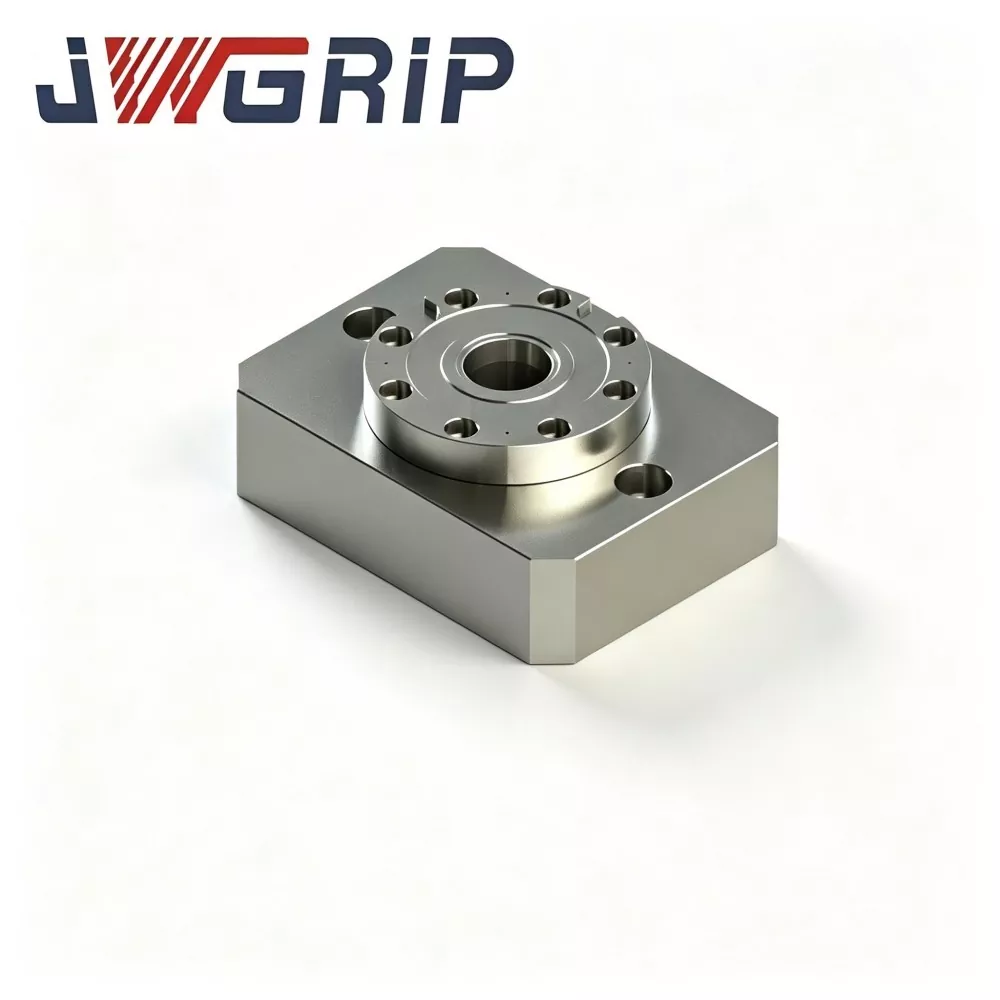
Enkelt center nulpunkts positioneringspatron
JWGRIP er producent og leverandør af den professionelle Single Center Zero Point Positioning Chuck i Kina. Som en modulær enhed i standard-nulpunktsspændepatronen-serien er dette produkt en selvstændig enkeltpunkts-nulpunktslåse- og positioneringsbeslag, der er specielt designet til fleksible CNC-hurtigskiftesystemer. Det vedtager et uafhængigt modulært strukturdesign, der fungerer som den grundlæggende samlingsenhed for tilpassede armaturer, og løser effektivt layoutbegrænsningerne for traditionelle integrerede multi-station nulpunktspaller.
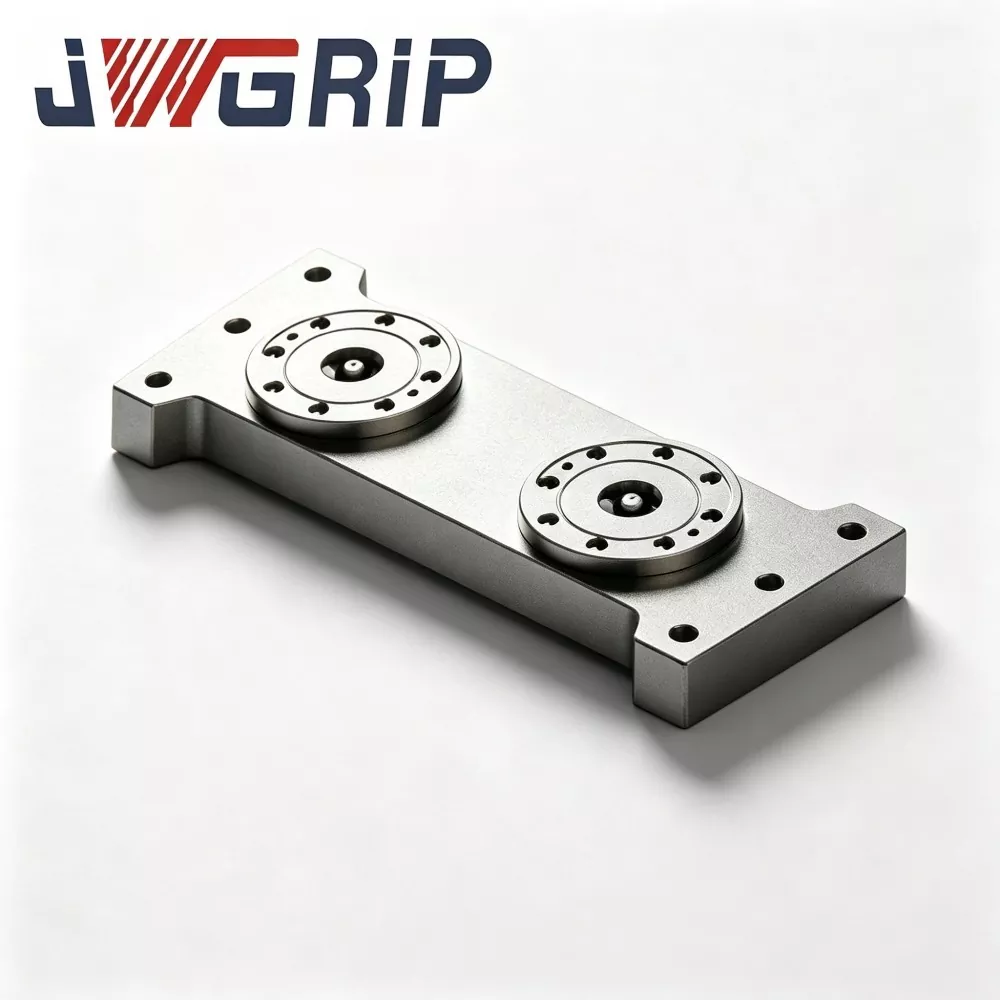
L-Type Zero Point Positioning Chuck Palle
JWGRIP leverer professionel L-Type Zero Point Positioning Chuck Palle med Factory Direct-salgsservice i Kina. Som en integreret kerne i Zero Point Clamping Chuck-serien er denne professionelle L-type nulpunktspalle specielt designet til fleksible CNC-bearbejdningsproduktionslinjer med pladsbegrænset udstyr. Den integrerer vertikal datum-konverteringsstruktur og højpræcisions nulpunktspositioneringskomponenter i én monolitisk enhed, hvilket eliminerer behovet for ekstra hjælpeadapterstrukturer til at realisere lodret emneopspænding og sidefunktionsbearbejdning.
JWGRIP er en professionel Zero Point Clamping Chuck Series producent og leverandør i Kina. Vi byder dig hjertelig velkommen til engrosprodukter af høj kvalitet til konkurrencedygtige priser fra vores fabrik.
Nyhedsanbefalinger