Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






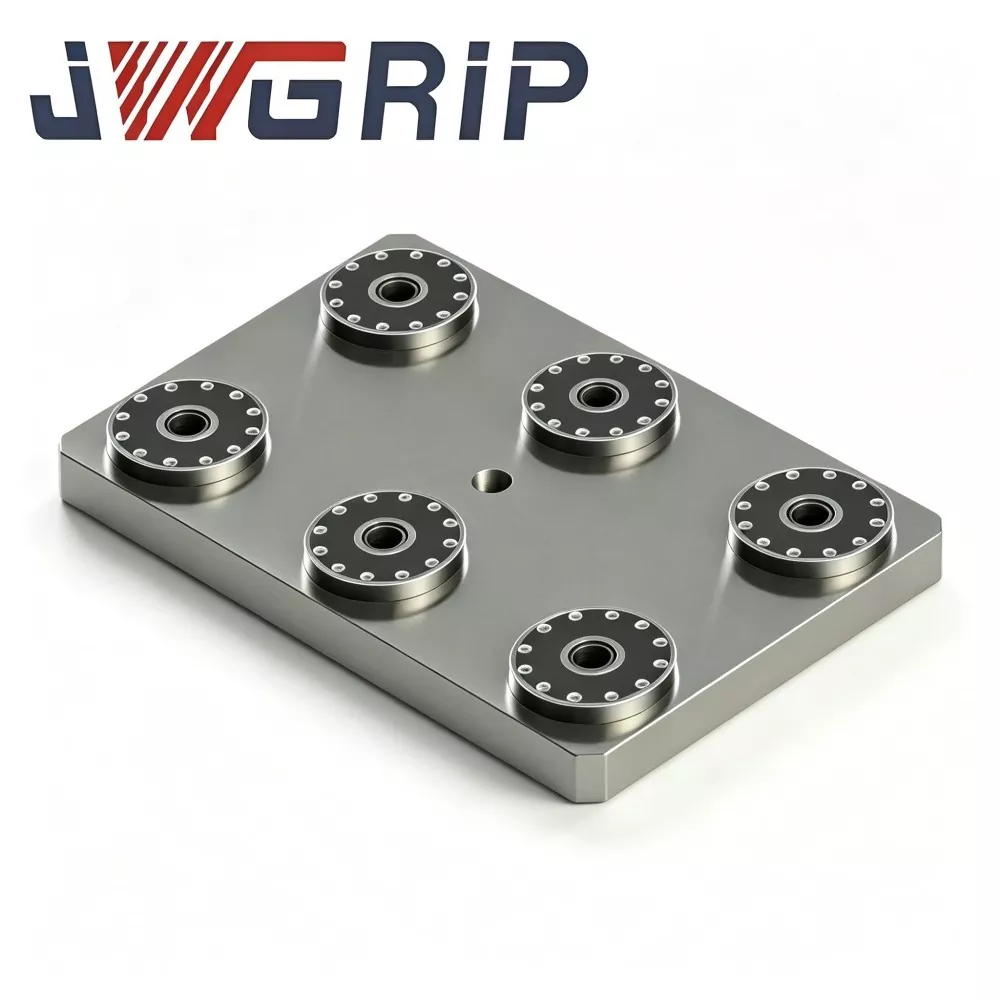
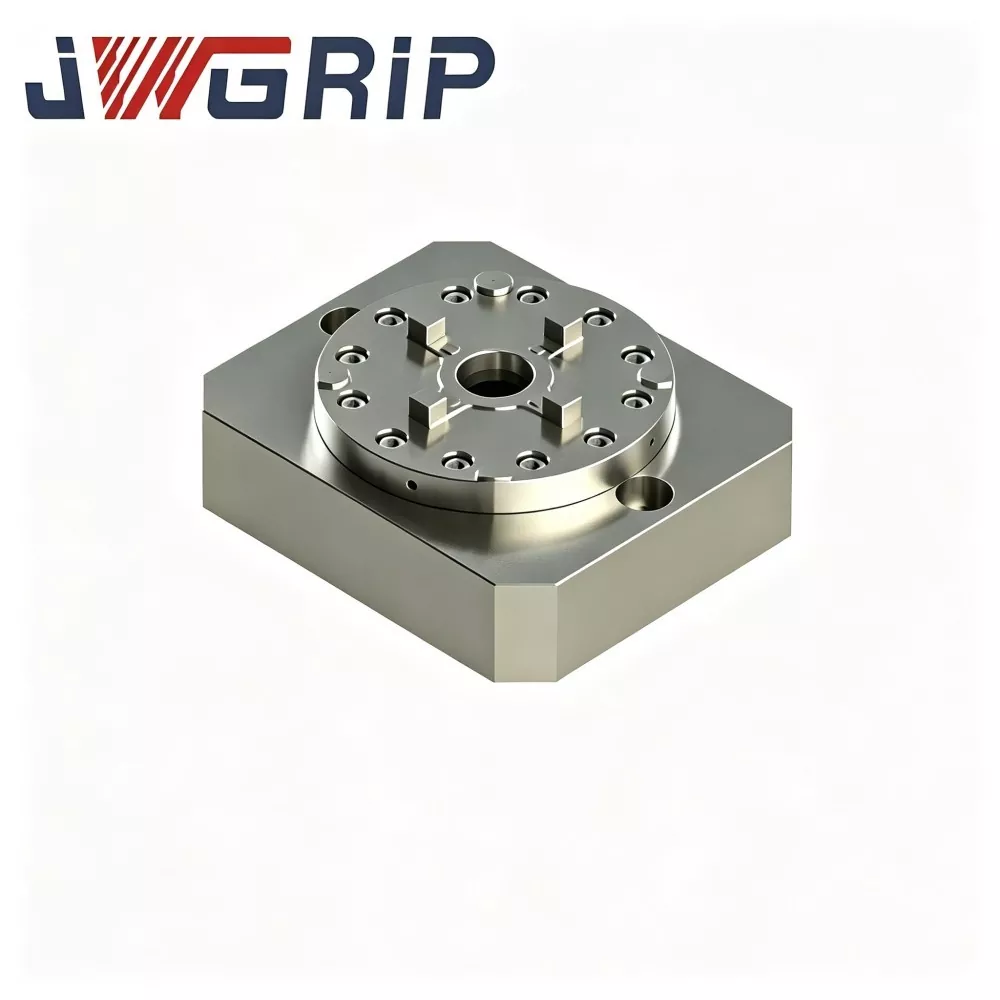
Sekspositions nulpunktsspændeplade
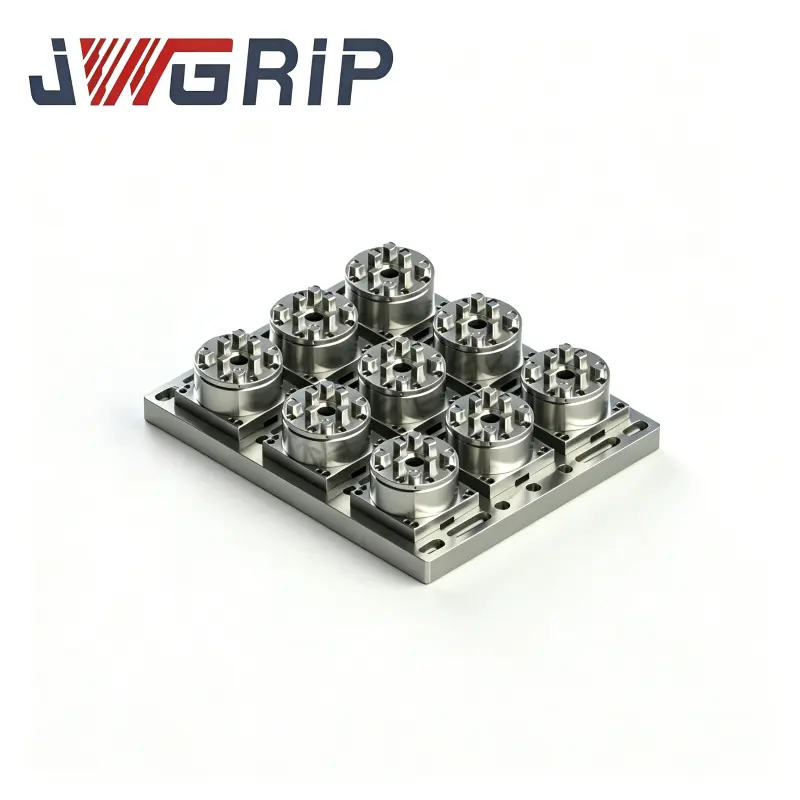
JWGRIP er producent og leverandør af den professionelle Six Position Zero Point Clamping Plate i Kina. Det er en integreret multistations nulpunktsspændefikstur, der er specielt designet til højeffektiv CNC fræsning og slibning af fleksible produktionsscenarier. Dette produkt integrerer seks uafhængige nulpunktslåseenheder på en enkelt integreret kraftig base, hvilket realiserer samtidig montering af flere armaturer og flere emner. Den har et alt-i-et strukturelt design uden spredt modulopbygning, som kan installeres direkte på værktøjsmaskiners arbejdsborde og matcher offline forudindstillingssystemer for i høj grad at forbedre den samlede operationelle effektivitet af præcisionsbearbejdningsværksteder.
Six Position Zero Point Clamping Pladen anvender integreret formgivning i ét stykke og integreret præcisionsbearbejdningsteknologi. Hele bundpladen gennemgår intern overordnet fræsning, afspændingsbehandling og ensartet præcisionsslibning, med alle seks nulpunktspositioneringshuller udført i engangsbearbejdning. Det sikrer effektivt minimal positionsafvigelse mellem stationer og meget konsekvent gentagen positioneringsnøjagtighed for hver station. Fremstillet af højstyrkelegeret støbt stål med flere ældningsbehandlinger for intern stress-eliminering, produktet har fremragende strukturel stabilitet og deformationsmodstand under langvarige skære- og slibebelastninger.
Hver station er udstyret med en uafhængig spånfast tætningsstruktur for at beskytte interne låsekomponenter mod skærevæske, metalspåner og slibestøv. Den understøtter offline forspænding af forskellige jigs og arbejdsemner, hvilket muliggør synkron eller uafhængig låsning af seks stationer i henhold til produktionskrav. Udbredt anvendt i batchbehandling af støbeforme, små dele til rumfart og hydrauliske præcisionskomponenter, reducerer det effektivt armaturets udskiftningsfrekvens og øger den samlede udstyrseffektivitet i vertikale bearbejdningscentre markant.
Komplet hardwaresamling
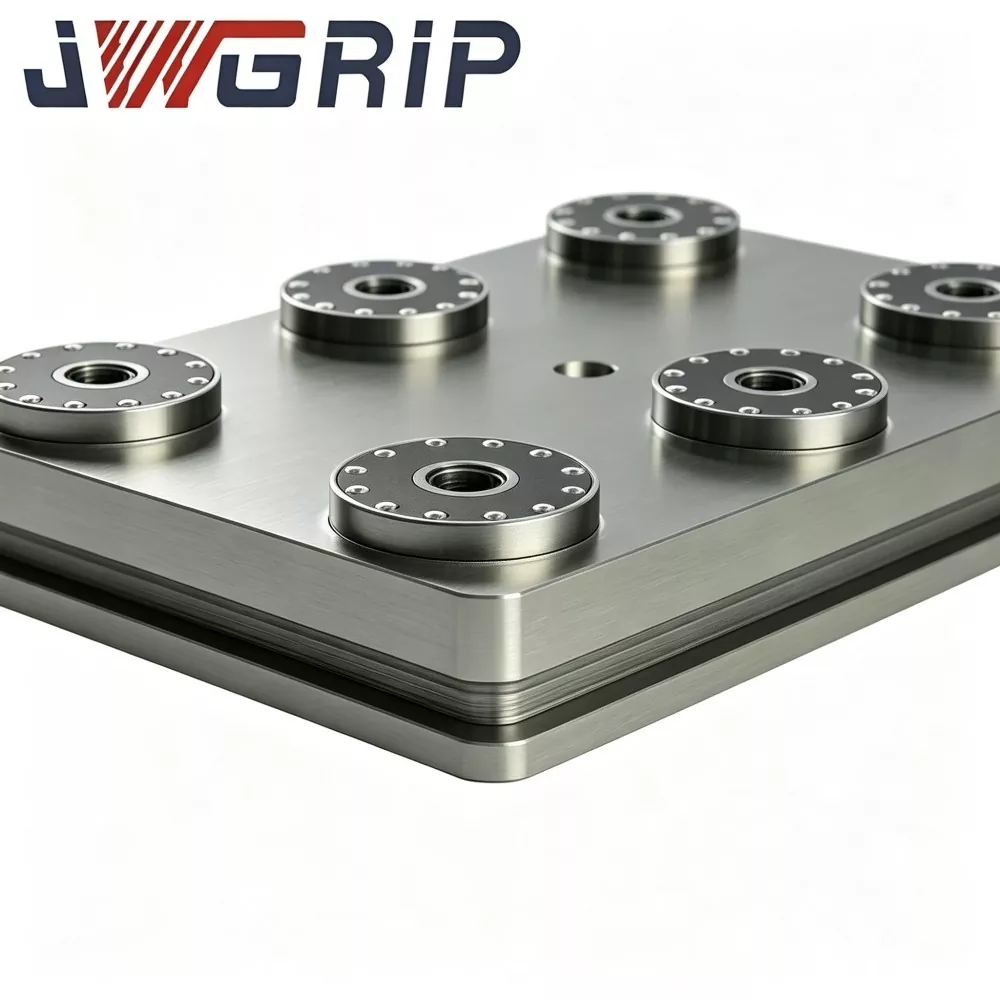
JWGRIP seks-positions nulpunktsspændeplade består af en smedet legeret stålbase i ét stykke med seks nulpunktsbøsninger jævnt arrangeret på et 360-graders cirkulært layout omkring den centrale akse. Komplet sæt komponenter:
· Smedet legeret stålbase i ét stykke
· Seks grupper af nulpunktspositioneringsbøsninger i cirkulær lige vinkelfordeling
· Indbygget synkront pneumatisk distributionskredsløb
· Hovedindtag for trykluft
· NPN-lås-status signal-output interface
· Arbejdsbare monteringshuller til forsænkning
· Beskyttende dækplader til tomgangsstationer
Produktionstilstande
Tilstand 1: Fuld seks-stations masseproduktionstilstand
1. Fastgør spændepladen med seks positioner fast på CNC-værktøjsmaskinens arbejdsbord.
2. Placer seks armaturbaser, der er forudmonteret med D20-nulpunktstrækstifter, på henholdsvis de seks cirkulære lokaliseringsstationer.
3. Tilfør 0,5-0,7 MPa trykluft; internt synkront luftkredsløb driver seks bøsningsenheder til at låse samtidigt.
4. Lås-bekræftelse signaludgange til CNC-system; maskinen udfører bearbejdningsprogrammer og afslutter skæring af seks roterende emner inden for en cyklus.
5. Når bearbejdningen er færdig, skal du slippe lufttrykket for at låse op; seks armaturer kan fjernes i ét håndteringstrin.
Mode 2: Partial-Station Selective-Enable Mode
1. Aktiver kun 2-5 stationer for ordrer med lav volumen.
2. Placer matchende beskyttende dækplader over de resterende ledige stationer for at blokere spåner og skærevæske i at trænge ind i bøsninger.
Én enkelt hardwareenhed dækker både lavvolumen-sampling og højvolumen-masseproduktion. Der er ikke krav om at købe flere armaturer med forskellige stationsmængder.
Vejledningsmeddelelse
· Smedede emner af legeret stål gennemgår grovbearbejdning, semi-finishing plus dobbelte afspændingsaflastende ældningscyklusser. Cirkulært arrangerede stationer er meget følsomme over for substratdeformation. Uaflastet restspænding vil skifte stationspositioner og indekseringsvinkler under temperaturudsving og kontinuerlige skærevibrationer, hvilket vil bryde dimensionskonsistensen på tværs af seks emner.
· Montagehuller til alle seks positioneringsbøsninger er slebet på en 5-akset slibemaskine under engangsopspænding, hvilket sikrer stationsindeks-nøjagtighed og multi-station koaksialitet.
· Positioneringsbøsninger bruger bærende stål med høj hårdhed; indvendige boringer modtager quenching plus honing super-finishing.

Teknologiske forbedringer
1. Fabrikskalibreret cirkulært layout med lige vinkler sikrer indekseringsnøjagtighed og koaksialitet med flere stationer Sammenlignet med manuel montering på stedet af seks diskrete enkeltcenter-patroner eliminerer denne monolitiske plade ujævnheder i indeksering og koaksial afvigelse forårsaget af menneskelig monteringsfejl. Ensartet dimensionel ydeevne for seks bearbejdede dele er garanteret på armaturets hardwareniveau.
2. Eliminér on-site multistationslayout og gentagne kalibreringsarbejde med urskiven Efter montering og boltning af pladen kan produktionen starte med det samme. Operatører justerer ikke længere hver chuck-position en efter en på maskinen, hvilket i høj grad forkorter batch-skiftetiden.
3. Fleksibel skift mellem masseproduktion og sampling af små partier Understøtter fulde seks-stations high-throughput-kørsler samt delvis stationsdrift for lavvolumenordrer. Tomgangsstationer er simpelthen dækket af beskyttelsesplader. Det er ikke nødvendigt at have flere armaturer på lager med forskellige stationstal, og lagertrykket af armaturets reservedele bliver reduceret.
4. Undgå risici for stationsdrift, der er almindelige for diskrete multi-chuck-arrays. Stationspositioner er permanent fastgjort til den monolitiske base. Boltløsning og gradvis stationsforskydning udløst af langsigtede skærevibrationer (et hyppigt problem med monterede patroner) kan ikke forekomme, hvilket sænker risici for batchdimensionelle ude af specifikationer.
5. Genbrug eksisterende D20-nulpunkts-trækstifter Eksisterende armaturbaser kan genbruges efter eftermontering af standard D20-nulpunkts-trækstifter. Fuld genfremstilling af armaturet er unødvendig, og forudgående armaturinvestering er bevaret.
6. Tilpasset til manuel værkstedsdrift og eftermontering af automatiseringslinjer Reserverede standardiserede pneumatiske porte og signalgrænseflader understøtter manuel armaturbytning. Den kan forbindes med robotgribere for at realisere automatisk aflæsning og aflæsning for cirkulære seks-stations armaturer.
Rigtige tilfælde
Case 1: Komponentfabrikant
Tidligere har kunden manuelt arrangeret seks enkelt-center nulpunkts patroner i cirkulære arrays på maskinborde.
· Hver ny-ordre opsætning brugte 2,5-4 timer til layout og kalibrering af urskiven
· Skæring af vibrationer skiftede langsomt stationspositioner, hvilket kræver ugentlig genbekræftelse af indeksering og koaksialitet
Efter implementering af JWGRIP seks-positions nulpunktsspændeplade:
· Produktionen starter direkte efter montering uden komplekse layout- og kalibreringsprocedurer
· Dimensional spredning blandt seks bearbejdede emner falder mærkbart
· Ugentlige arbejdsgange til gentjek af stationer fjernes, og maskinens effektivitet øges.
Case 2: Værksted for leje-huskomponenter
Fabrikken står over for stærkt svingende ordrevolumener: masseproduktion i højsæsonen kræver samtidig seksdelt bearbejdning for høj gennemstrømning; Små batchordrer uden for sæsonen kræver kun 2-3 emner pr. cyklus. Med JWGRIP spændeplade med seks positioner:
· Kør fuldstationstilstand i perioder med spidsbelastning; skifte til delvis stationstilstand for små batchjob
· Anskaffelses- og lageromkostninger for flere separate specialarmaturer reduceres.
Kvalitetsbekræftelse
Alle JWGRIP seks positions nulpunktsspændeplader fuldfører fuld-proces smedning, varmebehandling, CNC-bearbejdning, slibning og samling internt; ingen OEM-outsourcing i fuld enhed.
Komplet produktionsworkflow
1. Smedning af legeret stål
2. Grovbearbejdning
3. Første stress-lindrende aldring
4. Halvbearbejdning
5. Sekundær ældning af stress
6. 5-akset slibemaskine: slib alle seks bøsningsmonteringshuller under én spændeopsætning
7. Bøsning pres-fitting
8. Internt synkront luftkredsløb og tætning
9. Test for lufttæthed, trykhold
10. CMM-inspektion for stationsindeksering, koaksialitet og gentagende positioneringsnøjagtighed pr. station
11. Anti-rust beskyttelsesbehandling
12. Stødsikker pakning i eksportkvalitet
Kontroltjekliste
· Uafhængig gentagelses-positioneringsnøjagtighedstest for hver enkelt station
· CMM-metrologi til seks-stations indekseringsnøjagtighed, koaksialitet og relativ position mellem stationer
· 5-minutters lufttæthedstest; maksimalt tilladt trykfald ≤0,02 MPa
· Cyklisk synkron låsning-oplåsning funktionstest, der dækker alle seks stationer
Indeksnøjagtigheden og koaksialiteten af de seks stationer er fuldt verificeret før afsendelse fra fabrikken. Der kræves ingen relativ positionskalibrering på maskinen fra kunderne. Hver enhed sendes med originalt CMM-inspektionsdatablad til arkivering af armaturetsudstyr.
Vurderingsvejledning
1. Prioriter evaluering af proceskrav: Dette produkt er målrettet mod roterende/ringformede dele, der kræver samtidig bearbejdning i flere dele. Overvej alternative nulpunktsfiksturløsninger til ikke-roterende emner. Tjek armaturets konturer for at sikre nul fysisk interferens mellem tilstødende stationer.
2. Bekræft specifikationer for nulpunktstræk på stedet. Standardversionen passer til D20 trækbolte. Brugerdefinerede bøsninger kan udvikles efter forespørgsel til alternative trækstudsdimensioner.
3. Til automation-line integration: garantere stabilt værkstedsluftkildetryk inden for 0,5-0,7 MPa og reserve PLC NPN signal IO-punkter.
4. Beregn den samlede stablede højde af emnet plus fikstur. Evaluer kollisionsrisici for skærende værktøjer og 5-akset spindelvipning. Send emnetegninger til JWGRIPs tekniske team til interferensvurdering, hvis du har usikkerheder.
Teknisk specifikation
· Spænd plademonteringsbolte nøje efter moment-værdi-kravene i JWGRIP brugermanual. Voldsom overmomentfastgørelse er forbudt. Substratdeformation vil ødelægge cirkulær stations indekseringsnøjagtighed og koaksialitet.
· Installer olie-vand-filter ved luftindtagets frontende. Fugt og urenheder, der trænger ind i bøsninger, forårsager rust og slid, hvilket fører til nøjagtighedsdrift.
· Spray tør-smøremiddelaerosol på hver nulpunktsbøsning efter hver kumulativ 80-100 arbejdstimer. Flydende motorolie er strengt forbudt, da olie fanger metalliske spåner og udløser fejl i bøsninger.
· Blæs alle positioneringsbøsninger og referenceflader med trykluft ved hvert skifteskift.
· Monter matchende beskyttende dækplader på tomgangsstationer for at forhindre spåner og skærevæske i at trænge ind i bøsningsenheder.
· Undgå at stød med tunge genstande rammer pladens referenceflader. Kollisionsinduceret substratdeformation vil beskadige cirkulær stationsindeksering og koaksialitet og kan næppe repareres.
· Kør aldrig ud over den nominelle belastningskapacitet på en enkelt station.
Emballage & forsendelse
· Emballage: Stødsikker massivt trækasse i eksportkvalitet med tyk indvendig skumbuffer for at beskytte cirkulære lokaliseringsdataflader under langdistancefart på havet.
· Standard leveringstid: 17-23 arbejdsdage. Udvalgte standard-SKU'er opbevares på lager til fremskyndet forsendelse.
Eftersalgssupport
· Garanti: 12 måneders fuld enhedsgaranti dækker fabrikationsfejl, eksklusive menneskeskabt skade. Kvalificerede krav nyder gratis reparation eller udskiftning af reservedele.
· Tekniske ressourcer: Der leveres online driftsdokumenter og tegninger.
· Betalt service: Betalt teknisk fjernsupport er tilgængelig for projekter med masseordre.
· Tilpasset modifikation: Understøtter justering af cirkulær stationsdiameter, ændring af stationsmængde og ændring af træk-studs-specifikationer.
· Eksempelevaluering: Evalueringsprøve kan arrangeres; køber påtager sig prøvefragtomkostninger.
FAQ
Spørgsmål 1: Kan JWGRIP sekspositions nulpunktsspændeplade arbejde med kun delvise stationer aktiveret?
A: Ja. Monter beskyttende dækplader på tomgangsstationer; dette vil ikke skade hovedpladens ydeevne. Det understøtter både lavvolumen prøvetagning og masseproduktion arbejdsscenarier.
Q2: Hvad er den vigtigste forskel i forhold til seks diskrete single-center patroner arrangeret i array?
A: Den monolitiske plade med seks positioner fuldender indekserings- og koaksialkalibrering på fabrikssiden, fjerner layout på stedet og urskiven. Diskrete single-chuck-arrays er fuldt ud afhængige af manuel kalibrering på maskinen og bærer risici for stationsskift under langvarige skærevibrationer.
Spørgsmål 3: Kan mine eksisterende D20 nulpunktsarmaturbaser genbruges?
A: Fixturbaser samlet med standard D20-nulpunktstrækbolte kan bruges direkte.
Spørgsmål 4: Kan JWGRIP seks-positions nulpunktsspændeplade installeres på 5-aksede CNC-værktøjsmaskiner?
A: Det kan anvendes under kollisionsfri forhold. Beregn total armatur-plus-emnehøjde i udvælgelsesfasen og vurder kollisionsrisikoen for spindelvipning.
Indsigt i indkøbsbeslutning
Mange producenter, der producerer roterende ringformede komponenter, står over for to utilfredsstillende muligheder: enten bruge store arbejdstimer på at samle multi-chuck arrays på stedet eller købe højpris dedikerede engangsarmaturer til specialformål til seks-delt simultan bearbejdning.
JWGRIP Six Position Zero Point Clamping Plate leverer præfabrikeret monolitisk base med jævnt fordelte seks cirkulære stationer. Det eliminerer kompleks kalibrering på stedet, samtidig med at nulpunkts-hurtigskifteuniversaliteten bevares, så armaturer ikke bliver forældede efter ordrespecifikke switches. Den er velegnet til masseproduktion af roterende dele såsom flanger, lejehuse og ringforme. Hvis samtidig seks-delt fastspænding kun sjældent er påkrævet, skal du omhyggeligt evaluere input-output-forholdet, før du afgiver ordre.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.

Nyhedsanbefalinger