Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






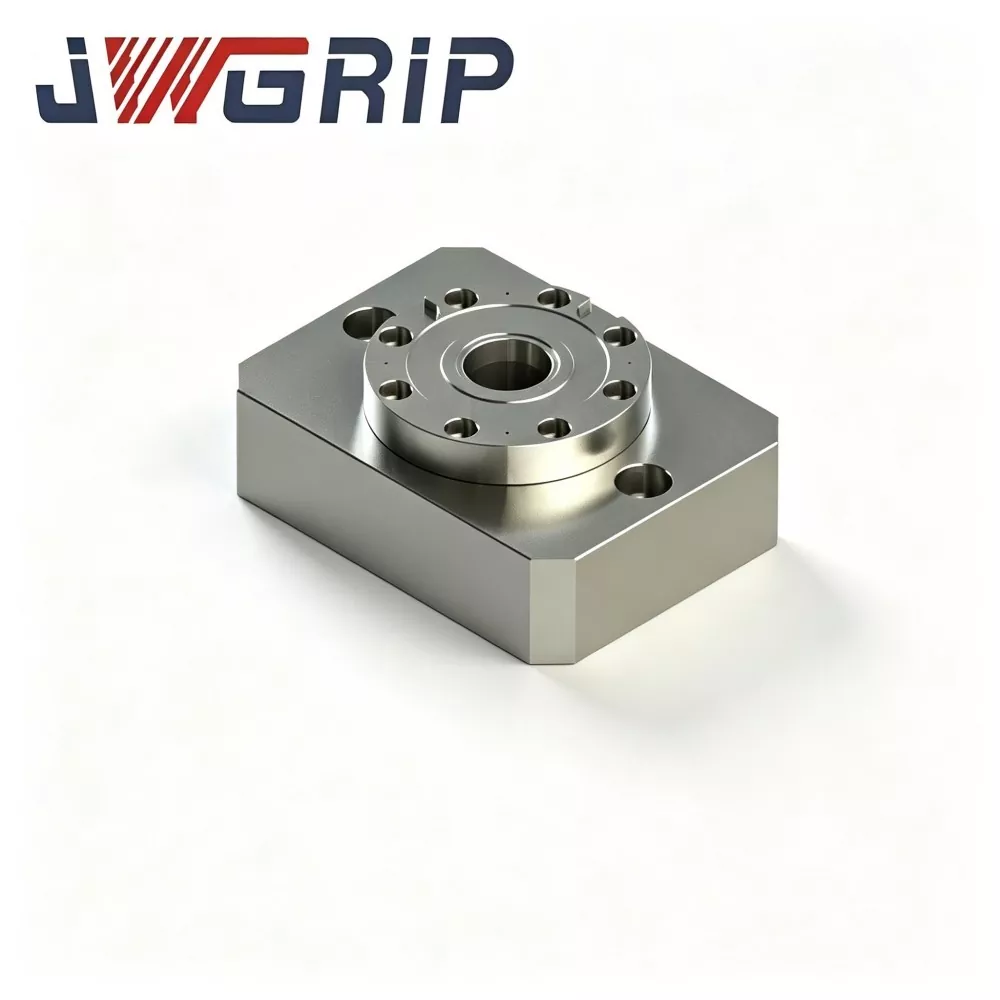
Enkelt center nulpunkts positioneringspatron
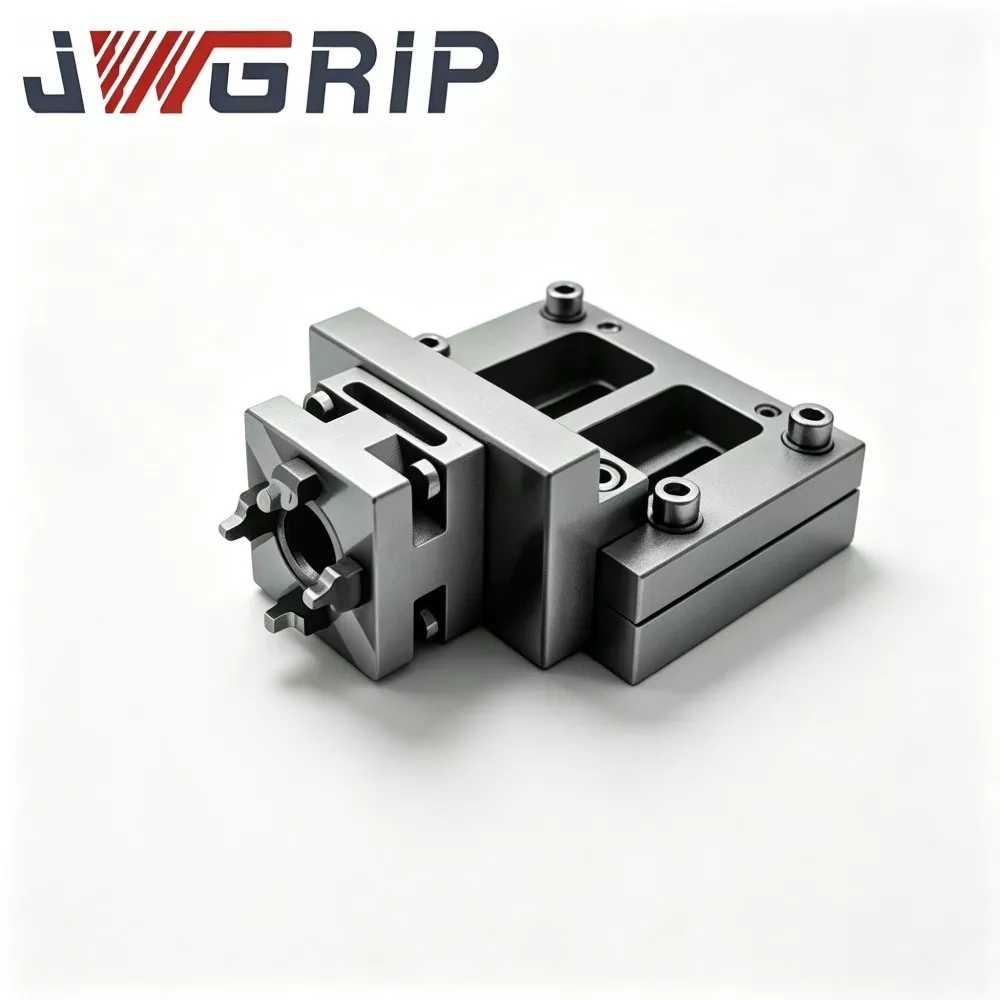
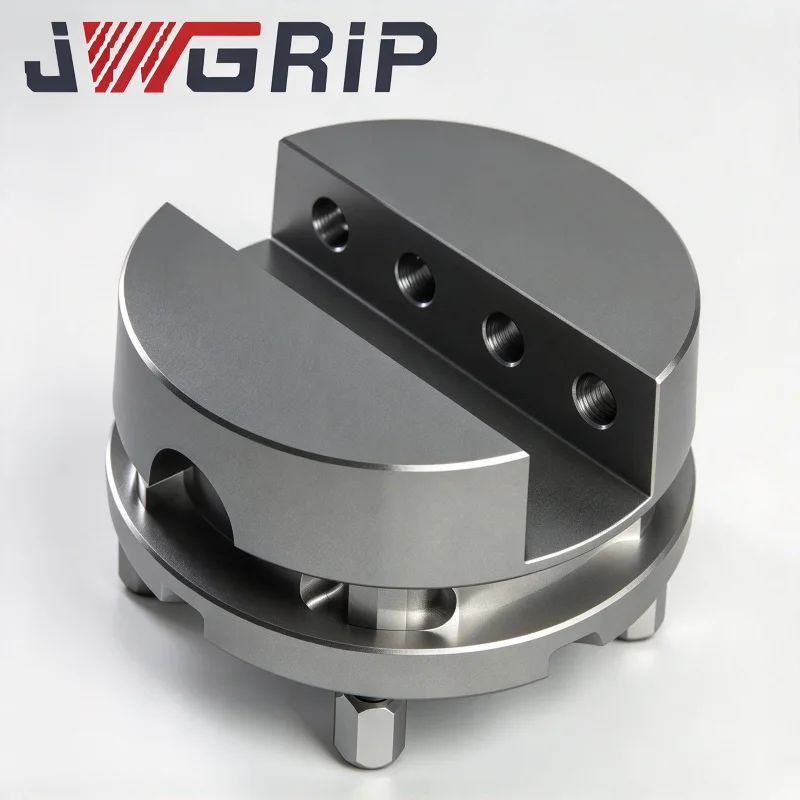
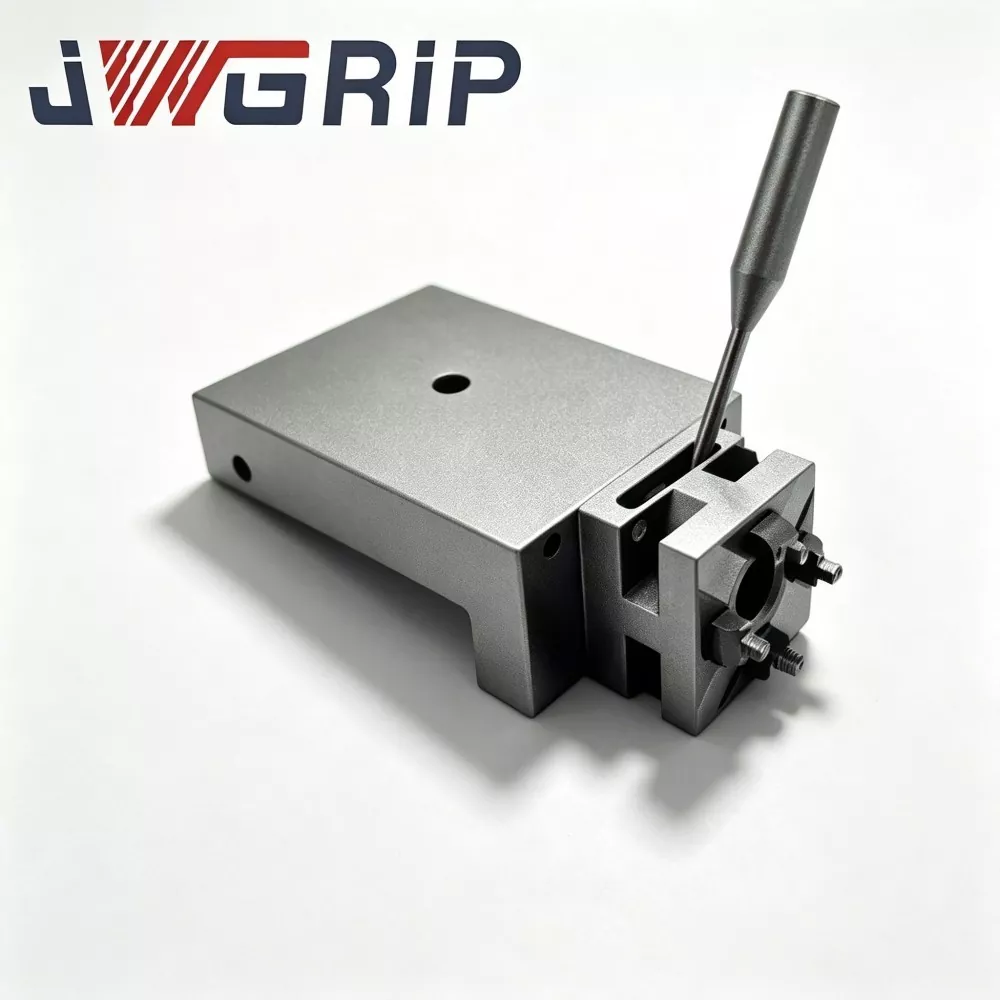
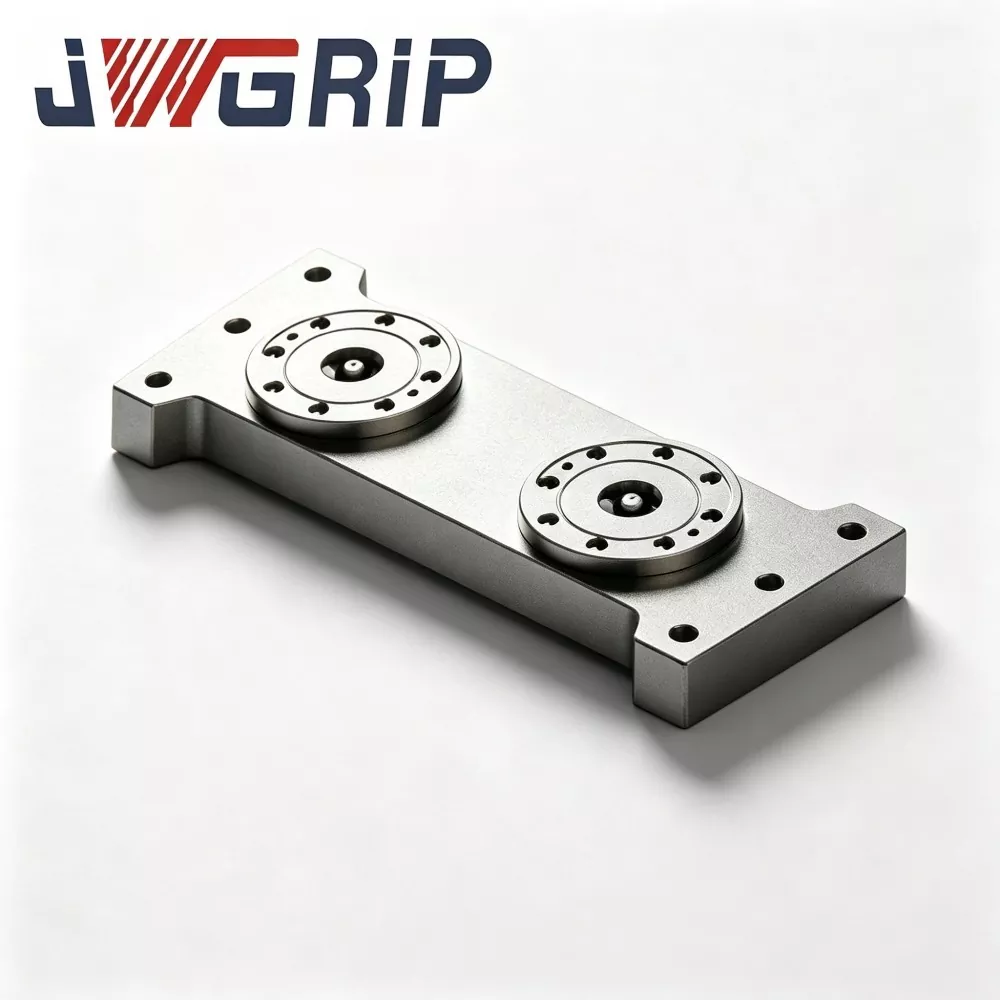
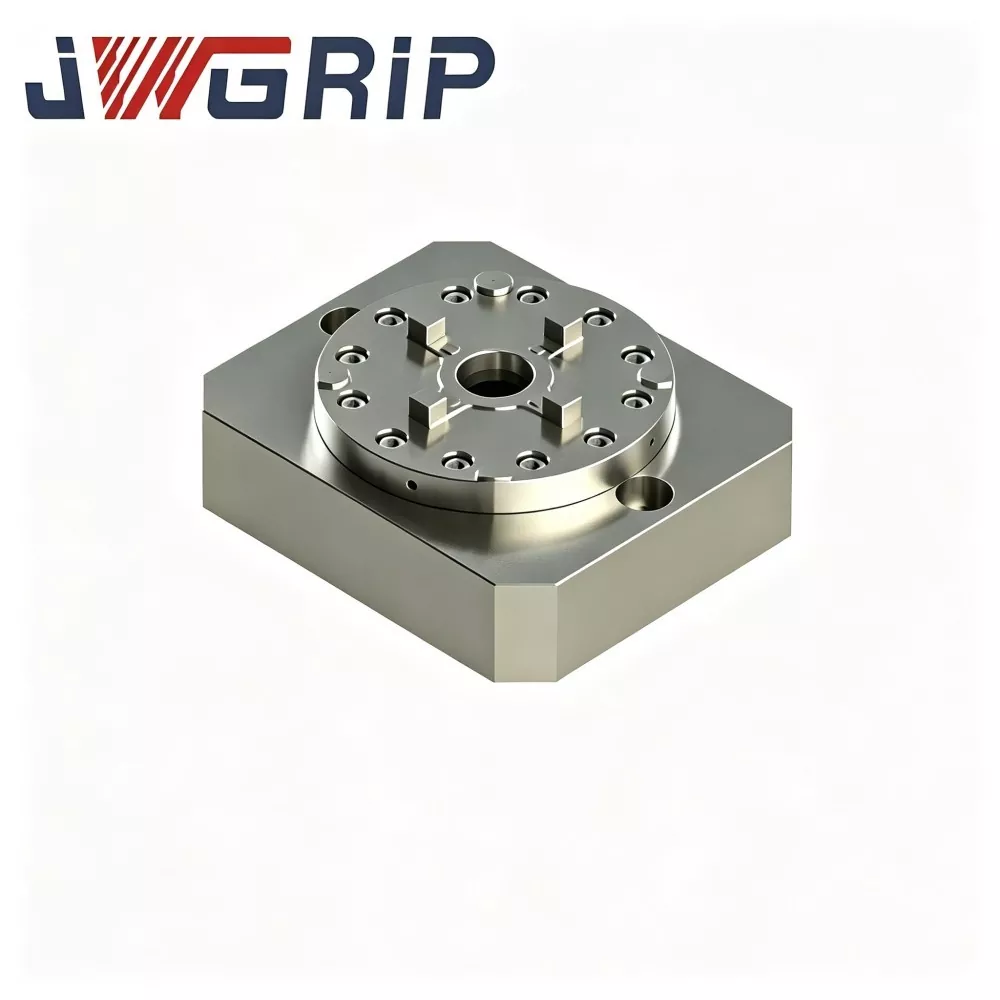
JWGRIP er producent og leverandør af den professionelle Single Center Zero Point Positioning Chuck i Kina. Som en modulær enhed i standard-nulpunktsspændepatronen-serien er dette produkt en selvstændig enkeltpunkts-nulpunktslåse- og positioneringsbeslag, der er specielt designet til fleksible CNC-hurtigskiftesystemer. Det vedtager et uafhængigt modulært strukturdesign, der fungerer som den grundlæggende samlingsenhed for tilpassede armaturer, og løser effektivt layoutbegrænsningerne for traditionelle integrerede multi-station nulpunktspaller.
Single Center Zero Point Positioning Chuck har høj positioneringsnøjagtighed, stærk strukturel kompatibilitet og fleksibel layout-skalerbarhed. Forskellig fra integrerede multi-station paller i fast størrelse, giver denne enkeltpunkts modulære borepatron fri kombination af flere enheder i henhold til faktiske emnespecifikationer og fastspændingsbasestørrelser. Brugere kan arrangere enkelte eller flere patroner i vilkårlige array-layouts med tilpasselige centerafstande, fuldt ud tilpasset til enkelt-stykke prøveudtagning, små batch sporadiske produktion og form vedligeholdelse bearbejdning scenarier.
Den understøtter manuel hurtig udskiftning af armaturer for at forbedre effektiviteten i værkstedsopsætningen og kan også bruges som en grundlæggende modulær komponent til automatiserede armatursystemer. Universelt anvendelig til lodrette bearbejdningscentre, horisontale bearbejdningscentre og 5-aksede CNC-værktøjsmaskiner, det giver yderst fleksible, tilpasselige og omkostningseffektive nulpunkts hurtigskifteløsninger til moderne høj-mix- og lavvolumenproduktion.
Kernekomponenter
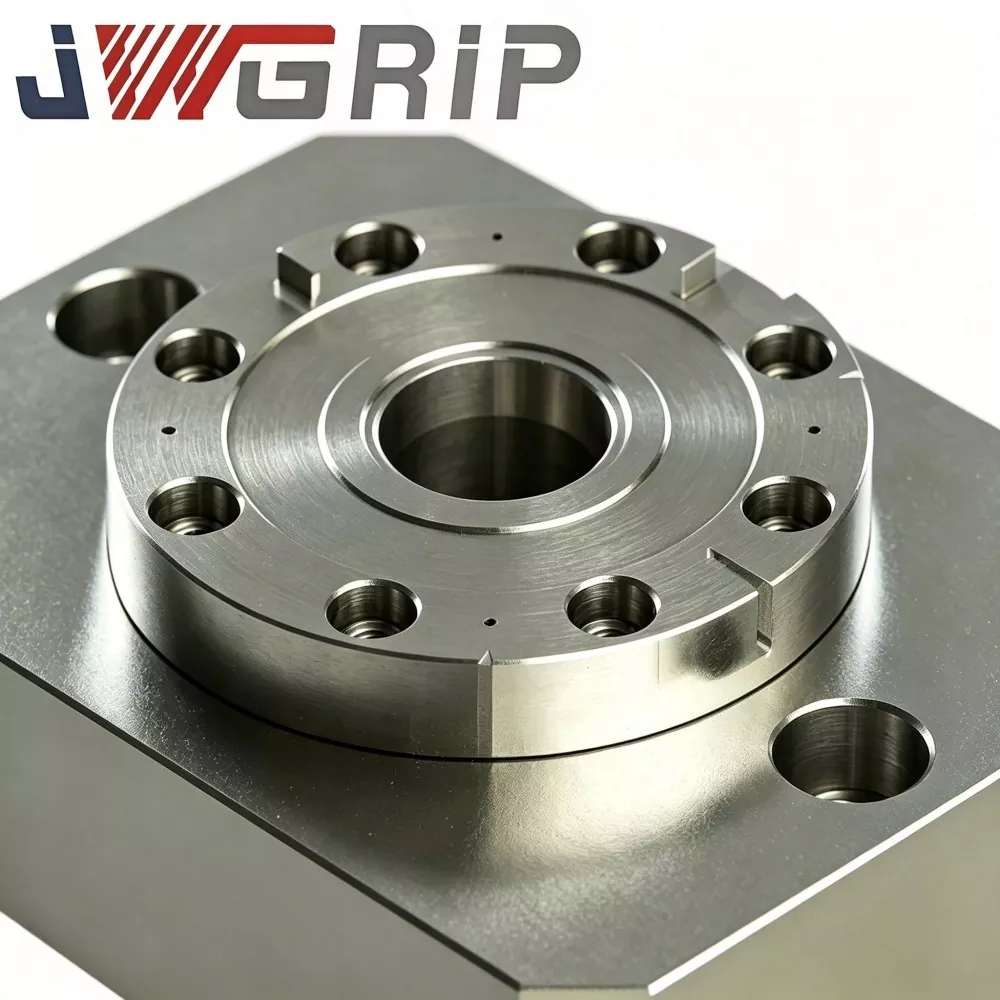
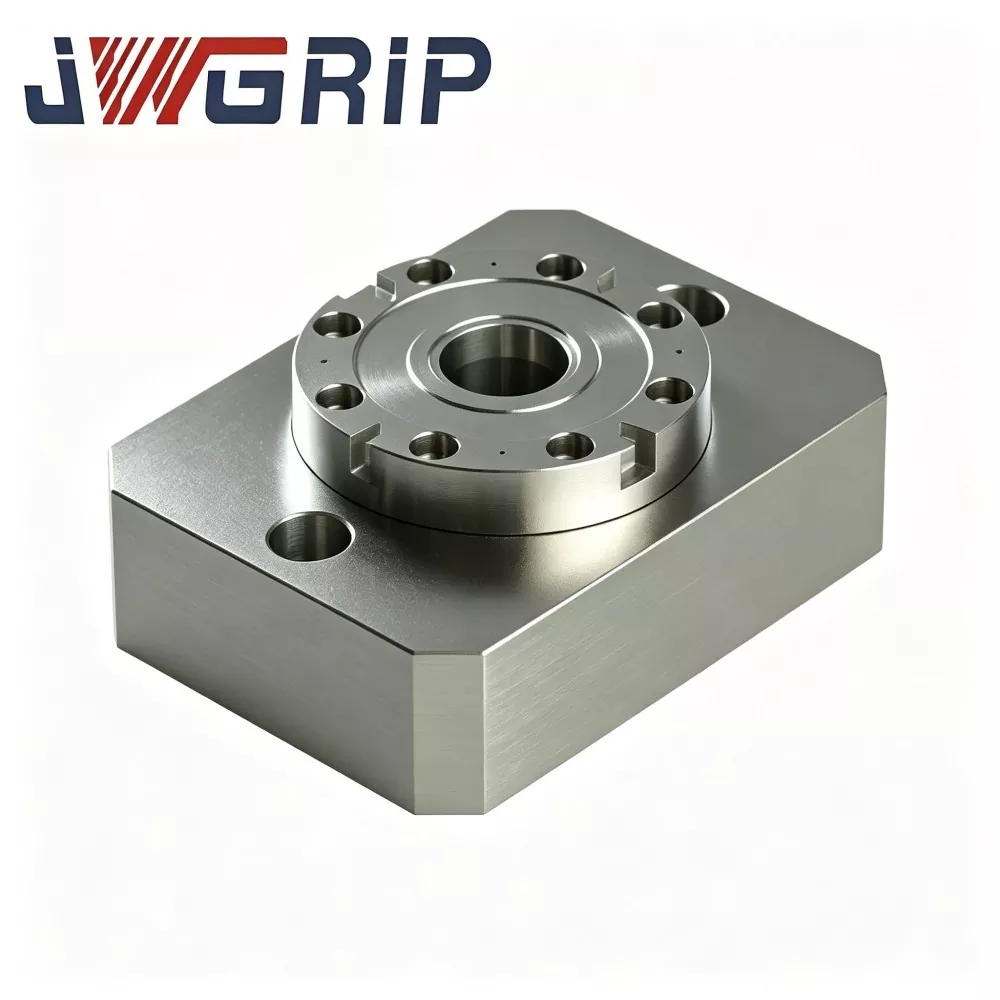
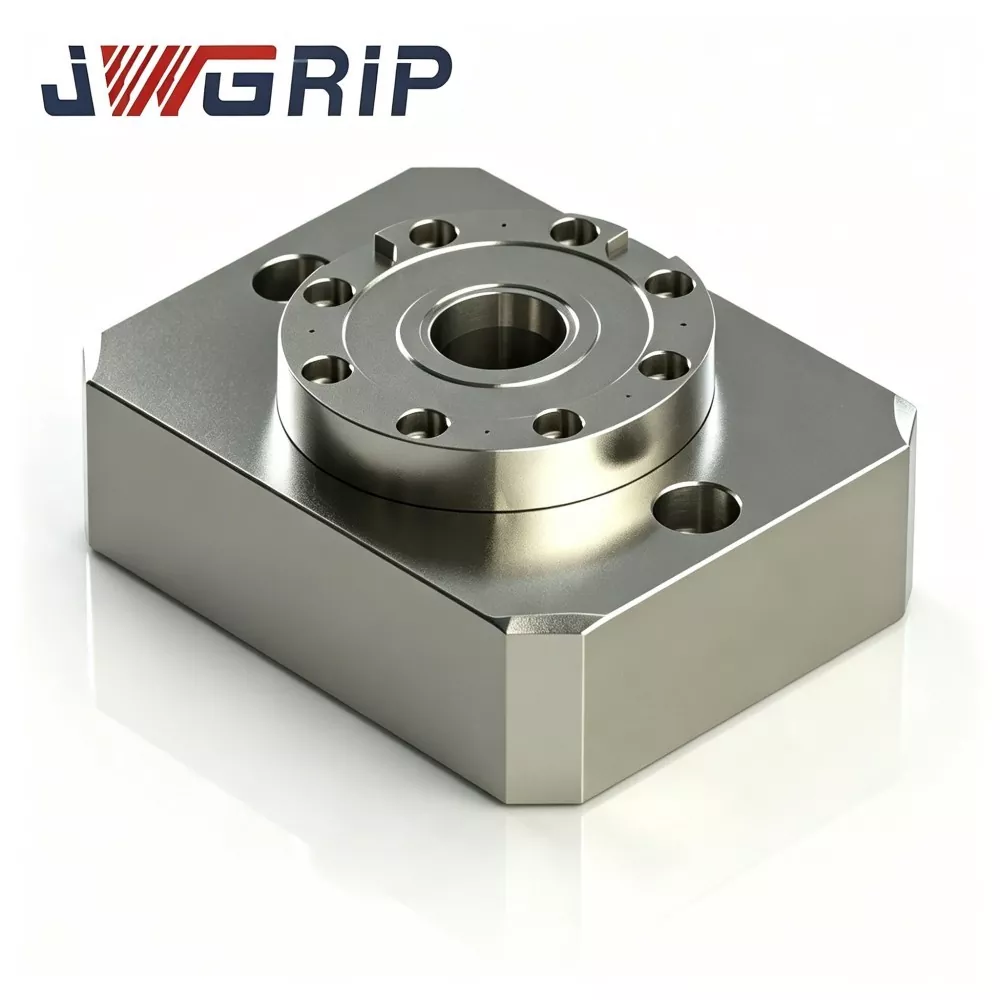
Hver JWGRIP enkeltcenter-nulpunktspositioneringspatron er en selvstændig lokaliserings-låsemekanisme og er ikke afhængig af en ekstern bundpalleplade. Hver enhed inkluderer:
Chuck hoveddel
Nulpunktspositioneringsbøsning
Indbygget pneumatisk låsestempel
Luftindtagspassager
Lås-status signal-output interface
Monteringsflangehuller
Implementeringstilgange
Mode 1: Stand-Alone Single-Point Operation
1. Monter en enkelt-center-patron på værktøjsmaskinens arbejdsbord.
2. Placer fiksturbasen udstyret med en nulpunkts-trækbolt på patronen, og aktivér låsningen.
3. Ideel til emner i ét stykke, prøveudtagning af formindsats og reparationsopgaver.
Mode 2: Multi-Chuck Array Combination
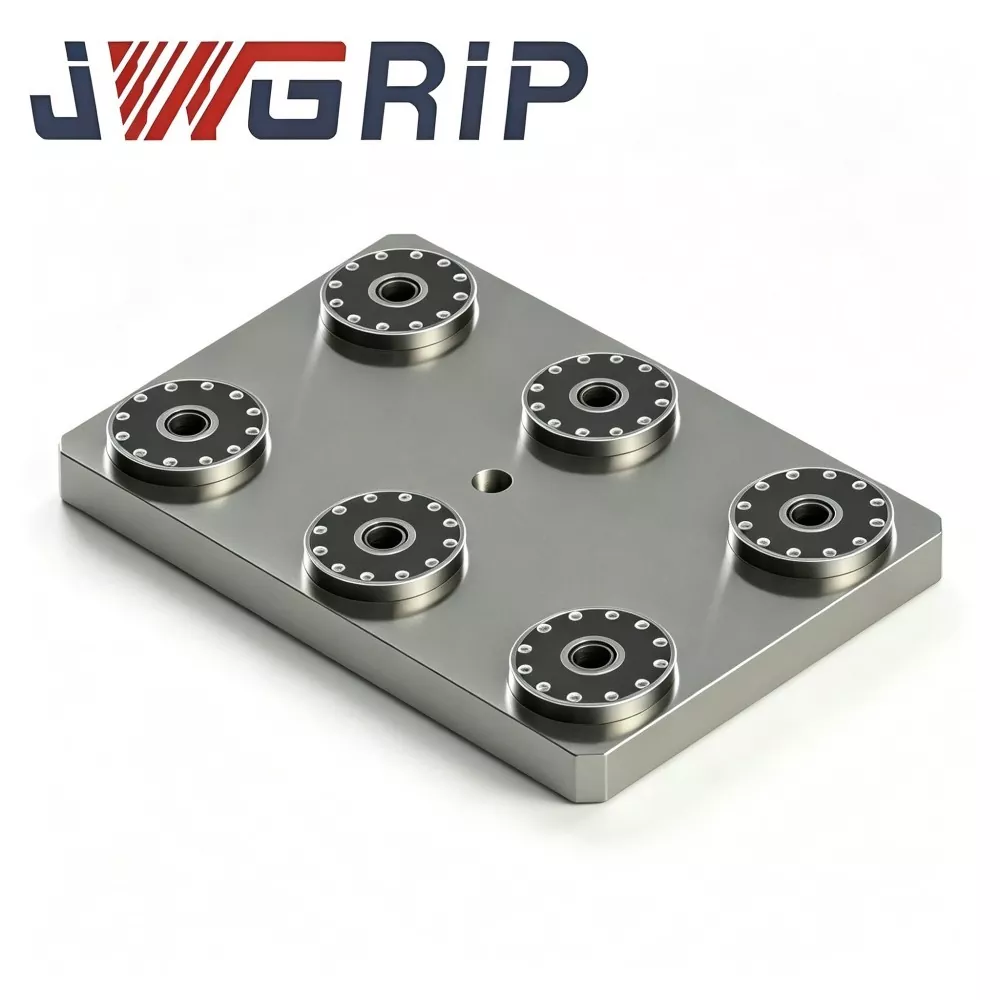
1. Fastgør to, fire eller flere single-center patroner på maskinens T-slot arbejdsborde. Indstil tilpasset centerafstand i henhold til armaturets fodaftryk.
2. Placer matchende antal nulpunkts trækbolte på armaturets baser for at opnå flerpunkts lokalisering og fastspænding.
Nøgleforskel i forhold til præfabrikerede paller med to center/fire center: Mellem patronernes afstand konfigureres på stedet af kunderne i stedet for forudindstillet på fabrikken, hvilket passer til uregelmæssige, ikke-standard armaturer.
Komplet arbejdsproces
1. Fastgør patronens flangebolte på værktøjsmaskinens arbejdsbord.
2. Placer fiksturbasen udstyret med nulpunkts trækbolte på patronens lokaliseringsflade.
3. Tilfør 0,5-0,7 MPa trykluft. Internt stempel driver bøsningsmekanismen til at udføre pull-in låsning.
4. Når låsningen er fuldført, udsendes NPN-positionsbekræftelsessignalet, og CNC-maskinen begynder at skære cyklusser.
5. Når bearbejdningen er færdig, skal du slippe lufttrykket; bøsninger låses op, og armaturets base kan fjernes.
Fremstillingsteknik
· Chuck-underlaget anvender hærdet og hærdet legeret stål. Emner gennemgår grovbearbejdning, semi-finishing plus dobbelte spændingsaflastende ældningscyklusser for at eliminere resterende spænding, der genereres under CNC-behandling. Under array-layout-forhold bærer hver borepatron skiftende skærekraft; ufrigivet stress ville udløse usynlig mikrodeformation og forringe gentagelseslokaliseringsnøjagtigheden over lang tid.
· Positioneringsbøsninger anvender bærende stål med høj hårdhed. Indvendige boringer modtager quenching plus honing super-finishing for at garantere pålidelig gentagelseslokaliseringsydelse for hver enkelt borepatron.
Kritisk note for array-brug: Individuel chuck-kvalificeret nøjagtighed er ikke lig med den samlede array-systems nøjagtighed. Efter montering af flere spændepatroner på arbejdsbordet skal operatører udføre manuel indstilling af urskiven og justering for at kalibrere indbyrdes positioner mellem patroner. Dette er den grundlæggende skelnen fra monolitiske fabrikskalibrerede paller.
Håndværksmæssige fordele
1. Fri layout uden begrænsninger med faste stationsafstande Sammenlignet med integrerede multi-station præfabrikerede paller giver disse uafhængige modulære patroner brugere mulighed for frit at definere patronens centerafstand. Den tilpasser sig til uregelmæssige ikke-standard armaturer og løser smertepunktet ved uforanderlige forudindstillede hulpositioner på færdige paller.
2. Omkostningseffektiv til prøveudtagning, lavvolumen og sporadiske formreparationsordrer Nulpunkts-hurtigskiftefunktion kan realiseres med kun en eller to patroner uden store engangsinvesteringer på paller med flere stationer i fuld størrelse. Til støbemodifikation og prototypeprøvetagning med lav arbejdsstationsudnyttelsesgrad reduceres forudgående kapitaludgifter.
3. Passer kompakte arbejdsborde med begrænset installationsplads Nogle kompakte 5-aksede og små bearbejdningscentre kan ikke rumme store integrerede nulpunktspaller. Kompakt-form-faktor single-center patroner kan spredes for at udnytte begrænset T-slot bordplads fuldt ud.
4. Bekvem trinvis kapacitetsudvidelse På et tidligt projektstadium skal du implementere et lille antal patroner til prøveudtagning. Når ordrevolumen vokser senere, skal du blot købe ekstra identiske patroner for at opbygge multi-patron-arrays. Eksisterende enheder forbliver fuldt brugbare med nul tidligere investeringer affald.
5. Understøtter både manuel betjening og automatiseringseftermontering Operatører kan skifte armaturer manuelt. I mellemtiden forbindes pneumatiske porte og signalgrænseflader til PLC-kontrolsystemer. Efter array-arrangement kan hele armaturets system arbejde med industrirobotter til automatisk aflæsning og aflæsning.
6. Kompatibel med standard D20-nulpunktstrækstift på tværs af vores armaturserier Eksisterende armaturbaser kan genbruges efter eftermontering af D20-trækstifter, hvilket beskytter kundernes tidligere armaturinvesteringer.
Ansøgningshistorier
JWGRIP Single Center Zero Point Positioning Chuck er udbredt i formfremstillingsbutikker og lavvolumen præcisionskomponentfabrikker. To feltcases viser dens styrker såvel som iboende begrænsninger af modulære løsninger.
Case 1: Mellemstor formfremstillingsfabrik
Denne kunde modtager hovedsageligt ordrer om reparation af skimmelsvampe og prøveudtagning af nye produkter i stedet for gentagen masseproduktion.
· Oprindelig investering: 4 sæt JWGRIP enkelt-center nulpunkts patroner. Det meste af tiden kører kun 1-2 patroner til prøveudtagning og reparationsarbejde. Når der kræves større armaturbaser, samles fire patroner i array-layout.
· Resultat: Sammenlignet med køb af en komplet palle med fire centre, falder forudgående indkøbsomkostninger, og udstyrsudnyttelsesraten forbedres for små batchordrer.
· Begrænsning: Hver gang specifikationer for armaturbasen ændres under array-tilstand, er rekalibrering for relative borepatronpositioner påkrævet, hvilket kræver ekstra opsætningsarbejdstimer.
Case 2: Præcisionskomponentunderleverandør
Fabrikken ejer flere kompakte 5-aksede bearbejdningscentre, hvis bordplads ikke kan passe til standard nulpunktspaller med flere stationer.
· To JWGRIP single-center patroner er installeret på hver 5-akset maskine. Skræddersyet spændepatronafstand matcher deres selvejende armaturbaser.
· Nulpunkts-hurtigskift er realiseret på kompakt 5-akset udstyr, og bryder flaskehalsen, at præfabrikerede integrerede paller ikke kan installeres på små arbejdsborde.
Komplet produktionsworkflow
1. Smedning og hærdning af legeret stål
2. Grovbearbejdning
3. Første stress-lindrende aldring
4. Halvbearbejdning
5. Sekundær ældning af stress
6. Superpræcisionsslibning til datumflader
7. Bøsning pres-fitting
8. Pneumatisk kredsløb og signalkomponentsamling
9. Test for lufttæthed, trykhold
10. Uafhængig enkelt-enheds nøjagtighedsinspektion
11. Anti-rust beskyttelsesbehandling
12. Eksportkvalitetspakning
Kontroltjekliste
· Uafhængig test af gentagen positioneringsnøjagtighed for hver enkelt borepatron
· 5-minutters lufttæthedstest; maksimalt tilladt trykfald ≤0,02 MPa
· Cyklisk låsning-oplåsning funktionstest
· Signal-output-logik funktionsbekræftelse
Vurdering Tips
1. Prioriter evaluering af dit produktionsmønster Vælg JWGRIP enkelt-center patroner til prøveudtagning-reparationsjob, ikke-standard uregelmæssige armaturer baser eller maskiner med begrænset bordplads. Til langsigtet fast 2-4-stations massevolumenproduktion anbefales monolitiske integrerede paller mere for at reducere kalibreringsarbejdet på stedet.
2. Hvis multi-chuck array-layout er planlagt, skal du kontrollere værktøjsmaskinens T-slot layout for at garantere frigang til flangemontering. Reserver tilstrækkelige arbejdstimer til indikering og kalibrering på maskinen.
3. Oprethold et stabilt værkstedslufttryk inden for 0,5-0,7 MPa. Reserve PLC NPN signal IO punkter til automationsorienterede projekter.
4. Bekræft specifikationer for nulpunktstræk på stedet. Standardversionen passer til D20 trækbolte. Brugerdefinerede indvendige bøsninger er tilgængelige efter anmodning for alternative trækboltstørrelser.
Betjening Praksis
· Spænd single-center patroner til arbejdsborde med flangebolte. Spænd strengt i henhold til krav til momentværdi. Utilstrækkeligt drejningsmoment forårsager mikrobevægelse af borepatronlegemet under skæring og beskadiger lokaliseringsnøjagtigheden; overdrejningsmoment vil deformere patronens underlag.
· Installer olie-vand-filter ved luftindtagets frontende for at blokere fugt og urenheder, hvilket forhindrer bøsningens rustning og slid, hvilket fører til nøjagtighedsdrift.
· Spray tør-smøremiddelaerosol på spændebøsninger efter hver kumulativ 80-100 arbejdstimer. Flydende motorolie er strengt forbudt, fordi olie fanger metalliske spåner og udløser fejl i bøsninger.
· Blæs chuck lokalisering-datum-flade med trykluft ved hvert skiftskift.
· Under array-layout-konfiguration: hver gang borepatronlayoutet ændres, skal operatører genindikere og genkalibrere gensidige borepatronpositioner; gamle koordinatparametre kan ikke genbruges direkte.
· Undgå at støde hårdt på patronens lokaliseringsflade. Kollision vil permanent ødelægge enhedens nøjagtighed.
Emballage & forsendelse
· Emballering: Hver enkelt borepatron anvender uafhængig eksportstødsikker karton med indvendig skumbeskyttelse. Bulk multi-chuck ordrer vedtager massivt træ eksport-grade sager.
· Standard leveringstid: 13-19 arbejdsdage. Udvalgte standard-SKU'er opbevares på lager til fremskyndet forsendelse.
Eftersalgssupport
· Garanti: 12-måneders fuld enhedsgaranti dækker fabrikationsfejl for individuelle spændeenheder. Nøjagtighed af array-montage gensidig position efter kundens installation på stedet er udelukket fra garantien, som tilhører kundesiden idriftsættelsesarbejde.
· Tekniske dokumenter: Online driftsdokumenter og tegninger leveres.
· Betalt service: Teknisk fjernsupport er tilgængelig for masseordrer.
· Brugerdefineret modifikation: Flangedimensionsjustering, træk-studs-spec-ændring kan realiseres.
· Eksempelevaluering: Evalueringsprøve med en enkelt chuck kan arrangeres; køber skal påtage sig prøvefragtomkostninger.
FAQ
Spørgsmål 1: Er gensidige positioner af flere patroner i array-layout prækalibreret på fabrikken?
A: Nej. Fabriksinspektion garanterer kun nøjagtighed for hver enkeltstående borepatron. Efter array-montering på værktøjsmaskinens arbejdsbord kræver centerafstand og parallelitet mellem patroner manuel indikation og kalibrering på maskinen af kunderne. Dette er en iboende egenskab ved modulære enheder.
Spørgsmål 2: Under hvilke scenarier skal jeg undgå at vælge denne enkelt-center nulpunkts positioneringspatron?
A: Til masseproduktion med permanent fast stationslayout foretrækkes monolitiske integrerede paller for at eliminere gentaget kalibreringsarbejde. Det tilrådes heller ikke til storstilet array-implementering, hvis dit værksted mangler teknikere, der er fortrolige med urskivens indikerings- og justeringsarbejde.
Spørgsmål 3: Kan disse patroner blandes og matches med mine eksisterende nulpunktspaller?
A: Fixturbaser kan deles, så længe træk-studsspecifikationen følger D20-standarden. Selv for layouter med blandet opsætning er kalibrering på maskinen for relative positioner stadig obligatorisk.
Q4: Kan JWGRIP Single Center Zero Point Positioning Chuck arbejde på 5-aksede maskiner?
A: Ja. Dens kompakte fodaftryk passer til 5-akset udstyr i kompakt størrelse. Vurder kollisionsrisici mellem fikstur, spændepatron og spindel-tilt-bevægelse under udvælgelsesfasen.
Indsigt i indkøbsbeslutning
Kernestyrken ved JWGRIP Single-Center Zero-Point Positioning Chuck ligger i modulær fleksibilitet. Den udveksler delvise idriftsættelsestimer på stedet for frit konfigurerbar stationsafstand, bred maskinkompatibilitet og trinvis-udvidbar investering.
Denne modulære enhed er ikke universelt "overlegen" sammenlignet med integrerede monolitiske paller. Den er rettet mod specifikke produktionstilstande: prototypeprøveudtagning og reparation af støbeforme, uregelmæssige ikke-standard armaturer, CNC-maskiner i lille bordstørrelse og fabrikker, der planlægger trin-for-trin nulpunkts-system-udrulning.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.

Nyhedsanbefalinger