Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






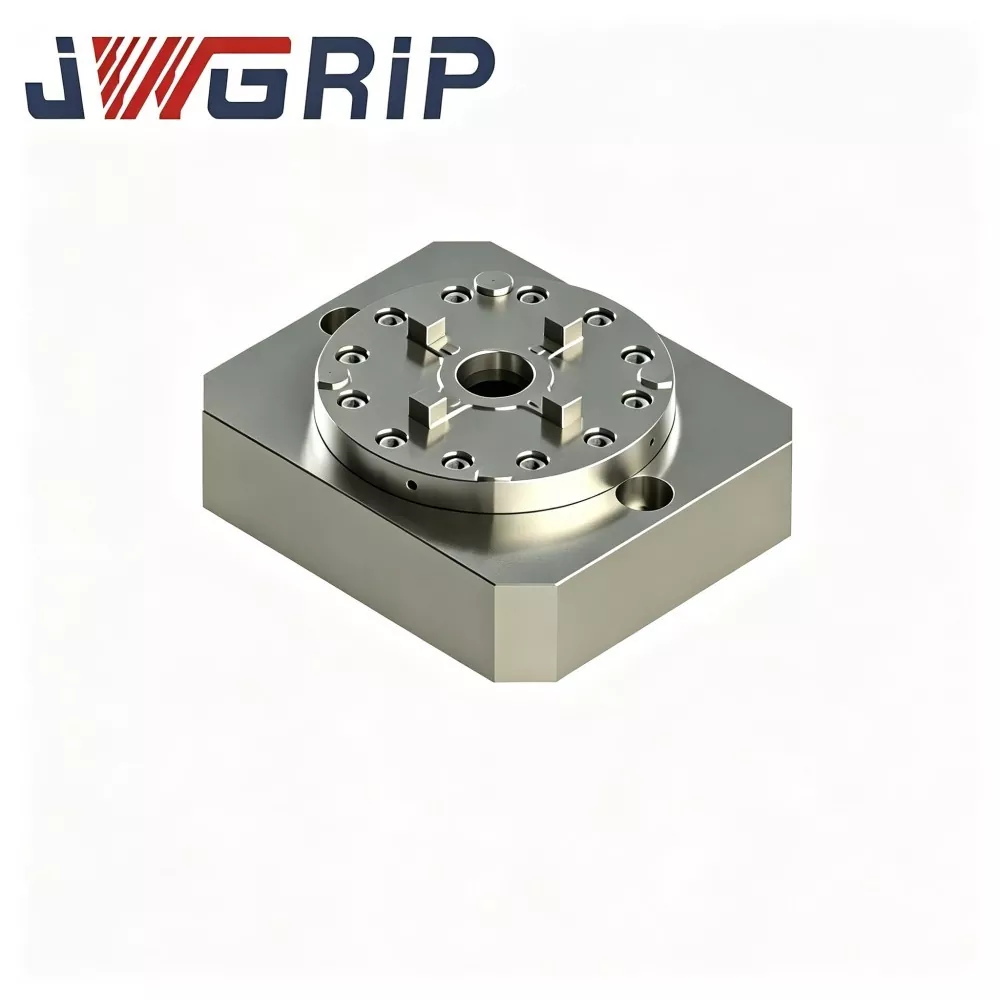
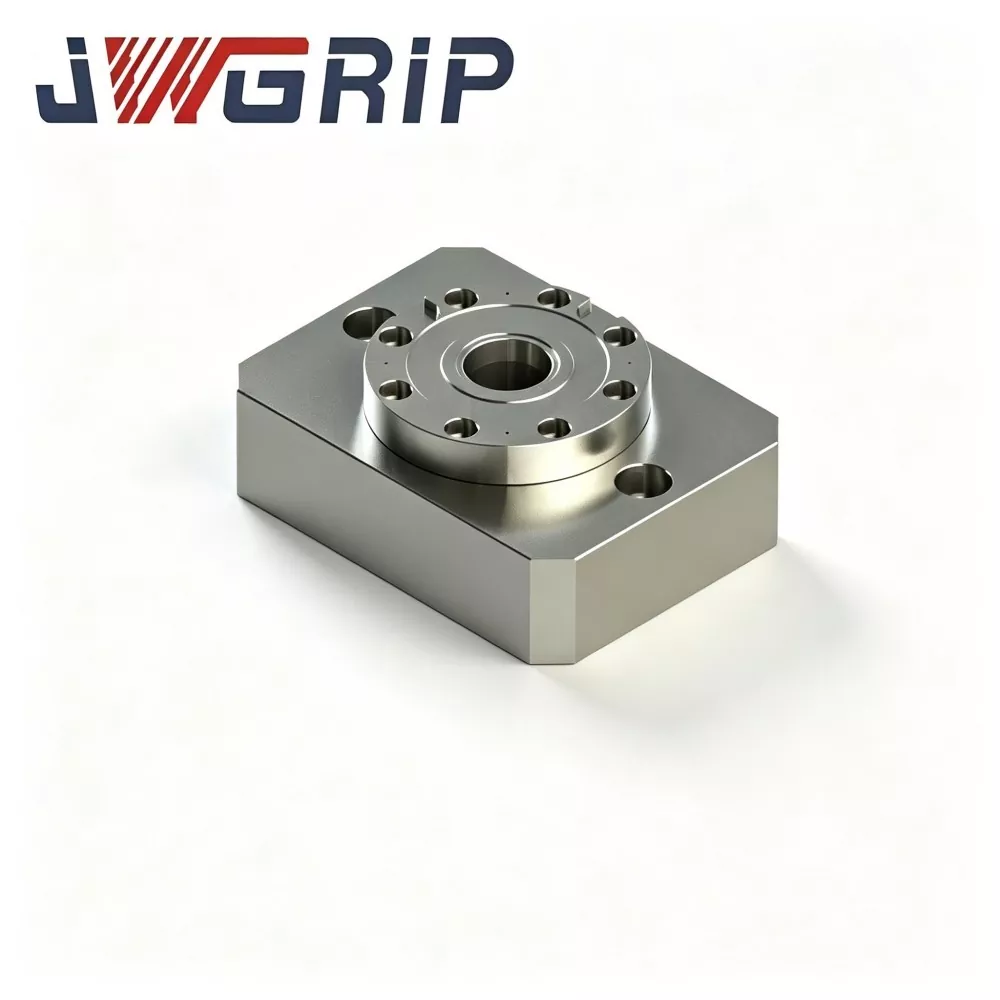
Integreret Single Center Zero Point Clamping Chuck
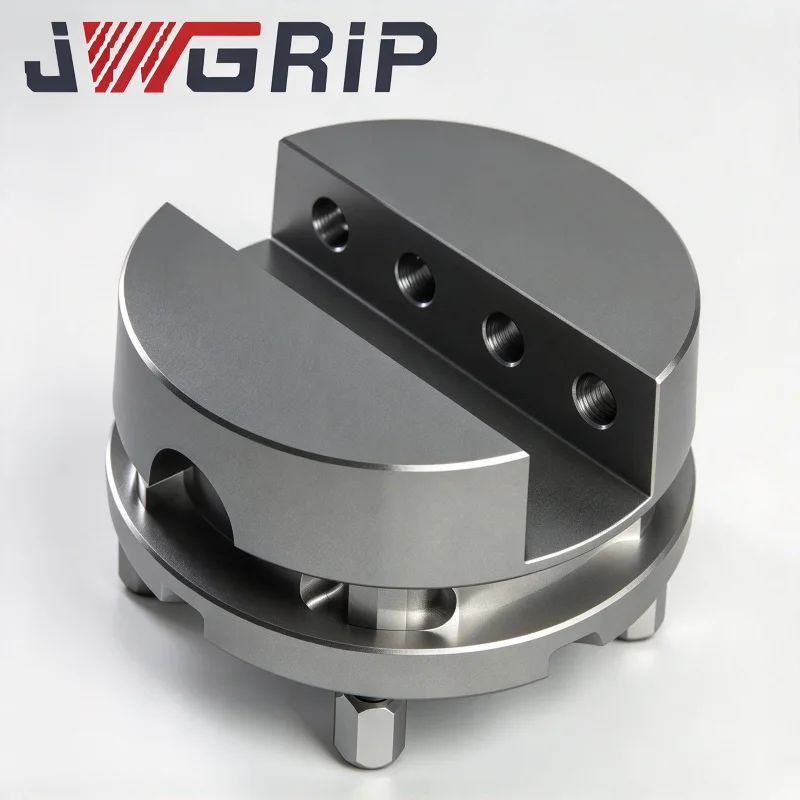
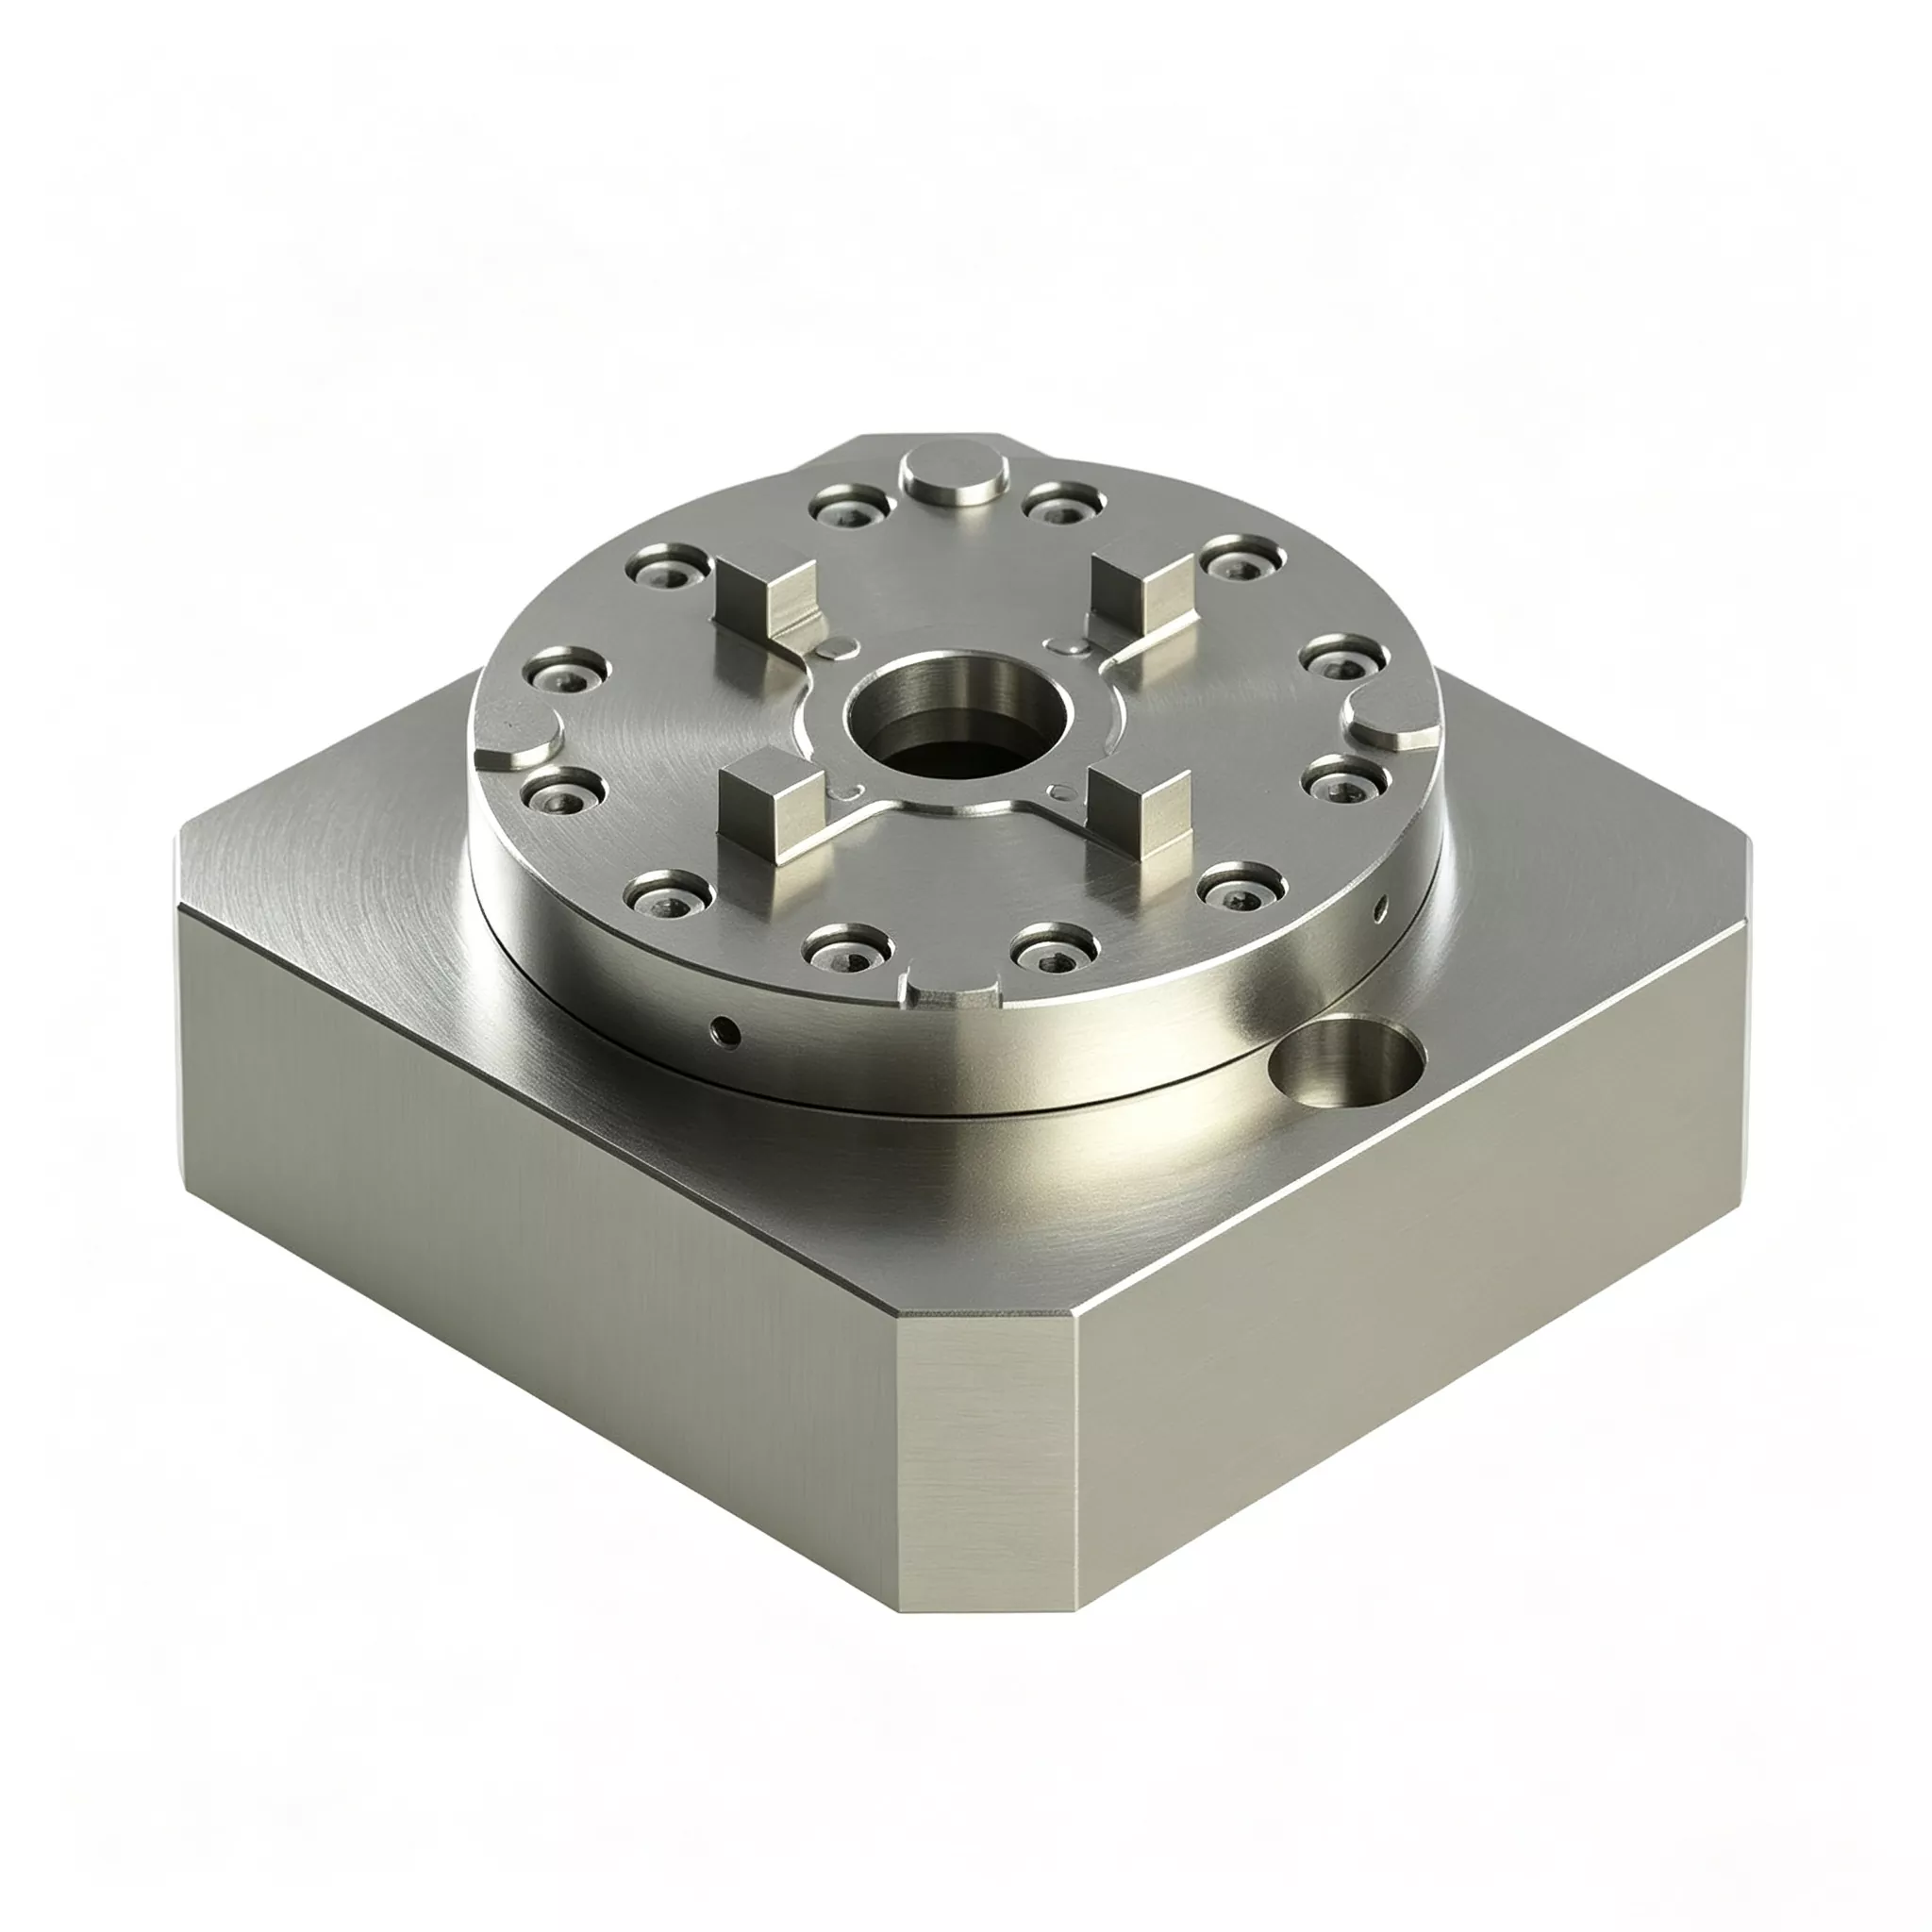
JWGRIP leverer direkte fabrikssalg af Customized Integreret Single Center Zero Point Clamping Chuck i Kina. Det er en alt-i-en integreret positionerings- og spændebeslag, der er specielt optimeret til moderne CNC-dreje-fræse-kompositmaskiner og vertikale bearbejdningscentre. Dette produkt, der adskiller sig fra traditionelle opdelt-type armaturkombinationer, integrerer enkeltcenter selvcentrerende klemmemekanisme og nulpunktslåsende positioneringsstruktur i en komplet monolitisk krop, der ikke kræver yderligere matchende tilbehør.
Ved at anvende et integreret formgivningsdesign i ét stykke eliminerer den integrerede enkeltcenter-nulpunktsspændepatron montering og kalibreringsprocedurer på stedet af diskrete armaturer. Al kernekomponenttilpasning, præcisionsslibning og for-idriftsættelse er afsluttet på fabrikken, hvilket muliggør plug-and-play-brug for slutbrugere med ensartet og stabil enkelt-center referencenøjagtighed. Fremstillet med forstærket legeret stål og komplet spændingsaflastende varmebehandling, er produktets nøgleoverflader behandlet ved ultra-præcisionsslibning, hvilket sikrer fremragende og gentagelig koncentricitet under hyppig palleudskiftning.
Udstyret med en intern labyrintforseglingsstruktur isolerer den effektivt skæreemulsion og metalspåner, hvilket giver stabil ydeevne under tunge skære- og højspånbearbejdningsforhold. Understøtter offline forudindstilling og hurtig palleudveksling, denne højeffektive spændepatron er bredt anvendelig til præcisionsbearbejdning af aksel- og skiveformede emner i bilindustrien, hydrauliske komponenter og formindustrien, og realiserer automatiseret, højpræcis og højeffektiv fleksibel produktion.
Kerneenhedshardware
Hver JWGRIP integreret enkeltcenter-nulpunktsspændepatron er fremstillet af et smedemne i ét stykke. Der findes ingen samlingssømme blandt lokaliseringsflader, monteringsflanger og indvendige luftpassager. Den komplette samling inkluderer:
Smedet underlag i ét stykke
Indbygget pneumatisk låsende stempelsamling
Nulpunktspositioneringsbøsning
Internt integrerede pneumatiske passager
NPN-lås-status signal-output interface
Flangemontering forsænkede huller
To implementeringstilstande
Mode 1: Stand-Alone Single-Point Operation
1. Fastgør patronens flange på værktøjsmaskinens arbejdsbord.
2. Monter fiksturbasen, der er forududstyret med D20-nulpunktstrækbolte på patronens lokaliseringspunktflade.
3. Tilfør 0,5-0,7 MPa trykluft; internt stempel driver bøsninger for at fuldføre indtrækslåsning.
4. Positionsbekræftende signaludgange, CNC-maskine udfører kraftige skærecyklusser.
5. Når bearbejdningen er fuldført, skal du slippe lufttrykket for at låse op og fjerne fixturbasen.
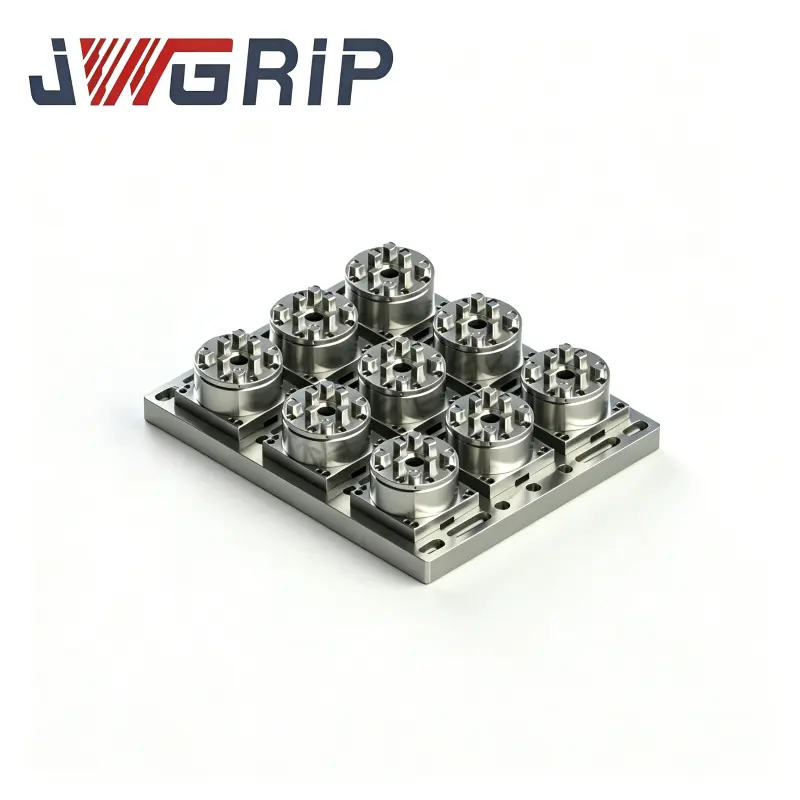
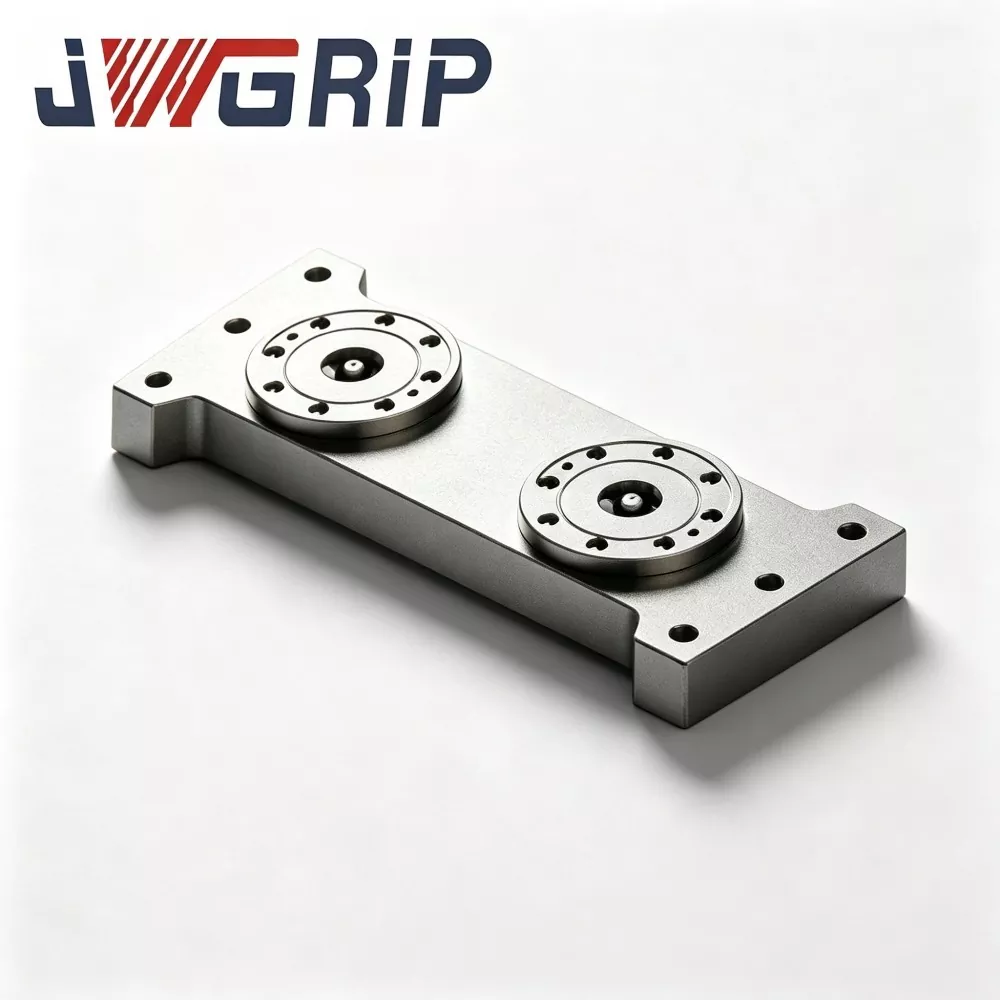
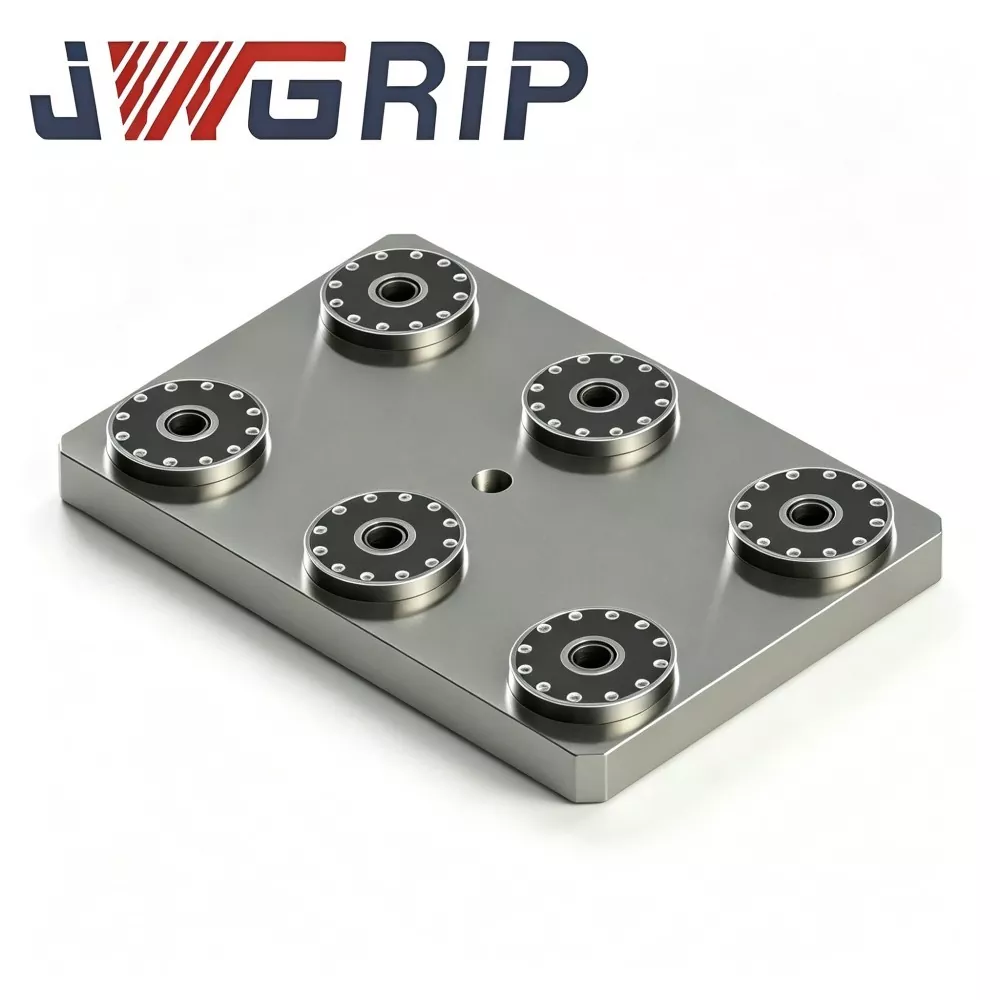
Mode 2: Multi-Chuck Array Heavy-Duty Fixture Mode
1. Arranger flere integrerede single-center patroner på værktøjsmaskiners T-slot arbejdsborde i henhold til armaturets basevægt og ydre dimensioner. Flere enheder deler skærebelastninger i fællesskab.
Vigtig bemærkning: I lighed med modulære spændepatroner i split-stil kræver relative positionsforhold mellem array-monterede patroner stadig indikering og justering på maskinen, hvilket hører til kundens idriftsættelsesomfang på stedet.
Materiale og nøjagtighed Designnoter
Emner af kølet og hærdet legeret stål gennemgår dobbelt ældning af stressaflastning efter smedning. Under kraftig cyklisk stødbelastning forårsager utilstrækkelig spændingsfrigivelse langsom substratdeformation og forkorter armaturets levetid.
Højhårde leje-stål positioneringsbøsninger modtager bratkøling plus inderboring honing super-finishing, der leverer ±2 μm gentagelseslokaliseringsnøjagtighed pr. enkelt enhed.
Smedeløsningen i ét stykke kræver længere produktionscyklusser og højere materialeomkostninger, hvilket resulterer i højere priser ab fabrik sammenlignet med split-type patroner. Ikke desto mindre reducerer det i høj grad skjulte omkostninger forårsaget af nedetidsfejl i senere stadier og hyppig udskiftning af reservedele.
Kernefordel
1. Eliminér risici for led-udløste svigt og reducer uplanlagt nedetid i produktionslinjen Afspænding af boltledsspændinger på split-type patroner skaber skjulte progressive fejl, som medfører intermitterende problemer med emnet uden for specifikationen og uplanlagt nedetid. Fugefri monolitisk smedning fjerner disse fejlpunkter og reducerer arbejdstidstab forårsaget af procesfejl-fejlfinding.
2. Forlæng armaturets levetid og lavere hyppighed for indkøb af reservedele Under tilsvarende kraftig produktionsintensitet undgår monolitiske smedede underlag at løsne sig ved samlingssamlinger. Levetiden forlænges. Brugere frigøres fra hyppig udskiftning af fuld-patron og genopfyldning af bolte-reservedele, hvilket mindsker langsigtet reservedelslagertryk.
3. Behold modulær layoutfleksibilitet på trods af monolitisk konstruktion Både enkeltstående enkeltpunktsbrug og multi-chuck array-layout understøttes. Fabrikker vælger borepatronmængde i henhold til de faktiske krav til emnebelastning. Fri for faste stationsgrænser for præfabrikerede paller tilpasser den sig til ikke-standard tunge armaturer.
4. Genbrug eksisterende D20-nulpunkts-trækstifter In-house heavy-duty armaturbaser kan genbruges direkte efter eftermontering af standard D20-nulpunkts-trækstifter. Masserefremstilling af armaturer er unødvendig, og tidligere armaturinvestering er velbevaret.
5. Dobbelt-understøttelse af manuel-drevne værksteder og automatiseringsopgraderingsprojekter Indbygget G1/8-luftport og NPN-signal-output-interface muliggør direkte manuel drift. Til automationsprojekter forbindes den med PLC og industrirobotter for at realisere automatisk lastning og losning af tunge armaturer.
Ansøgningssager
Case 1: Heavy-Duty Mold-Making Factory
Denne kunde har tidligere købt partier af split-type single-center patroner til støbeemne skrubning. Selvom enhedskøbsprisen var lav:
· 2-3 skjulte ledrelaterede fejl opstod hvert kvartal
· Boltspændingsafspænding udløste intermitterende dimensionsafvigelse af emnet
· Hver fejl medførte gennemsnitlig 4-8 timers produktionsnedetid plus kasserede formemner sammen med ekstra udgifter til udskiftningsbolte eller komplette patroner
Efter skift til JWGRIP Integrated Single Center Zero Point Clamping Chuck:
· Nul intermitterende fejl uden for specifikationer, der stammer fra samleledsdefekter inden for ti på hinanden følgende måneder efter produktion
· Selv med højere enhedskøbsomkostninger faldt de omfattende omkostninger til dækning af nedetid, skrot af emner og indkøb af reservedele markant.
Case 2: Engineering-Machinery-Component Underleverandør
Kunden behandler emner med tykke plader på 5-aksede maskiner ved at anvende multi-chuck array layout.
Gamle split-type patroner krævede fuld demontering og bolt-moment-genkontrol hver anden måned, hvilket optog værdifulde maskinproduktionstimer.
Efter implementering af JWGRIP monolitiske patroner elimineres disse periodiske arbejdsgange med eftersyn af drejningsmoment, hvilket frigør mere effektiv bearbejdningstid.
Komplet produktionsworkflow
1. Smedning i et stykke af legeret stål
2. Grovbearbejdning
3. Første stress-lindrende aldring
4. Halvbearbejdning
5. Sekundær ældning af stress
6. Superpræcisionsslibning til datumflader
7. Dybhuls intern pneumatisk kanalbearbejdning
8. Bøsning pres-fitting
9. Pneumatisk signalkomponentsamling
10. Test for lufttæthed, trykhold
11. Uafhængig nøjagtighedsinspektion med en enkelt enhed
12. Anti-rust beskyttelsesbehandling
13. Stødsikker pakning i eksportkvalitet
Kontroltjekliste
· Gentag-positionerings-nøjagtighedstest med enkelt chuck
· 5-minutters lufttæthedstest; maks. tilladt trykfald ≤0,02 MPa
· Holdbarhedstest af cyklisk låsning-oplåsning
· Signal-output-logik funktionsbekræftelse
Bemærk: Fabriksinspektion garanterer kun nøjagtighed for individuel enkeltstående borepatron. Gensidig positionsnøjagtighed efter array-layout-montering afhænger af kundens indikering og justering på maskinen og er ikke dækket af fabriksinspektionsomfanget. Hver enhed leveres med en enkeltstående enheds fabriksinspektionsdatablad til arkivering af kundeudstyr.


Evaluerings- og udvælgelsesvejledning
1. Analyser virkelige skæreforhold: Beregn andelen af kraftige skrub- og fræsningsopgaver med høj tilspænding. Dette produkt er bedst egnet til scenarier med en høj andel af tunge skæringer. Split-type patroner leverer bedre omfattende omkostningsydelser til værksteder domineret af lysskærende job.
2. Udfør vurdering af total-ejerskabsomkostninger (TCO): Bortset fra enhedskøbsprisen, medregn potentielle nedetidsarbejdstimer, tab af arbejdsemneskrot, periodisk gentjek af arbejdskraft og hyppigheden af udskiftning af reservedele.
3. For array-layout-implementering: Beregn belastningen af hver chuck og overskrid aldrig den nominelle kapacitet. Bekræft værktøjsmaskinens T-slot-kompatibilitet for Φ130 mm flangefodaftryk.
4. Oprethold et stabilt værkstedslufttryk på 0,5-0,7 MPa. Reserve PLC NPN signal IO punkter til automationsorienterede projekter.
5. Bekræft specifikationer for pull-studs på stedet. Brugerdefinerede bøsninger er tilgængelige efter anmodning til ikke-standard trækboltstørrelser.
Installations- og vedligeholdelsesspecifikationer
Fastgør flangebolte strengt i henhold til drejningsmoment-værdikrav fra JWGRIP brugermanual. Utilstrækkeligt drejningsmoment forårsager mikrobevægelser i hele enheden; overdrejningsmoment klemmer flangen og deformerer underlaget.
Installer olie-vand-filter ved luftindtagets frontende for at blokere fugt og urenheder, hvilket forhindrer bøsningens rustning og slid-induceret nøjagtighedsdrift.
Spray tørsmøremiddelaerosol på bøsninger efter hver akkumulerede 80-100 arbejdstimer. Flydende motorolie er strengt forbudt, da olie tiltrækker metalliske spåner og udløser fejl i bøsninger.
Blæs lokaliseringsnulpunktfladen med trykluft efter hvert skiftskift.
Genindikerer og genkalibrer relative koordinater, når array-layoutet bliver ændret; gamle koordinatparametre kan ikke genbruges direkte.
Undgå stød med tunge genstande mod lokaliseringsnulpunktet. Kollisionsforårsaget smedning-substratdeformation kan ikke repareres på stedet.
Emballage & forsendelse
· Emballering: Hver enkeltstående borepatron er pakket i individuel stødsikker karton i eksportkvalitet med indvendig skumbuffer. Bulk-volumen ordrer vedtager massivt træ eksport-grade sager.
· Standard leveringstid: 16-22 arbejdsdage. Udvalgte standard-SKU'er opbevares på lager til fremskyndet forsendelse.
Eftersalgssupport
Garanti: 12-måneders garanti dækker kun fabrikationsfejl for enkeltstående patronenhed. Nøjagtighed af array-samlingens gensidige position efter kundens installation på stedet er udelukket fra garantiens omfang.
Tekniske ressourcer: Online tegninger og betjeningsdokumenter leveres.
Betalt service: Fjernteknisk support er tilgængelig for bulk-volumenordrer.
Brugerdefineret modifikation: Flange-dimensionsjustering, træk-studs-specifikation er understøttet.
Prøveevaluering: Evalueringsprøve kan arrangeres; køber påtager sig prøvefragtomkostninger.
FAQ
Spørgsmål 1: Opnår JWGRIP Integrated Single Center Zero Point Clamping Chuck højere statisk nøjagtighed sammenlignet med split-type patroner?
A: Nominel enkelt-enheds gentagelsespositioneringsnøjagtighed forbliver ±2 μm. Det statiske nøjagtighedsindeks i sig selv er ikke forbedret. Dens kerneværdi ligger i at eliminere progressive skjulte fejl forårsaget af afspænding af boltforbindelser, hvilket reducerer nedetid og tab af emne-skrot. Det giver en forbedring af pålideligheden i stedet for en opgradering af statiske specifikationer.
Spørgsmål 2: Skal jeg vælge monolitiske integrerede patroner til alle krævende scenarier?
A: Ikke nødvendigvis. Split-type patroner er stadig mulige, hvis tunge opgaver sker sjældent, og regelmæssig bolt-moment-genkontrol kan udføres på maskinen. Tag venligst beslutninger baseret på omfattende TCO-beregning i stedet for hardwarespecifikationer alene.
Spørgsmål 3: Er periodisk bolt-moment-genkontrol påkrævet for array-layout-opsætning?
A: Der kræves ingen demonterings-omdrejningsmoment for patronens interne komponenter, fordi der ikke er indbyggede samlebolte. Flangebolte, der fastgør patronen til værktøjsmaskinens arbejdsbord, har dog stadig brug for periodisk drejningskontrol efter vedligeholdelsesplaner.
Spørgsmål 4: Kan mine eksisterende D20-nulpunktsarmaturbaser fungere med denne borepatron?
A: Fixturbaser monteret med standard D20-nulpunktstrækbolte kan bruges direkte.
Indsigt i indkøbsbeslutning
Mange indkøbsteams sammenligner kun hardwarepriser på forhånd, mens de overser skjulte omkostninger, herunder nedetid, skrot af emner, vedligeholdelsesarbejde og forbrug af reservedele, efter at inventar er gået online.
Kernekonkurrenceevnen for JWGRIP Integrated Single Center Zero Point Clamping Chuck kommer ikke fra papirbaserede specifikationsparametre. Dens reelle værdi er at forbedre armaturets pålidelighed under svære skæreforhold og reducere omfattende tab forårsaget af uplanlagt nedetid og afviste dele.
Udvælgelse bør vurderes ud fra total-ejerskabsomkostninger i hele livscyklussen snarere end engangskøbspris. For højfrekvente tunge produktionslinjer kan ekstra indkøbsomkostninger hurtigt opvejes af fejlreduktion. Til lavfrekvente tunge applikationer kræver input-output-forhold omhyggelig vejning før bestilling.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.

Nyhedsanbefalinger