Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvorfor vælger mange formfabrikker R-type 9-i-1 pneumatisk borepatron i EDM-behandling
Artikelabstrakt:Sinker EDM-værksteder lider almindeligvis af tidskrævende elektrodeopsætningsarbejde, positioneringsafvigelse forårsaget af montering af flere diskrete patroner og lav maskinudnyttelse til fremstilling af multielektrodeforme.JWGRIP, en professionel leverandør af løsninger til arbejdshold, har lanceret højtydende R-Type 9-i-1 pneumatisk EDM Chuck. Ved at vedtage en alt-i-en monolitisk bundpladestruktur eliminerer dette produkt kumulative splejsningsfejl genereret ved at kombinere spredte enkeltpatroner. Denne artikel forklarer kernedesignkonceptet, ydelsesfordele i den virkelige verden, praktisk produktionsværdi og typiske anvendelsesscenarier for denne multistationsarmatur. Det illustrerer, hvordan det i høj grad forkorter elektrodeskiftetiden og leverer stabil positioneringsnøjagtighed på mikronniveau til synker-EDM-operationer af multi-kavitetsforme, bilforme og medicinske forme.

Indholdsfortegnelse
1.Hvad er kernedesignfilosofien for JWGRIP R-Type 9-i-1 pneumatisk EDM-chuck?
2. Hvordan klarer R-Type 9-i-1 pneumatisk EDM-chuck flere separate enkelt-nulpunkts-patroner?
3. Hvilke driftsmæssige fordele giver R-Type 9-i-1 pneumatisk EDM-chuck til daglig produktion?
4.Hvilke højpræcisionsfremstillingsscenarier kan R-Type 9-i-1 pneumatisk EDM-chuck perfekt tilpasse sig?
5.Ofte stillede spørgsmål om R-Type 9-i-1 pneumatisk EDM Chuck
1. Hvad er kernedesignfilosofien for JWGRIP R-Type 9-i-1 pneumatisk EDM-chuck?
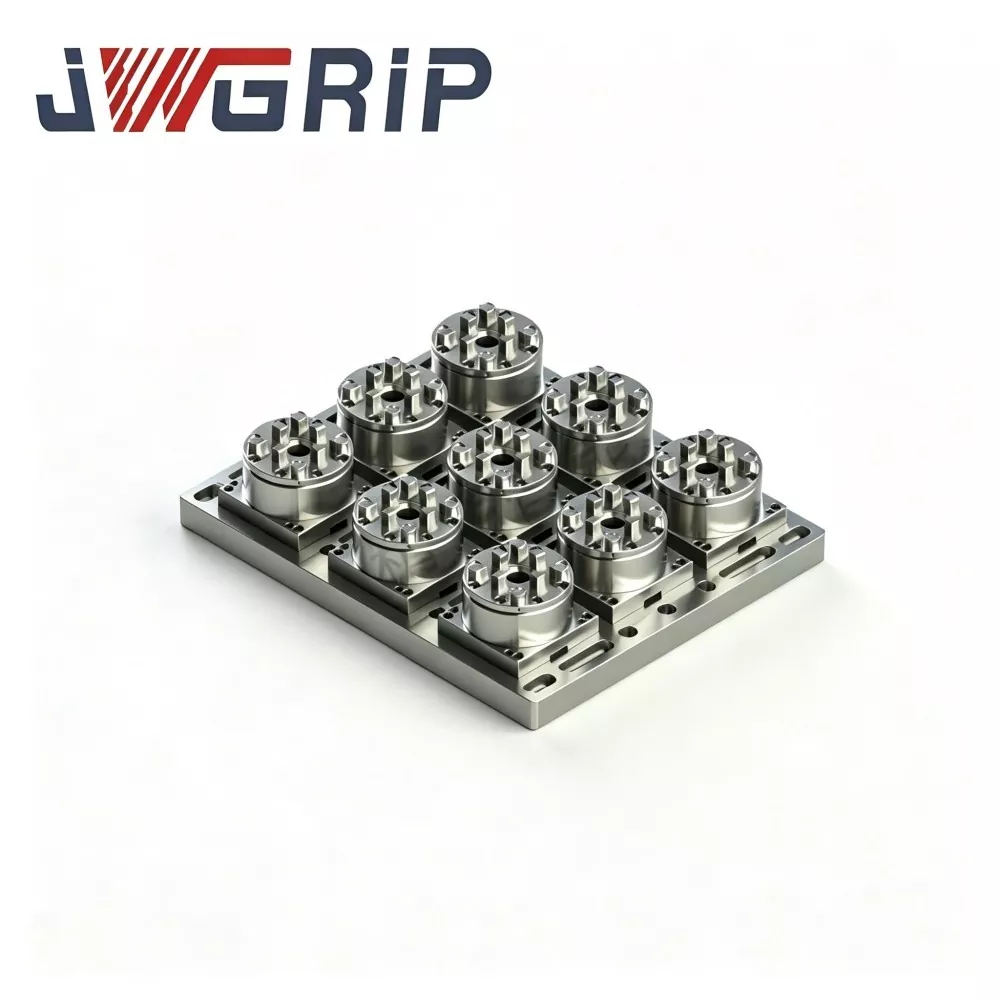
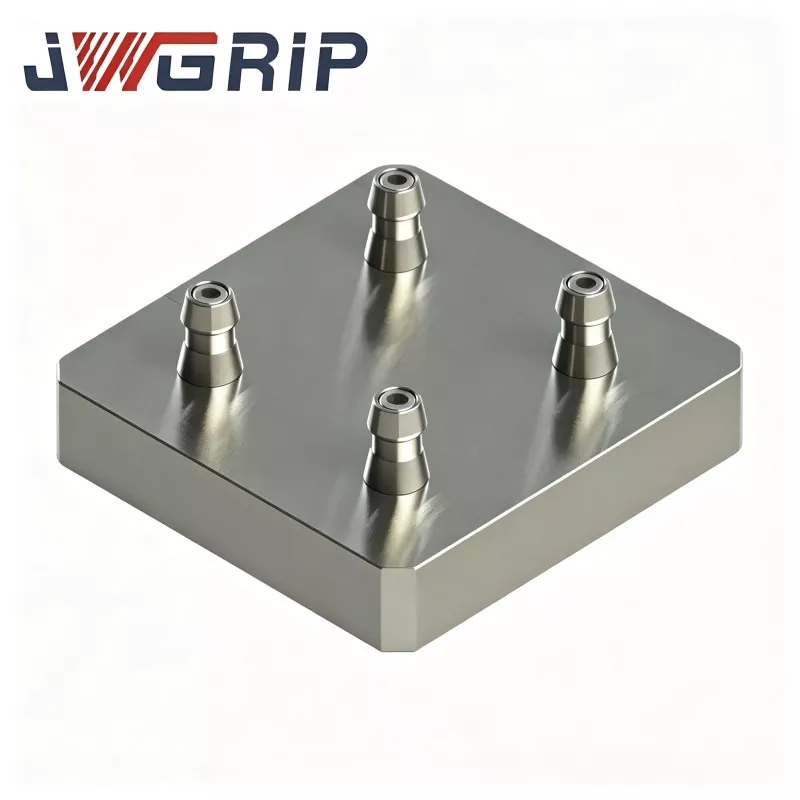
R-Type 9-i-1 Pneumatic EDM Chuck, der er udviklet af JWGRIP specifikt til smertepunkterne ved multi-elektrode synker EDM-bearbejdning, bryder forskellige begrænsninger ved at samle flere spredte uafhængige enkelt-nulpunkts patroner. Med en alt-i-en monolitisk basispladestruktur integrerer den ni uafhængige pneumatiske spændestationer, integreret manifold-luftkontrolenhed, højpræcisionspositioneringsmekanisme, hærdet og slebet stål, hvilket bygger et effektivt multi-elektrode hurtigskifte-arbejdsholde-økosystem.
Traditionelle løsninger kræver installation, nivellering og kalibrering af flere løse enkelte patroner én efter én. I modsætning hertil, efter at R-Type 9-i-1 patronen er monteret på EDM-maskinbordet, behøver den kun engangskalibrering. Alle ni spændestationer deler den samme basispladereference, og undgår fuldstændigt samlingstolerancer forårsaget af splejsning. Alle nøglepositioneringsoverflader gennemgår en generel bratkøling efterfulgt af højpræcisionsslibebehandling. Operatører kan gennemføre offline elektrodeforudindstilling på eksterne stationer under maskinbehandlingscyklusser, så maskinen ikke vil sidde inaktiv og vente på kedeligt kalibreringsarbejde.
2. Hvordan klarer R-Type 9-i-1 pneumatisk EDM Chuck flere separate enkelt nulpunkts patroner?
Tabellen nedenfor sammenligner kernedriftsparametre og produktionsfordele i den virkelige verden mellem R-Type 9-i-1 pneumatisk EDM Chuck og den konventionelle multiple separate enkelt nulpunkts patroner løsning, for intuitivt at vise omfattende ydelsesforbedringer opnået af formværksteder.
| Ydelsesdimension | R-Type 9-i-1 pneumatisk EDM Chuck | Flere separate enkelt nulpunkts patroner |
| Gentag positioneringsnøjagtighed | ≤ ±0,002 mm, konsistent på tværs af alle ni spændestationer | ±0,003-0,010 mm, kumulativ positioneringsfejl fra multi-chuck splejsning |
| Gennemsnitlig elektrodeskiftetid | Lås/lås op på sekundniveau; offline forudindstillet, ingen gentagen måleur-kalibrering | 15-30 minutter, hver spændepatron har brug for uafhængig nivellering og re-kalibrering |
| Maskinens ikke-produktive opsætningsforhold | Reducer ikke-produktiv opsætningstid med op til 80 % | Højt tomgangsforhold, masser af maskintid spildt på armaturjustering |
| EDM Bordplads Besættelse | Kompakt monolitisk layout, sparer værdifuldt bordareal | Stort arbejde ved installation af flere patroner side om side |
| Reservedels ledelsesbyrde | Én integreret enhed, færre ekstra tilbehør at administrere | Stort antal trækbolte og reservedele til hver enkelt borepatron |
| Konsistens på tværs af arbejdsgange | Samlet reference for EDM-gnistdannelse, CNC-fræsning og CMM-inspektion | Referenceafvigelse kan forekomme mellem forskellige enkelt-patronenheder |
3. Hvilke driftsmæssige fordele giver R-Type 9-i-1 pneumatisk EDM-chuck til daglig produktion?
Bygget på multi-station integreret arkitektur, løser R-Type 9-i-1 pneumatisk EDM-patron mange langvarige smertepunkter i synker-EDM-formbutikker.
Ensartet manifold pneumatisk kontrol:Ni spændestationer drives af én delt luftmanifoldkontakt. Operatører kan låse og frigive flere grupper af elektroder inden for få sekunder uden at justere hver chuck separat. Det reducerer afhængigheden af senior dygtige teknikere; selv mindre erfarne teknikere kan stabilt udføre multi-elektrode spændeopgaver.
Engangskalibrering uden akkumuleret splejsningsfejl:Den monolitiske bundplade garanterer ensartet datum for alle ni positioner. Efter engangsmontering og kalibrering på EDM-bordet er gentaget nivelleringsarbejde ikke påkrævet, hvilket helt eliminerer tolerancestabling forårsaget af samling af flere diskrete patroner.
Kompakt layout til optimeret bordpladsudnyttelse:Alt-i-en-designet integrerer ni fastspændingspositioner på en enkelt bundplade. I modsætning til spredte uafhængige patroner undgår den fragmenteret bordbesættelse. Det reserverer mere plads til emneplacering og kabelføring, forhindrer interferens mellem armaturer og passer til de fleste standard synkeborde med EDM-maskine.
Kraftig offline forudindstillingsfunktion, der understøtter produktion af lys-ud:Elektroder kan samles og justeres på eksterne forudindstillingsstationer. Operatører monterer præ-justerede elektrodegrupper på maskinen, hvilket realiserer kontinuerlig batchbearbejdning og uovervåget lys-ud-produktion for at maksimere udstyrets output.
Streng kvalitetskontrol sporbarhed:Hver færdige borepatron gennemgår en komplet inspektion på Zeiss CMM-målemaskine før forsendelse. Officielle inspektionsrapporter kan leveres efter kundens anmodning for at opnå sporbar kvalitetskontrol.
4. Hvilke højpræcisionsfremstillingsscenarier kan R-Type 9-i-1 pneumatisk EDM-chuck perfekt tilpasse sig?
Fremstilling af plaststøbeforme med flere hulrum: Til behandling af støbeforme med flere hulrum, der kræver store partier af elektroder, kan det integrerede layout med ni stationer indeholde rigelige elektrodegrupper, forkorte den samlede støbeforms gennemløbstid og forhindre kumulativ positioneringsdrift.
Fremstilling af præcisionsstøbeforme til biler: Velegnet til lampehuse, indvendige deleforme med store elektrodemængder. Hurtigt elektrodeskift hjælper formbutikker med at klare stramme projektleveringsplaner.
Medicinsk præcisionsformbehandling: Til mikrohulrum i medicinske forme opretholder den en stabil ±0,002 mm gentagelsespositioneringsnøjagtighed og reducerer skrotrisiko forårsaget af positioneringsafdrift under multi-elektrode EDM-operationer.
5. Ofte stillede spørgsmål om R-Type 9-i-1 pneumatisk EDM Chuck
Q1: Skal jeg modificere min sinker EDM-maskine for at installere R-Type 9-i-1 pneumatisk EDM-patron?
A1: Der kræves ingen ændringer. JWGRIP leverer standard monteringsbundplader, der er kompatible med mainstream synker EDM-modeller. Den kan fastgøres på det originale maskinbord med standardskruer. Ingen svejsning, skæring eller specialbearbejdning på stedet er nødvendig. Normal installation kan afsluttes inden for en time.
Spørgsmål 2: Hvilket lufttryk kræves til R-Type 9-i-1 pneumatisk EDM-patron? Har jeg brug for ekstra pneumatisk tilbehør?
A2: Denne borepatron har et anbefalet arbejdslufttryk på 6 bar. Trykluftforsyningen skal være tør og ren. En olie-vand-separator anbefales til at filtrere fugt og urenheder. Standard pneumatiske stik er inkluderet, så der kræves ingen komplekse ekstra pneumatiske dele under normale forhold. Hvis dit værksted lider af ustabilt lufttryk, foreslås en trykreguleringsventil for at garantere ensartet klemkraft for alle stationer.
Spørgsmål 3: Vil R-Type 9-i-1 pneumatisk EDM chuck blive rusten og miste positioneringsnøjagtighed under langvarig eksponering for EDM dielektrisk væske?
A3: Nøglelokaliseringslegemet på borepatronen anvender quenched anti-rust legeret stål, og nøglepositioneringsoverflader modtager speciel hærdningsbehandling for moderat modstand mod EDM dielektrisk væske. Borepatronen er dog ikke helt nedsænkningssikker. Undgå kontinuerlig kraftig skylning af pneumatiske komponenter med dielektrisk væske under bearbejdning. Fjern EDM-slam og resterende dielektrisk væske grundigt, og tør enheden efter hvert job for at opretholde langsigtet positioneringsydelse.
Q4: Kan du levere ikke-standard tilpasning baseret på mine specielle EDM-produktionskrav?
A4: Ja. Vores ingeniørteam understøtter tilpassede modifikationer til specielle monteringshulslayout eller specielle anvendelsesforhold. Tilpassede forslag og præstationstestrapporter vil blive leveret før forsendelse.
Spørgsmål 5: Hvilket dagligt vedligeholdelsesarbejde kræves for at bevare langsigtet nøjagtighed?
A5: Hold placeringen af tætningsflader rene, fjern EDM-kulrester og metalspåner. Oprethold specificeret stabilt arbejdslufttryk. Undersøg periodisk trækboltens klemmetilstand. Enkel rutinerengøring kan bevare dens præcisionsydelse.
Konklusion
JWGRIP R-Type 9-i-1 pneumatisk EDM-chuck anvender en monolitisk multistationsstruktur, samlet pneumatisk aktivering og stabil positioneringsydelse på mikronniveau for at løse disse praktiske smertepunkter i fremstillingsindustrien. Det forbedrer effektivt fastspændingseffektiviteten, udnyttelse af bordplads og gentagelsespositionering på tværs af processer til fremstilling af forme.
Hvis du ønsker at skære ned på ikke-produktive opsætningstimer eller forbedre stabiliteten ved multielektrodebearbejdning, bedes du dele dine maskinspecifikationer og almindelige produktionskrav og kontakt osvores applikationsingeniørteam. Vi vil tilbyde dig målrettet teknisk support og løsningsanbefalinger.
Relaterede nyheder
- Hvorfor skal du vælge en kompatibel EROWA Uniholder 72 ER-035211 til højpræcisionsarbejdshold
- Hvorfor foretrækker 5-aksede jobbutikker kompakt højpræcision selvcentrerende nulpunkt skruestik med hårde kæber
- Hvordan kan en 0-100 mm roterbar wire EDM skruestik forbedre præcision og bearbejdningseffektivitet
- Er TP UnoSet Vee skruestik til Wire EDM den ultimative arbejdsholdeløsning til produktion af batchcylindriske akseldele
- Hvorfor er UnoSet-adapteren med RSM 50 pallesæt en Game Changer for moderne tråd-EDM-præcisionsfremstilling i 2026
- Hvordan kan en Wire EDM Chuck til præcisionsarbejdshold forbedre nøjagtigheden og reducere opsætningstiden
Efterlad mig en besked
Nye produkter

Nyhedsanbefalinger