Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Højtydende H125-serien Heavy Duty selvcentrerende skruestik til præcisionsarbejde fra professionel producent
Som en heavy-cut-orienteret OEM hardwareudvikler af H125 Series Heavy Duty selvcentrerende skruestik,JWGRIPleverer skruestiklegemer med høj styrke, forstærkede kæbesæt og belastningsbestandige nulpunkts-grænseflader til værksteder og ingeniører, der bearbejder omfangsrige emner under kraftig fræsevibration. Masseproduktion anvender finite-element-påvirkningsanalyse med forstærkede bærende komponenter til at modstå store klemspændinger. Denne robuste hardware yder pålideligt ved fræsning med høj materialefjernelse, hvor lette skruestik svigter. JWGRIP tilbyder ogsåZero Point palle-serienog selvcentrerende skruestik med rund base til komplette spændingsopsætninger med tung belastning af store emner og flervinklet femakset bearbejdning.
Rigiditetsevaluering og anvendelsesgrænser
Mange maskinværksteder køber kompakte skruestik til generelle formål af omkostningsmæssige årsager, og anvender dem derefter til kraftig fræsning af tykke stålblokke. Under voldsom skærepåvirkning og stærk tangentiel kraft vil tynde skruestik-kropsvægge producere mikrodeformation. En sådan subtil deformation kan ikke ses med blotte øjne, men den skifter arbejdsemnets position gradvist under skæreprocessen.
Hvilken slags skjult tab vil deformation medføre til masseproduktion? Arbejdsemner vil lide under inkonsekvent tillæg, færdige overflader virker bølgede, og værktøjsslid accelererer unormalt. I alvorlige situationer kan arbejdsemner glide ind i kæberne og generere hel-del skrot. Mange operatører tilskriver skrot udelukkende til værktøjsproblemer eller programmeringsfejl og ignorerer skruestik-kropsstivhed som den egentlige årsag.
Hvordan skelner du, om en selvcentrerende skruestik virkelig passer til svære scenarier? Nominel spændekraftværdi trykt på kataloger er kun ét referenceindeks. Brugere skal også evaluere kropssmedningsmateriale, vægtykkelsen af kraftbærende sektioner, strukturen af synkrone transmissionsdele og anti-chokkapacitet under periodisk skærepåvirkning. Rene spændekraftparametre med højt antal kan ikke garantere stabil ydeevne under virkelige kraftige snitforhold.
Kan kraftige selvcentrerende skruestik også anvendes til fem-akset bearbejdning? Nogle brugere tror fejlagtigt, at heavy-duty hardware er for omfangsrig til multi-akse udstyr. Moderne optimerede kraftige strukturer kan balancere stivhed og kropshøjde, tilpasse sig fem-akset vippebevægelse og samtidig bevare kraftfuld fastspænding.
Hvilke praktiske egenskabsforskelle er der inden for hver model af denne kraftige produktserie?
Heavy Duty kompakt selvcentrerende nulpunkt skruestik til 5-akset CNC-bearbejdning: Denne kompakte kraftige variant balancerer høj spændekraft med begrænset totalhøjde. Forstærkede indvendige transmissionskomponenter modstår skærechok, og dens lave profil sænker effektivt kollisionsrisikoen under fem-aksede vippebevægelser med roterende bord.
Mellemstørrelse Heavy Duty selvcentrerende nulpunkts skruestik med hårde kæber til CNC-fræsning: Optimeret til mellemstore tykke metalemner i tre-aksede arbejdsgange med tung fræsning. Thickened cast-forged body greatly improves anti-deformation performance; hardened integral hard jaws deliver firm bite on steel, alloy and stainless-steel raw materials.
Udvidet rejse Heavy Duty selvcentrerende nulpunkts skruestik med hårde kæber: Tilbyder udvidet kæbeåbningsområde, mens den bevarer fuld ydeevne ved tung belastning. Den håndterer massive emner med større bredde uden at ofre fastspændingsstivhed, hvilket fjerner behovet for at skifte til større separate jigs til tunge dele med variabel bredde.
Stort, tungt, selvcentrerende skruestik med hårde kæber til bearbejdning af store emner:
Besidder maksimal kæbevandring inde i denne produktserie, designet specielt til ekstra store tunge emner. Hver kraftbærende komponent er opgraderet til at modstå vægten af massive emner plus kraftig fræsepåvirkning.
Driftsretningslinjer
Hvordan fordeles klemkraften rimeligt for tykke tunge emner? Undgå at koncentrere alt spændetryk på kun én lokal sektion af kæbekontaktfladen. Sørg for, at emnet opnår fuld overfladekontakt mod kæbebearbejdningsflader. Delvis punktkontakt vil generere lokal spændingskoncentration og udløse skruestik-kropsvridning.
Er højere spændekraft altid bedre til tunge opgaver? Overdreven oppustet klemkraft kan have negative virkninger. For stor kraft kan forårsage kompressionsdeformation af emnet, især på nogle duktile legeringsmaterialer. Brugere bør matche fastspændingsstørrelsen i henhold til emnets materiale, emnets tykkelse og den faktiske skærekraftestimering.
Hvilke kontroller skal udføres, før der startes kraftige skærecyklusser? Dobbelttjek låsestatus for hver forbindelsesskrue og nulpunktsinterface. Løs montering vil opveje alle fordele ved skruestikhardware med høj stivhed, selvom skruestik i sig selv er i perfekt stand.
Retningslinjer for anvendelse af værktøj til blandede scenarier
Hvilke fordele kommer der ved at matche med Zero Point Pallet Series?
Disse kraftige skærme reserverer standard nulpunktsforbindelsesgrænseflader. Operatører kan afslutte forspænding af emnet på kraftige paller uden for maskinens konvolutter og derefter implementere et-trins hurtig udskiftning på maskinsidens lokaliseringspatroner. Det reducerer i høj grad manuel montering af højstyrkearbejde på maskinborde.
I hvilken situation ville du vælge kombineret implementering sammen med Round Base Self-Centering Vise?
Når produktionsbatcher indeholder både store rektangulære tunge emner og dele, der kræver multi-vinkel rotationspositionering, opfylder anvendelsen af disse to kategorier sammen forskellige fastspændingskrav på det samme værksted.
Hvilke risici skal du undgå, når du installerer kraftige skruestik på armaturholdere?
Beregn den samlede kombinerede vægt af skruestik plus emne. Bekræft lastbærende kapacitet af paller og bundplader, overskrid aldrig den nominelle belastningsværdi af bundbærerens hardware. Overbelastning af paller vil skabe skjulte sikkerhedsuheld og positioneringsafvigelser.
Materiale og strukturelle fordele
Hoved skruestiklegemer anvender integreret smedet legeret stål i stedet for almindelige støbeemner. Nøgle kraftbærende sektioner vedtager fortykket vægdesign. Interne synkrone skrue- og gearsæt modtager karburerende bratkølingsbehandling, hvilket forbedrer overfladens hårdhed og modstandsdygtighed mod slagfast træthed under gentagne spændingscyklusser med tung belastning.
Hvert færdigt produkt består statisk højbelastningsfastspændingstest og intermitterende stødsimuleringsinspektion før levering. Kritisk synkronbevægelses clearance er strengt kontrolleret, hvilket forhindrer asynkron kæbeforskydning genereret under kraftige skærevibrationer.
Kundetilpasset modifikationsservice omfatter transmissionskomponenter med forbedret kraft, speciel kæbebredde og tilpasset nulpunkts-interfacelayout til specielle produktionskrav til kraftige skæringer.
Daglig vedligeholdelse
Heavy duty hardware bærer langt større slagbelastning end almindelige let-duty skruestik. Spåner og slibende skærevæske, der kommer ind i synkrone transmissionsmekanismer, vil fremskynde slid på de indre dele. Operatører skal styrke regelmæssige rengørings- og smørevedligeholdelsescyklusser. Selv velbyggede skruestik med høj stivhed vil lide af synkron kæbedrift og skjulte strukturelle skader, hvis slibende forurenende stoffer ophobes inde i bevægelige enheder over lange produktionsforløb.





- View as
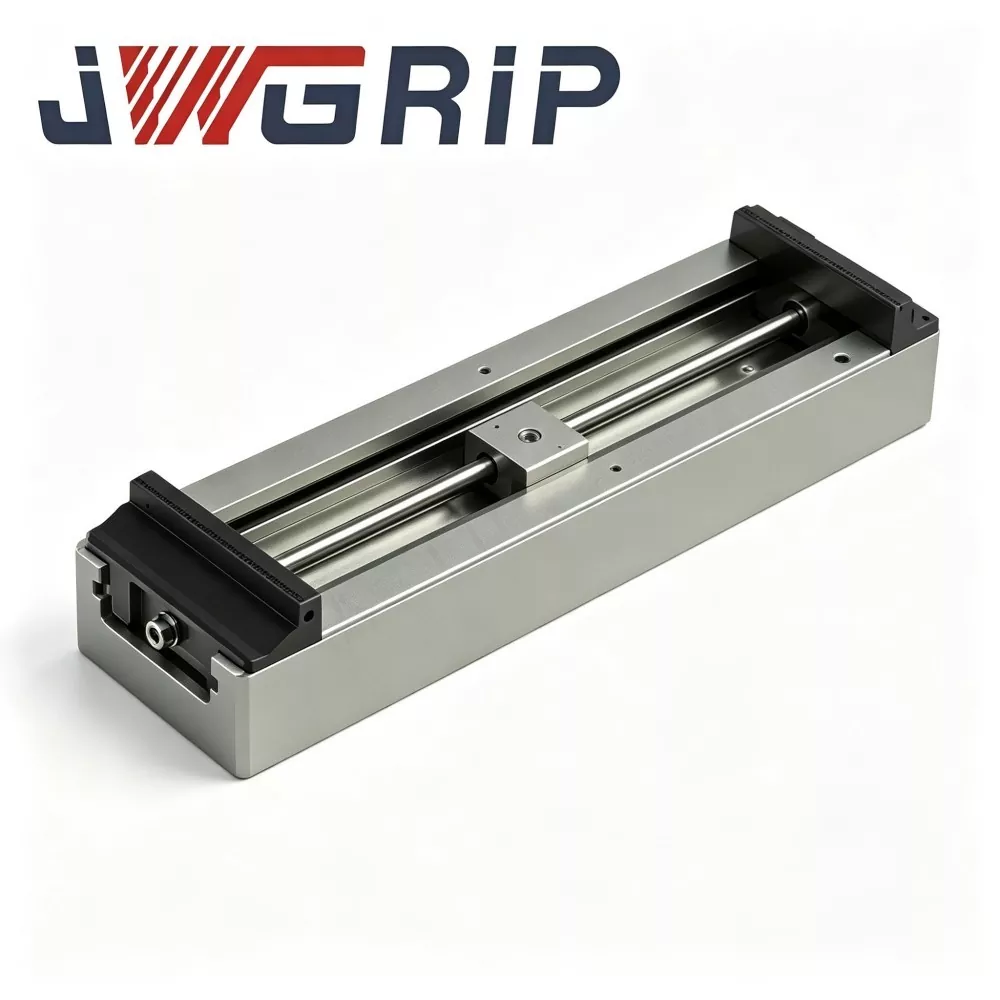
Stort, kraftigt, selvcentrerende skruestik med hårde kæber til bearbejdning af store emner
JWGRIP er den professionelle producent og leverandør af Customized Large Travel Heavy-Duty selvcentrerende skruestik med hårde kæber til bearbejdning af store emner i Kina, med standardspecifikationer fuldt på lager til rettidig projektlevering. Det er en specialbygget integreret præcisionsspændebeslag, der er specielt designet til overdimensionerede, lange dimensioner og store emner i moderne CNC-værksteder. Ved at vedtage højkvalitets materialekonfiguration og standardiseret integreret strukturelt design, integrerer den udvidet spændeslag og højstivhed bærende struktur i én enkelt enhed, hvilket eliminerer behovet for kombineret samling af flere separate armaturer og gentagen datum-kalibrering.
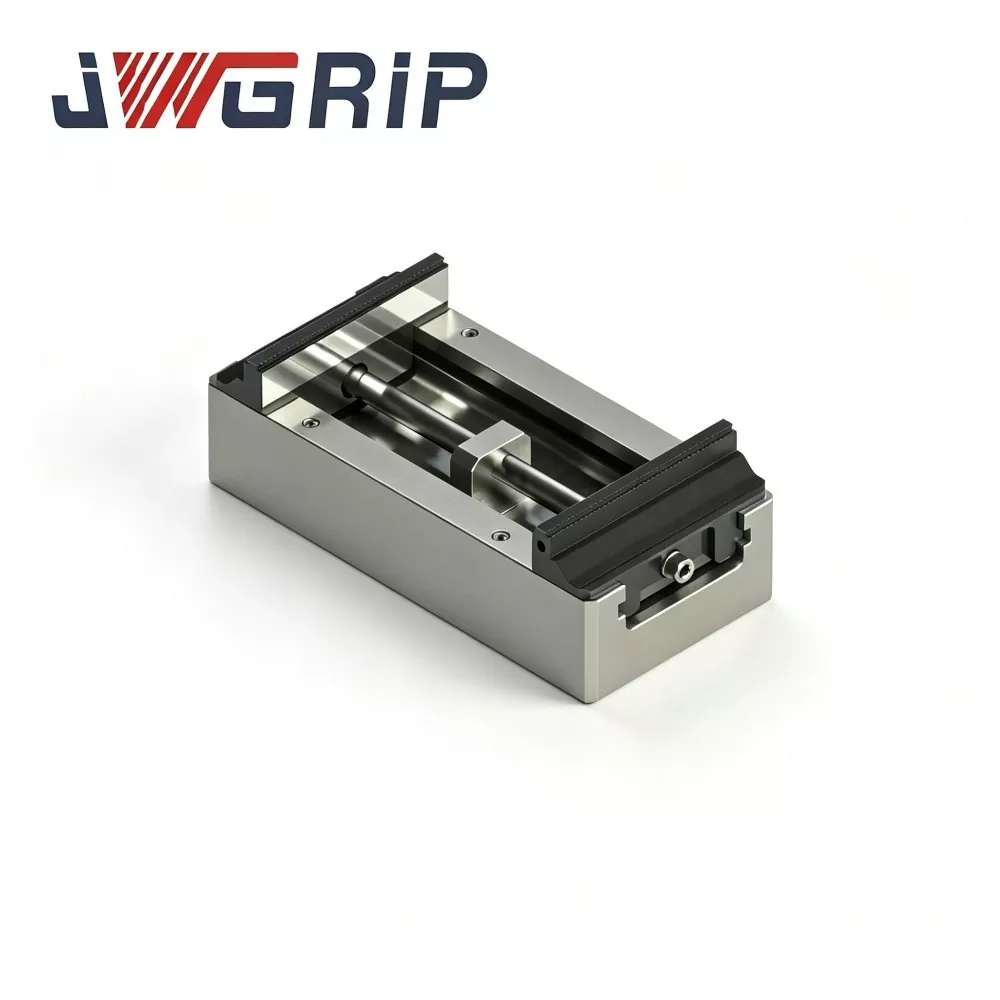
Udvidet rejse Heavy-Duty selvcentrerende nulpunkt skruestik med hårde kæber
JWGRIP er den professionelle producent og leverandør af Factory Direct Extended Travel Heavy-Duty selvcentrerende nulpunkts skruetrækker med hårde kæber i Kina, med standardprodukter fuldt ud på lager til hurtig global levering. Det er en nyligt opgraderet integreret nulpunktspositioneringsspændeanordning, der er specielt designet til vertikale CNC-bearbejdningscentre, 4-akset og 5-akset forbindelsesbehandlingsudstyr. Armaturet, der har vedtaget et helt nyt strukturelt håndværk og fremstillet i nøje overensstemmelse med højkvalitets industrielle standarder, integrerer optimeret langtransport-transmissionsstruktur og standard nulpunkts hurtigskift-docking-enhed som en komplet integreret enhed.
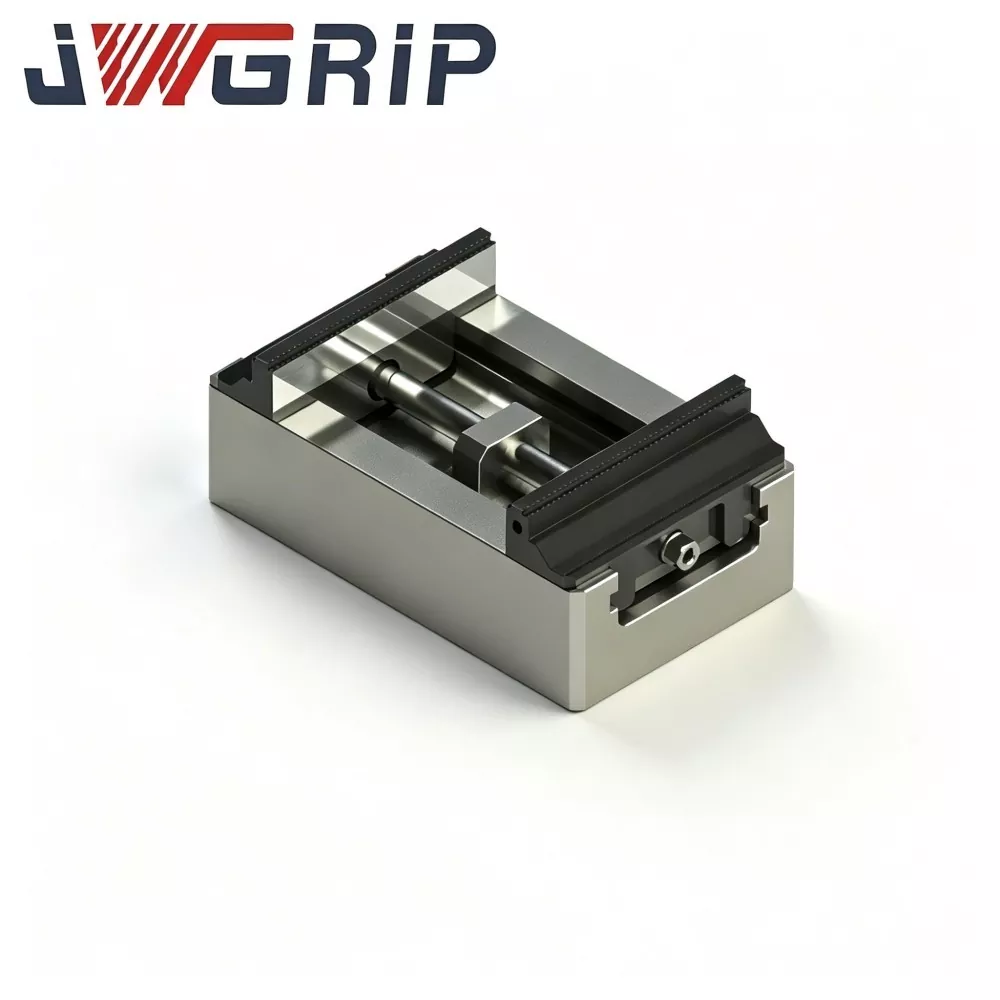
Mellemstørrelse Heavy Duty selvcentrerende nulpunkts skruestik med hårde kæber til CNC fræsning
JWGRIP er den professionelle producent og leverandør af Factory Direct & Customized Medium-Size Heavy-Duty selvcentrerende nulpunkt skruestik med hårde kæber til CNC fræsning i Kina. Det er et nyt design integreret nulpunktsspændebeslag, der er specielt udviklet til kraftige CNC-fræseproduktionsscenarier. Denne højkvalitets præcisionsarmatur integrerer mellemstor heavy-duty synkron selvcentrerende transmissionsstruktur og standard nulpunkts-docking-enhed som en komplet enkelt enhed, hvilket eliminerer behovet for yderligere matchende tilbehør eller gentagen kalibrering på stedet.
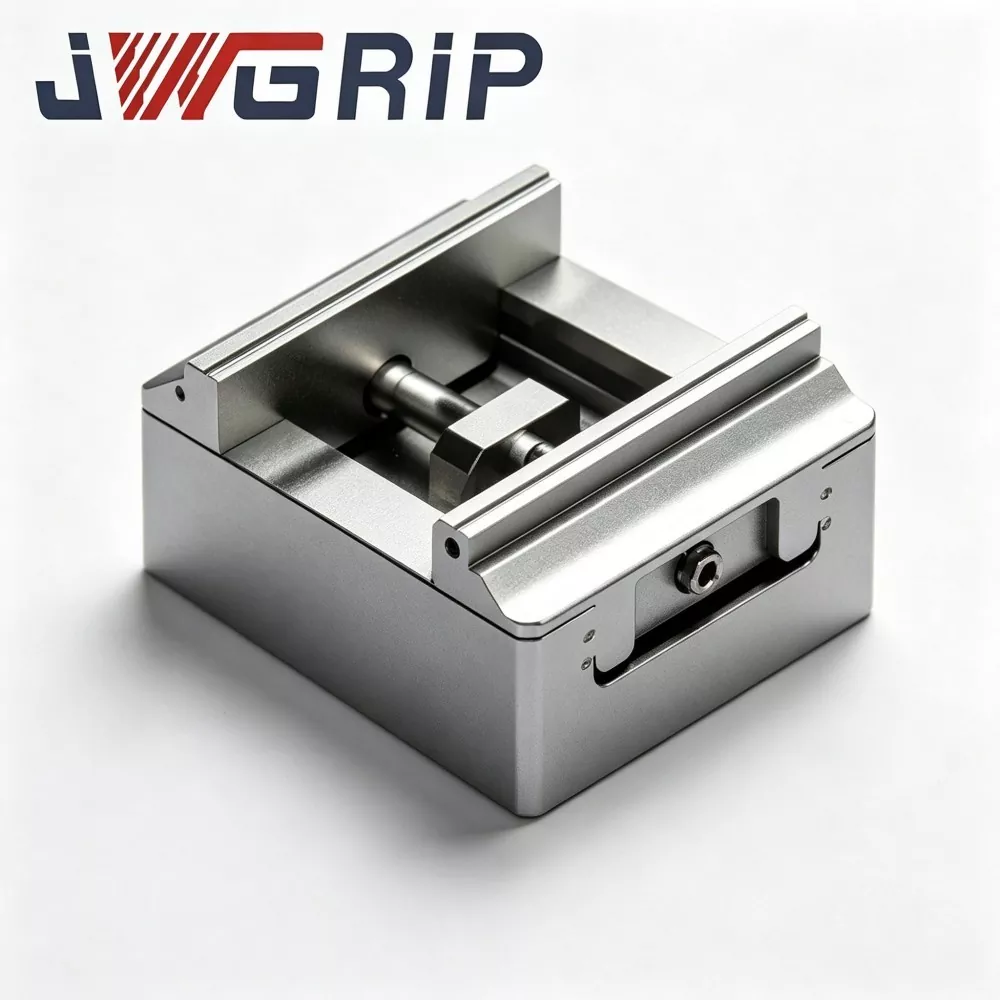
Kraftig kompakt selvcentrerende nulpunkt skruestik til 5-akset CNC-bearbejdning
JWGRIP er den professionelle producent og leverandør af Customized Heavy-Duty Compact Self-Centering Zero Point Vise til 5-akset CNC-bearbejdning i Kina, med standardmodeller fuldt på lager til hurtig global levering. Det er en nydesignet, høj stivhed, integreret nulpunkts hurtigudskiftningsarmatur, der er professionelt skræddersyet til 5-akset forbindelses CNC-bearbejdningsscenarier. Den kan installeres direkte og fastgøres på 5-aksede værktøjsmaskiner, der understøtter fuld OEM-tilpasset behandling og ikke-standard transformation for at tilpasse sig diversificerede højpræcisionsbearbejdningskrav fra globale industrielle produktionslinjer.
JWGRIP er en professionel H125-serien Heavy Duty selvcentrerende skruestik producent og leverandør i Kina. Vi byder dig hjertelig velkommen til engrosprodukter af høj kvalitet til konkurrencedygtige priser fra vores fabrik.
Nyhedsanbefalinger