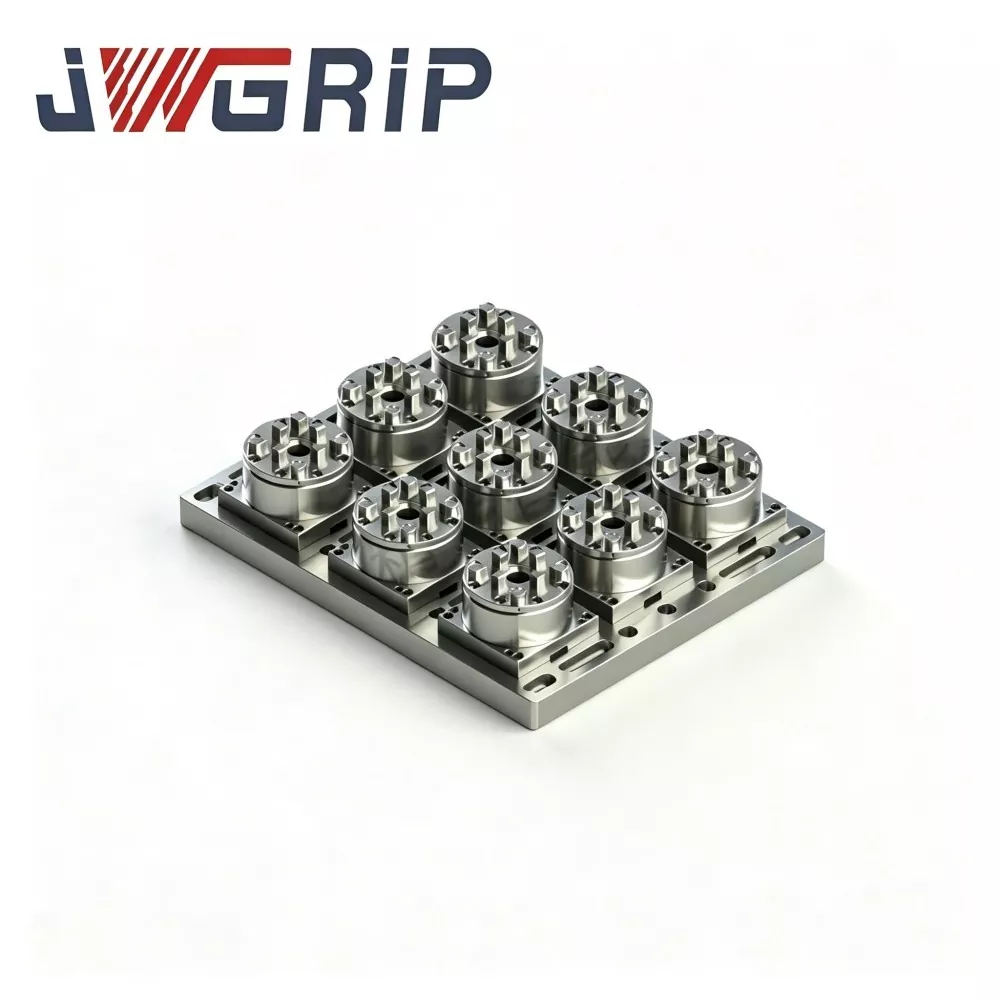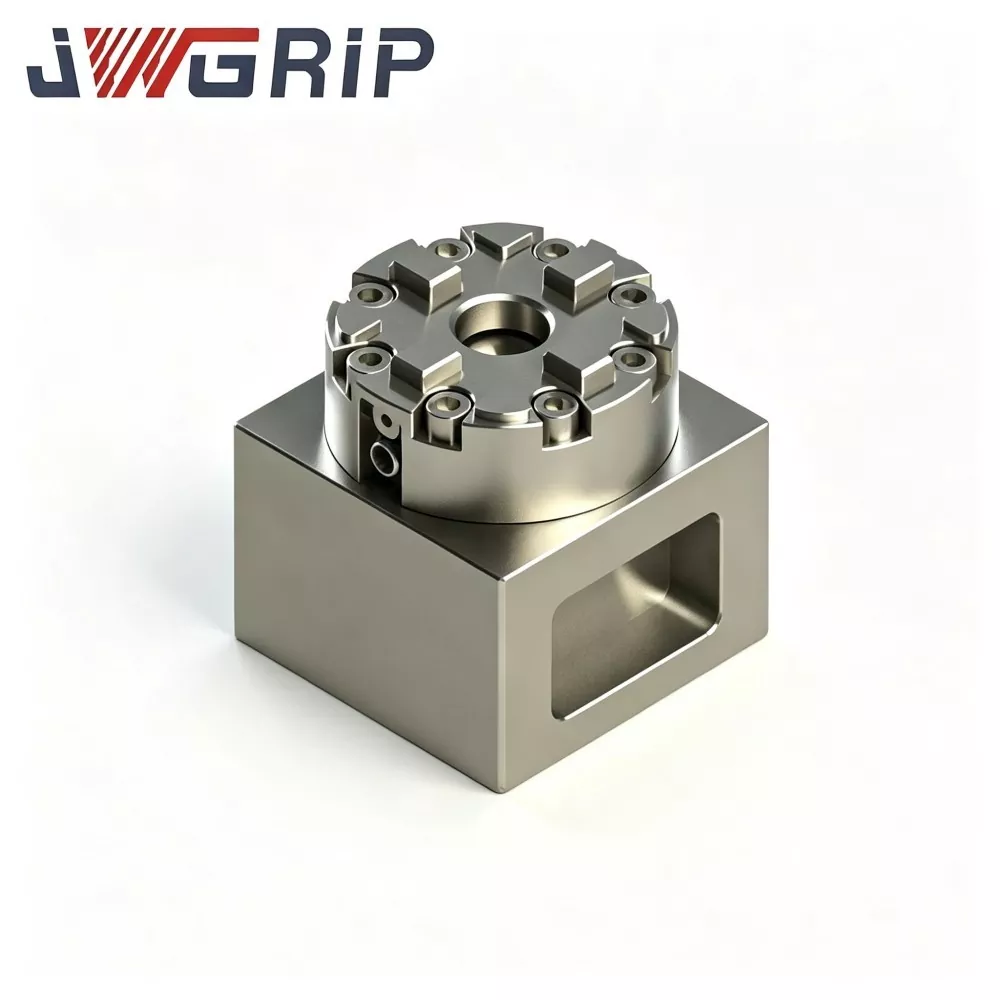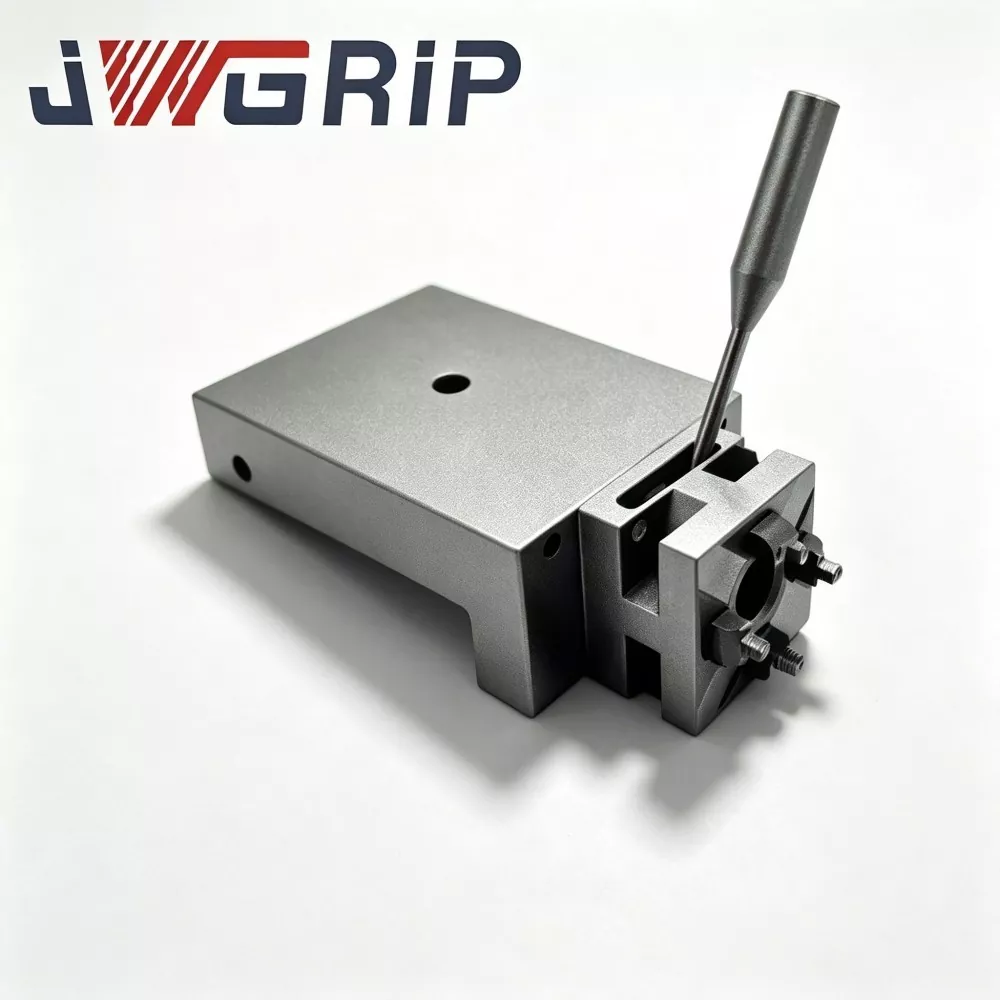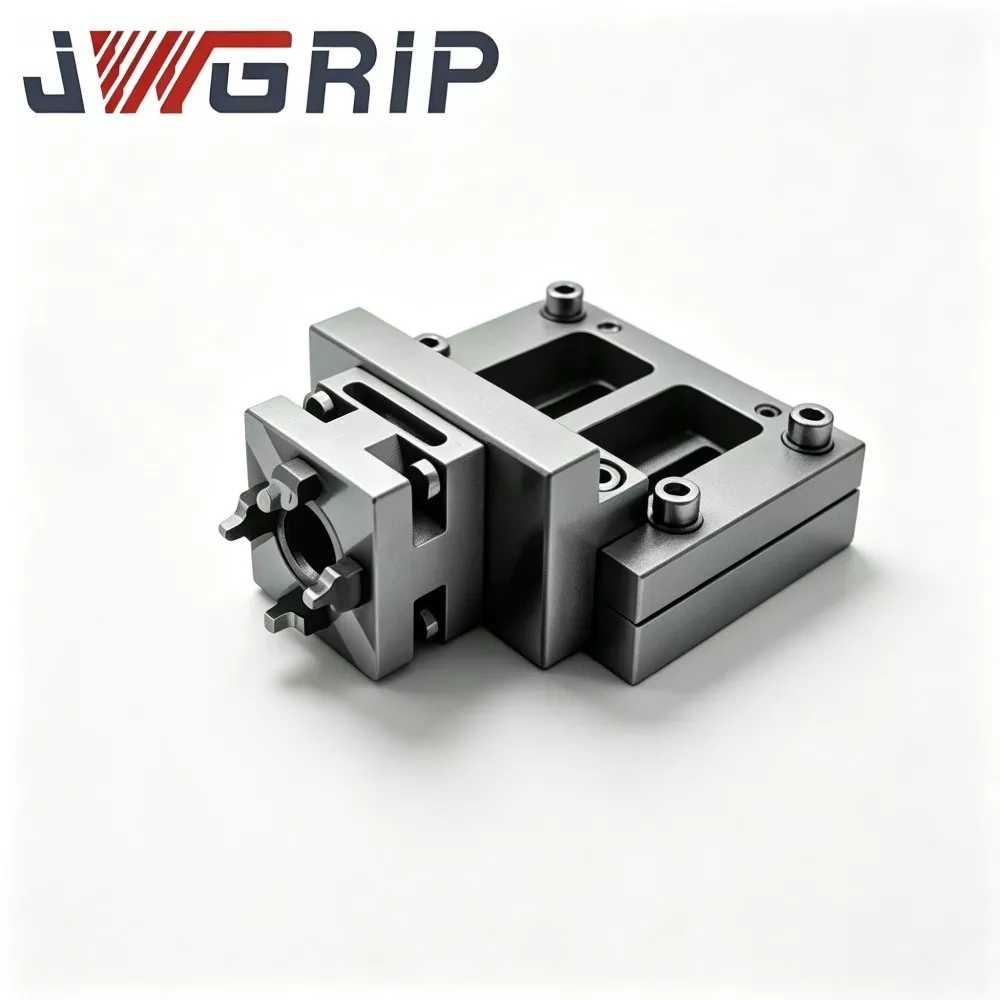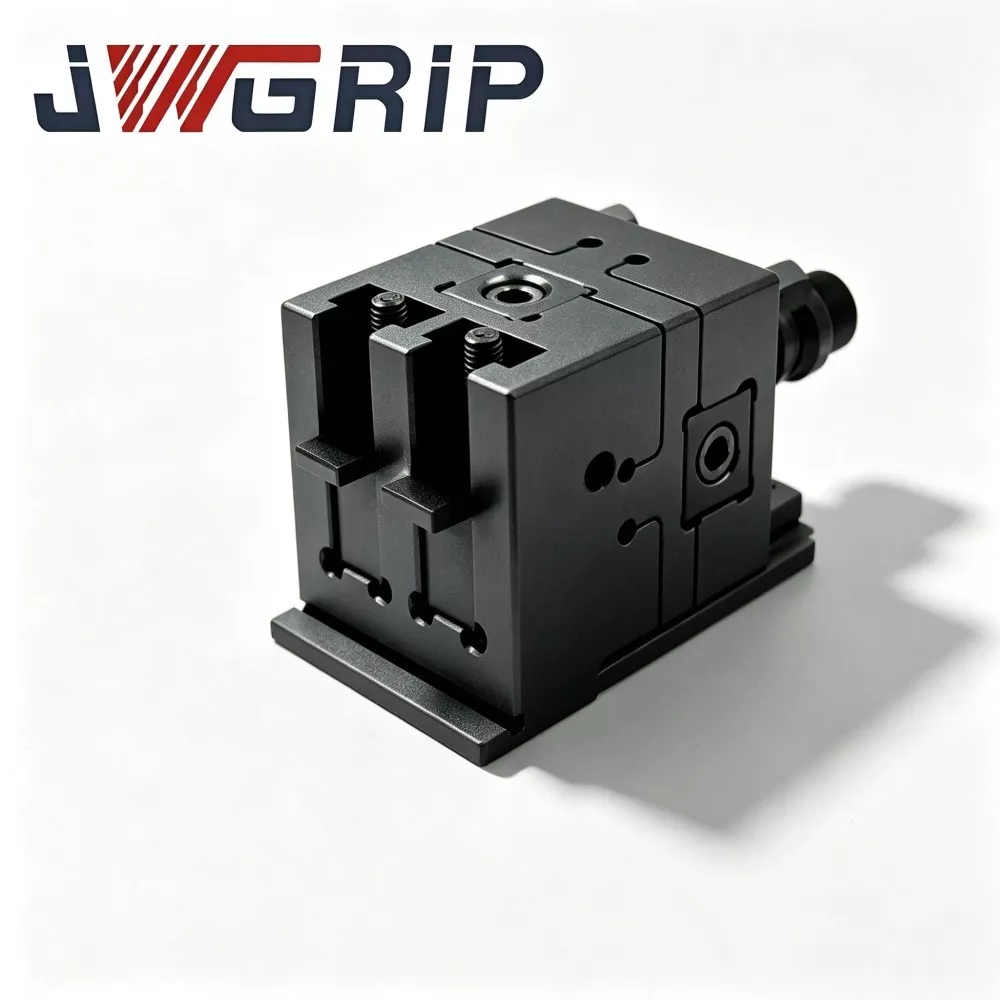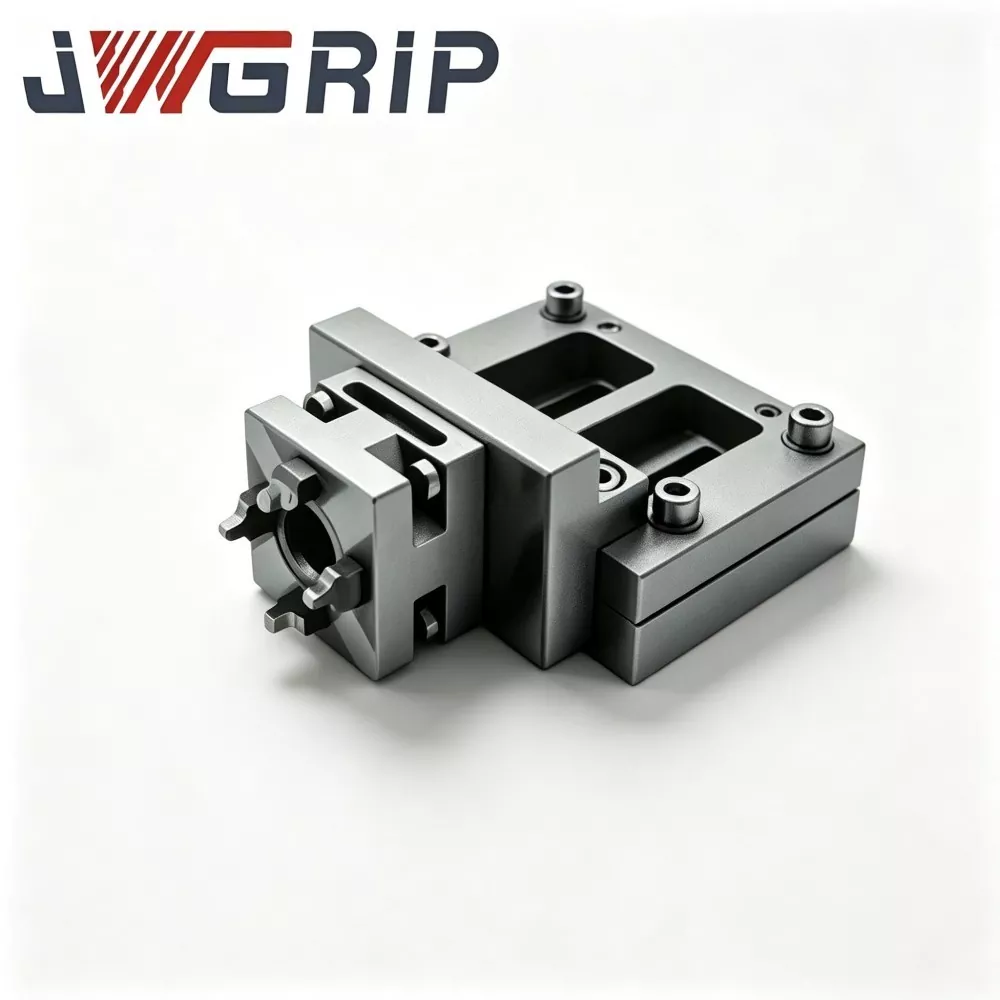
JWGRIPer en Kina producent og leverandør afWire EDM Chuck til præcisionsarbejde, der leverer præcisionsarbejdsholdeløsninger til wire EDM-bearbejdning, formproduktion, værktøj, målere og andre krævende applikationer. Løsningen er designet til stabil positionering og effektive armaturændringer og hjælper bearbejdningsværksteder med at forbedre opsætningskonsistensen, mens den understøtter gentagelig præcision i krævende produktionsmiljøer.
I moderne wire EDM-produktion påvirker arbejdsholdenøjagtigheden direkte skærekonsistens, opsætningseffektivitet og den samlede maskinudnyttelse. Konventionelle armaturer kan kræve gentagen fjernelse, manuel justering og genkalibrering, hver gang et nyt job træder i produktion. En EDM-arbejdsholdeløsning med hurtig udskiftning kan løse disse begrænsninger ved at adskille den faste hovedpatron fra udskiftelige prækalibrerede sub-jigs. Denne tilgang gør det muligt for maskinsiden at forblive etableret, mens forskellige emner kan ændres mere effektivt. En præcision Wire EDM Chuck til Precision Workholding kan inkorporere et stress-aflastet legeret stålhus, hærdede lokaliseringsgrænseflader, korrosionsbestandig behandling og kontrolleret positioneringsgeometri til krævende nedsænkede EDM-miljøer. Denne artikel forklarer, hvordan wire-EDM-patroner fungerer, hvilke designfaktorer der påvirker ydeevnen, hvordan hurtigskifte-arkitektur kan forbedre workflow-effektiviteten, og hvad købere bør overveje, når de vælger en præcisions-arbejdsholdeløsning.

Indholdsfortegnelse
- Hvorfor er præcisionsarbejdshold vigtigt i Wire EDM?
- Hvilke problemer kan traditionelle wire EDM-armaturer skabe?
- Hvordan fungerer en Quick-Change EDM Chuck?
- Hvilke funktioner skal en Precision Wire EDM Chuck give?
- Wire EDM Chuck Selection Comparison
- Hvor kan Wire EDM Workholding anvendes?
- Hvordan kan operatører opretholde positioneringsnøjagtighed?
- Hvordan fremstilles en Precision EDM Chuck?
- Ofte stillede spørgsmål
- Hvordan kan JWGRIP understøtte dine Wire EDM Workholding-behov?
Hvorfor er præcisionsarbejdshold vigtigt i Wire EDM?
Wire EDM fjerner materiale gennem kontrolleret elektrisk udladning i stedet for konventionel mekanisk skæring. Fordi processen afhænger af nøjagtig positionering af emnet i forhold til trådbanen, skal armaturet etablere en stabil og repeterbar reference.
Et passende arbejdsholdesystem bør holde emnet sikkert og samtidig minimere positioneringsvariation under opsætning og produktion. Dette bliver især vigtigt, når et værksted behandler flere formindsatser, præcisionskomponenter, måledele eller værktøjsemner i relativt små partier.
Til højblandingsproduktion er arbejdsholdeeffektiviteten ikke begrænset til spændekraften. Det praktiske mål er at skabe et repeterbart forhold mellem maskinbordet, patronen, sub-jiggen og emnet. Når dette forhold bevares mellem job, kan operatører bruge mindre tid på at genopbygge referencer og mere tid på at udføre produktive skæreoperationer.
- Opretholder en stabil emnereference.
- Understøtter gentagelig armaturpositionering.
- Hjælper med at reducere unødvendige opsætningsoperationer.
- Understøtter effektiv behandling af forskellige emnegeometrier.
- Bidrager til ensartet wire EDM-produktion.
Hvilke problemer kan traditionelle wire EDM-armaturer skabe?
Traditionelle faste armaturer kan være effektive til stabile produktionsmiljøer, men de kan blive mindre effektive, når produktionsplaner ændres ofte. En jobbutik, der modtager forskellige kundeordrer, kan støde på adskillige tilbagevendende udfordringer i forhold til arbejdet.
- Gentagen fjernelse af armaturet:Armaturet skal muligvis afmonteres og geninstalleres for forskellige arbejdsemnekonfigurationer.
- Manuel omjustering:Operatører skal muligvis bruge indikatorer eller sonderingsprocedurer for at etablere en ny reference.
- Operatørafhængig variation:Forskellige opsætningsmetoder kan introducere positioneringsforskelle mellem operatører eller produktionsskift.
- Længere omstillingstid:Omfattende opsætningsaktiviteter reducerer andelen af maskintid, der er til rådighed for egentlig trådskæring.
- Begrænset produktionsfleksibilitet:En armatur, der er designet omkring ét job, understøtter muligvis ikke effektivt et andet emne.
En arbejdsholdearkitektur, der kan skiftes hurtigt, løser disse udfordringer ved at holde den primære borepatron monteret på wire-EDM-bordet, samtidig med at forberedte sub-jigs kan udskiftes i henhold til produktionskravene.
Hvordan fungerer en Quick-Change EDM Chuck?
Grundkonceptet adskiller den permanente maskinsidereference fra den udskiftelige armatur på emnesiden. Hovedpatron forbliver monteret på wire EDM-bordet, mens individuelle sub-jigs kan forberedes og kalibreres væk fra maskinen.
1. Fast hovedpatron
Hovedpatron etablerer det primære monteringsforhold til maskinbordet. At holde hovedpatron stationær kan hjælpe med at bevare det etablerede maskindatum og reducere unødvendig geninstallation.
2. Forkalibrerede sub-jigs
Forskellige underjigs kan fremstilles til forskellige emnefamilier. Operatører kan gennemføre indledende referencer og inspektion væk fra maskinen, hvilket gør det muligt at forberede fixturen uafhængigt af maskinens skæretid.
3. Quick-Swap Positioning Interface
Når en ny produktionsordre er planlagt, installeres den tilsvarende sub-jig i hovedpatron. En kontrolleret lokaliseringsgrænseflade overfører det etablerede positioneringsforhold til det nye armatur.
4. Verifikation før skæring
Hurtig skift arbejdsholding kan reducere gentagne justeringsoperationer, men det eliminerer ikke behovet for procesverifikation. Operatører bør stadig udføre passende sonderings- eller referencetjek, især når armaturer har oplevet slid, forurening, stød eller langvarig brug.
Hvilke funktioner skal en Precision Wire EDM Chuck give?
At vælge en præcisionspatron kræver mere end at kontrollere den nominelle spændekapacitet. Adskillige designegenskaber er særligt vigtige for wire EDM-applikationer.
-
Stabil datumgeometri
En stiv og omhyggeligt afsluttet hoveddel hjælper med at opretholde forholdet mellem patronen og maskinbordet.
-
Gentagelig positionering
Lokaliseringsgrænsefladen bør give ensartede siddepladser, når sub-jigs udskiftes.
-
Korrosionsbestandighed
EDM-miljøer kan udsætte arbejdsholdende komponenter for dielektrisk væske, fugt og finbearbejdningsslam, hvilket gør korrosionsbestandighed til en vigtig overvejelse.
-
Slidfaste lokaliseringsoverflader
Hærdede lokaliseringsområder kan hjælpe med at modstå gentagne armaturskift og opretholde stabile kontaktforhold.
-
Fleksibel kæbekapacitet
Det tilgængelige spændeområde skal svare til dimensionerne og geometrien af de påtænkte emner.
-
OEM tilpasning
Ikke-standard monteringsfodspor, lokaliseringslayout og kæbeslag kan være påkrævet for specialiserede produktionsceller.
-
Inspektion og sporbarhed
Serienummer identifikation og inspektion kan understøtte armaturstyring, vedligeholdelse og kvalitetskontrol.
Til krævende applikationer arbejder disse faktorer sammen. En stærk klemmemekanisme alene kan ikke kompensere for dårlig lokaliseringsgeometri, forurening eller inkonsistent fixturforberedelse.
Wire EDM Chuck Selection Comparison
Den følgende sammenligning giver en praktisk ramme for evaluering af forskellige arbejdsholdingstilgange i henhold til produktionskrav.
| Udvælgelsesfaktor | Traditionel fast armatur | Quick-Change EDM Chuck | Købers overvejelse |
|---|---|---|---|
| Jobskifte | Kræver normalt mere manuel opsætning | Designet til hurtigere armaturudskiftning | Vigtigt for high-mix produktion |
| Maskinens dato | Kan kræve genetablering | Hovedpatron kan forblive fast | Hjælper med at bevare etablerede referencer |
| Sub-Jig Forberedelse | Normalt begrænset | Kan klargøres og kalibreres separat | Nyttigt for flere emner familier |
| EDM miljø | Afhænger af armaturets konstruktion | Kan indeholde korrosionsbestandig behandling | Tjek dielektrisk-væske kompatibilitet |
| Tilpasning | Ofte armaturspecifikke | Kan understøtte tegningsbaserede ændringer | Bekræft monterings- og placeringsmål |
| Kvalitet sporbarhed | Afhænger af leverandør | Kan bruge serienumre og inspektionsoptegnelser | Nyttig til gentagen produktion |
Hvor kan Wire EDM Workholding anvendes?
Et præcist arbejdsholdesystem er særligt nyttigt, når produktionen involverer hyppige emneskift og snævre positioneringskrav. Typiske anvendelser omfatter:
- Bearbejdning af form- og matriceindsats
- Præcisionsmåler komponentproduktion
- Værktøjs- og værktøjsblank bearbejdning
- Small-batch wire EDM-bearbejdning
- Produktion af højblandede underleverandører af forme
- Prototype og ingeniør-komponent produktion
- Fleksible wire EDM produktionsceller
For producenter, der betjener flere kunder, kan muligheden for at forberede dedikerede sub-jigs til forskellige komponentfamilier også forenkle armaturets organisering. I stedet for at genopbygge det komplette setup for hver ordre, kan et værksted etablere et standardiseret workholding workflow omkring en permanent maskinside-grænseflade.
JWGRIP leverer også Wire EDM Chucks og relaterede Wire EDM skruestik til kunder, der udvikler forskellige workholding-konfigurationer.
Hvordan kan operatører opretholde positioneringsnøjagtighed?
Selv et præcist arbejdsholdingssystem kræver disciplineret vedligeholdelse. Lokaliseringsgrænsefladen bør behandles som en præcisionsreference snarere end en almindelig klemflade.
- Fjern dielektriske væskerester og bearbejdningsslam fra lokaliseringsområder før installation.
- Undersøg lokaliseringsoverflader for ridser, buler, korrosion eller unormalt slid.
- Hold hver sub-jig forbundet med sin egen kalibreringsinformation og identifikationsnummer.
- Returner ikke en beskadiget eller stærkt slidt sub-jig til produktion uden inspektion og rekalibrering.
- Check locking engagement before starting the cutting cycle.
- Efter en betydelig kollision eller sammenstød skal du udføre en fuldstændig gentagen positioneringsinspektion.
- Oprethold passende rustbeskyttelse under opbevaring og transport.
Disse fremgangsmåder er særligt vigtige, fordi forurening eller mekanisk beskadigelse kan påvirke positioneringens repeterbarhed, selv når patronen forbliver strukturelt intakt.
Hvordan fremstilles en Precision EDM Chuck?
Præcisionsholdeevnen afhænger i høj grad af produktionskontrol. En typisk produktionsrute for en højpræcision EDM-patron kan omfatte materialeinspektion, CNC-bearbejdning, afspændingsbehandling, præcisionsslibning, lokaliseringsgrænsefladebehandling, dimensionsinspektion og gentagen swaptest.
JWGRIPs fremstillingsproces kan omfatte inspektion af råmateriale, CNC-grobearbejdning, spændingsaflastende termisk ældningsfaser, semi-finish bearbejdning, lokaliseringsstift og kæbemekanismebehandling, overfladehærdning, flerfladepræcisionsslibning, CMM-inspektion, gentagen sub-jig-simulering, ses-wap-nummerering, passivering, passivering, dimensionsbekræftelse.
For kvalitetsbevidste købere er kontroldokumentation en anden vigtig overvejelse. JWGRIP opererer under et ISO 9001 kvalitetsstyringssystem og leverer inspektionsdokumentation for relevante produkter. OEM-ordrer kan også omfatte yderligere materiale eller testdokumentation i henhold til projektkrav.
For værksteder, der kræver en ikke-standard konfiguration, kan købere levere tegninger, der dækker monteringsfodaftrykket, lokaliseringslayout, kæbeslag og relevante tolerancekrav. Dette giver leverandøren mulighed for at evaluere fremstillingsevnen før produktion.
Ofte stillede spørgsmål
Eliminerer en EDM-patron med hurtig udskiftning al sondering efter udskiftning af sub-jig?
Nej. En præ-kalibreret sub-jig kan reducere gentagne manuelle justeringer ved at bære dens etablerede koordinatoplysninger, men verifikation er fortsat nødvendig. Slid, forurening, deformation eller forkert håndtering af armaturet kan påvirke positioneringsnøjagtigheden.
Kan et værksted lave sine egne kompatible underjigs?
Ja, forudsat at sub-jiggene følger de påkrævede placeringsgrænsefladedimensioner og tolerancer. Hver selvfremstillet sub-jig skal uafhængigt kalibreres, inspiceres og identificeres korrekt, før den føjes til produktionsarmaturpuljen.
Kan JWGRIP tilpasse patronen til en speciel maskine eller et emne?
Ja. JWGRIP understøtter tegningsbaserede OEM-modifikationer, der involverer monteringsfodspor, lokaliseringsstift-layout, kæbearbejde og andre applikationsspecifikke krav. Fuldstændige tekniske tegninger og toleranceoplysninger bør gives til teknisk evaluering.
Hvad skal kontrolleres, hvis repeterbarheden af positionering bliver ustabil?
Operatører bør først inspicere lokaliseringssædet, sub-jigs lokaliseringsoverflader, låsemekanisme og kalibreringsregistreringer. Slamophobning, ridser, slitage, utilstrækkelig låseindgreb eller forkerte kalibreringsdata kan bidrage til positioneringsproblemer.
Hvordan skal patronen beskyttes under langtidsopbevaring?
Borepatronen skal rengøres grundigt og tørres, før der påføres passende rustbeskyttelse. Præcisionslokaliseringsoverflader bør beskyttes mod stød, fugt, forurening og unødvendig kontakt under opbevaring.
Hvordan kan JWGRIP understøtte dine Wire EDM Workholding-behov?
For high-mix wire EDM-værksteder er arbejdshold ikke blot et spørgsmål om at holde en komponent sikkert. Det er en del af det komplette produktions-workflow. En arkitektur med hurtig ændring kan hjælpe med at reducere gentagne nedrivning af armaturet, bevare referencer på maskinsiden, organisere flere sub-jigs og skabe en mere ensartet opsætningsproces.
JWGRIP kombinerer præcisionsbearbejdning, kontrolleret lokaliseringsgeometri, korrosionsbestandig behandling, inspektionsprocedurer og OEM-tilpasning for at understøtte forskellige wire EDM-produktionskrav. Hvis du vurderer en nyWire EDM Chuck til præcisionsarbejdefor støbeindsatser, værktøj, målere, prototyper eller fleksibel underleverandørproduktion, se Wire EDM Chuck-produktdetaljerne ogkontakt osmed din maskingrænseflade, emnedimensioner, monteringskrav eller tekniske tegninger. JWGRIP kan hjælpe dig med at evaluere en passende workholding-konfiguration til dit produktions-workflow.