Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

R-Type EDM Chucks leverer højtydende præcision til EDM-applikationer
Som en pålidelig industriel leverandør af R-Type EDM Chucks,JWGRIPleverer robuste pneumatiske spændepatroner med lang levetid, manuelle spændepatroner og multi-station spændemoduler til støbeforme, elektrodebearbejdningsentreprenører og EDM-værksteder, der søger stabil spændingsrepeterbarhed i kontinuerlige gnisterosionsoperationer. Kernefunktionelle dele modtager kryogen behandling fra fabrikken og præcisionslapning for at reducere termisk deformation fra langtidsgnistudladning og bevare en stabil lokaliseringsydelse under cyklisk belastning. Ud over EDM-spændehardware udvikler JWGRIP ogsåEROWA-kompatibel EDM-arbejdsholdingog Wire EDM Workholding Fixtures, der opfylder alle krav til fastspænding fra elektrodeforberedelse til wire-cut finish.
Mange formbehandlingsfaciliteter undervurderer, hvor meget ustabil spændepatronydelse kan erodere den endelige dels kvalitet. I den daglige EDM-produktion udskifter operatører ofte elektroder og emner; almindelige spændestrukturer lider let af positionsforskydning efter flere adskillelser. Små positioneringsafvigelser vil blive forstærket i gnistbearbejdning, hvilket resulterer i ujævnt gnistgab, fejlbehæftede overflader i formhulrum og øget omarbejdningshastighed. Uden dedikerede borepatroner designet til dielektrisk-rige EDM-miljøer kan værksteder ikke give fuldt udspil til high-end EDM-maskinpotentialet, selvom de investerer massivt i avanceret gnisterosionsudstyr.
Hvad adskiller specialbygget spændebeslag fra universalarmaturer, der bruges inde i EDM-maskiner?
Standard mekaniske skruestik eller simple spændeblokke er lavet til CNC fræsemiljøer, og de mangler beskyttelse mod dielektrisk væskenedsænkning, kulstofresterophobning og pulsinducerede termiske udsving.
I modsætning hertil er R-Type EDM Chucks fuldt optimeret til de unikke arbejdsforhold med gnisterosion.
R-Type D150 pneumatisk EDM Chuck leverer hurtig, kraftafbalanceret pneumatisk låsning til hyppige elektrodeskift, mens R-Type D75 MacroStd CNC Manuel EDM Chuck passer til lavvolumen prototypejob, hvor lufttilførsel ikke er tilgængelig på stedet. R-Type 9-i-1 pneumatisk EDM Chuck understøtter multi-elektrode samtidig positionering, hvilket i høj grad reducerer den samlede bearbejdningscyklustid for komplekse hulrumsforme.
Forseglede interne strukturer blokerer dielektrisk væske og kulstofrester fra at trænge ind i præcisionspasningshuller, hvilket reducerer slid på interne lokaliseringskomponenter. Hver spændehandling gengiver det oprindelige datum, så operatører undgår gentagen indikatorkontrol og tidskrævende elektrodejustering mellem forskellige gnistopgaver.
Procesfordele
Mange fabrikker bruger langt mere tid på at udskifte og kalibrere elektroder end egentlig gnist-erosionsskæring. Ved at bruge standardiserede patroner hjælper det med at flytte det meste opsætningsarbejde uden for EDM-maskinens kabinet. Arbejdere kan gennemføre elektrodeforspænding og offsetmåling på hjælpebænke og derefter overføre hele samlingen til den maskinmonterede borepatron på få sekunder. Pneumatiske varianter såsom R-Type D150 Pneumatic EDM Chuck og R-Type 9-i-1 Pneumatic EDM Chuck minimerer manuel vridning og tilspænding, hvilket reducerer kilder til menneskelige fejl. Hvis din produktionslinje blander prototypeordrer og massestøbningsprojekter, kan du matche manuel R-Type D75 MacroStd CNC Manuel EDM Chuck og R-Type D100 Manuel EDM Chuck i henhold til batch-karakteristika. Dette sæt hardware kan samarbejde med R--Type elektrodeholdere for at danne en komplet elektrodehåndteringsarbejdsgang, og den kan også forbindes med hurtigskiftekomponenter fra Quick Change Workholding System, når man bygger semi-automatiske formfremstillingsceller.
Kerneproduktstyrker
Specielt forseglet indvendig konstruktion modstår dielektrisk væske, kulstøv og bearbejdningsrester forurening for langsigtet stabil EDM-drift.
Dobbelt valg af pneumatisk drev og manuel mekanisk låsning tilpasser sig henholdsvis automatiserede produktionslinjer og små-batch manuelle værksteder.
Nøjagtigheden af gentagelsespositionering på mikronniveau reducerer elektrodeforskydning og undgår defekte formhulrumsoverflader udløst af datumskift.
Kompatibel med almindelige elektrodeholdere og lokaliseringsplader, hvilket muliggør sømløs forbindelse med eksisterende værkstedsarmaturer.
Oversigt over produktsammensætning
JWGRIPs portefølje af spændehardware dækker pneumatiske multistationsmodeller og kompakte manuelle varianter, der passer til forskellige EDM-produktionsflows.
Højeffektive pneumatiske produkter omfatter R-Type D150 Pneumatic EDM Chuck og R-Type 9-i-1 Pneumatic EDM Chuck, hovedsageligt orienteret mod højfrekvente elektrodeudskiftningsscenarier i storskala formværksteder; disse modeller er afhængige af stabilt lufttrykstilførsel for at opnå ensartet klemkraft på tværs af flere stationer. Manuel serie indeholder R-Type D75 MacroStd CNC Manuel EDM Chuck og R-Type D100 Manuel EDM Chuck, ideel til laboratorier, prototypeværksteder og steder uden stabil trykluftforsyning. Alle spændepatroner tilhører det komplette R-Type EDM Workholding System-produktøkosystem. Når brugere har brug for at udvide elektrodemonteringskapaciteten, kan de parre disse patroner med R-Type centreringsplader til datum forlængelse eller anvende støttemoduler fra EROWA Compatible EDM Workholding for at realisere deling af armaturer på tværs af system.
Typiske anvendelsesscenarier
Disse spændeenheder er vidt udbredt i fremstilling af plastsprøjtestøbeforme, forarbejdning af støbeforme, fremstilling af præcisionsstempling og specialfremstilling af elektrodebatch. De passer til synke-EDM-maskiner til hulrumsbearbejdning og fungerer som kernelokaliseringsenheder til formindsats, gearelektrode og kompleks teksturelektrodefastspænding. Uanset om du eftermonterer gammelt synker-EDM-udstyr eller bygger helt nye intelligente formfremstillingsværksteder, kan korrekt konfigurerede patroner komprimere elektrodeudskiftningscyklusser og stabilisere den endelige overfladekvalitet af formhulrum. De udvælges ofte af støbeforme til bilindustrien, forbrugerelektronikstøbefabrikker og producenter af præcisionsværktøjer.
Valgvejledning
Evaluer først din faktiske produktionstilstand: Massekontinuerlig formfremstilling med hyppige elektrodeskift har en tendens til at drage større fordel af pneumatisk drevne R-Type EDM Chucks såsom R-Type D150 Pneumatic EDM Chuck eller R-Type 9-i-1 Pneumatic EDM Chuck. Prototype-orienterede jobshops med færre swap-ins kan vælge omkostningseffektive manuelle muligheder, herunder R-Type D100 Manuel EDM Chuck.
Bekræft derefter elektrodestørrelser, maksimal spændebelastning og installationsplads på dit EDM-maskinarbejdsbord. Ignorer ikke luftforsyningsforholdene på stedet: pneumatiske versioner kræver stabile, tørre trykluftkilder.
Hvis du planlægger at oprette forbindelse til eksisterende armaturer, skal du kontrollere kompatibiliteten med R-Type elektrodeholdere og lokaliseringsplader på forhånd. Hvis du står over for forvirring om parametermatchning, tilbyder JWGRIPs produktdokumentation detaljerede dimensionstabeller og installationsreferencevejledninger til teknisk reference på stedet.
Hvorfor arbejde med JWGRIP?
Hvert spændepatronhus, lokaliseringskonus og låseenhed gennemgår streng multi-proces inspektion før levering. Råmaterialer af legeret stål med høj hårdhed plus kryogen behandling aflaster intern spænding, der genereres under bearbejdning, så positioneringsnøjagtigheden vil ikke forfalde hurtigt efter tusindvis af fastspændingscyklusser.
Udover standard lagerførte modeller accepterer vi skræddersyede modifikationer til specielle installationsdimensioner, spændekraftparametre og anti-korrosionsoverfladebehandling for at tilfredsstille unikke krav til formfremstilling. Vi leverer måltegninger, installationsvejledninger og vedligeholdelsestips for at hjælpe værkstedspersonalet med at udføre daglig inspektion og udskiftning af komponenter. Korrekt rutinevedligeholdelse vil i høj grad forlænge levetiden for disse præcisionsspændeenheder og holde din synker-EDM-produktion kørende i årevis.





- View as
R-Type 9-i-1 pneumatisk EDM Chuck
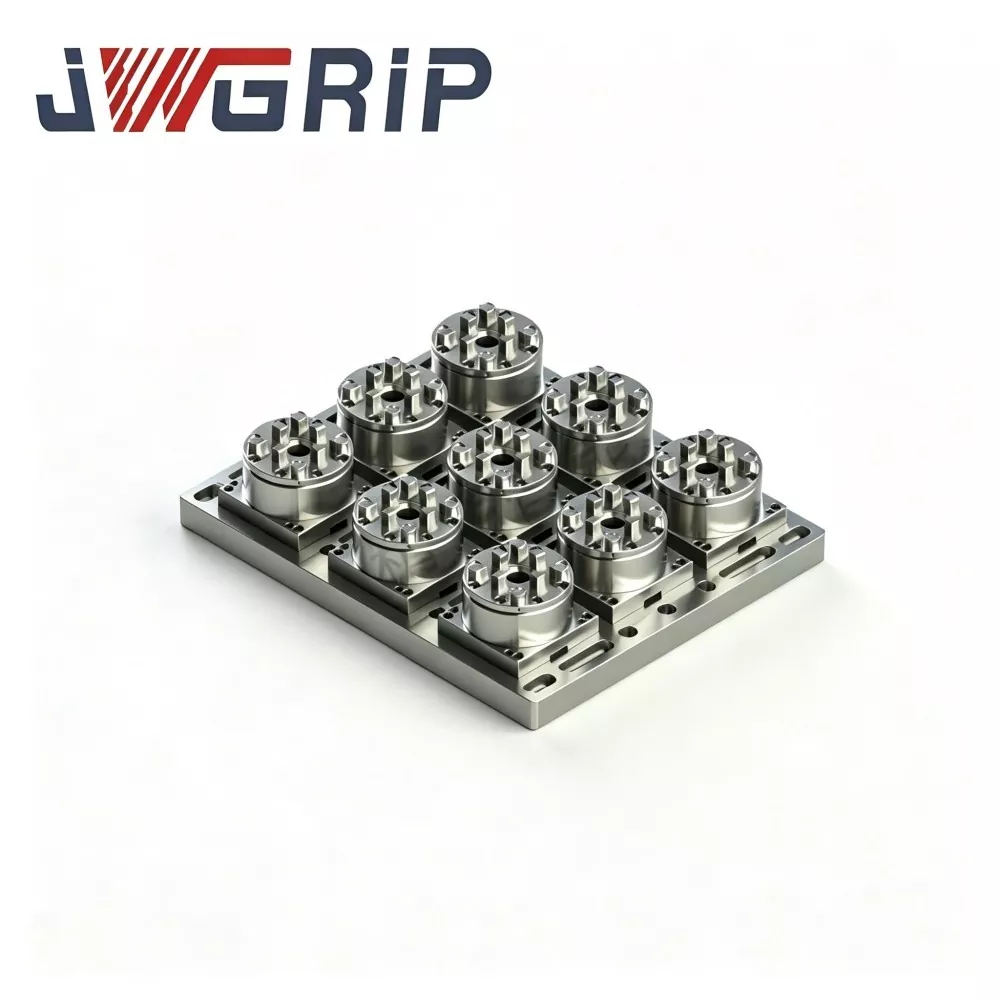
JWGRIP er den professionelle producent og leverandør af R-Type 9-i-1 pneumatisk EDM Chuck i Kina, der leverer Factory Direct-service med standardmodeller fuldt på lager til at betjene globale præcisionsbearbejdnings- og formfremstillingsvirksomheder. Det er et alt-i-én integreret pneumatisk arbejdsholdesystem, der kan skiftes hurtigt, professionelt designet til EDM og præcisionsbearbejdning af fleksible produktionsscenarier. Den integrerer ni sæt forskellige elektrodeholderkonfigurationer i en enkelt spændepatronkrop, hvilket eliminerer behovet for at købe, opbevare og administrere flere diskrete EDM patroner og uafhængigt spændetilbehør.
R-Type D100 Manuel EDM Chuck
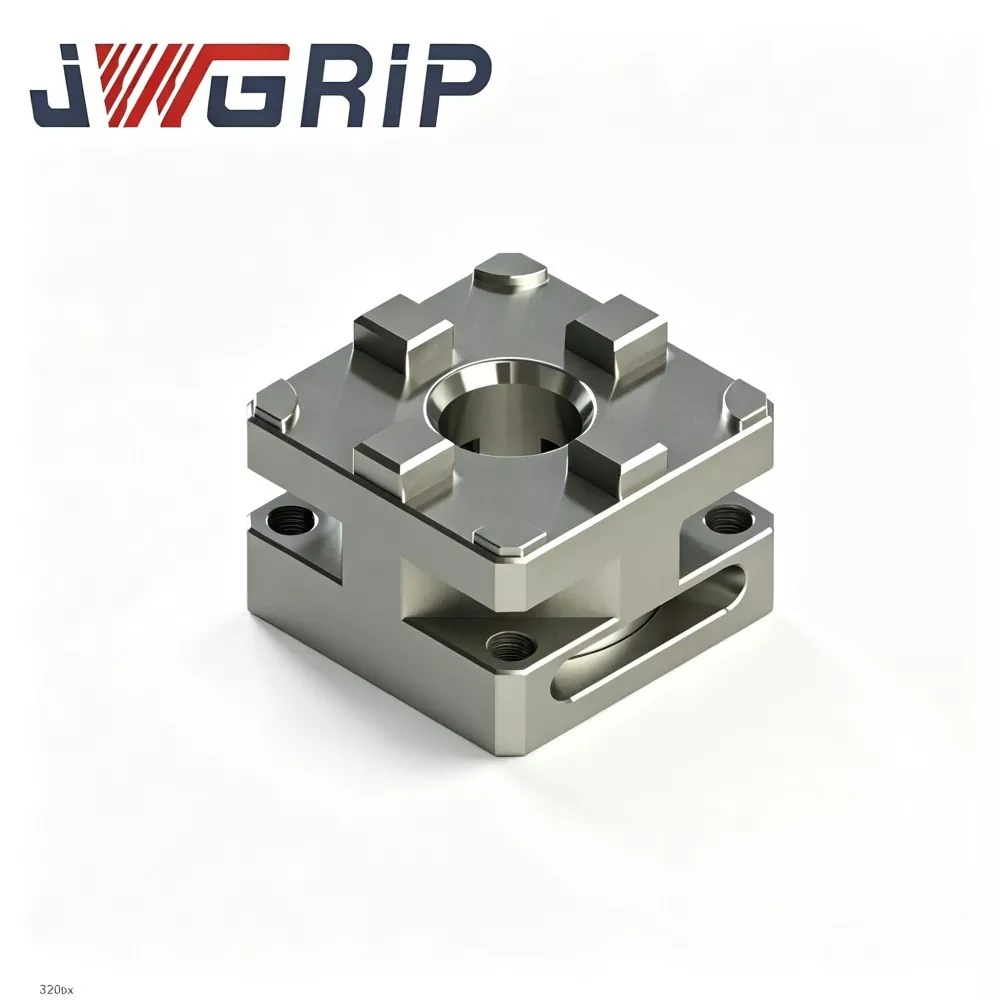
JWGRIP er den professionelle producent og leverandør af R-Type D100 Manuel EDM Chuck i Kina, med standardmodeller fuldt ud på lager og understøtter global bulkordre til afgivelse af projektudbud og batch-prøvekørende indkøb. Det er en højpræcisions integreret manuel datum spændefikstur, der er specielt designet til synker EDM, formfremstilling og multi-station elektrodeforindstillingsværksteder. Ved at anvende en fuldstændig mekanisk låsestruktur uden pneumatisk luftkildeafhængighed, integrerer den stabil manuel spændeydelse og højpræcisions koncentricitetspositioneringsfunktion i en enkelt enhed.
R-Type D75 MacroStd CNC Manuel EDM Chuck
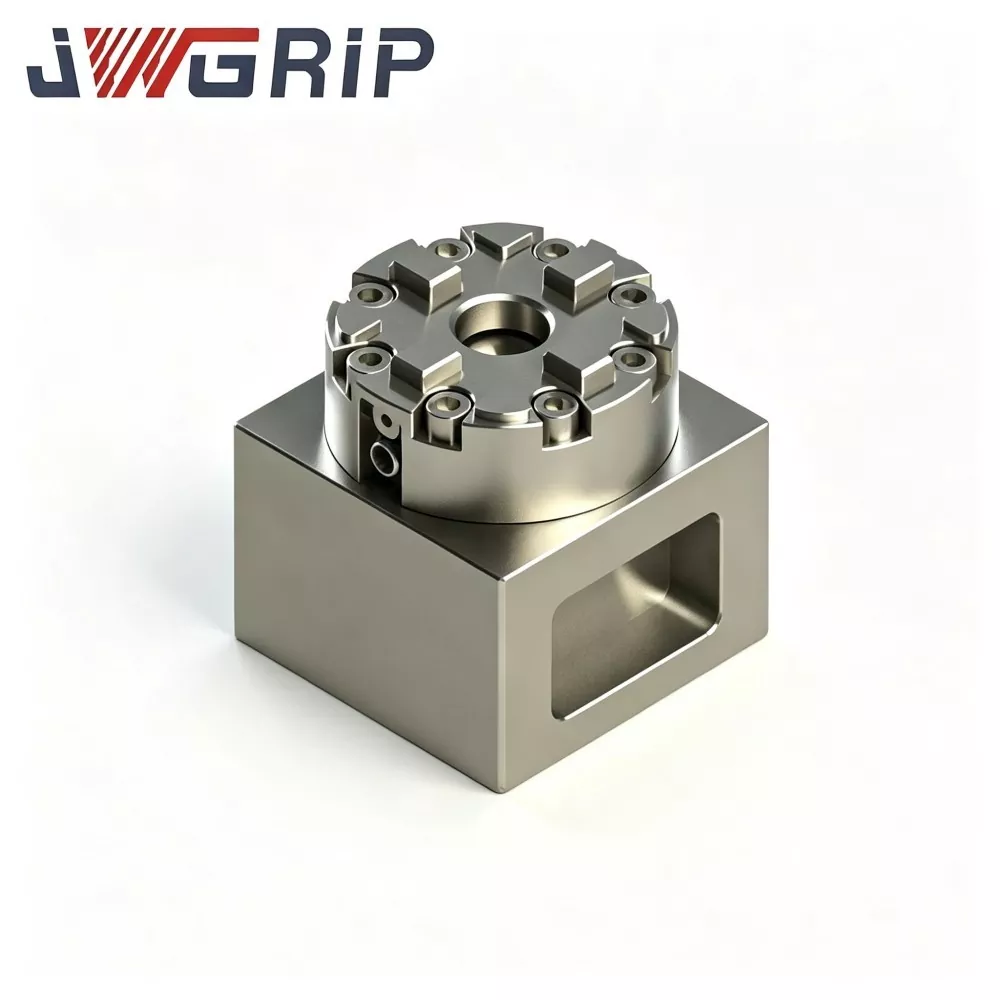
JWGRIP er den professionelle producent og leverandør af Customized R-Type D75 MacroStd CNC Manual EDM Chuck i Kina, der leverer Factory Direct-forsyning til at understøtte globale volumenbudsprojekter og spotforsendelsesvirksomhed. Det er et højpræcisions integreret manuel spændebeslag, der overholder MacroStd dimensionelle standarder, specielt udviklet til synker EDM, wire-cut EDM og professionelle støbeelektrodefremstillingsværksteder. Ved at integrere korrosionshærdet stålstruktur og ensartet præcisionspositioneringsbenchmark i en enkelt kompakt enhed, eliminerer den kedelige gentagne kalibreringsindikatorer og kumulative positioneringsfejl for traditionelle spændeværktøjer.
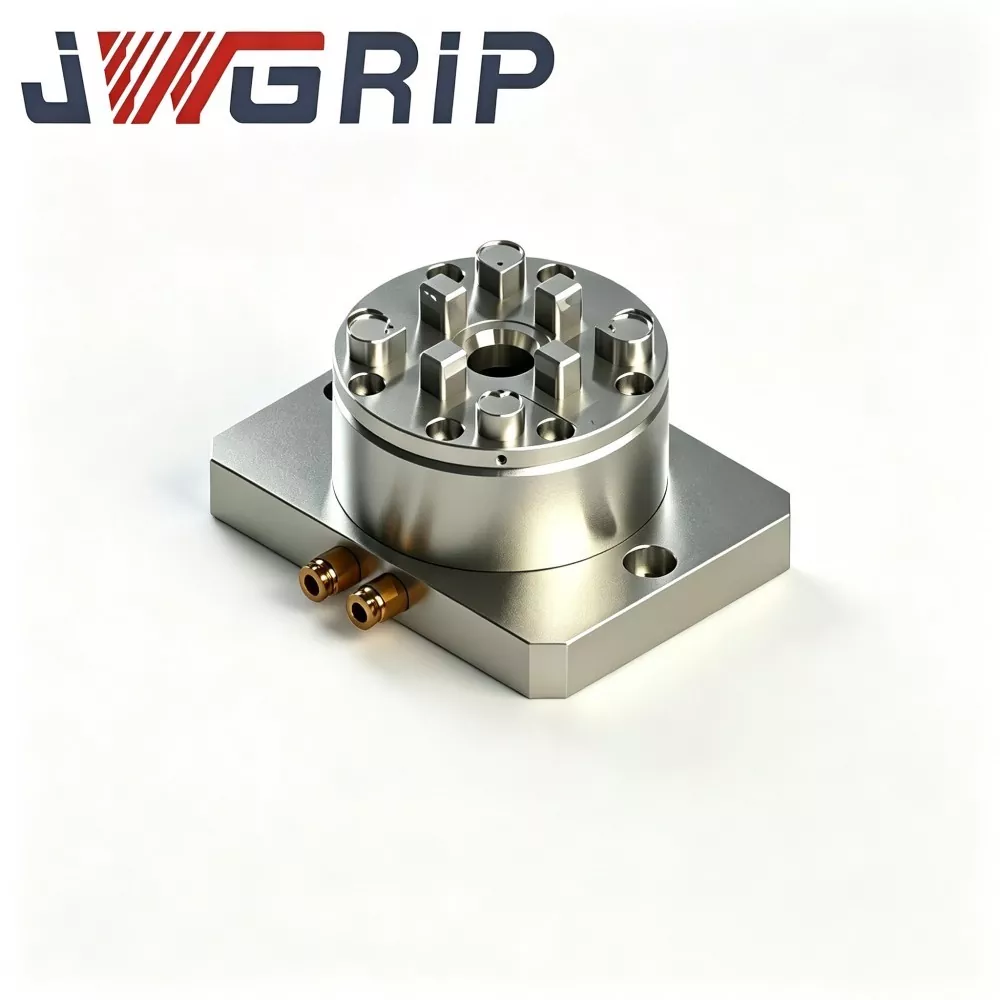
R-Type D150 Pneumatisk EDM Chuck
JWGRIP er den professionelle producent og leverandør af R-Type D150 Pneumatic EDM Chuck i Kina, med standardspecifikationer fuldt på lager for at understøtte globalt rammeaftalesamarbejde og distribution af forsendelsesordre. Det er et højeffektivt integreret pneumatisk spændearmatur, der er professionelt tilpasset og udviklet til dyse-synker EDM, wirecut EDM og præcisionsformelektrodebearbejdningsscenarier. Den integrerer optimeret intern luftkredsløbsstruktur og højpræcisionspositioneringsspændeenhed i en enkelt enhed, hvilket eliminerer kedelige manuel justering og gentagne kalibreringsprocedurer, der kræves af traditionelle armaturer.
JWGRIP er en professionel R-type EDM patroner producent og leverandør i Kina. Vi byder dig hjertelig velkommen til engrosprodukter af høj kvalitet til konkurrencedygtige priser fra vores fabrik.
Nyhedsanbefalinger