Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






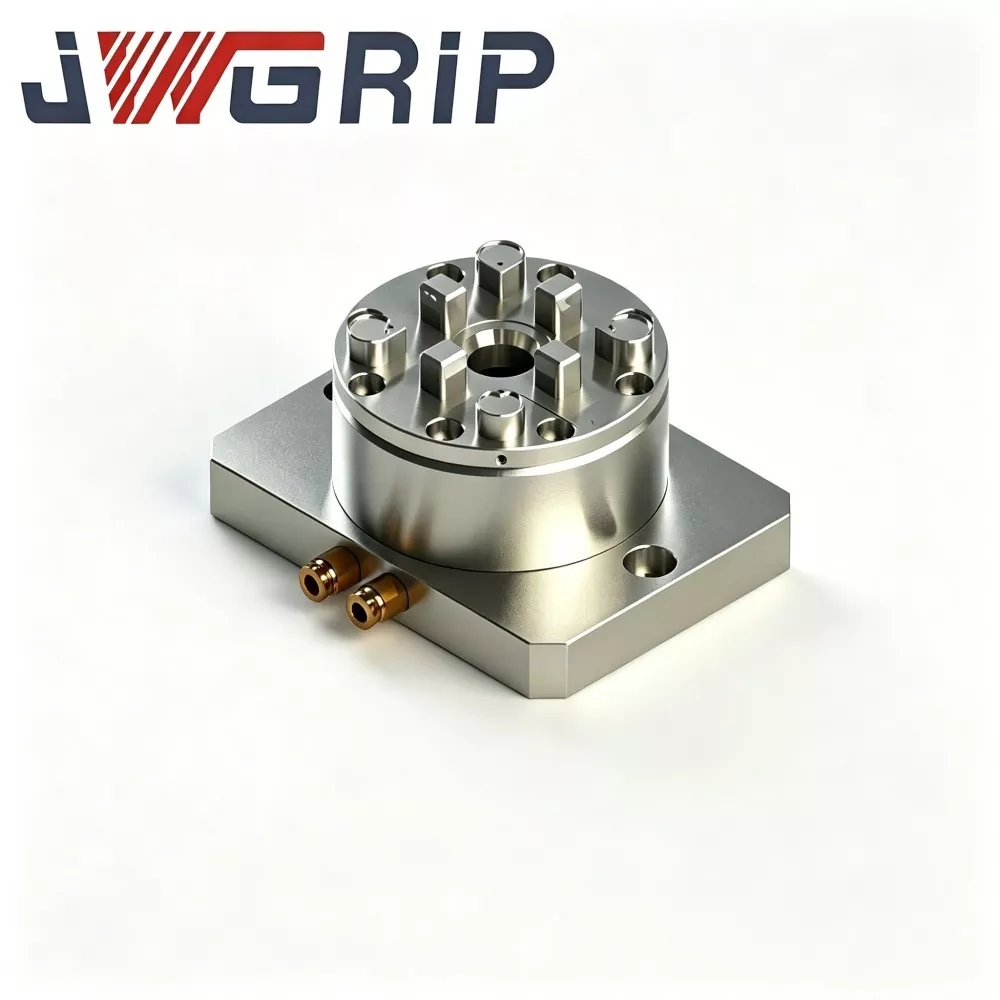
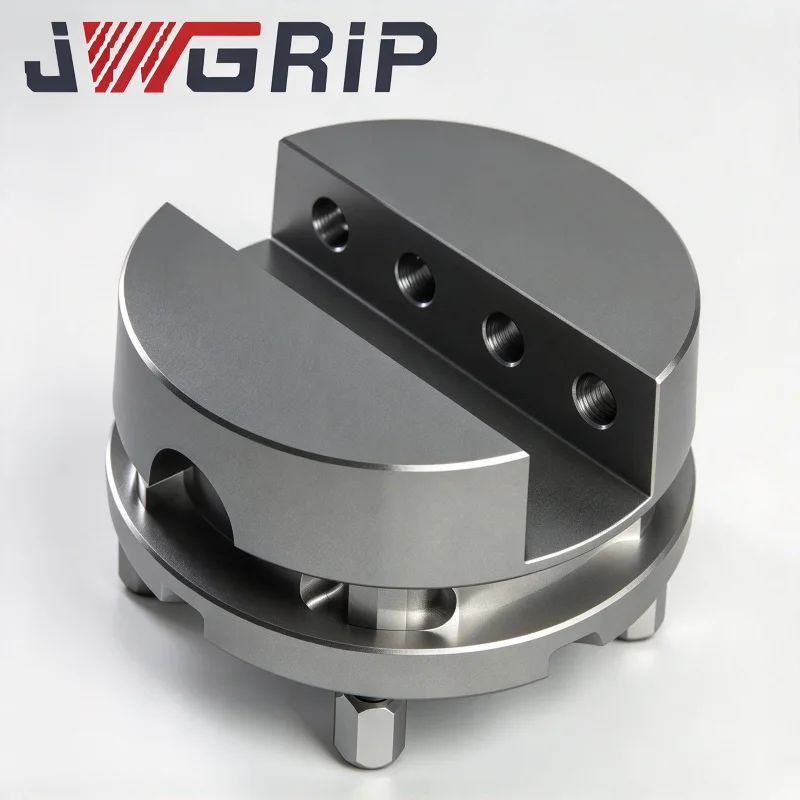
R-Type D150 Pneumatisk EDM Chuck
JWGRIP er den professionelle producent og leverandør af R-Type D150 Pneumatic EDM Chuck i Kina, med standardspecifikationer fuldt på lager for at understøtte globalt rammeaftalesamarbejde og distribution af forsendelsesordre. Det er et højeffektivt integreret pneumatisk spændearmatur, der er professionelt tilpasset og udviklet til dyse-synker EDM, wirecut EDM og præcisionsformelektrodebearbejdningsscenarier. Den integrerer optimeret intern luftkredsløbsstruktur og højpræcisionspositioneringsspændeenhed i en enkelt enhed, hvilket eliminerer kedelige manuel justering og gentagne kalibreringsprocedurer, der kræves af traditionelle armaturer.
Denne højtydende R-Type D150 pneumatiske EDM-chuck er lavet af afkølet legeret stål af høj kvalitet, med ultrastabil klemkraft, fremragende koncentricitet og enestående langsigtet anti-træthedsydelse under kontinuerlig pneumatisk cykling. Referenceoverflader til kernepositionering anvender engangsbearbejdningsteknologi med integreret bearbejdning, og de vigtigste matchende komponenter slibes præcist efter bratkølingsbehandlingen for at sikre ensartet tilpasningsafstand og samlingsnøjagtighed. Det optimerede interne luftkredsløb reducerer effektivt tryktab under gentagne pneumatiske handlinger, bibeholder stabil spændestatus for langsigtet kontinuerlig cyklisk drift og undgår spændekraftudsving og koncentricitetsdrift.
R-Type D150 pneumatisk EDM-chuck understøtter offline-forindstilling og hurtig udskiftning af elektroder, hvilket i høj grad reducerer den ekstra debugging-tid og reducerer manuel positioneringsafvigelse. Den kan også forbindes med automatiske robothåndteringsmoduler for at realisere ubemandet elektrodebytning. Det er bredt anvendeligt til EDM-bearbejdning af præcisionsstøbeforme og giver pålidelige højpræcisionsspændeløsninger til støbeformproducenter, EDM-bearbejdningsunderleverandører og automatiserede produktionsvirksomheder.
Opspændingsløsning
I værksteder til fremstilling af støbeforme i den virkelige verden er elektrodespænding en stor flaskehals, der begrænser EDM-behandlingseffektiviteten:
· Konventionelle manuelle armaturer kræver gentagen fastspænding, justering af måleuret og positionskalibrering for hver elektrodeudskiftning. De ekstra tidsomkostninger er høje, og positioneringsnøjagtigheden afhænger i høj grad af operatørens erfaring på stedet.
· For komplekse støbeforme, der kræver kontinuerlig udskiftning af flere elektrodegrupper, forlænger hyppig genopsætning betydeligt den samlede produktionstid.
· Mange kommercielle billige pneumatiske patroner genererer trykudsving efter tusindvis af cyklusser. Klemkraft og koncentricitetsdrift vil skade den endelige formhulrumsoverfladedannelseskvalitet.
JWGRIP optimerer produktstrukturen for at tackle ovennævnte problemer:
1. Referenceoverflader til kernepositionering anvender en spændingsproces med komplet bearbejdning. Efter bratkølingsbehandling gennemgår kritiske matchende dele præcisionsslibning for at garantere ensartet tilpasningsafstand.
2. Optimeret indvendigt luftkredsløb reducerer tryktab under gentagen pneumatisk aktivering og opretholder en stabil fastspændingstilstand for langvarigt cyklisk arbejde.
3. Offline-elektrodeforudindstilling understøttes. Operatører afslutter elektrodeinstallation og fejlfinding uden for EDM-udstyr. Hurtigt udskiftning efter docking undgår positioneringsfejl fra gentagen manuel justering.
4. Kompatibel med robotautomatiske indlæsnings-tømningsmoduler for at realisere ubemandet elektrodeskift, der leverer pålidelig højpræcisionsfastspænding til die-synker EDM, wire-cut EDM og masseform-elektrode-behandling.


Intern arkitektur
JWGRIP R-Type D150 pneumatisk EDM-chuck anvender indbygget lukket luftdrevet kile-type spændearkitektur:
1. Værkstedstrykluft strømmer ind i det indre luftkammer gennem den sidemonterede luftindtagsport. Lufttryk skubber kileglideblokken og skaber radial drivkraft til at drive flere spændekæber til centrering af spændingen mod det centrale datum.
2. Når lufttilførslen frigives, skubber den indbyggede returfjeder kileblokken bagud, og klemmekæberne åbner for elektrodeskaft eller afmontering af fikstur.
Vigtige strukturelle designhøjdepunkter:
· Alle kernelokaliseringsdatum-overflader er færdigbehandlet via engangsslibning med høj præcision, hvilket minimerer akkumuleret samlingstolerance.
· Luftkanaler er integreret inde i borepatronens hoveddel i stedet for blotlagte eksterne rørledninger, hvilket forhindrer kollisionsskader under EDM-olie-nedsænket miljø.
· Forstærkede indvendige ribber fordeler klemspændingen jævnt over patronskallen for at undgå lokal spændingskoncentration under langvarig cyklisk fastspænding. Stabil koncentricitet og spændeydelse gælder for både batchbrugssteder med rammeaftaler og slutbrugerværksteder med forsendelsesordre.
· Interne tætningskomponenter anvender specielt oliebestandigt gummimateriale, specialfremstillet til dielektriske oliebads arbejdsforhold for at bremse forseglingens ældning under kontinuerlig gnisterosionsbearbejdning.
Kerneteknisk ydeevne
1. Overlegen centrerings- og gentagelsespositioneringsevne Nøglelokaliseringsoverflader gennemgår multi-pass præcisionsslibning. Koncentricitet ≤0,003 mm og gentagelsespositioneringsnøjagtighed ≤0,005 mm. Ingen akkumuleret positioneringsafvigelse, selv efter tusinde gange kontinuerlige fastspændingscyklusser, der opfylder strenge tolerancekrav til kompleks multi-kavitet formelektrodebearbejdning.
2. Højkvalitets anti-træthedslegering-stål Hovedkrop Hovedkrop anvender førsteklasses 40CrNiMo legeret stål med integreret bratkølings- og hærdningsvarmebehandling, overfladehårdhed HRC 52-56. Fantastisk slag-, anti-deformations- og oliekorrosionsbestandig ydeevne passer til langvarig cyklisk fastspænding under EDM-dielektrisk-olie-nedsænkning. Udbredt tillid blandt avancerede støbeformevirksomheder.
3. Betydelig pneumatisk hurtig-swap produktivitetsgevinst Efter engangsdatum-kalibrering på EDM-maskinbordet koster udskiftning af elektrodeholder kun 5-10 sekunder ved at manipulere pneumatisk kontrolventil. Manuel skruestramning og gentagne sporskifter er elimineret. Ikke-skærende hjælpetid falder kraftigt, hvilket løfter EDM-maskinudnyttelsen til multi-variety small-batch formordrer og storskala elektrodebehandlingsprojekter.
4. Fuld tilpasningsevne til olienedsænket EDM-arbejdsscenario Optimeret tilpasset oliebestandig tætningsenhed er specielt designet til gnistererosion i dielektrisk oliemiljø. Skjult integreret luftkredsløb undgår rørledningsskader forårsaget af elektrodekollision eller håndtering af formdele. Stabil langvarig olievædet drift uden hyppig vedligeholdelse af luft-rørsamlinger.
5. Komplet industriel overensstemmelse og batchinspektion Hvert produktionsbatch udfører dimensionskontrol, koncentricitetstest, cyklisk spændingstræthedstest og lufttæthedsinspektion. CE- og ISO9001-testdokumenter kan leveres til virksomhedskunder, der underskriver rammeaftale centraliserede indkøbskontrakter.
Vurderingstjekliste
Gennemfør følgende forhåndsvurdering, før du køber JWGRIP R-Type D150 pneumatisk EDM-chuck for at forhindre påføringshindringer på stedet:
1. Bekræft den tilgængelige installationsplads på EDM-maskinens arbejdsbord. Mål lodret og vandret reserveret plads for at undgå mekanisk interferens mellem patronskallen, spindel og bevægelige akser.
2. Bekræft stabil trykluftforsyning. Arbejdslufttrykket skal holdes stabilt inden for 0,4-0,6 MPa. Luftkilden skal være udstyret med olie-vand-separator for at filtrere fugt og urenheder.
3. Tjek dagligt behandlet elektrodeskaftdiameterområde, sørg for, at den reelle elektrodedimension falder inden for den nominelle spændingsomfang for denne borepatron.
4. Vær opmærksom på EDM-dielektrisk-olie-nedsænkningsdybden. Luftindtagssamlingen skal forblive over væskeniveauet for at forhindre tilbagestrømning af olie i det indre luftkredsløb.
5. For virksomhedsrammeaftalekunder eller forsendelsesordredistributører skal du indsende fulde miljøparametre på stedet og ydeevnekrav på forhånd for korrekt produktkonfigurationsmatch.
Kvalitetsinspektion
Alle JWGRIP R-Type D150 pneumatiske EDM-chucks er fremstillet og inspiceret inde i vores Kina-baserede armaturværksted efter flerfaset standardiseret arbejdsgang:
1. Inspektion af råmateriale: 40CrNiMo legeret stålstang til kemisk sammensætningsanalyse og hårdhedstest; fuld materialecertificering vedhæftet. Diskvalificerede råvarer afvises direkte.
2. Grov CNC-bearbejdning: ydre kontur af grovbearbejdning, indre kileblokhulrum, luftkanalpassager og præ-monteringshuller, hvilket efterlader efterbehandlingsrum for alle lokaliseringsrelaterede funktionelle overflader.
3. Quenching & temperering varmebehandling: Styr opvarmnings-, holde- og afkølingskurven præcist for at opnå målhårdhed HRC 52-56 og frigøre intern belastning. Dette trin er afgørende for anti-træthedsydelse mod langvarig cyklisk klemkraft.
4. Fin CNC-bearbejdning: maskincentralt lokaliseringshul, kileblok-tilpasningsflader, luftindtagsgevindport og monteringshuller. Nøgledimensionstolerance kontrolleret inden for ±0,006-0,010 mm.
5. Multi-run præcisionsslibning til kernelokalisering af datumplaner for at opfylde kravene til koncentricitet og planhed.
6. Komponentsamling og idriftsættelse af luftkredsløb: Installer kileblokgruppe, returfjedre, specielle oliebestandige tætninger og spændekæber. Gentagen åben-luk cyklisk test plus fuld lufttæthedsinspektion fjern samlingsgrater og verificere stabil pneumatisk kørsel.
7. Omfattende slutinspektion: testdimension, hårdhed, koncentricitet, gentagelsespositioneringsnøjagtighed, fastspændingskraftstabilitet og luftkredsløbssikker ydeevne. Hver enhed får eksklusivt sporbarhedsserienummer. Ikke-konforme varer går til efterbearbejdning i stedet for emballering.
8. Antirustrengøring, overfladebeskyttende korrosionsbehandling og stødsikker emballage i eksportkvalitet i krydsfiner.
Hvorfor vælge os som din partner
1. Real Factory Source JWGRIP er selvejende armaturproducent i stedet for en ren handelsmellemmand. Hele produktionen af R-Type D150 Pneumatic EDM Chuck er færdiggjort internt. Vores maskiningeniørteam ejer mere end 11 års erfaring i EDM-arbejdsholdende R&D og forstår fuldt ud de praktiske smertepunkter i formfremstillingsværkstedet.
2. Fleksible samarbejdstilstande plus OEM-tilpasning OEM-modifikationsmuligheder omfatter justering af klemmeområde, speciel grænsefladekonvertering og logomærkning af klientmærke. Prøvekøb af små partier, tilpasset OEM-udvikling, langsigtede virksomhedsrammeaftaler og distributørforsendelsesordreprojekter er alle acceptable forretningsmønstre.
3. Transparent og sporbar prissætning Vi tilbyder klare prislister i henhold til produktkonfiguration, ændringskompleksitet og forskellige samarbejdstyper, uden at der opstår skjulte ekstra omkostninger under projektudførelsen.
4. Komplet kvalitetsgarantimekanisme Hver borepatron har et unikt sporbarhedsserienummer. To års garanti dækker fabrikationsforårsagede fejl under nominelt lufttryk og korrekte installationsforhold. Det tekniske team leverer installationsvejledning og tips til almindelige fejlfinding. Slidte forseglede forbrugsdele er udelukket fra garantien.
5. Pålidelige og forudsigelige leveringsplaner Standardspecifikke produkter følger faste produktionscyklusser. Til rammeaftale-batchlevering eller forsendelsesordrelagerefterspørgsel giver vi periodisk produktionsfremskridtsfeedback for at garantere stabil leveringsrytme.
FAQ
Q1: Er du producent eller handelsleverandør til R-Type D150 Pneumatic EDM Chuck?
A1: JWGRIP er en ægte armaturproducent baseret i Kina. Alle produktionsarbejdsgange afsluttes internt. Vi leverer OEM-udvikling, rammeaftaleunderstøttende service og forsendelsesordresamarbejde i stedet for at arbejde som en simpel mellemhandler.
Spørgsmål 2: Kan denne pneumatiske borepatron opretholde stabil ydeevne under langvarig EDM-dielektrisk-olie-nedsænkning?
A2: Standardenheden anvender specielle oliebestandige tætningskomponenter designet til EDM-oliebademiljø. Følg venligst installationsspecifikationen nøje for at forhindre tilbagestrømning af dielektrisk olie ind i luftkredsløbet for længere levetid.
Q3: Hvad er koncentricitet og gentagelsespositioneringsnøjagtighed af standard R-Type D150 pneumatisk EDM Chuck?
A3: Standardproduktkoncentricitet ≤0,003 mm, gentagelsespositioneringsnøjagtighed ≤0,005 mm. Varianter med højere præcision kan realiseres gennem OEM teknisk justering.
Q4: Hvilke skader er udelukket fra garantien?
A4: To års garanti gælder for fabrikationsforårsagede fejl under nominelt lufttryk og korrekt installation. Skader forårsaget af lufttryksoverbelastning, hård mekanisk kollision, naturlig ældning af tætningsdelen og ukorrekt manuel vedligeholdelse er ikke dækket.
Q5: Kan jeg få officielle prislistedokumenter?
A5: Ja. Kontakt venligst JWGRIP salgsafdeling. Vi udarbejder en formel prisliste baseret på produktkonfiguration, indkøbsvolumen og samarbejdsformer, herunder rammeaftale- eller forsendelsesordreprojekter.
Relateret kategori
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.
Nyhedsanbefalinger