Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






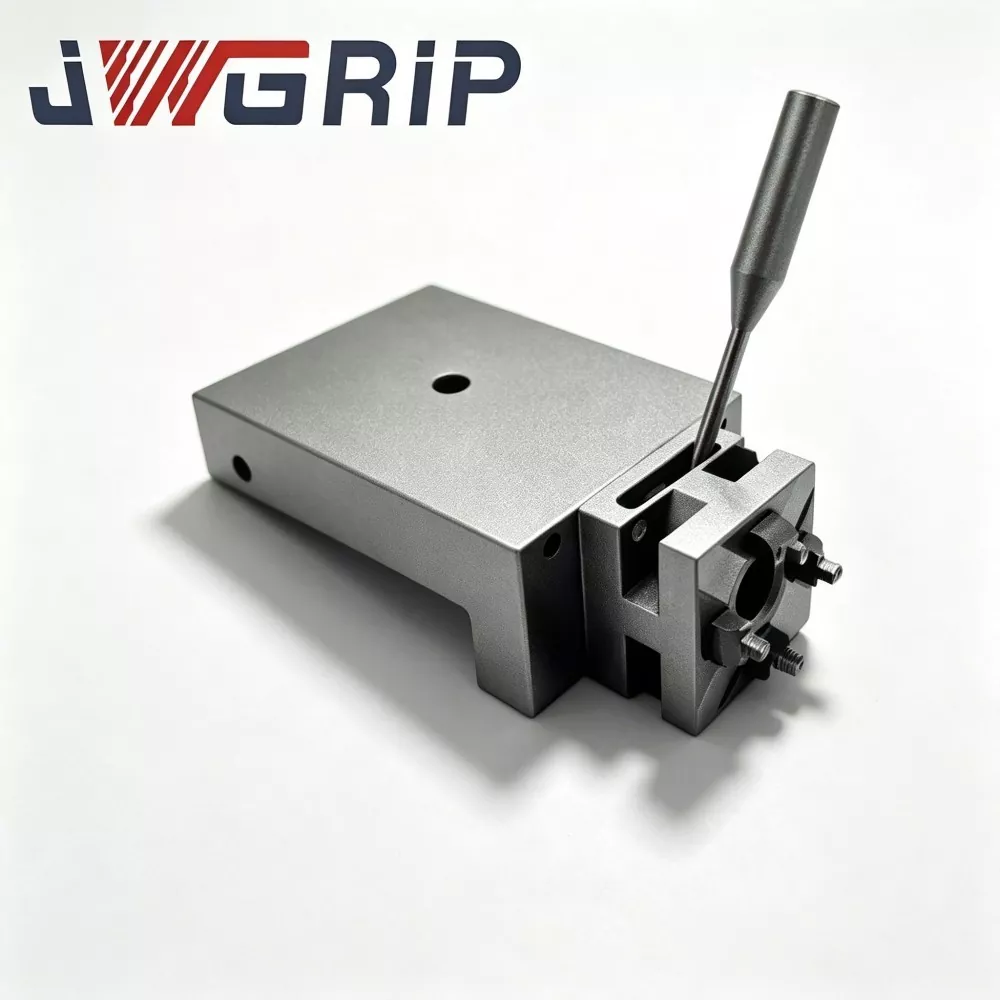
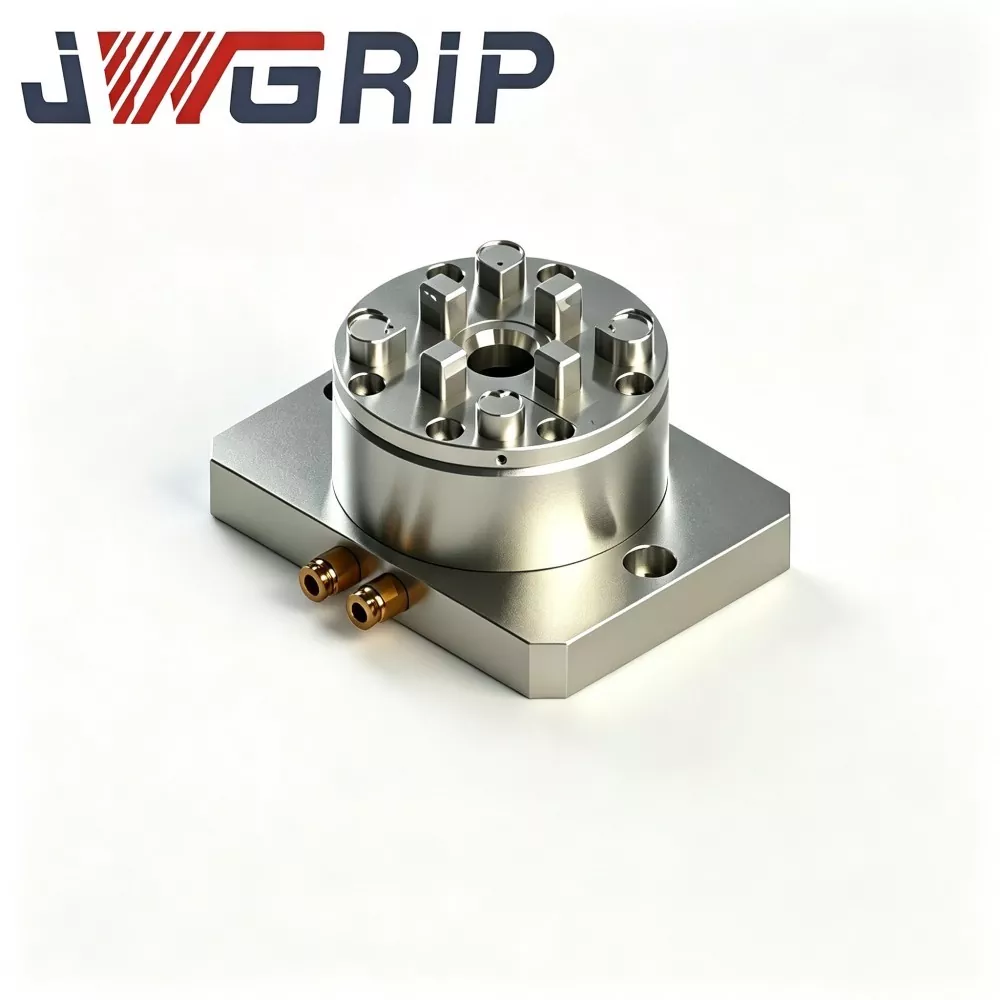
R-Type D100 Manuel EDM Chuck
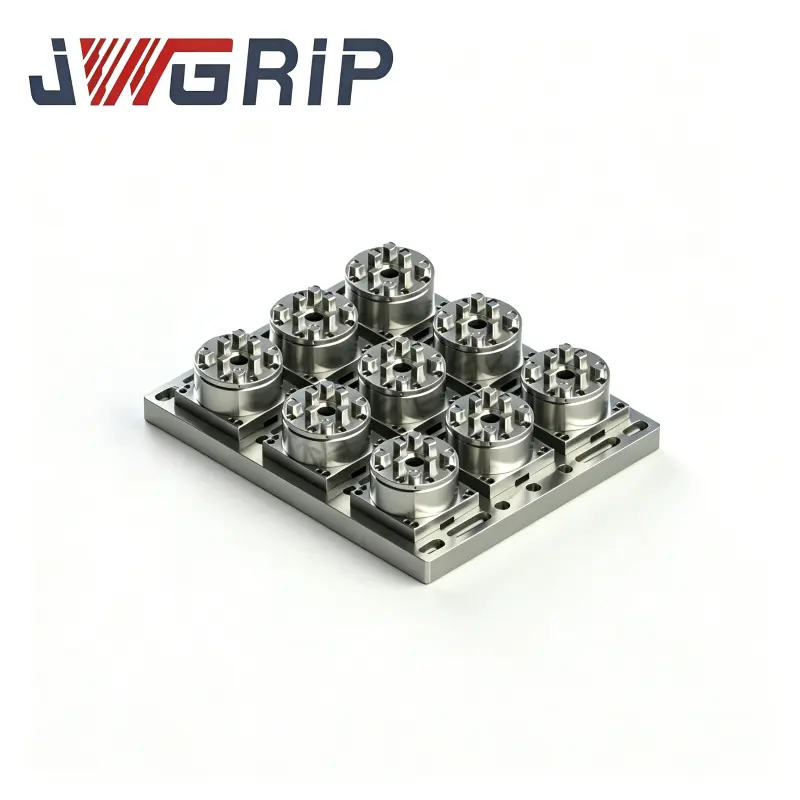
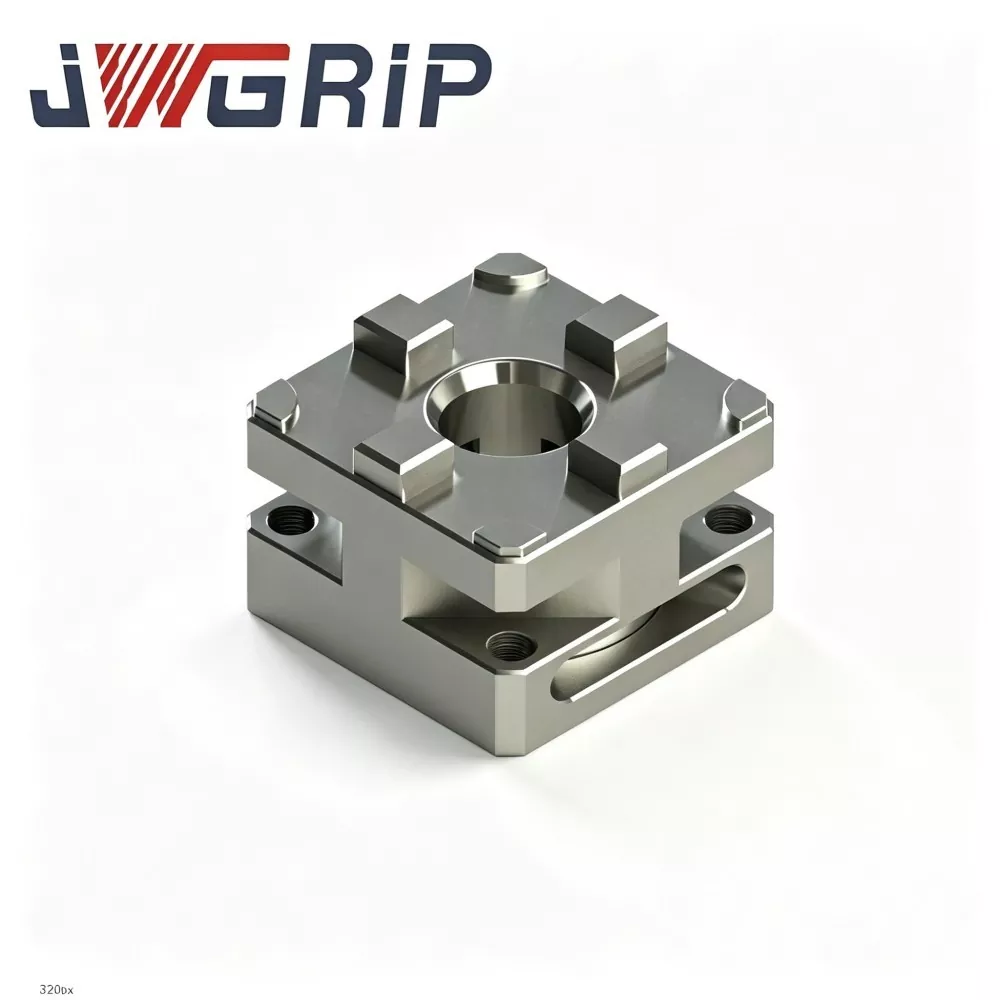
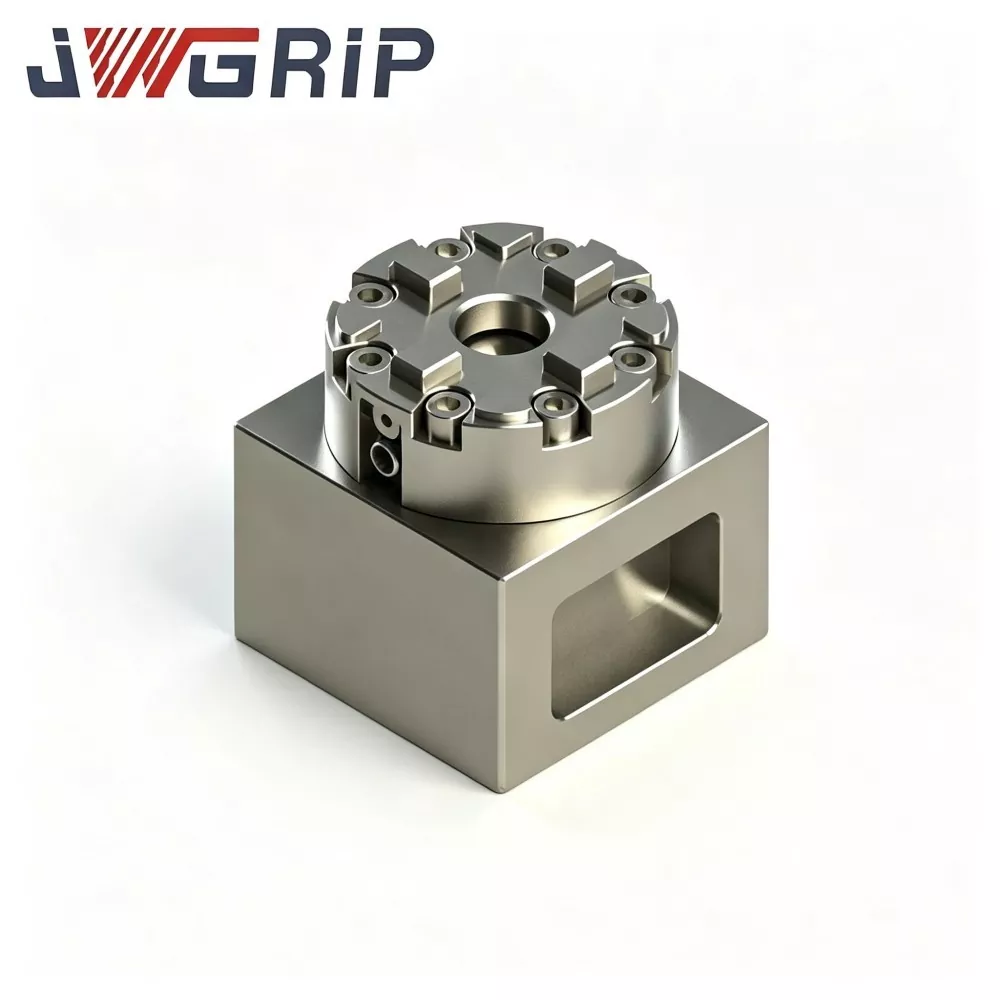
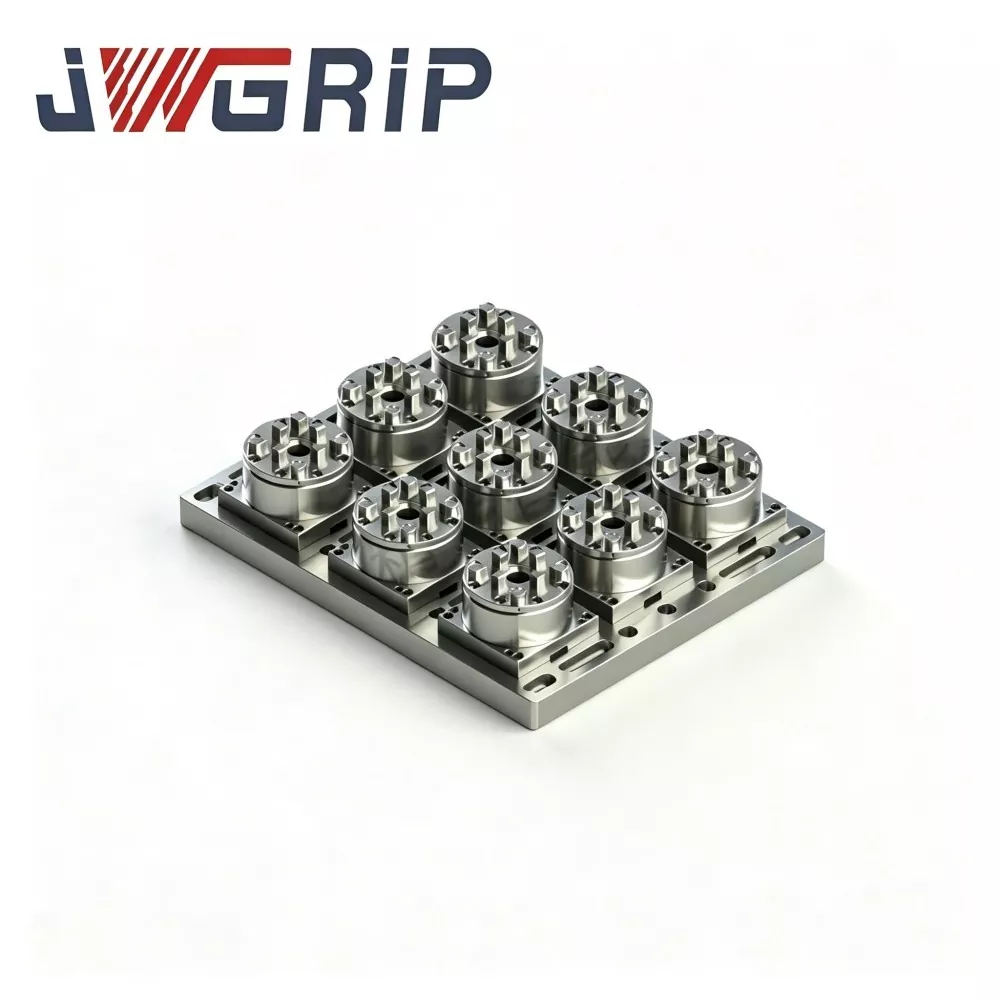
JWGRIP er den professionelle producent og leverandør af R-Type D100 Manuel EDM Chuck i Kina, med standardmodeller fuldt ud på lager og understøtter global bulkordre til afgivelse af projektudbud og batch-prøvekørende indkøb. Det er en højpræcisions integreret manuel datum spændefikstur, der er specielt designet til synker EDM, formfremstilling og multi-station elektrodeforindstillingsværksteder. Ved at anvende en fuldstændig mekanisk låsestruktur uden pneumatisk luftkildeafhængighed, integrerer den stabil manuel spændeydelse og højpræcisions koncentricitetspositioneringsfunktion i en enkelt enhed.
Denne højtydende R-Type D100 manuelle EDM-chuck er konstrueret af hærdet rustfrit legeret stål, med stabil spændeeffekt, fremragende koncentricitetskonsistens og enestående langsigtet anti-slid-ydeevne under hyppige manuelle låsecyklusser. Kernelokaliseringsoverflader anvender engangsfastspændende præcisionsslibeteknologi, og hele kroppen gennemgår en integreret hærdningsbehandling for at forbedre rust- og slidstyrkeevnen, og tilpasser sig fuldt ud til fugtige og kølevæskefyldte barske EDM-værkstedsmiljøer. Forskellig fra konventionelle manuelle patroner med let frigangsudvidelse og nøjagtighedsforringelse, undgår den fuldstændig positioneringsafvigelse forårsaget af komponentslid og lufttryksudsving.
Det reducerer effektivt ikke-skærende hjælpekalibreringstid, forkorter elektrodeudskiftningscyklusser og opretholder ensartet positioneringsnøjagtighed til multi-variety elektrodebehandling. Udbredt anvendelig til sinker EDM-bearbejdning og fremstilling af støbeforme, det giver fleksible, stabile og omkostningseffektive mekaniske arbejdsholdingsløsninger til støbevirksomheder, EDM-jobshops og maskinværktøjssystemintegratorer over hele verden.
Applikationsflaskehals
Talrige EDM-værksteder står over for praktiske flaskehalse i den daglige produktion:
· Pneumatisk drevne patroner kræver komplet luftrør og stabil luftkildeinfrastruktur. Mellem-små forarbejdningssteder vil bære ekstra omkostninger til værkstedstransformation, hvis de anvender pneumatiske spændeløsninger.
· Manuelle EDM-patroner på markedet genererer overfladeslid og voksende indre frigang efter tusindvis af fastspændingscyklusser. Gradvist faldende koncentricitet vil frembringe defekter på overflader i formhulrum. Gentagen kalibrering af måleuret bruger massive ikke-skærende produktionstimer.
Hovedforbedring:
1. Kernelokaliseringsoverflader anvender en præcisionsslibefremstillingsproces i én opsætning. Bevægelige nøglekomponenter modtager en integreret hærdningsbehandling for forbedret rust- og slidbestandig kapacitet, tilpasset fugtigt EDM-værkstedsmiljø fyldt med dielektrisk kølevæske.
2. Der kræves ingen trykluftkilde. Operatører fuldfører fastspænding og låsning udelukkende ved hjælp af mekanisk knaststruktur. Nøjagtighedsudsving udløst af ustabilt lufttryk bliver fuldstændigt elimineret.
3. Understøtter fleksibel multistation offline elektrodeforudindstilling, forkorter elektrodeudskiftningscyklussen, leverer ensartede positioneringsresultater til multi-varietet elektrodebehandling.
4. Leverer robuste mekaniske arbejdsholdeløsninger til synker-EDM og tunge arbejdsgange til fremstilling af matrice.
Driftslogik
JWGRIP R-Type D100 Manuel EDM Chuck anvender forstærket fire-kæber centrerende klemmearkitektur med udvidet D100 ydre diameter benchmark:
1. Bundmonteringsdatum overholder standard D100 installationsdimensioner. Den kan fastgøres direkte til EDM arbejdsbord eller samles med overgangsadapterplader.
2. Kraftig intern knastdrev transmission konverterer manuel drejningsmomentinput fra ekstern momentnøgle til radial centrerende drivkraft for bevægelige spændekæber. Under anbefalet drejningsmoment bevæger fire kæber sig synkront mod central lokaliseringsboring for at fastspænde elektrodeskafter, holdere eller store formindsatser.
3. Omvendt skruenøglerotation frigiver knastforspændingskraften; spændekæber åbnes for adskillelse af armaturet og udskiftning af dele.
Vigtige mekaniske designhøjdepunkter:
· Alle kernelokaliseringsdatum-planer afsluttes med én-opsætning multi-pass præcisionsslibning, hvilket sænker samling-induceret akkumuleret tolerance.
· Fortykket patronlegemevæg plus indvendige fordelte forstærkningsribber fordeler jævnt tunge belastningsspændinger over hele skallen og undgår lokal positionsdeformation forårsaget af langvarig kraftig manuel låsning. Stabil koncentricitet og gentagen positioneringsydelse gælder både for projektudbudsunderstøttede produktionssteder og batch-trial-run-ordrevalideringsworkshops.
· Kæbetilpassede bevægelige overflader er belagt med dedikeret anti-slidlag for at forsinke slid fra kulstofsedimentforurening under gnisterosion-olie-nedsænkede forhold. Denne fuldt manuelle enhed reserverer ingen pneumatiske stik eller interne luftkanalstrukturer.


Kerne tekniske fordele
1. Pålidelig konsistens ved centrering og gentagen positionering. Funktionelle overflader, der lokaliserer nøglen, gennemgår præcisionsslibning i flere trin. Koncentricitet ≤0,004 mm og gentagelsespositioneringsnøjagtighed ≤0,003 mm. Ingen positioneringsafvigelse akkumuleres efter tusindvis af tunge belastninger, manuelle låse-oplåsningscyklusser, hvilket opfylder strenge tolerancekrav til fremstilling af store multi-kavitet formelektroder.
2. Forstærket højbelastnings-legeret stål-chuck-krop Hoveddelen bruger premium 42CrMo-legeret stål med integreret bratkølings- og hærdningsvarmebehandling, overfladehårdheden når HRC 54-58. Fremragende slagfasthed, anti-deformation og dielektrisk olie-korrosionsbestandighed passer til tunge elektrodeopspændingsopgaver under EDM-oliegennemblødte forhold. Udbredt blandt store virksomheder, der fremstiller støbeforme på grund af dens robuste bæreevne.
3. Drejningsmomentstandardiseret manuel fastspænding uden luftkildeafhængig operatørlås med matchet momentnøgle; anbefalet tilspændingsmoment: 6-8 Nm. Drift med konstant drejningsmoment eliminerer ustabil spændekraft forårsaget af inkonsekvent manuel kraftinput. Uden behov for trykluft fungerer patronen pålideligt i midlertidige værksteder, renoveringszoner og mobile fejlfindingsstationer. Efter engangs-datum-kalibrering på maskinbordet falder hjælpetiden for elektrode-holderudskiftning kraftigt, hvilket løfter EDM-maskinudnyttelsen til gentagne opgaver med tunge elektroder og hyppigt ændrede prototypeformopgaver.
4. Forstørret spændeområde og bred mekanisk kompatibilitet D100 ydre dimension og central placeringsdatum følger standardindustriens reference benchmark for manuel spændepatron. Kompatibel med de fleste kommercielt tilgængelige D100-seriens elektrodeholdere, lokaliseringspaller og overgangsadaptere. Tegningsdrevet strukturel modifikation kan realisere speciel samlet højde, undgåelse af udskæringer og ikke-standard monteringshulslayout for at tilfredsstille personlige tekniske krav fra projektudbudsdokumenter.
5. Komplet dokumentation for industriel overensstemmelsestest Hver produktionsbatch udfører dimensionsinspektion, hårdhedstestning, simulering af cyklisk slid med tunge belastninger og koncentricitetsstabilitetstest. CE- og ISO9001-inspektionsrapporter kan leveres til virksomhedskunder, der gennemfører formelle projektudbudsprocedurer.
Evalueringstjekliste
Udfør følgende forudgående vurderingsarbejde, før du køber JWGRIP R-Type D100 Manuel EDM Chuck for at forhindre applikationshindringer på stedet:
1. Mål tilgængelig installationsdimension af EDM-maskinens arbejdsplatform. Bekræft lodret og vandret reserveret frigang; undgå mekanisk interferens mellem den forstørrede patronskal og værktøjsmaskinens spindel eller bevægelige akser.
2. Forbered en kalibreret matchet momentnøgle til manuel låsning. For stort manuelt drejningsmoment forårsager permanent kæbedeformation; utilstrækkeligt drejningsmoment medfører risiko for, at tungvægtselektroder glider under gnist-erosionsskæring.
3. Tjek dimensionelle benchmark for eksisterende elektrodeholdere. Bekræft, om det aktuelle værktøj følger D100-industristandarden. Ikke-standard modificerede holdere kræver yderligere overgangsadapterdele.
4. Kontrol EDM dielektrisk-olie væske-niveau højde. De vigtigste monteringsskruer skal holde passende afstand under væskeoverfladen for at reducere kulstof-sedimentakkumulering på gevindsektioner.
5. For projektudbudskunder eller batch-trial-run-ordre managers skal du indsende komplette miljøparametre på stedet og ydeevnekrav på forhånd for at få nøjagtig produktkonfigurationsmatchning.
Retningslinjer for vedligeholdelse
Når du implementerer R-Type D100 Manuel EDM Chuck, skal du være opmærksom på risici for misbrug og forslag til rutinemæssig vedligeholdelse:
1. Følg nøje anbefalet tilspændingsmomentområde 6-8 Nm. Overdrejningsmomentnøglekraft vil udløse permanent kæbestrukturdeformation; utilstrækkeligt drejningsmoment skaber skjult gliderisiko for tunge elektroder under gnist-erosion.
2. Forhindr kulstof-sedimentophobning inde i kæbestyreriller. Kulstofpartikelforurenende stoffer slider på bevægelige, parrende overflader og fører til tab af positioneringsnøjagtighed. Indstil faste arbejdsgange for periodisk rengøring for operatører på stedet.
3. Beskyt det centrale lokaliseringshul og arbejdsflader med klemkæber mod kraftig mekanisk kollision. Hårdt slag beskadiger datumpræcisionen og forringer direkte koncentricitetsydelsen.
4. Kontroller regelmæssigt monteringsskruehulsgevindstatus, fjern rust og olieaflejringer; påfør en lille mængde rustfrit fedt til langtidsholdbar opbevaring.
5. For projektudbudsklienter skal du forene konfigurationsspecifikationerne for driftsværktøjet for hvert filialværksted under teknisk kommunikation i den tidlige fase.
6. For klienter med batch-trial-run-order, arkiver komplette testkørselsposter til efterfølgende masseindkøbsevalueringsreference.
Hvorfor bygge langsigtet samarbejde med JWGRIP
1. Ægte fabriksdirekte kilde JWGRIP er selvejet virksomhed, der fremstiller armaturer i stedet for en simpel handelsmellemmand. Fuld produktionsworkflow af R-Type D100 Manuel EDM Chuck er færdiggjort internt. Mekanisk ingeniørteam ejer over 11 års F&U-erfaring med arbejdsholding-løsninger og forstår dybt forskellige virkelige smertepunkter ved EDM-værksteder, der fremstiller støbeforme i store størrelser.
2. Rig teknisk modifikation og projektstøttekompetence Tegningsdrevet strukturel modifikation understøtter justering af overordnet højde, speciel undgåelse af spalteåbninger og ikke-standard monteringshulslayout. Acceptable forretningsmåder omfatter prøvekøb af små partier, teknisk revision af kompleks struktur, formel projektudbudssupport og batch-trial-run-ordre-samarbejde.
3. Transparent projektorienteret tilbudsmekanisme Klare kommercielle tilbud udstedes baseret på produktkonfiguration, modifikationskompleksitet og forskellige samarbejdsmønstre. Der opstår ingen skjulte ekstraomkostninger gennem hele projektudførelsescyklussen.
4. Komplet kvalitetsgarantiramme Hver manuel EDM-patron bærer et unikt sporbarhedsserienummer. To års garanti dækker fabrikationsdefekter under scenarier med nominelt drejningsmoment og korrekt installation. Spændebakker og andre sliddele er forbrugsdele, der er undtaget fra garantien. Teknisk supportteam leverer installationsvejledningsdokumenter og forslag til fejlfinding af almindelige fejl.
5. Kontrollerbar og forudsigelig leveringsplan Standardspecifikke produkter følger en stabil fast produktionsrytme. For store partier af projektudbudsleverancer eller batch-trial-run-ordre-prøveforsyning, giver vi periodisk tilbagekobling af produktionsfremskridt og garanterer en stabil vareforsyningsrytme.
FAQ
Q1: Er du producent eller handelsleverandør for R-Type D100 Manuel EDM Chuck?
A1: JWGRIP er en ægte armaturproducent beliggende i Kina. Alle produktionsprocedurer udføres internt. Vi tilbyder tegningsdrevet teknisk modifikationssupport, projekt-udbud-indsendelse af dokument-matching-service og batch-trial-run-ordre-samarbejde i stedet for at arbejde som simpel mellemhandler.
Spørgsmål 2: Kan denne manuel borepatron i stor størrelse opretholde stabil ydeevne under langvarig EDM-dielektrisk-olie-nedsænkning?
A2: Standardversionens bevægelige-matchende-overflader modtager anti-slid overfladebehandling tilpasset til EDM-oliebad-miljø. Udfør nøje periodisk kulstof-sedimentrensningsvedligeholdelse for at forlænge enhedens samlede levetid.
Q3: Hvad er koncentricitet og gentagelsespositioneringsnøjagtighed af standardspecifikke R-Type D100 Manuel EDM Chuck?
A3: Standardproduktkoncentricitet ≤0,004 mm, gentagelsespositioneringsnøjagtighed ≤0,003 mm. Varianter med højere præcision kan realiseres via tegningsdrevet teknisk modifikation.
Spørgsmål 4: Hvilke skadesforhold falder uden for garantiens dækningsområde?
A4: To års garanti gælder for fremstillingsdefekter under nominelt drejningsmoment og korrekte installationsforhold. Skader forårsaget af overdrejningsmoment, hård mekanisk kollision, slid på slibende partikler og ukorrekt manuel vedligeholdelse er ikke dækket. Spændekæber hører til forbrugsbare sliddele.
Spørgsmål 5: Kan jeg få formelle kommercielle tilbudsdokumenter til projektudbudsindsendelse?
A5: Ja. Kontakt venligst JWGRIP salgsafdeling. Vi udarbejder formelle kommercielle tilbudsdokumenter baseret på produktkonfiguration, ordreskala og konkret-business-mode, herunder projekt-udbud-aflevering eller batch-trial-run-ordre-projekt.
Relateret kategori
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.
Nyhedsanbefalinger