Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






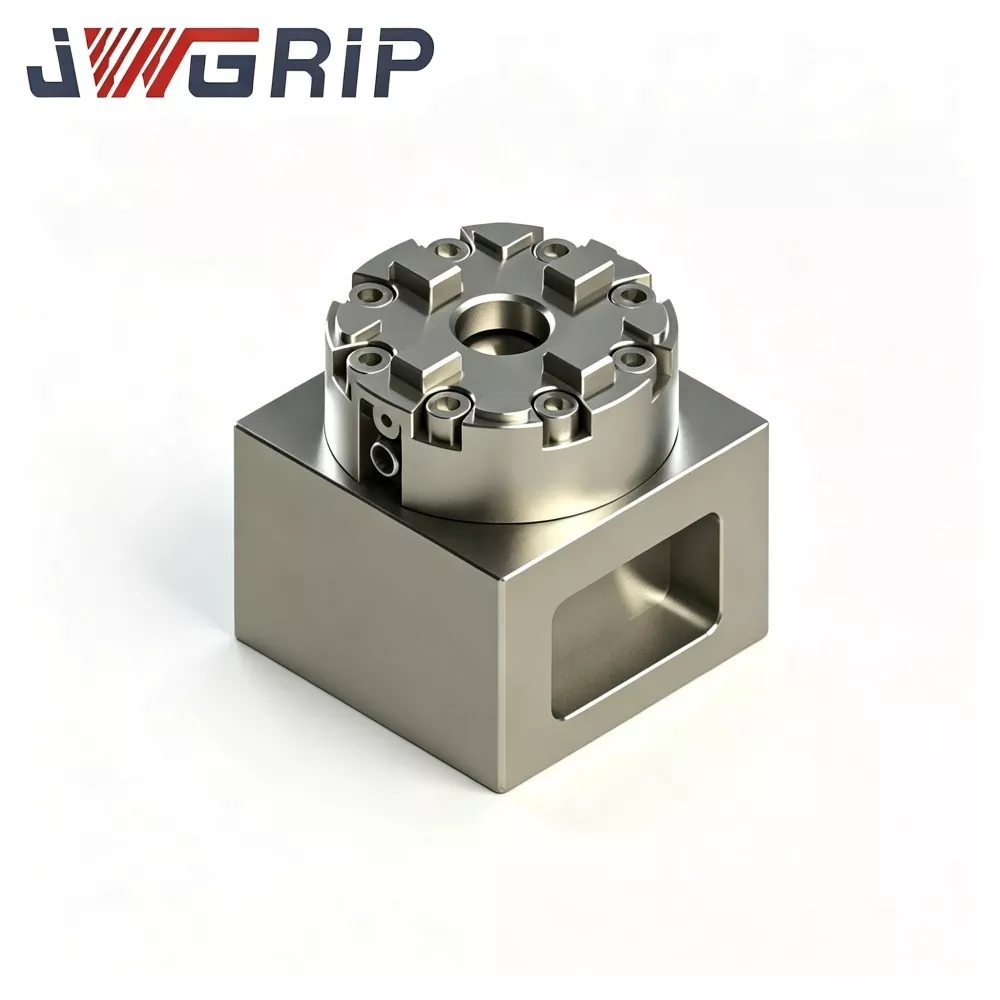
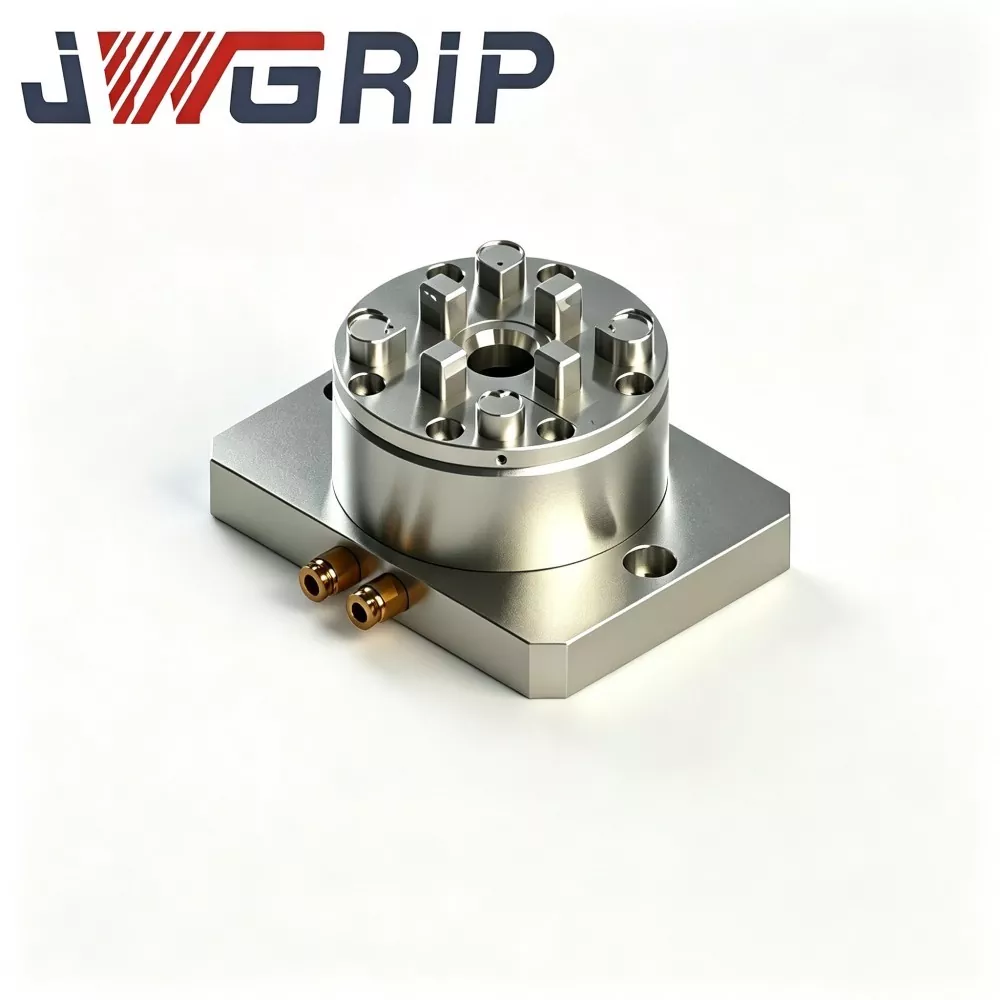
R-Type D75 MacroStd CNC Manuel EDM Chuck
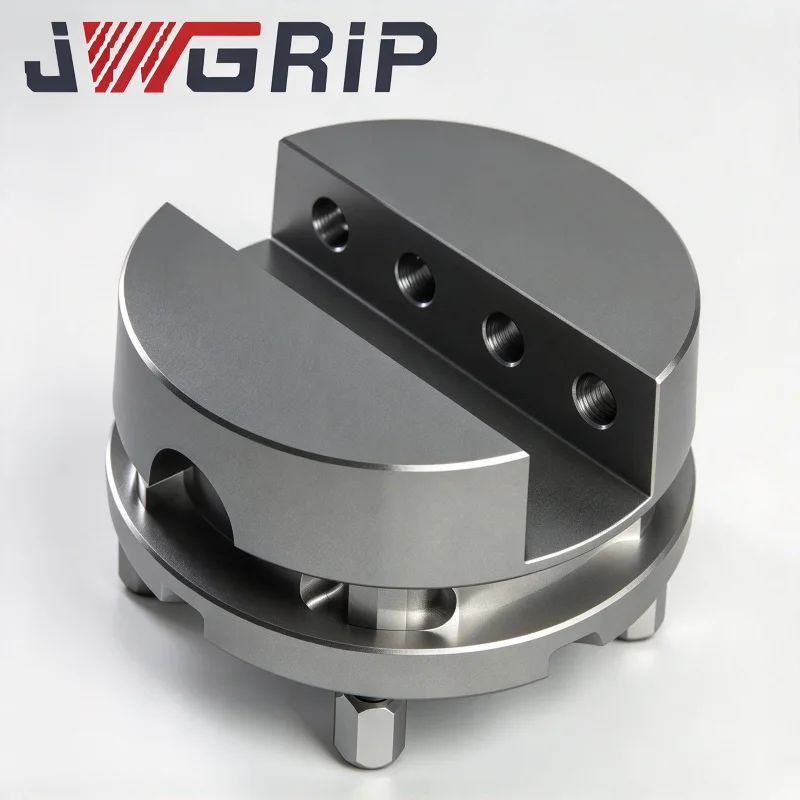
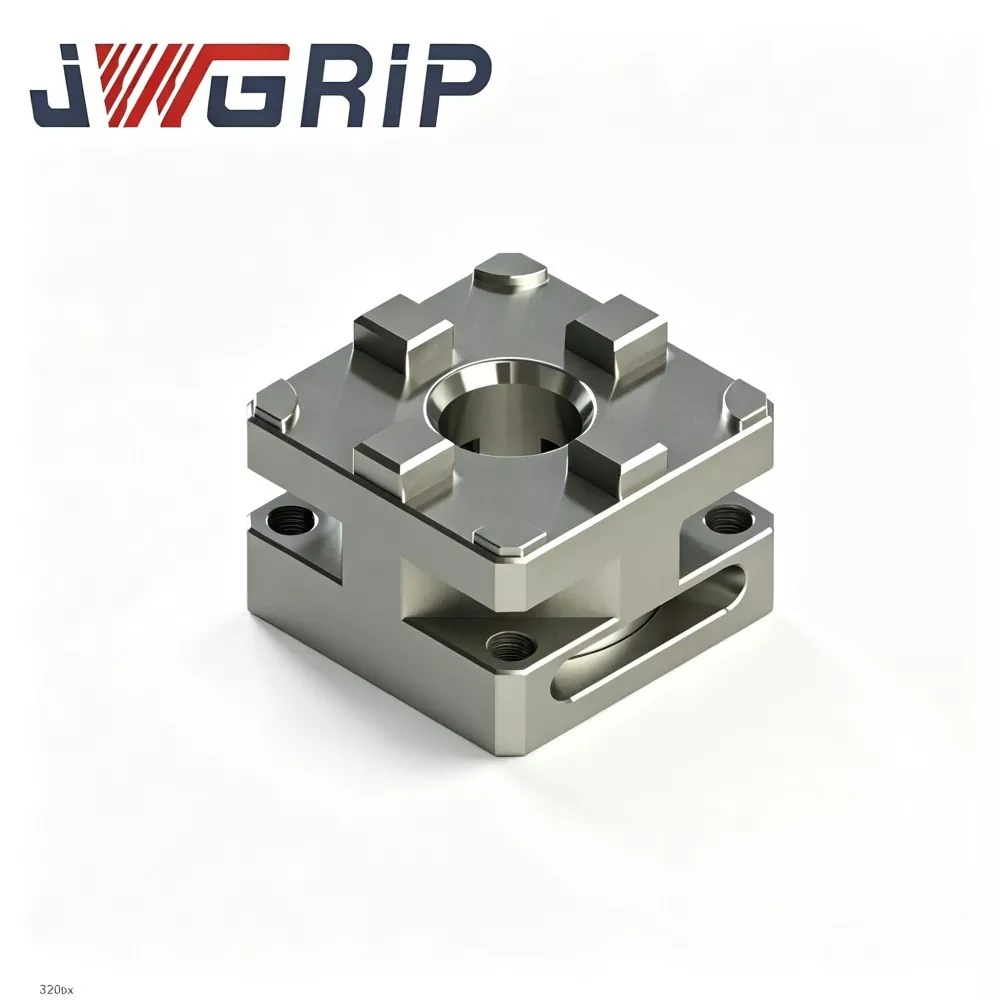
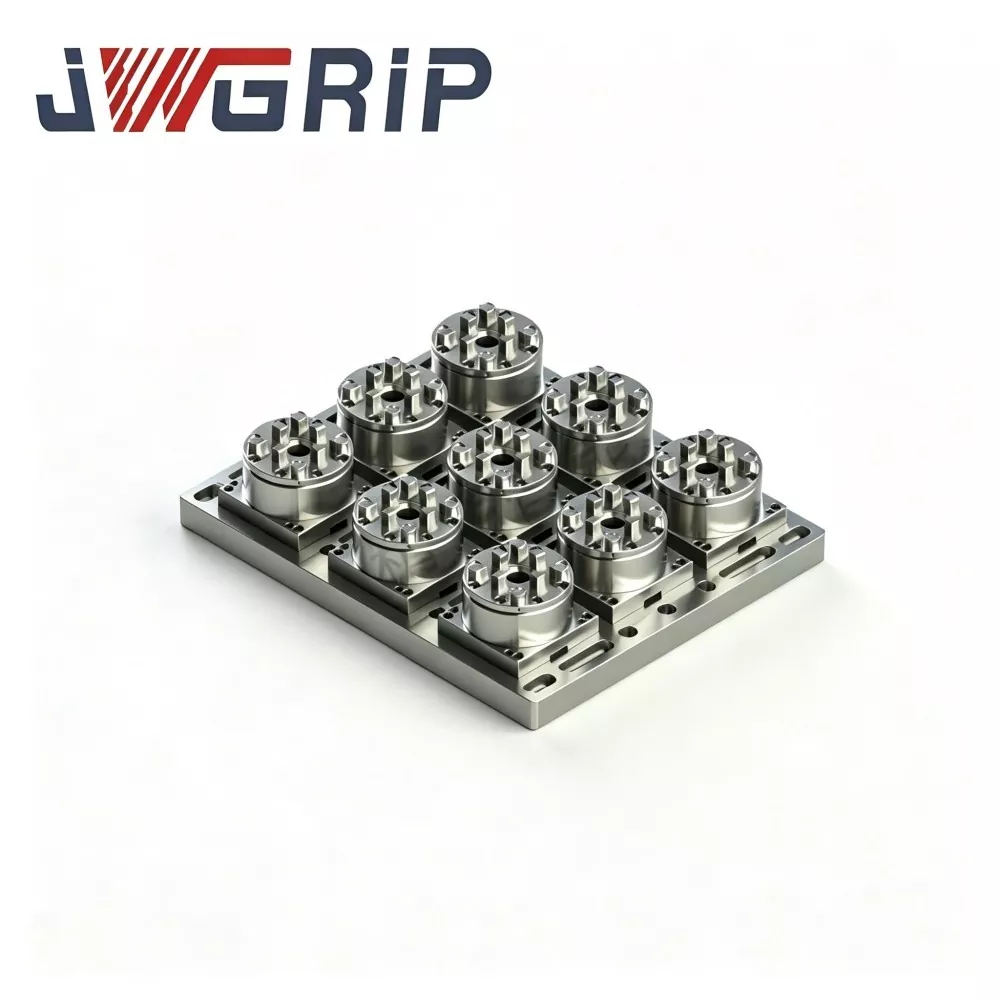
JWGRIP er den professionelle producent og leverandør af Customized R-Type D75 MacroStd CNC Manual EDM Chuck i Kina, der leverer Factory Direct-forsyning til at understøtte globale volumenbudsprojekter og spotforsendelsesvirksomhed. Det er et højpræcisions integreret manuel spændebeslag, der overholder MacroStd dimensionelle standarder, specielt udviklet til synker EDM, wire-cut EDM og professionelle støbeelektrodefremstillingsværksteder. Ved at integrere korrosionshærdet stålstruktur og ensartet præcisionspositioneringsbenchmark i en enkelt kompakt enhed, eliminerer den kedelige gentagne kalibreringsindikatorer og kumulative positioneringsfejl for traditionelle spændeværktøjer.
Denne højtydende R-Type D75 MacroStd CNC Manuel EDM Chuck anvender fuldt hærdet anti-korrosionslegeret stålmateriale, med stabil mekanisk klemkraft, ultralav koncentricitetsafvigelse og fremragende langsigtet slidstyrke under hyppige manuelle låsecyklusser. Alle vigtige fastspændingsreferenceoverflader er behandlet af ultra-præcisionsbearbejdningsteknologi for at sikre ensartet positioneringsnøjagtighed i langsigtede cykliske fastspændingsoperationer.
Forskellig fra almindelige manuelle patroner med nem præcisionsdæmpning, undgår den effektivt elektrodeforskydning og ujævnheder i formhulrumstekstur forårsaget af nøjagtighedsdrift. Det reducerer i høj grad ikke-bearbejdende hjælpekalibreringstid, optimerer elektrodeudskiftningseffektiviteten og stabiliserer den overordnede produktionsrytme i formværksteder. Med pålidelig og repeterbar spændeydelse er den bredt anvendelig til små og mellemstore batch-støbeforme og leverer stabile og højpræcise manuelle spændeløsninger til globale støbeformproducenter, EDM-underleverandører og maskinværktøjssystemintegratorer.
Adressering af smertepunkterne
Traditionel skruetype manuel fastspænding giver flere hovedpine til støbeelektrodeværksteder:
· Enkle skruebaserede spændeløsninger tvinger operatører til at bruge massiv tid på at justere skruemomentet og korrigere datum, hver gang elektroder udskiftes.
· Manuel betjening afhænger i høj grad af operatørens færdigheder. Ujævnt tilspændingsmoment kan udløse elektrodeglidning, koncentricitetsdrift og ustabil gentagelsesnøjagtighed, især for små-batch-elektrodeordrer af blandede varianter.
· Almindelige billige manuelle patroner på markedet kan ikke opretholde stabil koncentricitet efter lang tids cyklisk fastspænding. Mindre elektrodeforskydning fører til ujævn form-hulrumstekstur og afvisning af færdige dele.
JWGRIP optimerer R-Type D75 MacroStd manuelle borepatron mod ovennævnte smertepunkter:
1. Strikt MacroStd standard lokaliseringsdatum-struktur er vedtaget. Efter engangsdatum-kalibrering på EDM-maskinplatformen kan elektrodeholderens låsning og frigørelse afsluttes med manuel momentnøgle uden gentagen justering af måleuret.
2. Overførsel af reference på tværs af maskiner realiseres for elektroder og støbeindsatser, hvilket effektivt skærer ikke-bearbejdende hjælpetid for EDM-udstyr.
3. Fuldhærdet anti-korrosions-legering-stål-hoveddel plus ultra-præcisions-bearbejdede spændereferenceoverflader eliminerer kumulative positioneringsfejl forårsaget af gentagen manuel opsætning. Stabil repeterbar fastspændingsnøjagtighed er garanteret til langsigtet små- og mellem-batch-formbehandling.
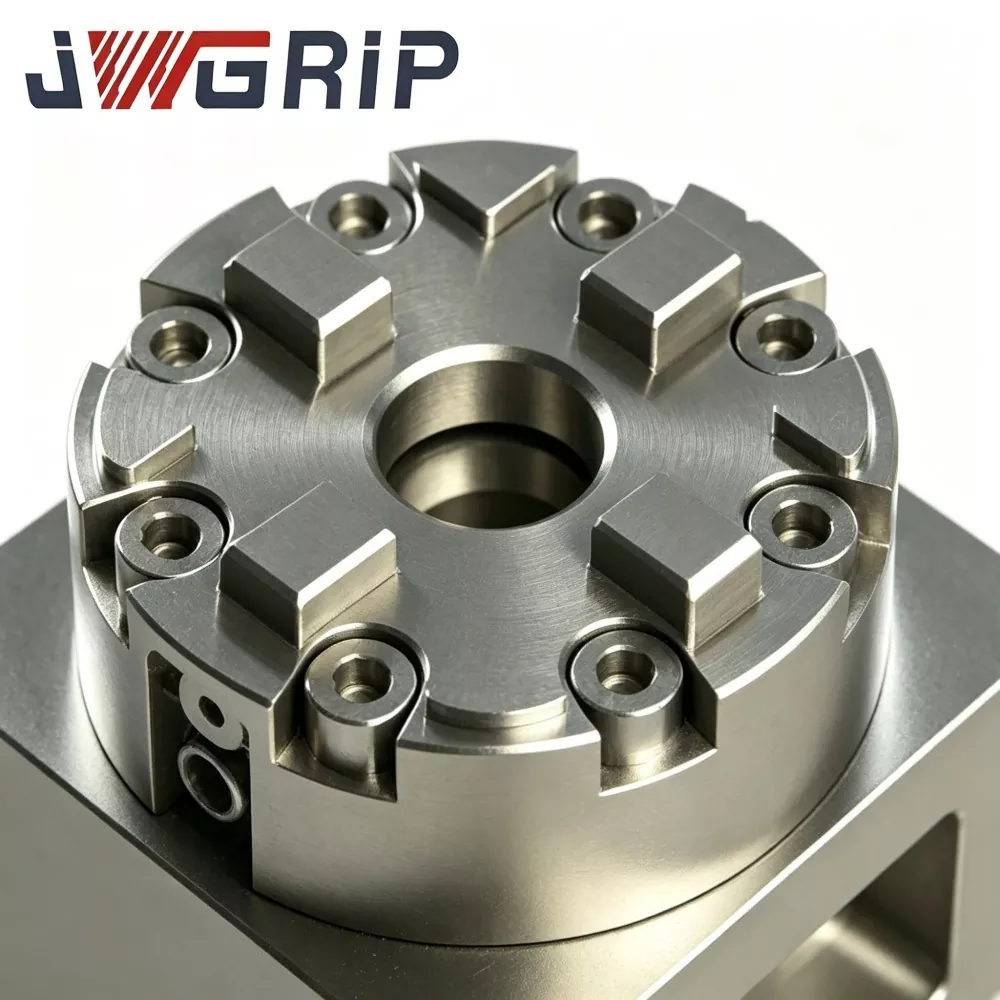
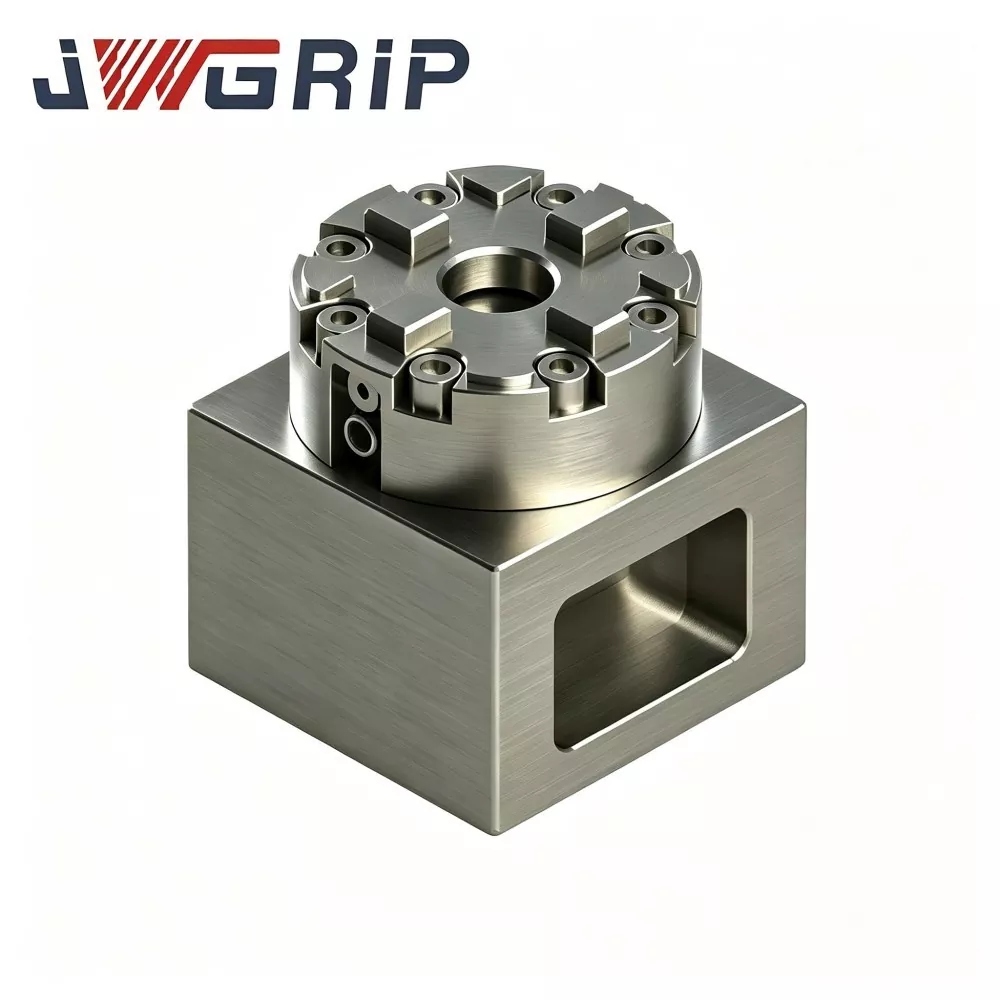
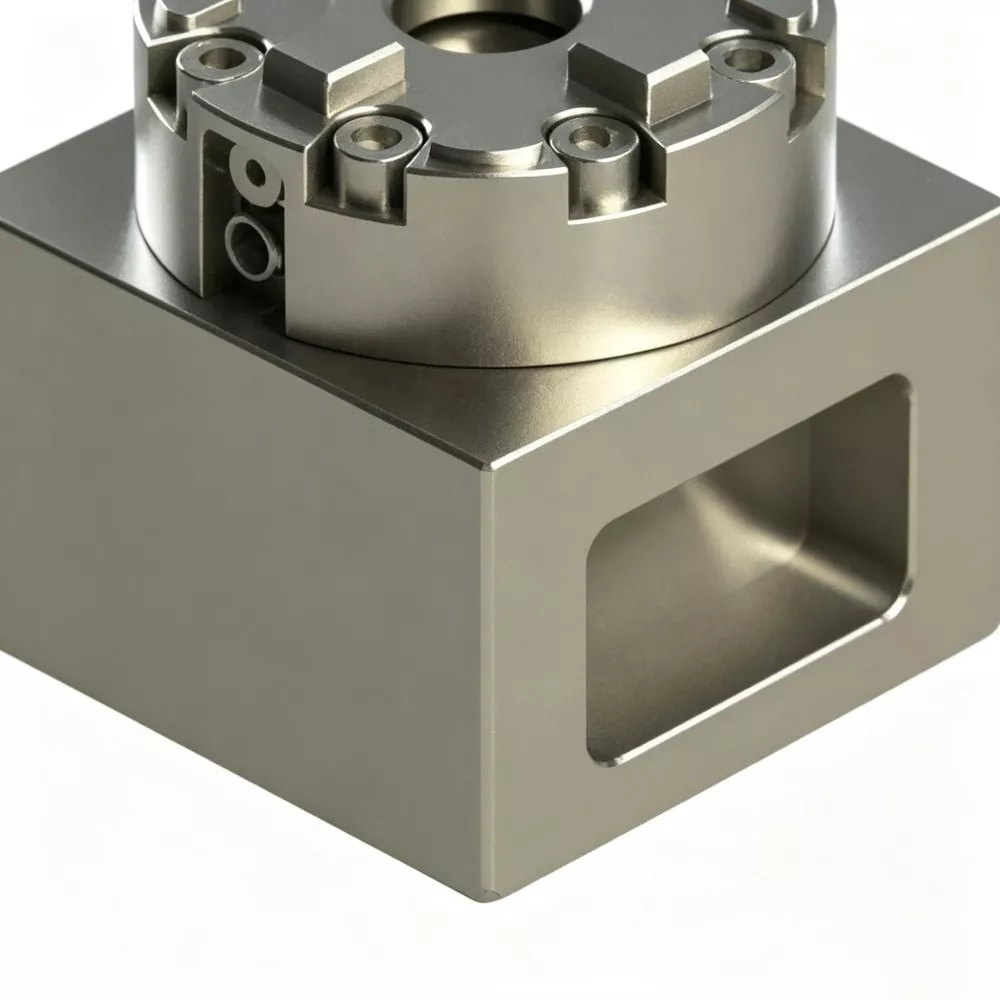
Arbejdslogik
JWGRIP R-Type D75 MacroStd CNC Manuel EDM Chuck bruger multi-kæbe centrerende klemmearkitektur, der overholder MacroStd specifikationer:
1. Bundmonteringsdatum følger strengt D75 benchmark for ydre dimension; den kan monteres direkte på EDM-arbejdsbordet eller parres med overgangsadapterplader.
2. Bevægelige spændekæber drives af et internt mekanisk transmissionssæt med kileknaster. Operatører anvender standardiseret moment gennem ekstern manuel momentnøgle. Kilekamkomponenter skubber kæberne radialt mod det centrale lokaliseringshul til centrering af fastspænding af elektrodeskafter eller MacroStd-standardholdere.
3. Omvendt skruenøglerotation frigiver forspænding af kile-cam; spændekæber åbner, så fikstur eller elektroder kan skilles ad.
Vigtige strukturelle designhøjdepunkter:
· Alle kernelokaliseringsreferenceplan er afsluttet med en-klemme multi-pass præcisionsslibning, hvilket sænker samling forårsaget af akkumuleret tolerance.
· Reinforced inner-shell ribs evenly spread manual-torque-generated clamping stress across the chuck shell, avoiding stress concentration at partial jaw-mount positions and enhancing anti-deformation performance during long-term cyclic manual locking. The design maintains stable concentricity and repeat-positioning performance both for volume-bidding production sites and spot-consignment end-user mold workshops.
· Kæbebevægelige kontaktflader modtager en speciel anti-slid overfladebehandling for at bremse slid induceret af kulstofsedimentforurening fra gnistererosion olie-bad arbejdsmiljø.
Kerneteknisk ydeevne
1. Plidelig centrerings- og gentagelsespositioneringsevne Nøglelokaliseringsfunktionelle overflader gennemgår gentagen præcisionsslibning. Koncentricitet ≤0,004 mm og gentagelsespositioneringsnøjagtighed ≤0,003 mm. Ingen positioneringsafvigelse akkumuleres selv efter tusindvis af manuelle låse-oplåsningscyklusser, hvilket opfylder strenge tolerancekrav til fremstilling af multi-kavitet formelektroder.
2. Højstyrke, slidstærkt legeret-stål-hovedlegeme Hovedlegemet anvender premium 41Cr4-legeret stål med integreret bratkølings- og tempererings-varmebehandling, overfladehårdheden når HRC 53-57. Den leverer fremragende slagfasthed, anti-deformation og dielektrisk olie-korrosionsbestandighed, og tilpasser sig til langvarig cyklisk manuel fastspænding under EDM-olie-nedsænkede forhold. Godt accepteret blandt omkostningsbevidste high-end formfremstillingsvirksomheder.
3. Drejningsmomentreguleret stabil manuel fastspændingsoplevelse Operatørlås med standard momentnøgle, anbefalet tilspændingsmoment: 5-7 Nm. Drift med konstant drejningsmoment forhindrer fluktuerende spændekraft forårsaget af inkonsekvent håndpåført kraft. Efter engangskalibrering af maskin-tabel datum, falder arbejdsbyrden under elektrodeskift kraftigt. Effektiv udnyttelse af EDM-maskinen stiger for hyppige varianter af små-batch-formordrer og gentagne elektrodebehandlingsopgaver.
4. MacroStd-kompatibel bred kompatibilitet D75 ydre dimension og indre placeringsdimensioner følger fuldt ud MacroStd industrielle benchmark. Kompatibel med de fleste almindelige MacroStd-seriens elektrodeholdere, lokaliseringspaller og fiksturadaptere på det globale værktøjsmarked. Tegningsbaseret strukturel modifikation er tilgængelig til behov i specielle højder, reserverede udskæringer og ikke-standard monteringshulslayout for at tilfredsstille personlige tekniske krav fra volumenbudsprojekter.
5. Autoriseret industriel overensstemmelse og batchinspektion Hvert produktionsparti udfører dimensionsinspektion, hårdhedstestning, cyklisk slidsimulering og koncentricitets-stabilitetstest. CE- og ISO9001-inspektionsrapportdokumenter kan leveres til virksomhedskunder, der gennemfører formelle procedurer for volumenbudgivning.
Evalueringstjekliste
1. Mål tilgængelige installationsdimensioner på EDM-maskinens arbejdsplatform. Bekræft lodret og vandret reserveret frigang; forhindre mekanisk interferens mellem patronskallen og værktøjsmaskinens spindel eller bevægelige akser.
2. Forbered en matchet standardmomentnøgle til manuel låsning. For stort drejningsmoment vil føre til permanent kæbedeformation; utilstrækkeligt drejningsmoment skaber risiko for elektrodeglidning under gnisterosionsskæring.
3. Tjek dimensionsstandarden for eksisterende elektrodeholdere. Bekræft, om det aktuelle værktøj følger MacroStd-benchmark. Ikke-standard modificerede holdere kræver ekstra overgangsadapterkomponenter.
4. Hold passende afstand mellem hovedmonteringsskruens positioner og væskeniveauet for dielektrisk olie for at reducere sedimentakkumulering på gevinddele.
5. For virksomheder, der byder på volumenbud eller forhandlere af spot-forsendelser, skal du indsende komplette miljøparametre på stedet og ydeevnekrav på forhånd for at opnå nøjagtig matchning af produktkonfigurationen.
Vedligeholdelsespunkter
Mens du betjener JWGRIP R-Type D75 MacroStd CNC Manuel EDM Chuck, skal du være opmærksom på risici ved misbrug og retningslinjer for rutinemæssig vedligeholdelse nedenfor:
1. Følg nøje anbefalet tilspændingsmomentområde på 5-7 Nm. For stor skruenøglekraft vil forårsage permanent kæbedeformation. Utilstrækkeligt drejningsmoment skaber risiko for elektrodeglidning ved gnisterosion.
2. Undgå ophobning af kulstofsediment inde i kæbestyreriller. Kulstof-partikelforurenende stoffer slider bevægelige parringsoverflader og forringer positioneringsnøjagtigheden. Etabler fast periodisk rengøringsarbejdsgang for operatører på stedet.
3. Beskyt det centrale lokaliseringshul og spændekæbers arbejdsflader mod kraftig mekanisk kollision. Hårdt slag beskadiger datumpræcisionen og forringer direkte koncentricitetsydelsen.
4. Inspicer regelmæssigt monteringsskruehuls gevindstatus; klart rust og olie sediment. Påfør en lille mængde antirustfedt til langtidsopbevaring uden funktion.
5. For kunder med volumenbudgivning af udbudsprojekter, forene konfigurationskravene til driftsværktøjer på stedet for forskellige filialværksteder under teknisk kommunikation i den tidlige fase.
6. For spot-forsendelsesforhandlere skal du implementere regelmæssig gensidig lageropgørelse for at synkronisere bilaterale lagermængdedata.
FAQ
Q1: Er du producent eller handelsleverandør for R-Type D75 MacroStd CNC Manuel EDM Chuck?
A1: JWGRIP er en ægte armaturproducent beliggende i Kina. Alle produktionsprocedurer gennemføres internt. Vi leverer tegningsdrevet modifikationssupport, volume-budding tilbudsdokument matching service og spot-consignment samarbejde i stedet for at arbejde som simpel mellemhandler.
Spørgsmål 2: Kan denne borepatron af manuel type opretholde stabil ydeevne under langvarig EDM-dielektrisk olie-nedsænkning?
A2: Standardversionens bevægelige-matchende-overflader modtager anti-slid overfladebehandling tilpasset til EDM-oliebad-miljø. Udfør venligst periodisk kulstof-sedimentrensningsvedligeholdelse for at forlænge den samlede levetid.
Q3: Hvad er koncentricitet og gentagelsespositioneringsnøjagtighed af standardspecifikke R-Type D75 MacroStd CNC Manuel EDM Chuck?
A3: Standardproduktkoncentricitet ≤0,004 mm, gentagelsespositioneringsnøjagtighed ≤0,003 mm. Varianter med højere præcision kan realiseres ved tegningsdrevet teknisk modifikation.
Q4: Hvilke skader er udelukket fra garantidækningsomfanget?
A4: To års garanti dækker fremstillingsdefekter under nominelt drejningsmoment og korrekte installationsforhold. Skader forårsaget af overdrejningsmoment, hård mekanisk kollision, slid på slibende partikler og ukorrekt manuel vedligeholdelse er ikke dækket. Spændekæber hører til forbrugsbare sliddele.
Spørgsmål 5: Kan jeg få formelle kommercielle tilbudsdokumenter til udbudsbrug?
A5: Ja. Kontakt venligst JWGRIP salgsafdeling. Vi udarbejder formelle kommercielle tilbudsdokumenter baseret på produktkonfiguration, ordreskala og specifik-business-mode, herunder volumen-budgivning udbudsprojekt eller spot-forsendelsessamarbejde.
Relateret kategori
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.
Nyhedsanbefalinger