Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Højtydende H77-serien CNC selvcentrerende skruestik til præcisionsarbejde
Som en applikationsorienteret volumenproducent af H77 Series CNC selvcentrerende skruestik,JWGRIPleverer kompakte selvcentrerende skruestiklegemer, udskiftningsklare hårde kæbersæt og genbearbejdelige bløde kæberemner til små og mellemstore bearbejdningsværksteder og teknikere, der behandler emner i variabel størrelse med begrænset CNC-bordplads. Finite-element strukturel analyse og standardiseret masseproduktion sikrer stabilt kæbeåbningsområde og centreringsnøjagtighed. Denne pladsbesparende spændehardware leverer en effektiv opsætning af armaturet til høj-variance blandet-batch-produktion. JWGRIP giver ogsåZero Point palle-serienog Quick Change Fixture Disc Series til integrerede arbejdsholdeløsninger med hurtig armaturomsætning.
Almindelige smertepunkter
Mange små værksteder skifter konstant mellem forskellige emnebredder. Traditionelle enkeltskruer kræver gentagen manuel offsetjustering, hver gang delens dimensioner ændres. Operatører bruger meget tid på at måle, justere kæbemellemrum og gencentrere emner, før hver ny batch kan begynde at skære.
Hvad sker der, hvis operatører udelukkende stoler på visuel bedømmelse under manuel justering?
Der vil opstå centreringsafvigelse. Selv mindre centreringsfejl vil skabe ujævnt materialetilskud, hvilket forårsager ujævnt værktøjsslid og inkonsistente færdige deldimensionelle resultater over hele partiet.
Hvordan kan du frigøre værdifuld bordplads på 3-aksede og fem-aksede maskiner?
Standard skruestik i stor størrelse optager for stort monteringsareal, hvilket begrænser, hvor mange armaturer du kan arrangere til flerdelt samtidig bearbejdning. Mange maskinejere overser, at kompakt skruestik-hardware kan låse op for ekstra ledige bordejendomme uden at købe nyt maskinudstyr.
Er selvcentrerende fastspænding kun egnet til symmetriske dele?
En udbredt misforståelse blandt maskinmestre. Med korrekt modificerede bløde kæber kan disse skruestik-enheder pålideligt gribe asymmetriske emner, støbte dele og uregelmæssig form råmateriale til fræseoperationer.
Produktets funktionelle forskelle
Kompakt selvcentrerende nulpunkts skruestik med høj præcision med hårde kæber:
Bygget med hærdede integrerede hårde kæber. Denne variant udmærker sig ved gentagen fastspænding af faste emner i standarddimension. Dens lille ydre omrids hjælper med at spare maskinbordsplads til layout med flere armaturer. Hårde kæbeoverflader modstår slid efter langvarig kontinuerlig batchproduktion.
Udvidet rejse selvcentrerende nulpunkt skruestik med bløde kæber:
Har forstørret kæbeåbningsslag og anvender udskiftelige bearbejdelige bløde kæberemner. Operatører kan fræse tilpassede profiler på bløde kæberkroppe for at matche specielle ydre konturer af arbejdsemner, hvilket fjerner behovet for dedikerede specialbyggede jigs til hver ny delvariant.
Stort selvcentrerende nulpunkts skruestik med bløde kæber til CNC fræsning:
Leverer yderligere udvidet kæbevandringsområde, veltilpasset til mellemstore kasseformede emner i generelle 3-aksede fræseopgaver. Den opretholder en stabil centreringsydelse under moderat intense fræsekrafter.
Stort selvcentrerende skruestik med bløde kæber til 5-akset CNC-bearbejdning:
Optimeret konstruktionshøjde og slanke sideprofiler til femakset bearbejdning. Reduceret totalhøjde sænker risikoen for kollision mellem spindel og værktøj under komplekse vinkelvippebevægelser af fem-aksede maskinborde.
Udvælgelsesvejledning
Hvornår skal du vælge hard-jaw opsætninger?
Hårde kæber er det foretrukne valg til masse-gentagen fastspænding af almindelige stål-, aluminium- og legeringsemner. Hærdede kontaktflader modstår ridser og deformationer under gentagne fastspændingscyklusser. Hårde kæber kræver lidt vedligeholdelse og kan køre stabilt i lange produktionscyklusser.
Hvilke forhold kræver bearbejdelige bløde kæber?
Når du håndterer uregelmæssige støbegods, smedegods, profilerede ekstruderinger eller engangsemner, bliver bearbejdelige bløde kæber den praktiske mulighed. Operatører kan bearbejde indre konturer, der matcher emnets ydre geometri direkte på bløde kæberkropper inde i dit værksted.
Hvilke praktiske faldgruber skal du undgå, når du bruger bløde kæber?
Efter gentagne bearbejdningsmodifikationer vil materialetykkelsen med blød kæbe falde. For tynde kæber vil miste stivhed og indføre klemmeflex. Brugere skal spore resterende kæbetykkelse og udskifte bløde kæberemner, når tykkelsen falder under den sikre tærskel.
Betjeningstips
1. Hvilke fordele kommer der ved at parre disse skruestikenheder med Zero Point Pallet Series?
Skruestikkerne kan forindlæses med emner på paller væk fra maskinen. Komplette formonterede enheder kan ombyttes til borepatron på maskinsiden inden for få sekunder, hvilket reducerer opsætningstiden på maskinen betydeligt.
2. Hvilke kompatibilitetspunkter fortjener opmærksomhed, når de matches med Quick Change Fixture Disc Series?
Bekræft monteringshullernes afstand før installation. Korrekt montering garanterer, at selvcentrerende skruestik kan flyttes på tværs af forskellige fiksturskiver uden sekundær justeringskorrektion.
3.Hvilke driftsvaner skal justeres efter vedtagelse af nulpunktskompatible selvcentrerende skruestik?
Behandl ikke selve skruen som det primære datum. Det forenede datum kommer fra den underliggende palle eller fiksturskive. Alle indstillinger for arbejdsemneforskydning skal referere til nulpunktsbasen frem for skruestik-legemets funktioner.
Materialedesign og fremstillingskarakteristika
Hovedskruestikhuset er smedet legeret stål og gennemgår fuld bratkølings- og hærdningsbehandling. Kritiske glidende styreflader får præcisionsslibning for at sænke friktionen og sikre jævn synkron kæbebevægelse. Synkrone skruetandskomponenter er nøje inspiceret for at forhindre asynkron kæbedrift efter tusindvis af spændecyklusser.
Hver færdig skruestik gennemgår centreringsafvigelsestest, spændekraftverifikation og kæbeslagsdetektion før forsendelse. Interfaces, der er reserveret til nulpunktsforbindelser, følger konsekvente dimensionelle standarder for interoperabilitet på tværs af hardware.
Custom-service dækker modificerede kæbeåbningsgrænser, specialhøjde kroppe og ikke-standard monteringshul layouts for at passe unikke armaturer krav fra forskellige produktionsværksteder.
Vedligeholdelsesnoter
Selvcentrerende ydeevne vil gradvist forringes, hvis spåner og rester af skærevæske samler sig inde i den indvendige skrue og glideføringshulrummet. Regelmæssig rengøring af glidemekanismer plus korrekt smøring er afgørende for at bevare den originale centreringsnøjagtighed. Selv skruestik af høj kvalitet kan ikke opretholde ensartet præcision, hvis spåner og ætsende kølevæske forbliver fanget inde i bevægelige hulrum i længere produktionsperioder.





- View as
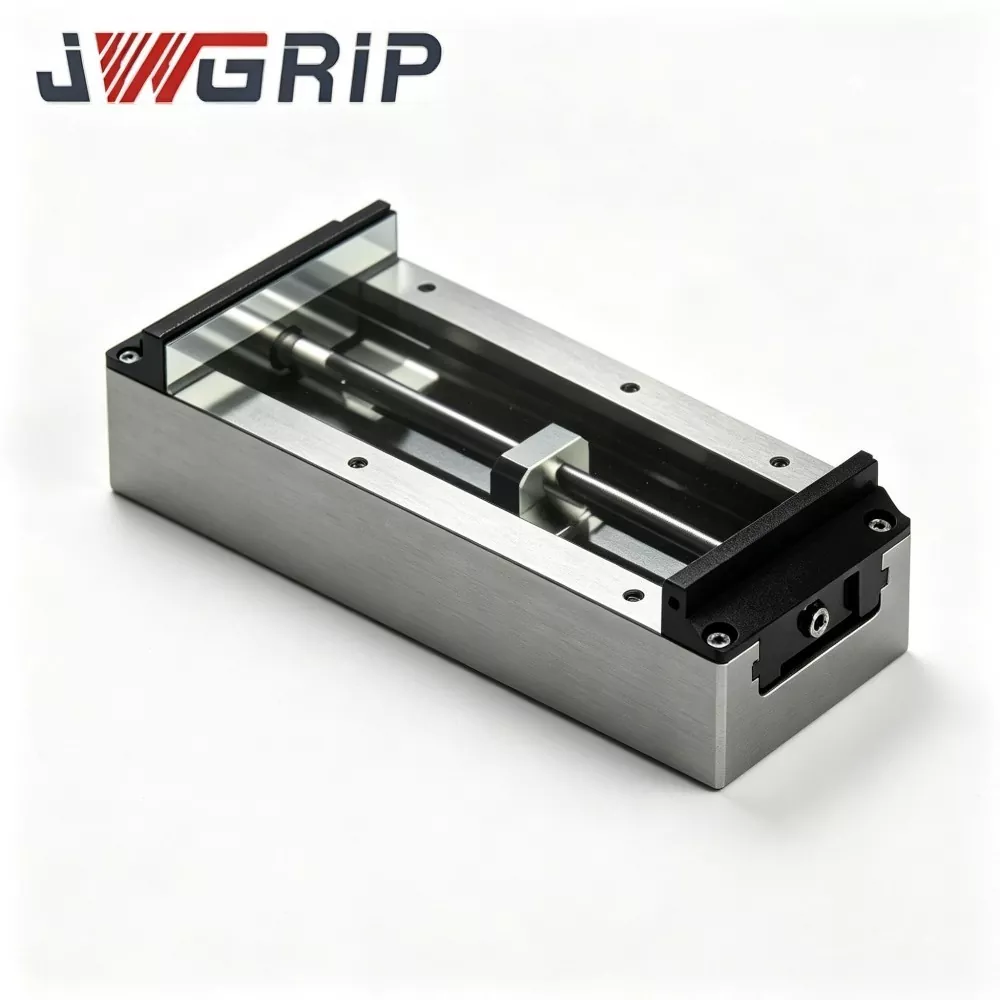
Stort selvcentrerende skruestik med bløde kæber til 5-akset CNC-bearbejdning
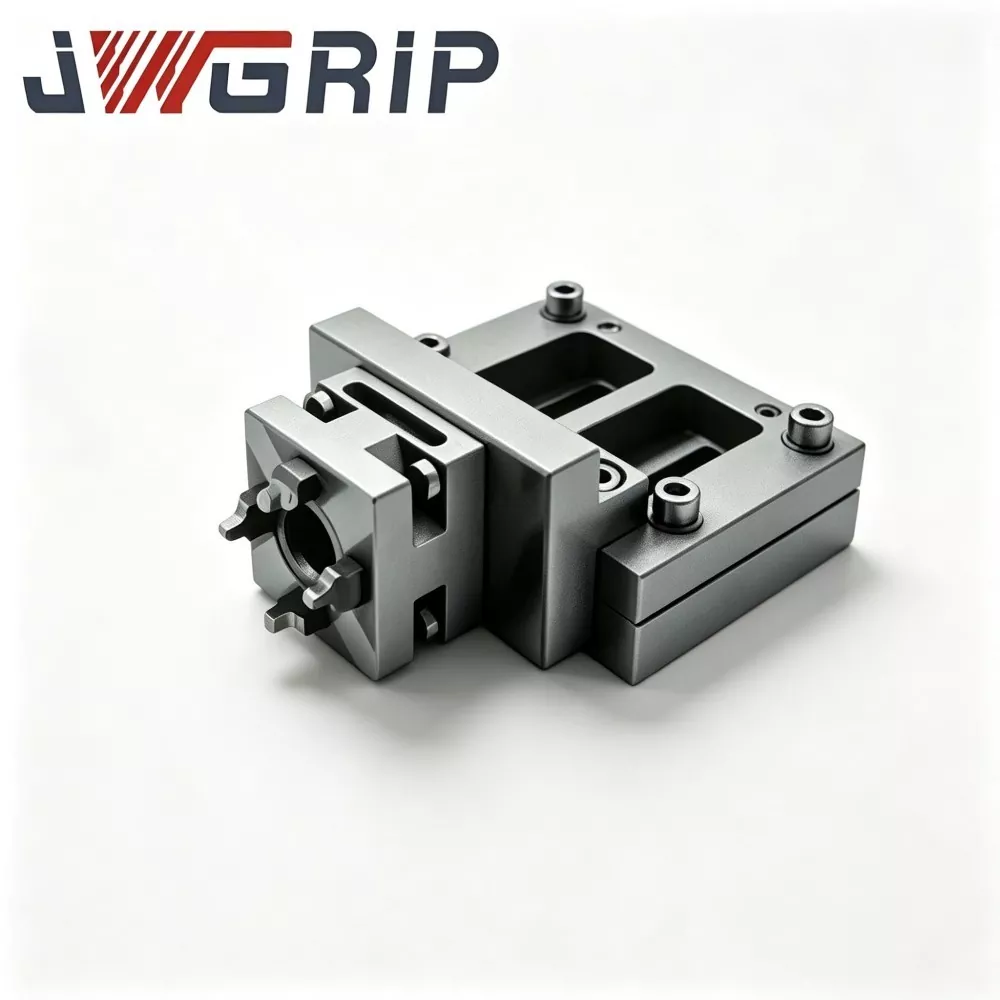
JWGRIP er den professionelle producent og leverandør af avanceret selvcentrerende skruestik med bløde kæber til 5-akset CNC-bearbejdning i Kina, der leverer Factory Direct-salgsservice med standardprodukter fuldt ud på lager til hurtig global levering. Det er et nyt design, højtydende integreret spændebeslag, der udelukkende er optimeret til 5-akset CNC-bearbejdningsarbejdsforhold. Ved at anvende fastspændingsstruktur med stor vandring og bearbejdeligt fleksibelt blødt kæbedesign, integrerer det adaptiv multi-vinkel positionering og anti-interferens strukturelle fordele i en enkelt enhed, der ikke kræver ekstra hjælpeværktøj.
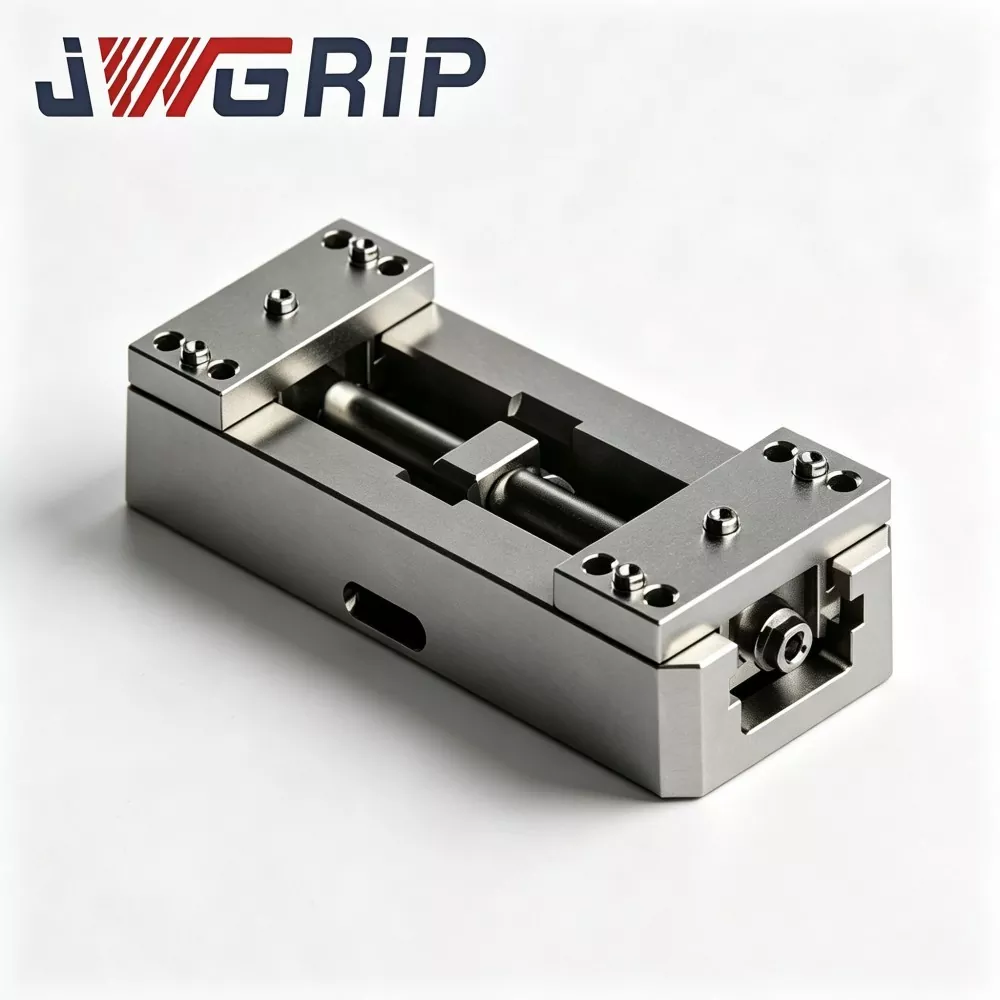
Stor selvcentrerende rejse med nulpunkt skruestik med bløde kæber til CNC fræsning
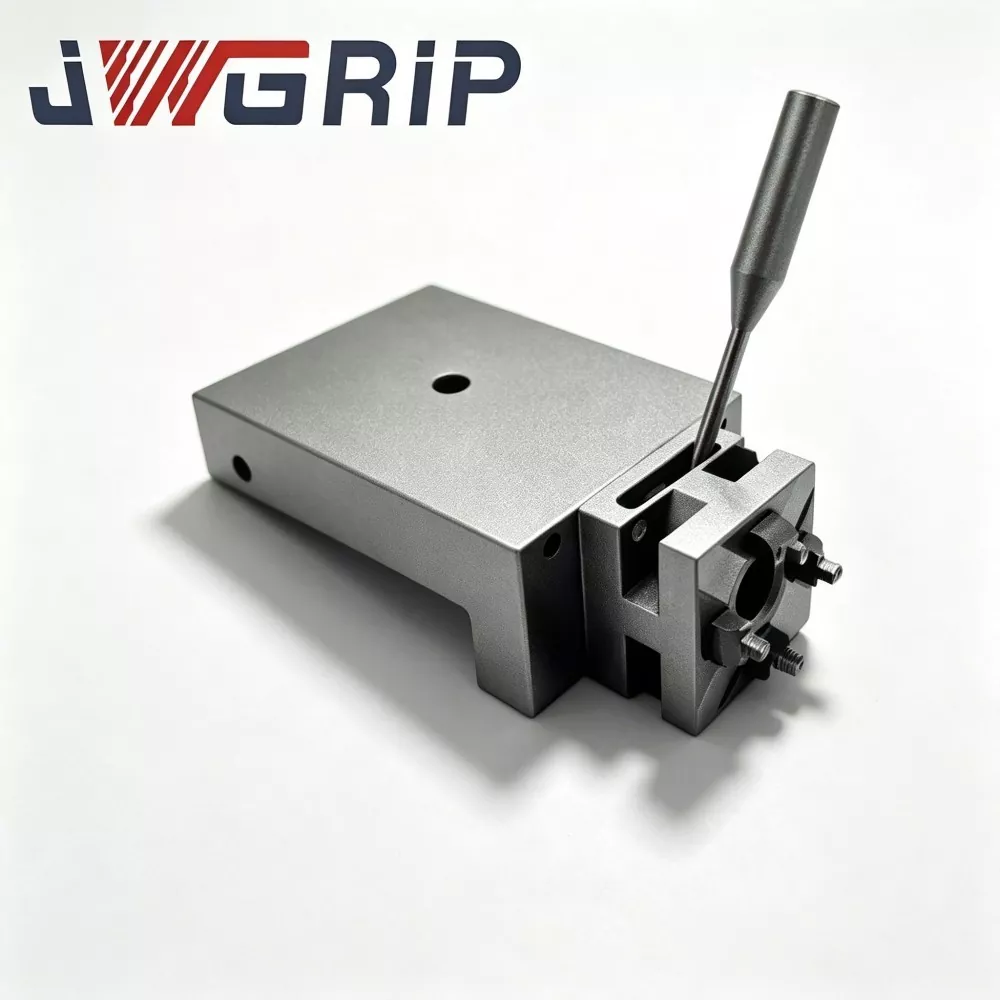
JWGRIP er den professionelle producent og leverandør af Factory Direct & OEM Large Travel Self-Centering Zero Point Vise med bløde kæber til CNC fræsning i Kina. Det er et nyt design, højtydende integreret nulpunkts-hurtigskifte-spændebeslag, der er specielt udviklet til CNC-fræsning produktionsscenarier. Den integrerer spændestruktur med stor vandring, modificerbar fleksibel blød kæbekonfiguration og universel nulpunktspositioneringsdatum i en enkelt enhed, hvilket eliminerer behovet for yderligere hjælpefiksturblokke og gentagen manuel justering.
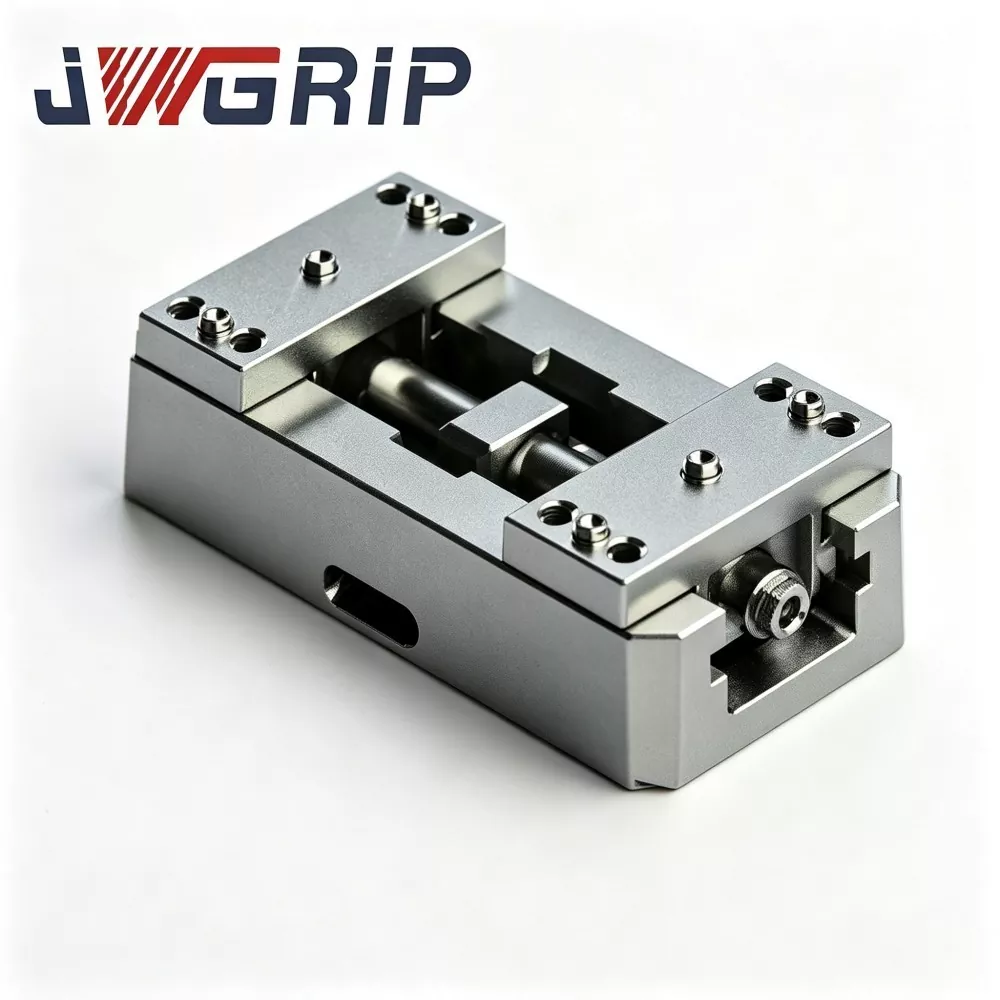
Udvidet rejse selvcentrerende nulpunkt skruestik med bløde kæber
JWGRIP er den professionelle producent og leverandør af Customized Extended Travel Self-Centering Zero Point Vise med bløde kæber i Kina, med alle standardmodeller fuldt på lager til hurtig global levering. Det er en højvandrings-integreret nulpunkts-hurtigskifte-spændebeslag, der er specielt udviklet til tyndvæggede, specialformede og store præcisionsemner. Ved at anvende udvidet slagstruktur og fleksibel konfiguration med blød kæbe, integrerer den automatisk selvcentrerende funktion og nulpunktspositioneringsreference i en enkelt enhed, der ikke kræver matchning af hjælpearmatur.
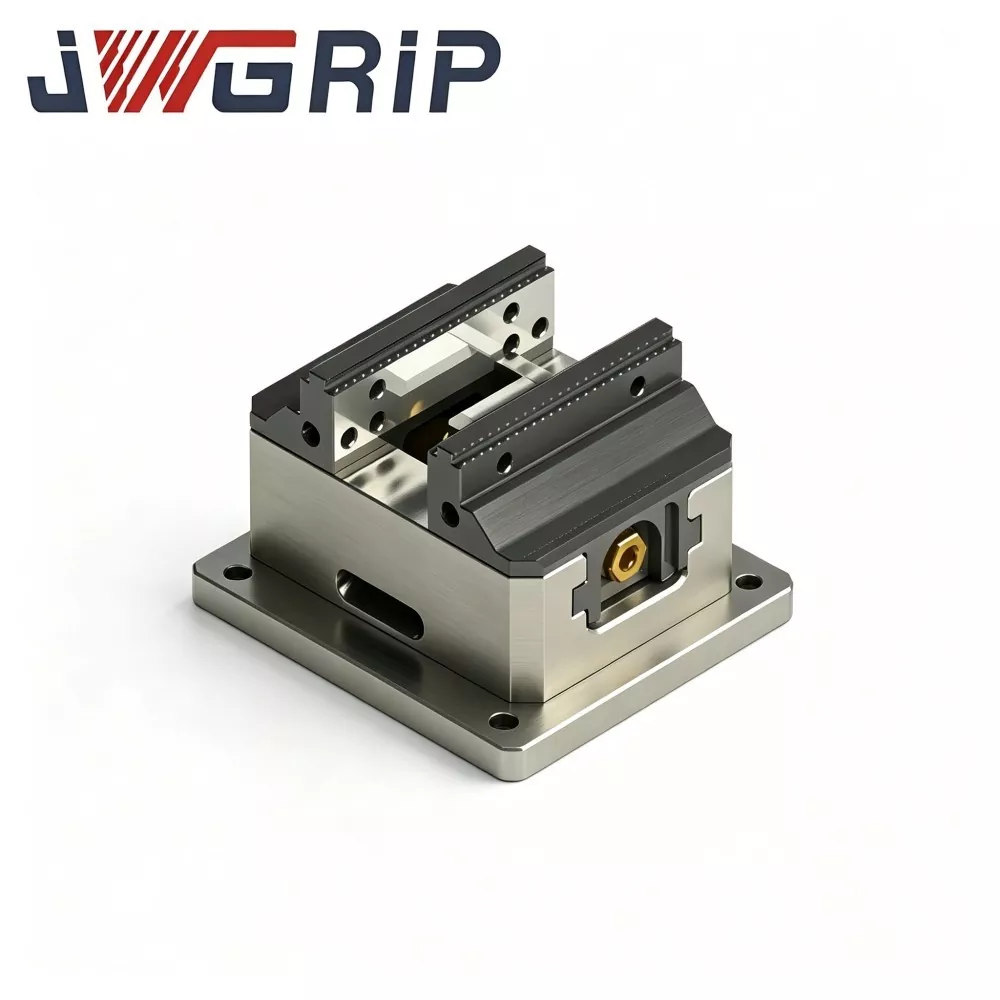
Kompakt selvcentrerende nulpunkts skruestik med høj præcision med hårde kæber
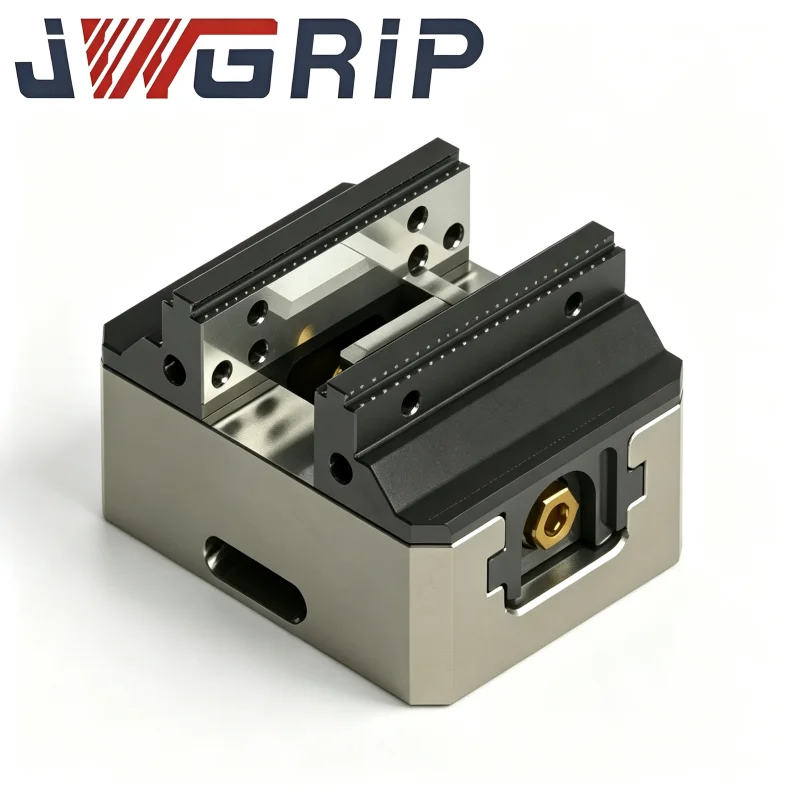
JWGRIP er den professionelle producent og eksportør af den kompakte højpræcision selvcentrerende nulpunktskrukke med hårde kæber i Kina, der leverer Factory Direct-salgsservice med standardspecifikationer fuldt ud på lager. Det er en integreret nulpunkts hurtigudskiftningsspændeanordning, der er professionelt optimeret til præcisionsbearbejdning af små symmetriske komponenter. Ved at kombinere integreret nulpunktslåsestruktur og automatisk selvcentrerende mekanisme i én kompakt enhed, kræver den ingen ekstra adapterplader eller kalibrering på stedet, og den kan installeres direkte på CNC-værktøjsmaskiner for at tilpasse sig fleksible manuelle og ubemandede produktionslinjer.
JWGRIP er en professionel H77-serien CNC selvcentrerende skruestik producent og leverandør i Kina. Vi byder dig hjertelig velkommen til engrosprodukter af høj kvalitet til konkurrencedygtige priser fra vores fabrik.
Nyhedsanbefalinger