Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Professionel producent af R-Type EDM Workholding System til præcision EDM-applikationer
Som en erfaren producent med speciale i R-Type EDM Workholding System,JWGRIPudvikler tilpassede EDM-patroner, elektrodeholdere og centreringsplader gennem vores interne R&D-team. Denne spændeplatform er en quick-release værktøjsløsning, der er specialbygget til dyskende EDM-maskiner, automatiske elektrodeskiftere og støbebearbejdning døgnet rundt. I mellemtiden leverer vi ogsåNulpunktspositioneringssystemog Quick Change Workholding System til dine bredere CNC-automatiseringsbehov. Send gerne en forespørgsel for et tilbud og detaljerede specifikationer!
Hvor går elektrodenøjagtigheden egentlig tabt?
Enhver formforretning ved, at hulrumskvalitet afhænger af elektrodernes nøjagtighed. Men nøjagtighed skabes ikke ved EDM-maskinen - den er skabt og ofte tabt længe før. De sædvanlige tabspunkter er: fastspændingsafvigelse når elektrodeemnet er indstillet på CNC-maskinen, målefejl under inspektion, deformation under håndtering og positionsdrift hver gang elektroden skiftes på EDM-bordet.
Mange værksteder accepterer disse tab som "normal produktionsvariation". I virkeligheden akkumuleres de: en forskydning på 0,01 mm ved fastspænding, yderligere 0,02 mm ved udskiftning, og snart matcher hulmuren ikke længere 3D-modellen - formen går til efterbearbejdning, og elektroden skal skæres om.
Hvordan forhindrer professionelle formbutikker disse akkumulerede tab? De er ikke afhængige af operatørens færdigheder alene. De er afhængige af et arbejdsholdesystem, der holder elektrodedatum identisk fra CNC-elektrodemaskinen hele vejen til EDM-bordet.
Teknologisk proces
CNC-elektrodebearbejdning: elektrodeemnet er fastspændt i en R-type elektrodeholder. Fordi holderen centrerer emnet automatisk, er den fræsede elektrode koncentrisk med referencen fra det allerførste snit. Til runde grafit- eller kobberelektroder holder R-Type ER32-spændetappen til EDM-elektrodeholder skaftet fast på aksen.
Inspektion og kalibrering: Den færdige elektrode flyttes til målestationen med dens holder stadig fastgjort. Ved at bruge R-Type CNC-kalibreringsblokken til EDM Workholding verificerer operatøren datumet hurtigt, så hver elektrode bærer en kendt og verificeret reference til næste trin.
Grovbearbejdning EDM: Elektroden er låst i patronen på EDM-maskinen. Fordi patronen returnerer hver elektrode til den samme reference, starter skrubningsgnisten præcis, hvor programmet forventer det, cyklus efter cyklus.
Finishing EDM: Når skrubbearbejdningselektroden er opbrugt, falder finishelektroden, der er fastspændt på den samme holderstandard, ned i samme datum. Ingen gen-probing, ingen gen-nulstilling, ingen gætværk. Dette er hvordan hulmure smelter sammen uden trin, og hvorfor finishkvaliteten forbliver ensartet selv på sene skift.
Grundlæggende arbejdsprincip
Et R-Type EDM Workholding System er en standardiseret hurtig-change workholding platform til die-synkende EDM. R-serien dækker spændepatroner, holdere, forlængerstænger, spændetange og centreringsplader, der alle låser til ét universelt datum.
Kernedesignet adskiller fastspænding fra lokalisering: henføringspunktet er fastgjort på maskinen, og holderen fastspændes eller frigives på få sekunder. Fordi hver komponent deler den samme reference, kan elektroder udskiftes hurtigt uden at gen-probe eller gen-nulstille.
Dette er grunden til, at R-Type-systemet er standardvalget til elektrodearbejde i formbutikker, automatiske elektrodeskiftere og robot-EDM-celler.
Praktiske strategier
Hvordan skærer man overgangen fra minutter til sekunder?
Brug pneumatiske quick-release patroner til hyppige udskiftninger. R-Type D150 pneumatisk EDM-chuck udløser og låser med ét luftsignal, ideel til elektroder, der skiftes flere gange pr. skift.
Hvordan holder man EDM-maskinen ved at skære, mens du forbereder den næste elektrode?
Forsaml elektroder på reserveholdere ved bænken, og udskift derefter holderen ved maskinen. R-Type 9-i-1 pneumatisk EDM Chuck giver dig mulighed for at forberede flere elektroder i én opsætning, hvilket er en reel tidsbesparelse for arbejde med multi-elektrode hulrum.
Hvordan får man systemet til at passe til jeres eksisterende arbejdsgang?
Start med én borepatron og et sæt holdere til dine mest hyppige elektrodestørrelser, og udvid derefter holder- og centreringspladefamilierne trin for trin.
Nøgleovervejelser
Bearbejder du store eller små elektroder?
D150 og D100 patroner passer til mellemstore til store elektroder; kompakte holdere med 54x54 eller 70x70 centreringsplader passer til mindre højpræcisionselektroder.
Manuel eller pneumatisk?
Manuelle modeller tilbyder pålidelighed og lave omkostninger til konventionel EDM; pneumatiske modeller forbereder dig til automatisering og robotelektrodeskift.
Planlægger du at automatisere senere?
Vælg pneumatiske patroner og nulpunktspaller nu, så din fremtidige robot eller pallecelle kan forbindes uden omkonstruktion.
Hvorfor vælge JWGRIP?
JWGRIP er en professionel EDM-arbejdsholderproducent. Lokaliseringsflader er præcisionsslebet, og hver chuck, holder og centreringsplade inspiceres for repeterbarhed før forsendelse, så komponenter fra forskellige batcher forbliver udskiftelige.
Vi leverer komplette R-type sæt - borepatron, holder, forlængerstang, spændetang og centreringsplade - fra én kilde, hvilket eliminerer problemer med grænseflademismatch.
Vi understøtter tilpassede størrelser og specielle geometrier, og vores ingeniører hjælper dig med at matche komponenter til din EDM-maskinemodel og elektroderutine.
Typiske anvendelsesscenarier
Sinker EDM-bearbejdning til sprøjtestøbeforme, trykstøbeforme og prægeformhulrum.
Multi-elektrode successiv erosionsbearbejdning, der kræver datumkonsistens mellem skrub- og efterbearbejdningsprocedurer.
Formbearbejdningsværksteder forbereder sig på at konstruere semi-automatiske eller fuldautomatiske EDM-produktionsceller.
Elektrode præ-kalibreringsarbejde udført på hjælpe CNC udstyr.




- View as
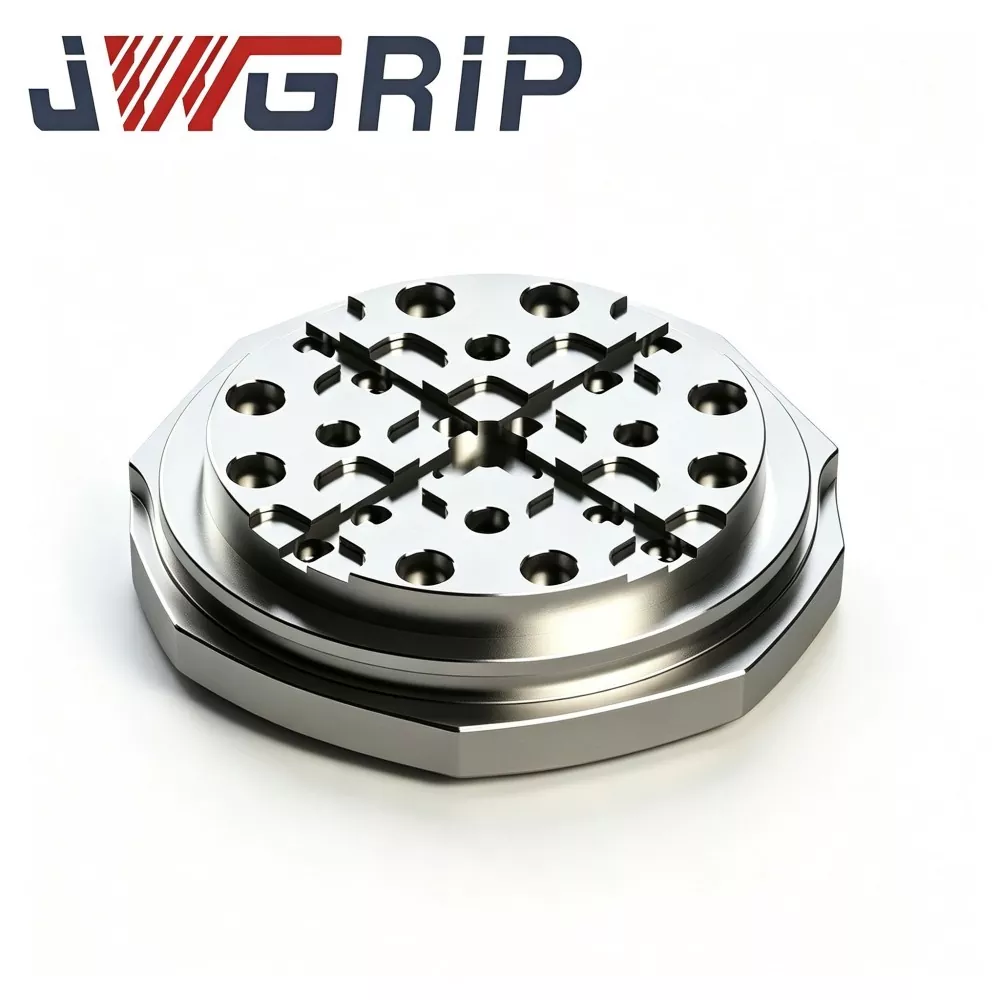
R-Type 156 mm EDM palle til nulpunkts-arbejdshold
JWGRIP, erfaren leverandør, der leverer gennemprøvede ODM-løsninger til højpræcisions EDM-arbejdsholdehardware, tilbyder stiv konstruktion R-Type 156 mm EDM-palle til Zero Point Workholding, en vigtig indkøbskomponent til synker-EDM-krydsprocesoverførsel i mellemstore støbefabrikker. Fremstillet af stressaflastet forhærdet legeret stål, gennemgår den termisk multicyklusstabilisering, R-type overgangsrillebearbejdning og ultrapræcisionsslibning i fuld flade. Udstyret med spånafledningsdræningsarkitektur til sprøjtende EDM-tankmiljøer spreder dens unikke R-formede spændingsfrigørelsesrille høj lokal spænding fra gentagne nulpunktslåse-oplåsningscyklusser og undertrykker lokaliserings-datum-flade mikrodeformation efter lang tids cyklisk drift.
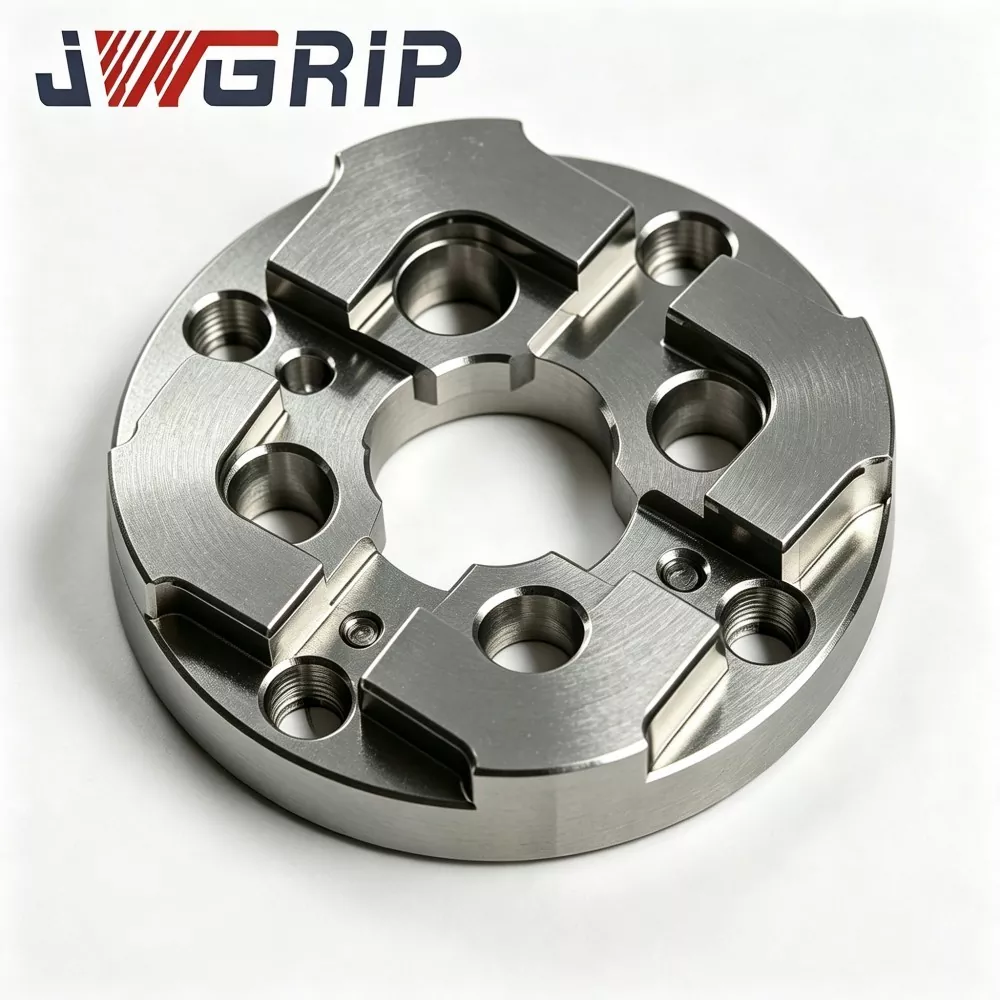
75 mm EDM nulpunktscentreringsplade
JWGRIP er den professionelle producent og leverandør af 75 mm EDM-nulpunktscentreringsplade i Kina, der leverer fabriksdirekte levering og tilpasset strukturel justering til mellemstore formfremstillingsværksteder over hele verden. Det er et højstabilt integreret datumpositioneringsarmatur, der er specielt udviklet til synker EDM-nulpunktsfikstursystemer. Den integrerer forstærket anti-deformationsstruktur og højpræcisions nulpunkts-matching benchmark i en enkelt enhed, hvilket realiserer hurtig datum-gendannelse under hyppig udskiftning af formindsats og multi-elektrode batchbearbejdning.

R-Type 54x54 EDM Centreringsplade
JWGRIP er den professionelle producent og leverandør af R-Type 54x54 EDM-centreringsplade i Kina, med standardspecifikationer fuldt ud på lager og understøtter global bulkordre til kompakte EDM-maskiner og præcisionsstøbeværkstedsprojekter. Det er en slidbestandig højpræcision integreret positioneringsbenchmark-armatur, der er specielt konstrueret til små synker-EDM-udstyr, minielektrode-jigs og multi-kavitets præcisionsformbehandlingsscenarier. Den integrerer optimeret R-type overgangspositionerende skulderstruktur og termisk stabil mekanisk ydeevne i en enkelt enhed, hvilket eliminerer fejlene ved let ekstruderingsslid og hjørneafslag på traditionelle retvinklede miniaturecentreringsplader.
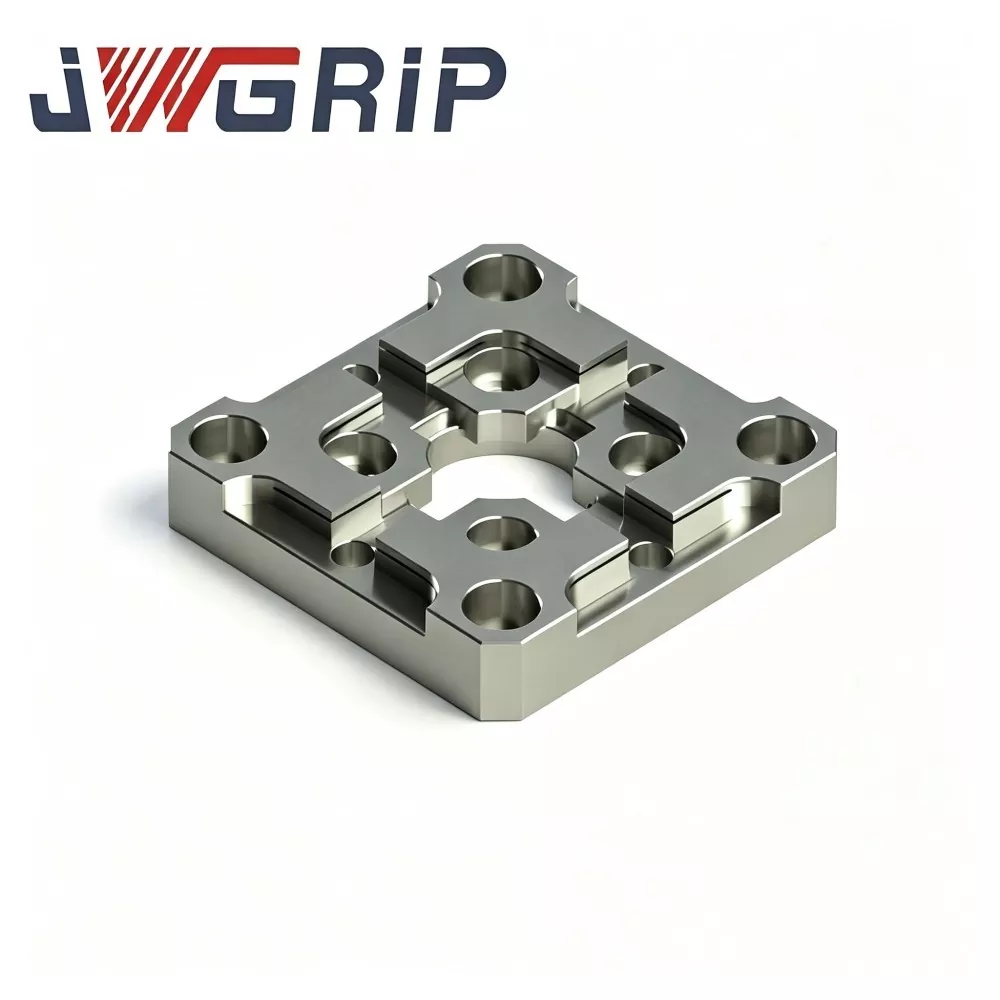
R-Type 70x70 EDM Centreringsplade
JWGRIP er den professionelle producent og leverandør af R-Type 70x70 EDM-centreringsplade i Kina, der leverer direkte fra fabrikken og tilpasset strukturel modifikation for at imødekomme forskellige krav til EDM-armaturlayout. Det er en højpræcisions integreret elektrodepositioneringsbenchmark-armatur, der er specielt optimeret til synker-EDM-formfremstillingsværksteder med fokus på hurtig centrering og gentagne elektrodepositioneringsopgaver. Den integrerer spændingsspredt R-type indre affasningsovergangsstruktur og ultrastabil benchmark positioneringsydeevne i en enkelt kompakt enhed, der effektivt løser skarpe kanter og referencedriftsfejl i traditionelle flade centreringsplader.
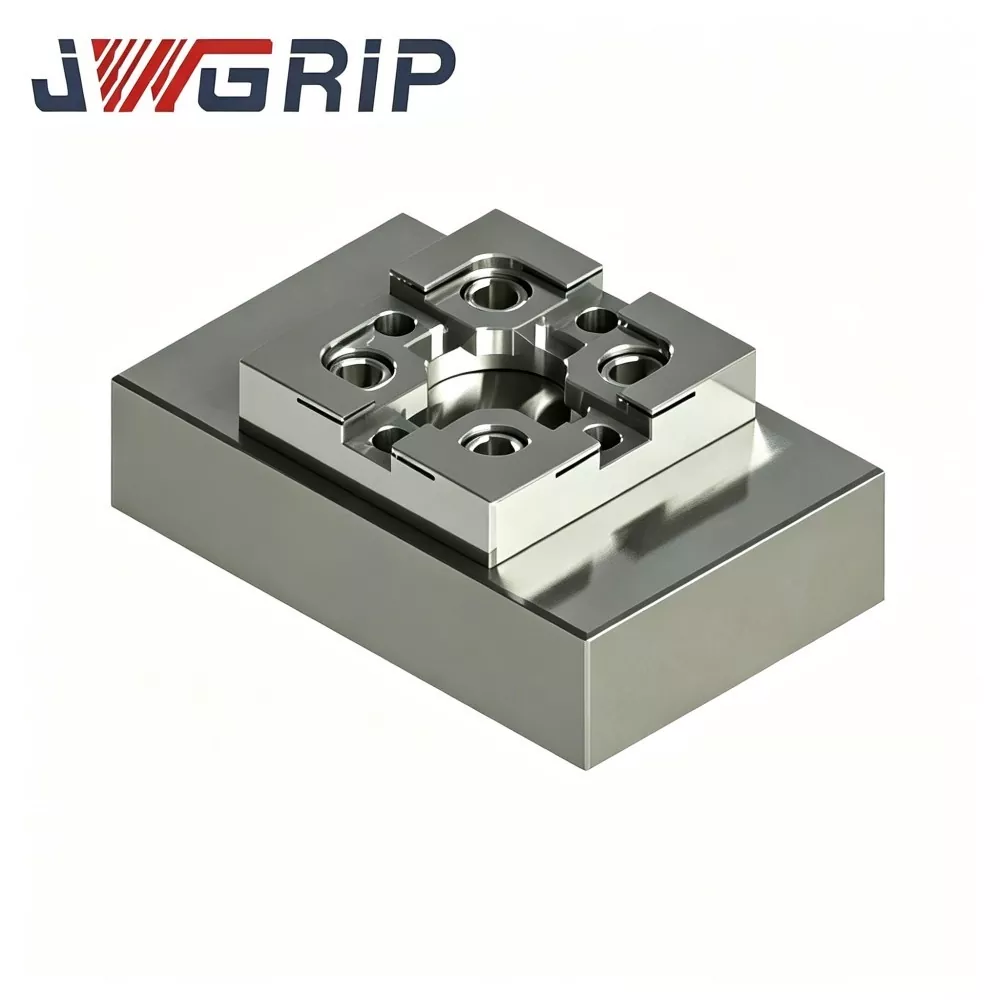
R-Type CNC kalibreringsblok til EDM Workholding
JWGRIP, en pålidelig fabriksdirekte og professionel eksportør af præcisions-EDM-arbejdsholdingstilbehør, leverer højnøjagtig R-Type CNC-kalibreringsblok til EDM-arbejdsholding, bulkordre- og tegningsbaserede specialfremstillede projekter. Fremstillet af stabiliseret værktøjsstål med ældning af stressaflastning, multi-face CNC fræsning og ultra-præcision overfladeslibning, opretholder denne kalibreringsblok en stabil geometrisk tolerance under hyppige temperaturudsving og gentagen sondekontakt. Unikt afrundet referencehjørne af R-typen reducerer risikoen for slid på skarpe kanter og leverer repeterbare koordinatforskydningsdata.

R-Type pneumatisk trækstang til EDM elektrodeholder
JWGRIP er den professionelle producent og leverandør af R-Type pneumatisk trækstang til EDM-elektrodeholder i Kina, med standardspecifikationer fuldt på lager og accepterer global bulkordre til automatiserede intelligente formværkstedsprojekter. Det er en højpålidelig integreret pneumatisk trækkomponent, der er specielt designet til ubemandede automatiserede synker-EDM-produktionslinjer. Den integrerer optimeret R-type spændingsbalanceret kraftoverførselsstruktur og anti-korrosionsmekanisk ydeevne med høj hårdhed i en enkelt enhed, hvilket eliminerer spændingsdæmpning, lokal spændingskoncentration og lette sliddefekter på traditionelle trækstænger med lige krop.
JWGRIP er en professionel R-Type EDM Workholding System producent og leverandør i Kina. Vi byder dig hjertelig velkommen til engrosprodukter af høj kvalitet til konkurrencedygtige priser fra vores fabrik.
Nyhedsanbefalinger