Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






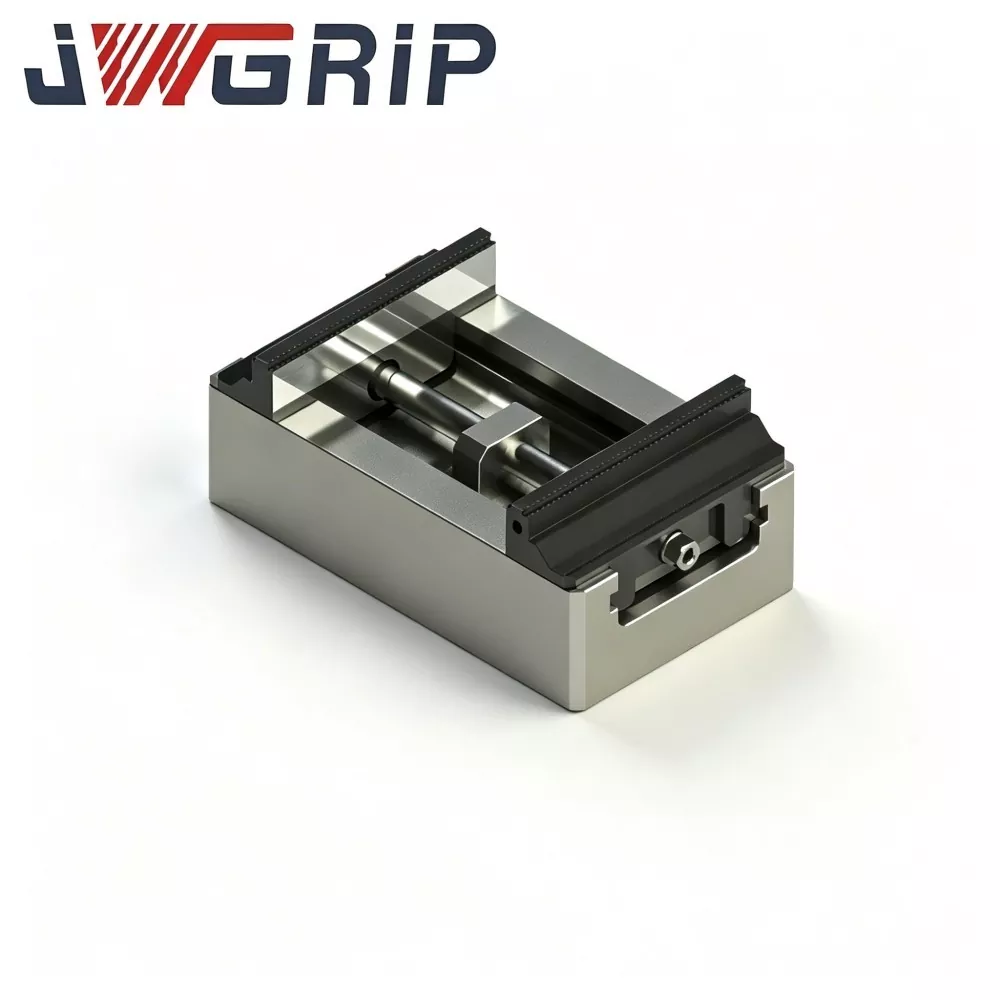
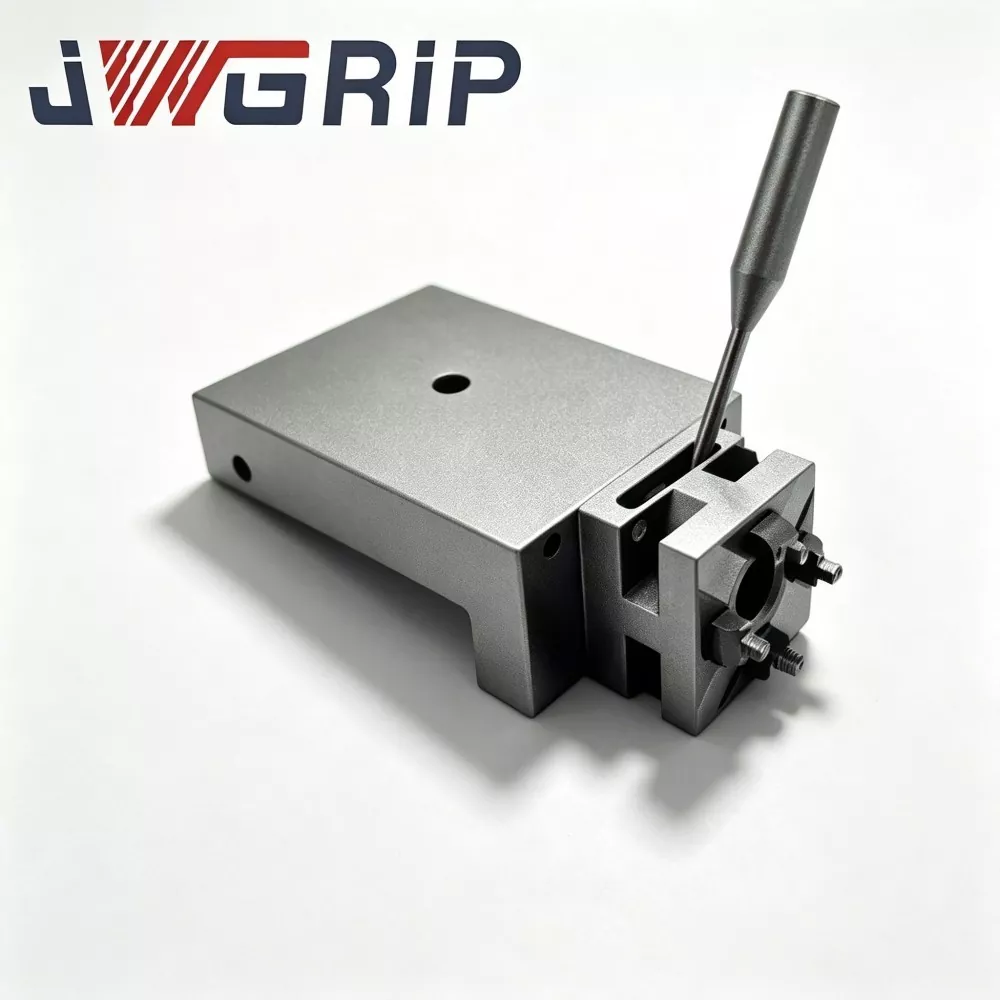
Mellemstørrelse Heavy Duty selvcentrerende nulpunkts skruestik med hårde kæber til CNC fræsning
JWGRIP er den professionelle producent og leverandør af Factory Direct & Customized Medium-Size Heavy-Duty selvcentrerende nulpunkt skruestik med hårde kæber til CNC fræsning i Kina. Det er et nyt design integreret nulpunktsspændebeslag, der er specielt udviklet til kraftige CNC-fræseproduktionsscenarier. Denne højkvalitets præcisionsarmatur integrerer mellemstor heavy-duty synkron selvcentrerende transmissionsstruktur og standard nulpunkts-docking-enhed som en komplet enkelt enhed, hvilket eliminerer behovet for yderligere matchende tilbehør eller gentagen kalibrering på stedet.
Denne kraftige selvcentrerende nulpunkts skruestik har høj ydeevne, enestående holdbarhed, høj effektivitet og brugervenlig vedligeholdelse, ved at anvende højstyrkelegeret stålkrop og en hårdhærdende hård kæbesamling med høj hårdhed. Alle hoveddelene og transmissionskomponenterne gennemgår en streng ældningsbehandling efter hårdhændet bearbejdning, mens kritiske sammenkoblingsflader er færdigslibet med præcisionsslibning for at sikre stabil og nøjagtig synkron centreringsydelse under langvarig cyklisk fræsning med tung belastning.
Bygget med en fuldt integreret standard nulpunkts dockingstruktur, understøtter skruestikket offline forudindstilling af emnet og hurtig armaturudskiftning, hvilket i høj grad forbedrer effektiviteten af værktøjsskift og den samlede udstyrsudnyttelse. Medium-størrelse Heavy-Duty selvcentrerende nulpunkt skruestik med hårde kæber til CNC fræsning leverer fremragende strukturel stivhed og stærk anti-deformationsevne, bibeholder ensartet fastspændingsstabilitet og gentagen positioneringsnøjagtighed selv under kraftige, grove fræsepåvirkninger. Udbredt anvendelig til CNC-fræseprocesser af støbekomponenter, bildele, hardware-strukturdele og tilbehør til ingeniørmaskiner, giver dette Made-in-China-armatur pålidelige og standardiserede præcisionsværktøjsløsninger til globale industrielle fremstillingskunder.
Typiske smertepunkter
1. Utilstrækkelig fastspændingsstivhed og arbejdsemnets glidning under kraftig fræsestød
2. Forringet gentagelsespositioneringsnøjagtighed efter langvarig grovfræsning med tung belastning
3. Tidskrævende manuel kalibrering under opspændingsbytte
4. Deformation af skruestik forårsaget af grovfræsning med hård belastning
5. Dårlig indbygget kompatibilitet med nulpunktspositioneringsdocking
I virkelige fræseværksteder viser konventionelle mellemstore skruestik indlysende ulemper under kraftig fræsning:
Begrænset strukturel stivhed fører til mindre kropsforvrængning under kraftig fræsepåvirkning, hvilket bringer arbejdsemnets glidning og ustabile dimensionelle output.
I mangel af integrerede nulpunktsgrænseflader bruger operatører masser af tid på manuel justering under udskiftning af armaturet og sænker den samlede maskineffektivitet.
Til denne JWGRIP skruestik anvender hovedlegemet og transmissionskomponenterne højstyrkelegeret stål og gennemgår ældning af stressaflastning efter grov bearbejdning. Kritiske parringsoverflader er præcisionsslebet for at opretholde en stabil synkron centreringsydelse under langvarige cyklusser med tung belastning. Den indbyggede standard nulpunkts dockingstruktur understøtter offline forudindstilling af emnet og hurtigt fiksturskift.
Smertepunktgennemgang
Inden for den faktiske CNC-fræseproduktion bestemmer armaturets stivhed, centreringspræcision og nulpunktskompatibilitet direkte deludbytte, maskinudnyttelse og produktionscyklus. CNC-fræsning dækker over grovfræsning, semi-finish-fræsning og finish-fræsning. Kraftig grovfræsning genererer en enorm skærepåvirkning og belaster konstant armaturer.
Almindelige mangler ved almindelige selvcentrerende skruestik på markedet:
1.Utilstrækkelig strukturel styrke til kraftig skæring
Mange almindelige skruestik er designet til lette opgaver. Ved grovfræsning med hård belastning forårsager skruestik-kropsmikro-deformation og forstørret transmissionspar-frigang arbejdsemnets mikroslip, dimensioner uden for tolerance, overfladesnakken og endda hel delskrot.
2.Ingen indbygget nulpunkts-hurtigskiftegrænseflade
Hvert armaturskift kræver manuel justering af måleuret og gentagne datumjusteringer, hvilket tager massiv tid uden at skære. Under høj-mix lavvolumen produktion øger hyppige skift fejlfindingsomkostninger og skaber hindringer for FMS fleksible automationslinjer.
3.Dårlig slidstyrke af standardkæber
Nogle hårde kæber er ikke helt slukket. Kontinuerlig fræsepåvirkning accelererer kæbeslid, skifter centreringsdatum og fremtvinger hyppig vedligeholdelse af kæbernslibning.
4.Vibrationsudløst forskydning under dynamisk fræsning
Adskillige mellemstore skruestik er kun optimeret til statisk fastspænding og ignorerer vibrationer fra dynamisk fræsekraft. Mindre forskydning af emnet gør det umuligt at opfylde krav til geometrisk tolerance efter færdigfræsning.
5.Svag tætning mod værkstedsforurening
Enkel forsegling gør det muligt for fræsning af spåner og kølevæske at trænge ind i de indre transmissionsenheder, hvilket fremskynder komponentslid og forkorter armaturets levetid. Yderligere adapterplader er påkrævet til nulpunkts-docking, hvilket introducerer samlingsstablede fejl og forringer gentagelsespositioneringsnøjagtigheden.
6.Single-condition orienteret armatur design
JWGRIP Medium-Size Heavy-Duty selvcentrerende nulpunkts skruestik med hårde kæber til CNC fræsning er formålsoptimeret til at løse ovennævnte flaskehalse. Det forstærkede kraftige skruestik modstår dynamiske fræsepåvirkninger. Fuldt afkølede sæt med hårde kæber leverer enestående slidstyrke til ru fræsning. Standard nulpunktsgrænseflader realiserer hurtig armaturbytte. Præcis kontrolleret indvendig transmissionsfrigang balancerer grovfræsningsstivhed og færdigfræsningscentreringsnøjagtighed. Fuldt lukket tætning forhindrer spån- og kølevæskeerosion. Mellemstørrelse afbalancerer bearbejdningsdækning og bordmonteret fodaftryk. Den passer til de fleste vertikale CNC-bearbejdningscentre og fræsemaskiner til form-, autopart-, hardware- og ingeniørkomponentbehandling.
Komponentsammensætning
JWGRIP mellemstørrelse heavy-duty selvcentrerende nulpunkts skruestik består af seks kernefunktionelle moduler:
Højstyrke smedet afspændingsaflastet skruestik
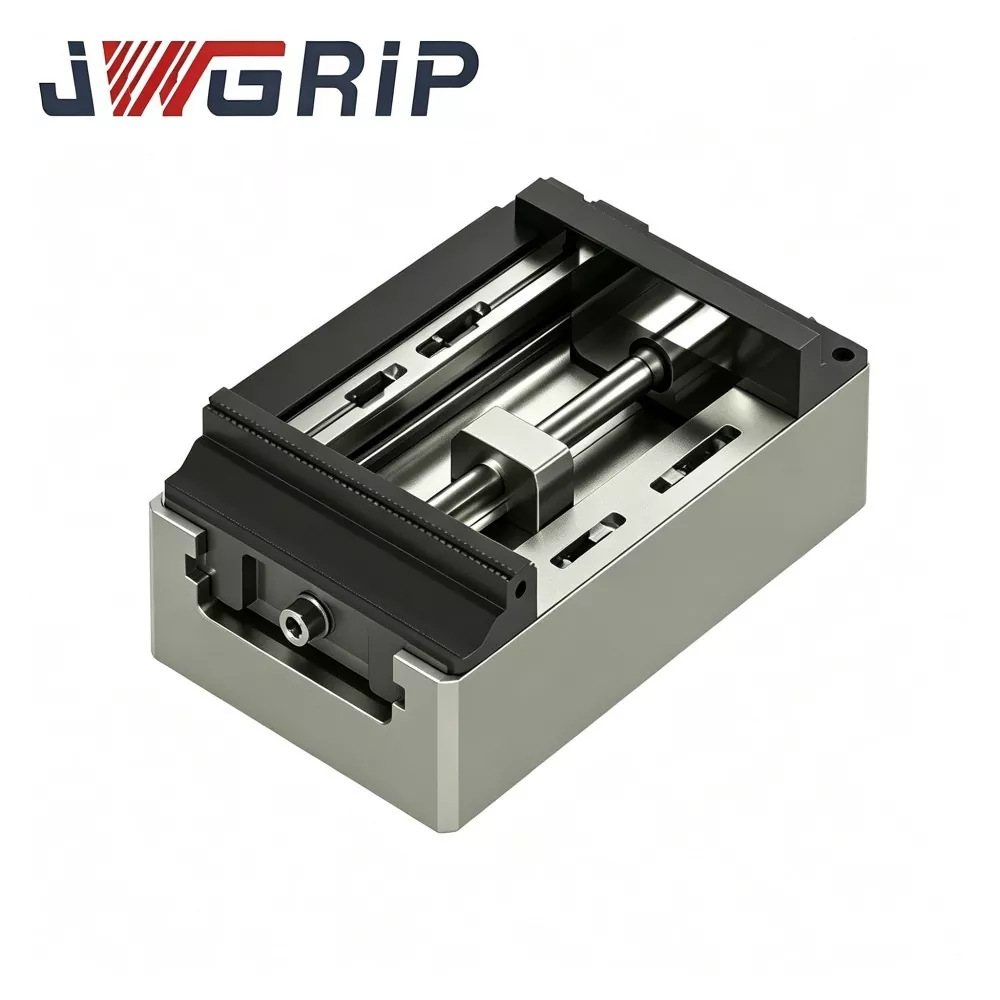
Kraftig synkron rack-and-pinion transmissionsmodul
Afkølede udskiftelige hårde kæber
Dedikeret monteringsbase til nulpunktsposition
Fuldt lukket spån- og kølevæskebestandig tætningsenhed
Låsemoment finjusteringsmekanisme
Skruestikkroppen er smedet integreret med højstyrkelegeret stål og behandlet med multi-pass spændingsaflastende behandling for at eliminere smedning-og-bearbejdning-induceret restspænding. Den modstår dynamiske belastninger under grovfræsning og undgår kropsdeformation.
Kraftige synkrone transmissionsdele gennemgår parret præcisionsslibning med stramt kontrolleret spillerum, hvilket sikrer perfekt synkroniseret åbning-lukkebevægelse for to hårde kæber.
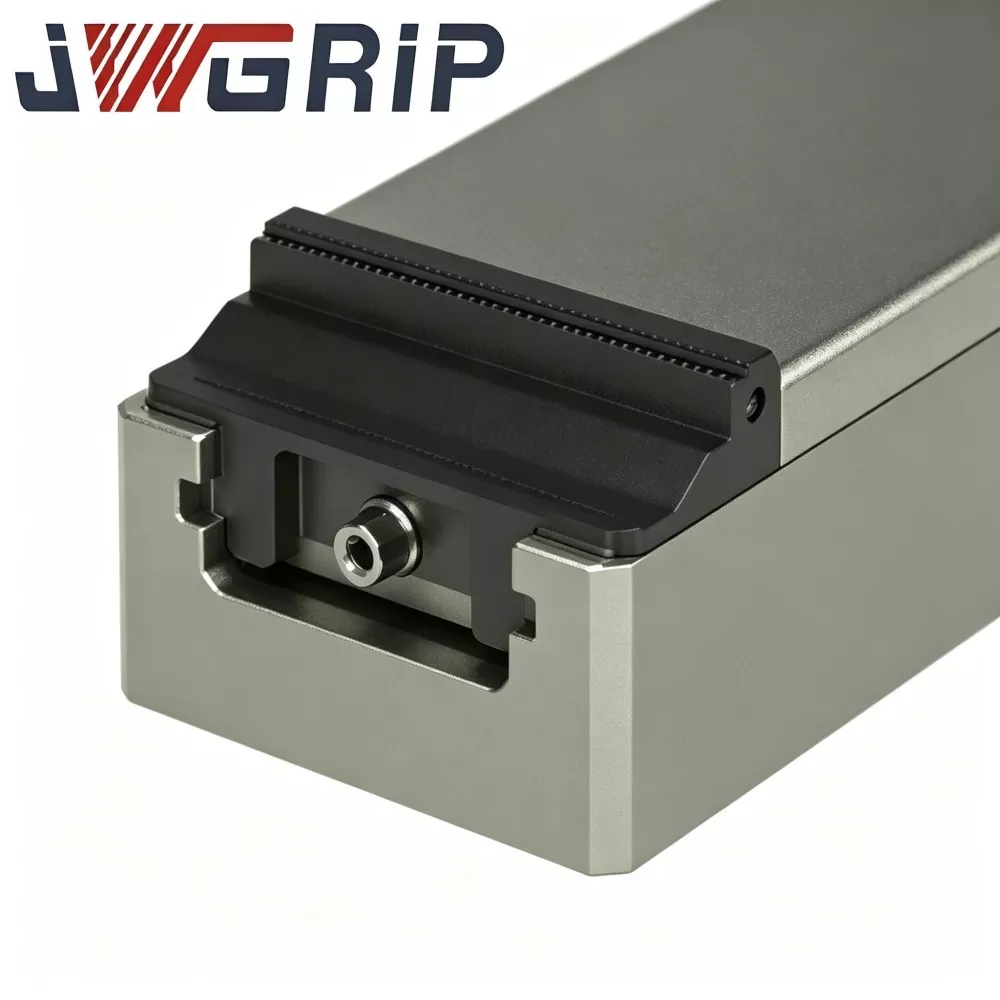
Hårde kæber er lavet af højhård legeret stål, fuldt udkølet og præcisionsslebet, hvilket giver overlegen slidstyrke og slagfasthed til kraftig rufræsning. Hårde kæber er uafhængige aftagelige reservedele; slidte kæber kan udskiftes separat uden at udskifte hele skruestikenheden.
Fuldt lukkede forseglede kaviteter blokerer fræsespåner, kølevæske og metalstøv fra invaderende indre transmissionsenheder, der tilpasser sig stærkt forurenede højspånfræseværksteder.
Basen leveres med forbearbejdede standard nulpunktspositioneringsgrænseflader, der er direkte kompatible med almindelige nulpunktssystemer uden yderligere adapterplader.
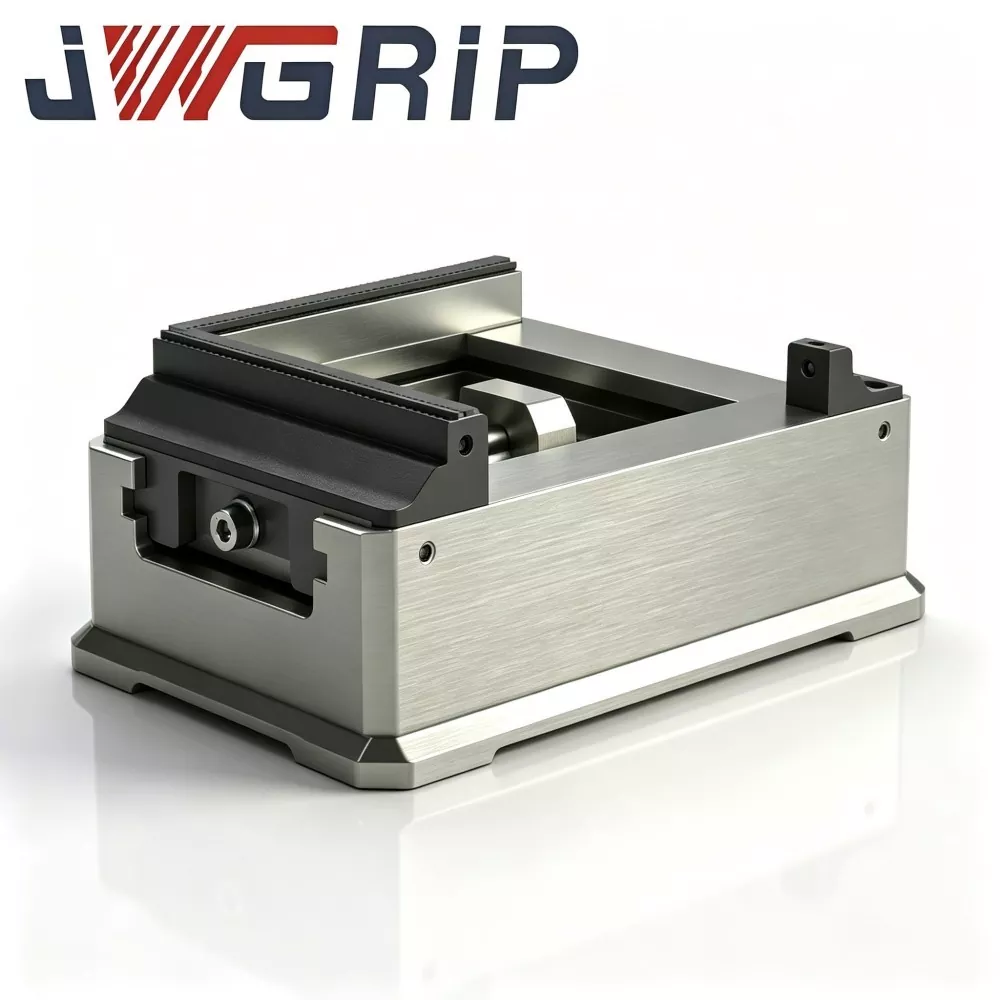
working mechanisms
1.Selvcentrerende spændemekanisme
Den interne kraftige synkrone transmission driver venstre-højre hårde kæber til symmetrisk bevægelse. Arbejdsemner realiserer automatisk centrering uden manuel finjustering, hvilket eliminerer opsætning af måleur. Når det er fastspændt, låses emnets centrum for at fjerne menneskeskabte positioneringsfejl. Hårde kæber med høj hårdhed giver tilstrækkelig spændefriktion til at modstå fræsekraft. Emnets position forbliver stabil på tværs af grovfræsning, semi-finish-fræsning og finish-fræsning og garanterer ensartet dimensionskvalitet for fræsede overflader.
2.Nulpunktspositioneringsmekanisme
Skruestikbunden følger almindelige nulpunkts-system dimensionelle standarder og kan monteres direkte på nulpunkts bundplader til hurtig afmontering og montering af armaturet. Stabil nulpunktsnøjagtighed bibeholdes efter installation. Der kræves ingen gentagen henføringspunkt-kalibrering for udskiftning af emne eller fuld armatur, hvilket i høj grad forkorter opsætningstimerne. Dette design understøtter forbindelse til FMS fleksible fremstillingslinjer og samarbejder med robotladning og aflæsning for at opnå uovervåget kontinuerlig CNC-fræsning til multi-variant dele
Kernestyrker
1. Medium-størrelse kraftig konstruktion mod dynamisk fræsepåvirkning
Smedet spændingsaflastet skruestikhus plus forstærket kraftig transmissionskonstruktion modstår kraftig grovfræsning. Deformation af skruestik og udvidelse af transmissionsspalten undertrykkes under fræsning. En enkelt skruestik understøtter både kraftig fræsning og højpræcisionsfinfræsning og sænker værkstedsarmaturers lagertryk.
2. Fuldt slukkede udskiftelige hårde kæber for overlegen slid- og slagfasthed
Hårde kæber får fuldstændig bratkøling-hærdning og præcisionsslibning. Lav slidhastighed under langtidsfræsning reducerer hyppigt vedligeholdelsesarbejde efter slibning. Uafhængige udskiftelige hårde kæber reducerer langsigtede vedligeholdelsesudgifter.
3.Standard nulpunktsgrænseflader til højhastighedsarmaturskift
Basen matcher direkte almindelige nulpunktspositioneringssystemer uden brugerdefinerede adapterplader. Fremskynd demontering og montering af armaturet kraftigt, fjern tidskrævende justering af måleuret og forbedre CNC-fræserens udnyttelsesgrad for FMS automatiserede produktionslinjer.
4. Højpræcision synkron selvcentrerende transmission stabiliserer fræsedimension
Par-jord synkron transmission holder stram spillerumskontrol. Dobbelte hårde kæber bevæger sig synkront. Centreringsdatum forbliver stabilt efter fastspænding og forhindrer arbejdsemnets glidning under hele rufræsning og færdigfræsning, hvilket sikrer kvalificerede geometriske tolerancer.
5. Forsegling med fuld kabinet forlænger armaturets levetid
CNC-fræsning genererer massive spåner og kølevæske. Forseglede hulrum isolerer forurenende stoffer væk fra transmissionskamrene for at undgå blokering og præcisionshenfald. Holdbart og let at vedligeholde design reducerer fabrikkens OPEX.
6.Optimeret fodaftryk passer til de fleste vertikale CNC-arbejdsborde
Mellemstor kompakt og kraftig layout optager ikke overdreven bordplads. Kompatibel med de fleste vertikale bearbejdningscentre, CNC-fræsemaskiner og 4-aksede roterende borde til roterende fræseopgaver.
7.Fabrik-direkte levering med fleksibel tilpasset modifikation
Som producent af kilden leverer JWGRIP strukturel tilpasning i henhold til kundens maskinmodeller og delefunktioner: justering af spændeslag, modifikation af basismonteringshul, specialprofilering af kæber, der opfylder personlige CNC-fræseproceskrav til forskellige producenter.
Multi-sektor applikationsscenarier
1.CNC fræsning i formindustrien
Grovfræsning, semi-finish-fræsning og finish-fræsning til formindsatse og formkerner. Kraftig struktur modstår fræsepåvirkninger, mens nulpunkts-docking fremskynder skift af form og forkorter støbetid.
2.Fræsning af bildele
CNC fræsning til auto hardware strukturelle komponenter, støbejernsbeslag og højstyrke aluminiumslegeringsdele. Garanterer dimensionel konsistens for masseproducerede bilkomponenter.
3. Engineering-maskiner tilbehør behandling
Fræsning til metalkonstruktionsdele og støbejernstilbehør til entreprenørmaskiner. Kraftig fastspænding passer til grovfræsningsforhold med høj materialefjernelse.
4.General-hardware mekanisk-del fræsning
CNC-fræsning til mellemstore stål- og støbejernsdele, balancerer fastspændingsstivhed og bearbejdningsnøjagtighed.
5.3C hardware metal-komponent bearbejdning
Fræsning til højstyrke aluminiumlegeringer strukturelle emner. Stabil centreringsnøjagtighed sikrer snævre dimensionstolerancer.
6.FMS fleksible CNC-fræsning automatiserede linjer
Arbejd sammen med aflæsning og aflæsning af robotter og rotation af flere armaturer for at realisere uovervåget kontinuerlig fræsning til moderne smart-fremstillingsværksteder.
Installationsvejledning
1.Før installation, rengør CNC-fræsemaskine bordmonteringsflade og skruestik-base kontaktflade. Fjern metalspåner, kølevæskerester og oliepletter. Fremmede snavs på parringsoverflader vil vippe armaturet og direkte forårsage fræsedimensionelle afvigelser.
2.Placer skruestik på bordet med pin-hole justering. Spænd fikseringsboltene i henhold til drejningsmomentværdierne fra maskinens manual. Bekræft fuldstændig låsning uden omrystning, og afslut datumverifikation, før formel CNC-fræsning påbegyndes.
3. Placer emnet i den midterste zone af hårde kæber; fin manuel justering er ikke påkrævet. Aktiver låsemekanisme for synkron centrering og fastspænding. Juster spændekraften baseret på emnemateriale og fræseproces:
Anvend højere spændekraft til grovfræsning for at modstå skærepåvirkninger
Anvend moderat spændekraft til færdigfræsning for at undgå ekstruderingsdeformation af emnet
4.Udfør prøveskæringsvalidering: Bekræft manuelt, at emnet ikke løsnes efter fastspænding. Kør maskinens tomgangscyklus simulering af fræseforhold. Start først formelt fræseprogram, når nul forskydning eller vibration observeres.
5.Idriftsættelse med nulpunktspositioneringsbundplade: Kalibrer lokaliseringsstiftens justeringsnøjagtighed for at garantere gentagen positionering af armaturet. Til robotintegrerede automationsprojekter skal du matche robotgrebscentret mod skruestikcentret for at forhindre mekanisk kollisionsskade.
Vedligeholdelsestjekliste
1. Rengør fastspændingsflader med hårde kæber efter hvert skift. Fjern metalspåner og skærerester for at forhindre klemforskydning forårsaget af forurenende stoffer.
2. Smør den indre synkrone transmissionsenhed med specialfedt hver anden uge for at holde kæbebevægelsen jævn og stoppe transmissionsgabets ekspansion forårsaget af langtidsfræsningsbelastninger.
3. Undgå voldsomme banker mod hårde kæber. Slidte hårde kæber kan slibes til reparation; stærkt beskadigede hårde kæber skal udskiftes separat i stedet for at udskifte hele skruestik.
4.Beskyt skruestik-base monteringsflader mod kollision og ridser. Anvend antirustbehandling under langtidsopbevaring i tomgang for at bevare monterings-datum-nøjagtigheden.
5. Arbejd aldrig under overslag eller overbelastningsspændestatus for at undgå deformationsskader på transmissionskomponenter under dynamisk fræsepåvirkning.
Fejldiagnose og modforanstaltninger
Fejl 1: Emnets dimensionsafvigelse og overfladerv efter fræsning
Årsager: utilstrækkelig spændekraft; utilstrækkelig transmissionssmøring; løse basebolte; hård kæbe slid
Løsninger: Forøg spændekraften moderat; smøre transmissionsdele; efterspænd basens fastgørelsesbolte; slibe eller udskifte slidte hårde kæber.
Fejl 2: Arbejdsemnet glider og forskydes under kraftig skrubfræsning
Årsager: utilstrækkeligt låsemoment; metalspåner, der sidder fast på overflader med hårde kæber; for stor transmissionsafstand
Løsninger: Øg låsemomentet; helt rene fastspændingsflader med hårde kæber; adjust transmission-mechanism clearance to restore synchronous-movement accuracy.
Fejl 3: Kæbebevægelse blokerer og kæbeforskydning under fræsebelastninger
Årsager: Spåner og kølevæske trænger ind i forseglede hulrum; utilstrækkelig fedtforsyning; slid på transmissionskomponenter
Løsninger: Rens indre forurenende stoffer; efterfyld jævnligt smørefedt; efterse og udskift stærkt slidte komponenter.
Fejl 4: Reduceret gentagelsespositioneringsnøjagtighed efter nulpunkts demontering-montering
Årsager: Spåner på nulpunktskontaktflader; slid på lokaliseringsstifter; utilstrækkeligt skruestik-base tilspændingsmoment
Løsninger: Rengør de sammenkoblende overflader grundigt; inspicer lokaliseringsstiftens slidstatus; efterspænd bundboltene med standardmoment.
Emballage og forsendelsesarrangement
① Standardmodeller er på lager til hurtig oversøisk ordreafsendelse.
② Each unit goes through full-item precision inspection before delivery, supplied with precision test reports and anti-rust passivation surface treatment.
③ Ordre i én enhed: perle-bomuldsindpakning plus kraftig karton.
④ Bulkeksportordrer: tykke stødbestandige kasser af massivt træ med skillevægspolstring, der beskytter præcisionsoverflader mod søfragtkollisionsskader.
⑤ OEM-branding og specialmodificerede ordrer følger forhandlet leveringstid. Specifikationsdokumenter og inspektionsrapporter er vedlagt i hver pakke.
Eftersalgssupporttjenester
1. Fjern online teknisk vejledning til installation, idriftsættelse og fejlfinding på stedet.
2. Fuldstændig drifts-vedligeholdelsesdokumentation leveret for hver ordre.
3. Teknisk rådgivning til specialprojekter for ikke-standardiserede ændringer i slagtilfælde, kæbe og basisstruktur.
4. Bærbare reservedele inklusive hårde kæber kan købes separat til udskiftning på stedet.
Indkøbsvalgsreference
Kerneværdien af JWGRIP Medium-Size Heavy-Duty selvcentrerende nulpunktsskruestik med hårde kæber til CNC-fræsning ligger i mellemstørrelse kraftig anti-fræsning-påvirkningskonstruktion, slidbestandige, bratkølede hårde kæber, standard nulpunkts-hurtig-swap-kapacitet, dobbelt-mode-roughfræsningskompatibilitet og høj efterbehandlings-accuring-kompatibilitet.
Det løser flaskehalse ved CNC-fræsning, såsom udfordringer med tunge bearbejdning, lav effektivitet ved skift af armaturer og vanskelig nulpunktsdocking.
Påmindelser om valg:
1. Tilpas spændeslaget med maksimal arbejdsemnedimension.
2. Hård kæbekonfiguration anbefales til emner af stål, støbejern og højstyrkelegeringer.
3. Standardversioner på lager garanterer hurtig levering.
4. Vend til vores specialløsningsservice til specielle CNC-maskiner og proceskrav til specielle dele.
Fabriksdirekte fra JWGRIP, holdbar og nem at vedligeholde. Ideel til indkøb af armaturopgraderinger af CNC-fræseværksteder og FMS automatiserede linjer. Hjælper producenter med at øge deludbyttet og maksimere CNC-fræsemaskinens gennemløb.
FAQ
Q1: Kan denne skruestik samarbejde med 4-aksede roterende borde?
A: Ja. Dens base opfylder monteringsstandarder for 4-aksede roterende borde og understøtter rotationsfræsning. Hårde kæber modstår skærepåvirkninger, der genereres under roterende fræseoperationer.
Spørgsmål 2: Skal jeg udskifte hele skruestik, når de hårde kæber er slidt?
A: Nej. Hårde kæber er uafhængige udskiftelige reservedele, som i høj grad reducerer langsigtede vedligeholdelsesomkostninger.
Spørgsmål 3: Vil denne mellemstore kraftige skruestik optage for meget bordplads?
A: Nej. Den anvender en mellemstørrelse, kompakt og kraftig layout. Den passer til arbejdsborde på de fleste vertikale CNC-bearbejdningscentre, mens den bevarer en stærk spændekapacitet.
Spørgsmål 4: Er mellemstørrelse Heavy-Duty selvcentrerende nulpunktsskruestik med hårde kæber til CNC-fræsning kompatibel med kundernes eksisterende nulpunktspositioneringssystemer?
A: Standardversionen passer til almindelige nulpunktspositioneringsbaser. Tilpasset modifikationsservice er tilgængelig for specialspecifikke nulpunktsplader.
Spørgsmål 5: Kan en skruestik håndtere både grovfræsning og færdigfræsning?
A: Ja. Kraftig skruestik og forstærket transmissionsstruktur modstår hårdfræsning. Dens centrerende gentagelsesnøjagtighed opfylder kravene til tolerance for færdigfræsning. Én skruestik fuldender arbejdsgange for grovfræsning, semi-finish-fræsning og finish-fræsning.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.
Relaterede produkter
Nyhedsanbefalinger