Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






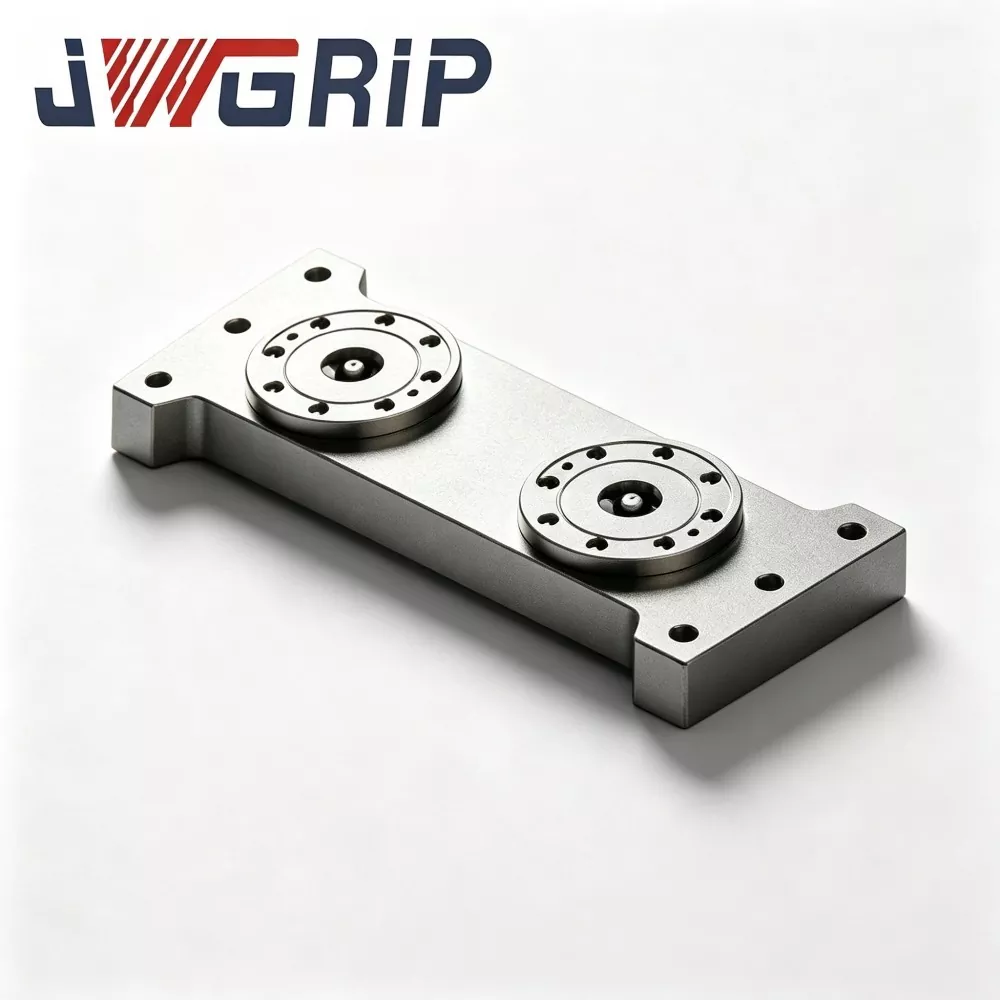
L-Type Zero Point Positioning Chuck Palle
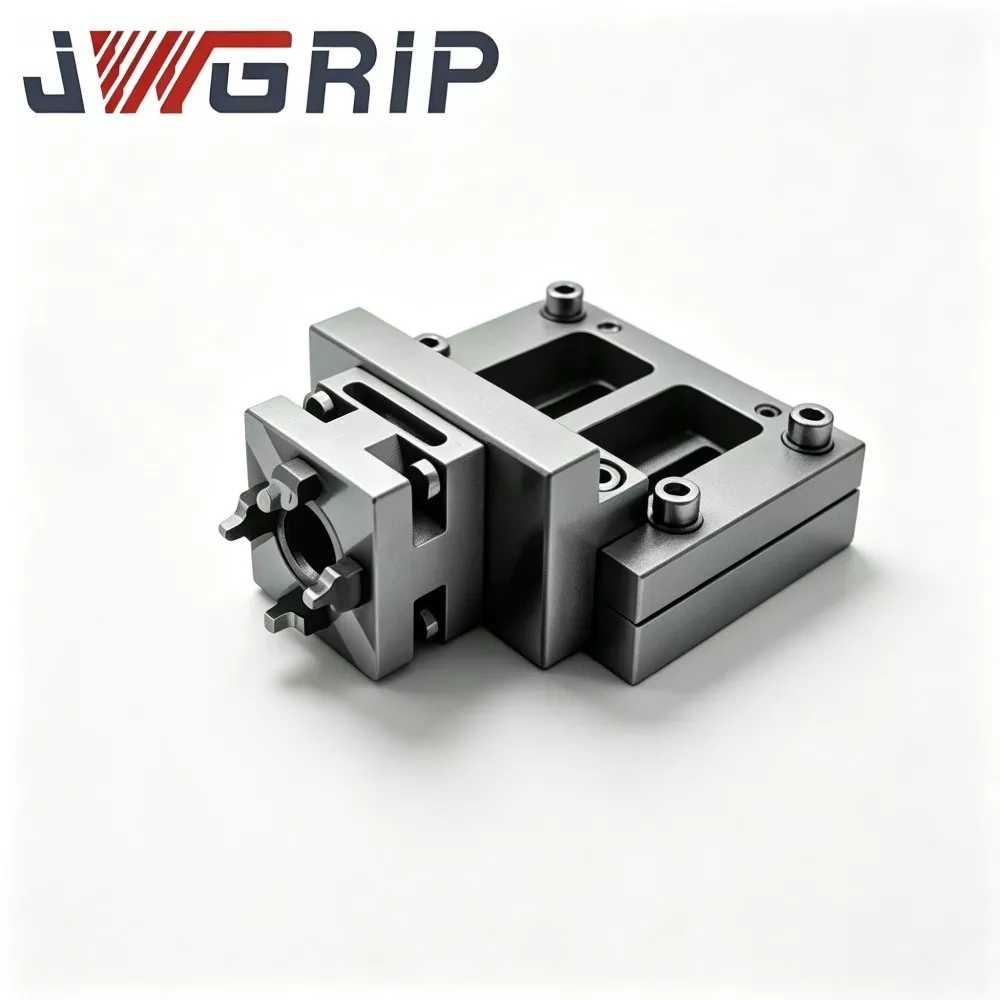
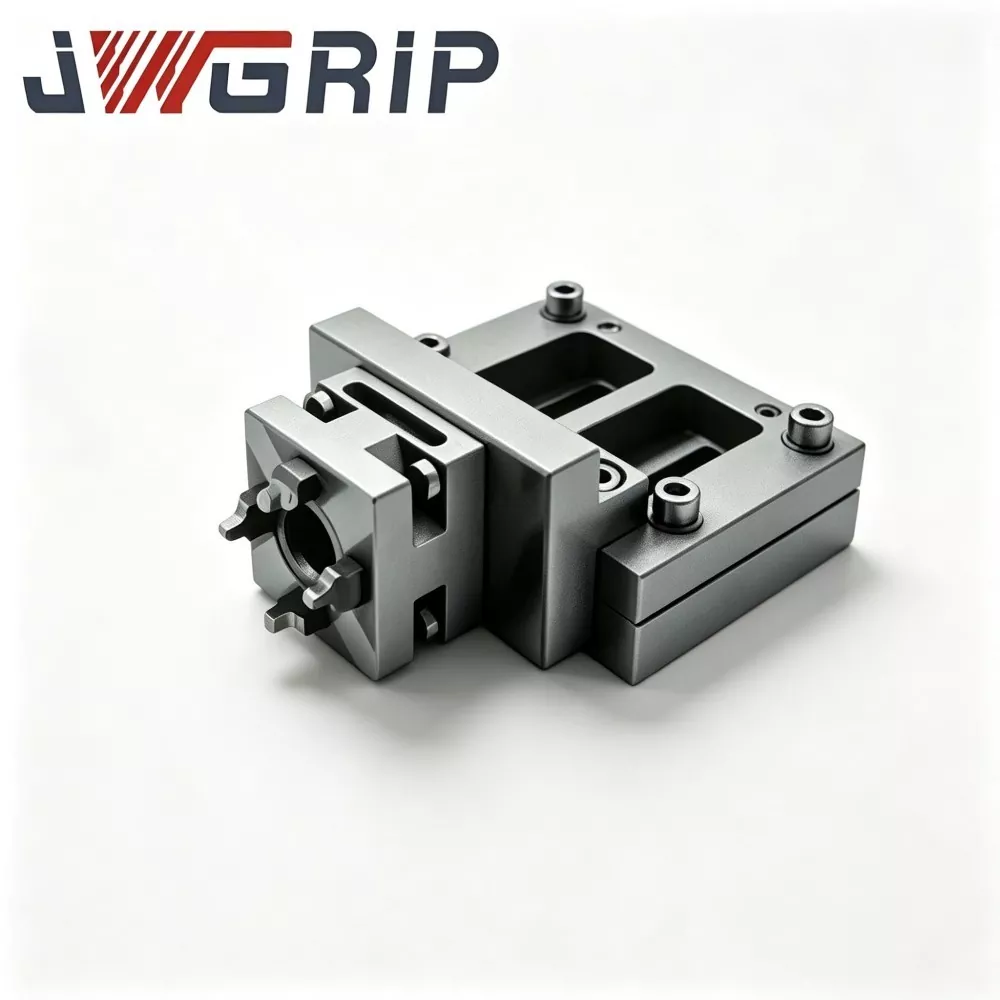
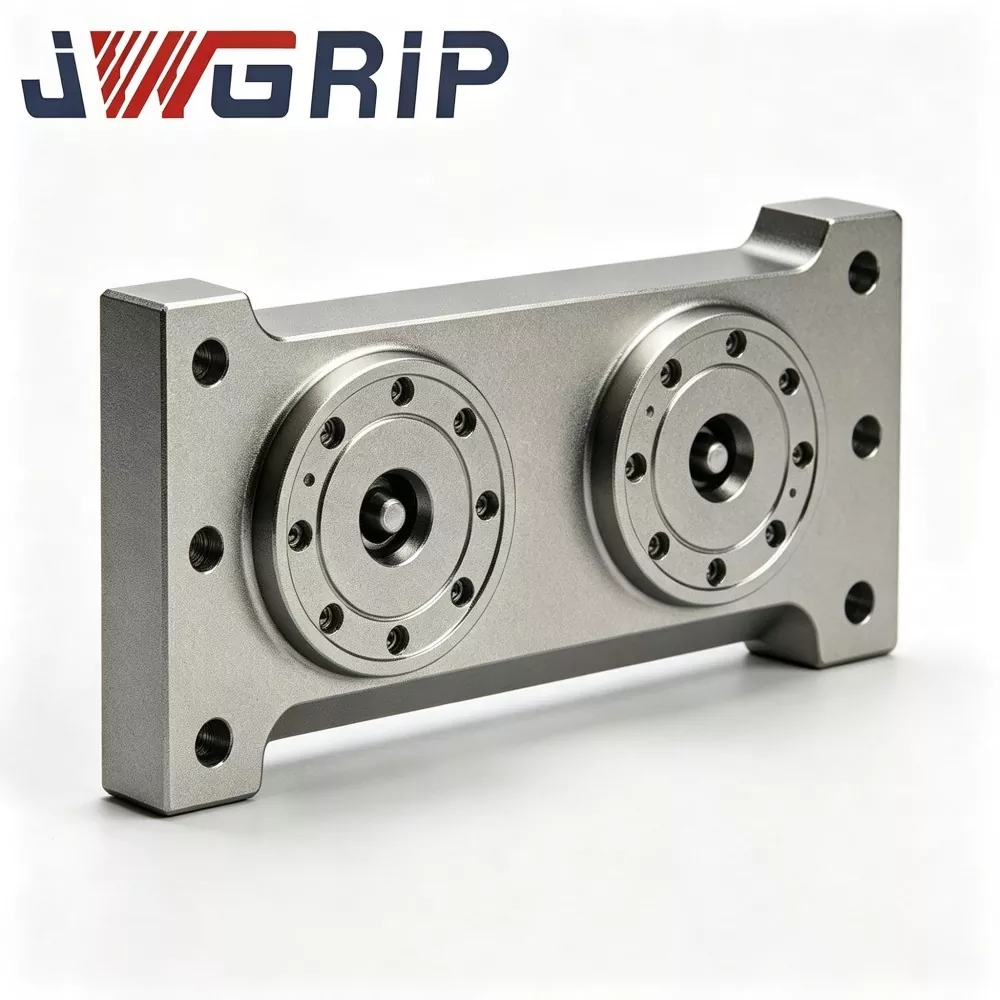
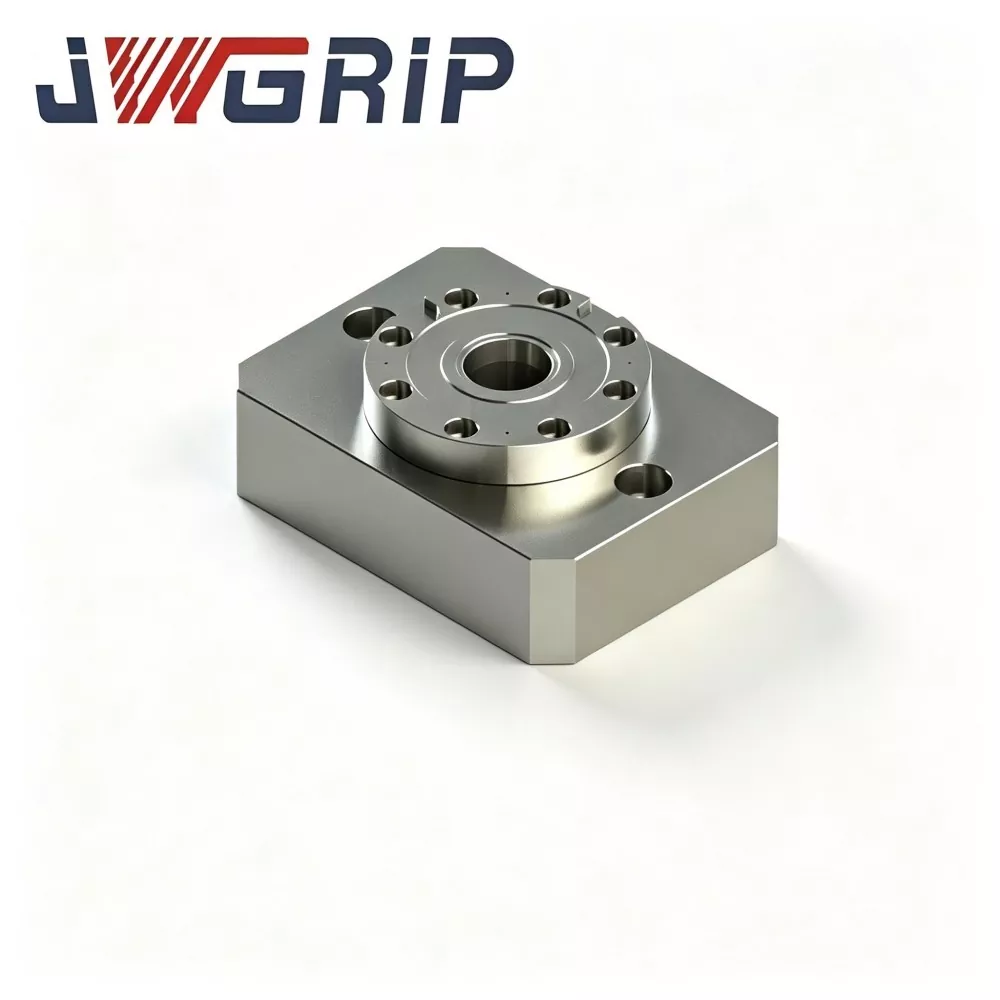
JWGRIP leverer professionel L-Type Zero Point Positioning Chuck Palle med Factory Direct-salgsservice i Kina. Som en integreret kerne i Zero Point Clamping Chuck-serien er denne professionelle L-type nulpunktspalle specielt designet til fleksible CNC-bearbejdningsproduktionslinjer med pladsbegrænset udstyr. Den integrerer vertikal datum-konverteringsstruktur og højpræcisions nulpunktspositioneringskomponenter i én monolitisk enhed, hvilket eliminerer behovet for ekstra hjælpeadapterstrukturer til at realisere lodret emneopspænding og sidefunktionsbearbejdning.
Med en integreret L-formet bøjet struktur arrangerer L-Type nulpunktspositioneringspatronpallen præcisionsnulpunktspositioneringsbøsninger på den lodrette referenceflade for at levere standard 90 graders nulpunkts lokaliseringsdatum. Den optimerede lodrette hængende installationstilstand løser effektivt værktøjsfixturinterferens i sidefræsning og sidehulsboring, perfekt tilpasset bearbejdningskravene til støbeindsatser og uregelmæssige bøjede dele med sidenøglefunktioner.
Denne højeffektive positioneringspalle understøtter hurtig nulpunkts-udskiftning af armaturer, hvilket i høj grad forkorter opsætningstiden og tilpasser fleksible produktionstilstande med høj blanding og lav volumen. Den er kompatibel med manuel udskiftning af armaturet til selvstændig maskindrift og kan samarbejde med robotgribere for at opnå automatisk i- og aflæsning af lodret ophængte armaturer. Udbredt anvendt i formfremstilling og præcisionskomponentbearbejdning leverer den stabil og højpræcisions positioneringsydelse til CNC-bearbejdningsscenarier med begrænset plads.
Nøgle hardwarekomponenter
JWGRIP L-Type Zero-Point Positioning Chuck Palle er smedet af et enkelt monolitisk legeret stålemne uden boltede splejsede samlinger. Den fulde samling inkluderer:
L-formet hoveddel i ét stykke (vandret monteringsbase + lodret lokaliseringsrør)
Nulpunktspositioneringsbøsninger monteret på lodret stigrør
Indvendige pneumatiske låsepassager
Grundmontage forsænkede huller
Beskyttende dækplader til lokalisering af referenceflader
Arbejdsproces
1. Fastgør den vandrette bund af JWGRIP L-Type palle sikkert på CNC-værktøjsmaskinens arbejdsbord.
2. Hæng armaturets baser, der er forudmonteret med nulpunkts-trækstifter, på den lodrette lokaliseringsstigeflade.
3. Fremfør 0,5-0,7 MPa trykluft; indbyggede pneumatiske passager aktiverer nulpunktsbøsninger for at fuldføre låsningen.
4. Positionsbekræftelsessignal udsendes til CNC-systemet. Spindlen vender direkte mod arbejdsemnets sideflader og udfører sidefræsning, sideboring og sidehulrumsbearbejdningscyklusser.
5. Når bearbejdningen er færdig, skal du slippe lufttrykket for at låse op. Lodret ophængte armaturer kan fjernes til næste batch-indlæsning.
Engineering Design
Mange konkurrerende L-formede armaturer anvender split bolt-splejset konstruktion. Gentagne laterale skærepåvirkninger skaber bittesmå mellemrum ved ledgrænseflader og bringer lokaliseringsnøjagtighed afdrift.
JWGRIP anvender smedning i ét stykke for at eliminere splejsede samlingsoverflader, hvilket giver stærk modstand mod kontinuerlig lateral skærepåvirkning.
Efter smedning gennemgår emner af legeret stål dobbelte spændingsaflastende ældningscyklusser for at frigøre resterende spænding fra smedning og CNC-bearbejdning. Under sidefastspændingsforhold opretholder armaturer vedvarende vandret skærekraft; ufrigivet indre spænding vil udløse gradvis substratdeformation og forringe lokaliseringsnøjagtigheden over langsigtede cykliske belastninger.
Positioneringsbøsninger er fremstillet af bærende stål med høj hårdhed. Indvendige boringer modtager quenching plus honing super-finishing for at garantere stabil gentagelsespositioneringsnøjagtighed på de lodrette stigerstationer.
Produktionsfordele
1. 90° nulpunkts nulpunktskonvertering løser sidebearbejdningsinterferens på kompakte maskiner
På småbordsmaskiner vender lodret hængte emner mod spindlen direkte uden at vippe spindel med stor vinkel. Risikoen for kollision med værktøj og armaturer reduceres, hvilket frigør fuld bearbejdningskapacitet for kompakt-konvolutudstyr.
2. Fugefri monolitisk smedning modstår sideværts skærepåvirkning
Forskellig fra boltmonterede retvinklede armaturer, fjerner den smedede struktur i ét stykke risici for fugeløsning. Det bevarer lokaliseringsstabiliteten under vedvarende sidefræsekræfter og sænker støjmærker og overfladedefekter forårsaget af mikrofiksturbevægelser.
3. Behold nulpunktsfordelene ved hurtigskift til sidefunktionsopsætninger
Nulpunktsbøsninger med lodrette stigrør matcher industristandard D20-nulpunktstrækbolte. Eksisterende armaturbaser skal kun eftermonteres med standard trækbolte til lodret ophængning. Ingen manuel indikering og justering under fiksturskift, hvilket drastisk forkorter opsætningstiden for sidefunktionsbearbejdning.
4. Bevar værdifuld Z-aksevandring til kompakte maskiner
Konventionel horisontal fastspænding bruger Z-akseslag. Lodret hængende layout flytter emnerne mod Y-retningen, hvilket sparer begrænset Z-aksevandring for CNC-udstyr med lille fodaftryk og gør nogle tidligere slagbegrænsede dele fremstillede.
5. Passer både manuelle værksteder og automatiseringseftermonteringer
Operatører kan udskifte lodrette armaturer manuelt. I mellemtiden kan lodret nulpunktsdatum parres med robotgribere til at håndtere vertikalt orienterede fiksturbaser til automatisk aflæsning og aflæsning. Opgraderinger af gamle maskiner kan gennemføres uden udskiftning af komplet udstyr.
6. Chip-slope-design sænker vedligeholdelsesfrekvensen for vertikalt hængende opsætning
Skrå spånhældningsflader omgiver stigrørets datum. Skærespåner glider nedad og bliver sjældent fanget i mellemrum i positioneringsbøsningen, hvilket reducerer rengøringsarbejdet under vertikale sidespændingsforhold.
Ansøgningssager
JWGRIP L-Type Zero Point Positioning Chuck Pallet er udbredt på kompakte lodrette bearbejdningscentre og små 5-aksede maskiner til sidehuls-, sidehulrums- og sidespaltefunktionsbearbejdning.
Case 1: Værksted til fremstilling af forme
Denne kunde kører flere kompakte lodrette CNC-maskiner til sidehulrumsbearbejdning af miniatureformskær.
Før opgradering: vinkelblokke af delt type plus skruestik blev brugt til sidespænding. Hvert armaturskift krævede manuel visning og justering, hvilket tog 3-5 minutter hver gang. Boltforbindelsesvinkelblokke havde en tendens til at løsne sig under skærepåvirkning, hvilket genererede hyppige skraveringsmærker på arbejdsemnets sideoverflader.
Efter udrulning af JWGRIP L-Type paller: nulpunkts hurtigskift fjerner manuel opretningsarbejde. Udskiftningstiden for armaturer falder til 7-10 minutter. L-form i ét stykke forbedrer stivheden mod lateral skærekraft. Chatter-mark-defekter undertrykkes i høj grad, og beståelseshastigheden for ruhed på form-indsatssidefladen stiger betydeligt.
Case 2: Præcisionskomponentbehandlingsfabrik
Webstedet driver små 5-aksede maskiner med begrænset internt arbejdsvolumen. En stor del af emnerne kræver sidebearbejdning. Med JWGRIP L-Type pallens lodrette hængende løsning er det ikke længere nødvendigt at vippe spindel med stor amplitude. Sandsynligheden for spindelkollision falder. Gemt Z-akseslag muliggør bearbejdning af dele, der ikke kunne færdiggøres tidligere på grund af slaggrænser.
Komplet produktionsworkflow
1. Et stykke L-formet smedning af legeret stålemne
2. Grovbearbejdning
3. Første stress-lindrende aldring
4. Halvbearbejdning
5. Sekundær ældning af stress
6. Superpræcisionsslibning til datumflader
7. Bøsning pres-fitting
8. Pneumatisk kredsløbsforsegling
9. Test for lufttæthed, trykhold
10. Nøjagtighedsinspektion med flere varer
11. Anti-rust beskyttelsesbehandling
12. Stødsikker pakning i eksportkvalitet
Kontroltjekliste
Vertikal-station gentagelse-positionering-nøjagtighedstest
90 graders retvinklet geometrisk nøjagtighedstest
5-minutters lufttæthedstest, maks. tilladt trykfald ≤0,02 MPa
Cyklisk låsning-oplåsning funktionsverifikation
Hver enhed leveres med fabriksudstedt datablad for nøjagtighedsinspektion til arkivering af kundeudstyrsudstyr.
Produktvurdering og udvælgelse
Kontroller tilgængelig monteringsplads på værktøjsmaskinens arbejdsbord. Beregn længde- og breddefodaftryk af L-type base for at undgå kollision med maskinbeskyttelse og spindelbevægelsesområde.
Vurder den samlede vægt af emnet plus fastspændingsbasen. Lodret ophængning skaber udkragningsbelastningstilstand. Overskrid aldrig den offentliggjorte maksimalt tilladte cantilever-belastning.
Bekræft specifikationer for on-site nulpunkts trækbolte. Standardversionen passer til D20 trækbolte. Brugerdefinerede bøsninger kan udvikles til alternative trækboltstørrelser efter anmodning.
Til robot-automatiseringsintegration: Vurder griberens rækkevidde mod vertikalt orienterede armaturer. JWGRIP tekniske team kan understøtte gennemførlighedsevaluering.
Driftsforholdsregler
Spænd monteringsbolte til L-type vandret base strengt i overensstemmelse med moment-værdikravene i JWGRIP brugermanual. Denne palle har en udkraget lateral skærekraft; Utilstrækkeligt boltmoment forårsager mikrovibrationer af hele enheden og ødelægger bearbejdningsnøjagtigheden.
Installer olie-vand-filter ved trykluftindtagets forende. Fugt og urenheder, der kommer ind i bøsninger, udløser rust og slid og fører til nøjagtighedsdrift.
Spray tør-smøremiddelaerosol på lodrette stigrørs nulpunktsbøsninger efter hver akkumulerede 80-100 arbejdstimer. Flydende motorolie er strengt forbudt. Flydende olie fanger nedadglidende metalspåner og forårsager fejl i bøsningen.
Ved hvert skifteskift skal du blæse lodret lokaliseringsrør og bøsninger fra top-down retning med trykluft for at fjerne akkumulerede glidende spåner.
Undgå kraftige stød, der rammer den lodrette lokaliseringsflade. Kollisionsinduceret stigrørsdeformation vil næsten permanent skade 90 graders retvinklet nøjagtighed og lokaliseringsydelse.
Forbyd strengt overbelastningsdrift ud over den nominelle cantilever-belastning. Overbelastning vil medføre permanent substratdeformation.
Emballage & forsendelse
Emballage: Eksport-grade stødsikker massivt træ kasse med tyk skum indvendig buffer. Der anvendes en særlig beskyttelsesbehandling til lodret lokalisering af datumfladen for at forhindre kollisionsskader i langdistance oceangående transit.
Standard leveringstid: 14-20 arbejdsdage. Et lille antal standard-SKU'er holdes på lager til fremskyndet forsendelse.
Eftersalgssupport
Garanti: 12 måneders fuld enhedsgaranti dækker fabrikationsfejl, eksklusive menneskeskabt misbrug eller kollisionsskader. Kvalificerede krav nyder gratis reparation eller udskiftning af reservedele.
Tekniske ressourcer: Onlinedriftsdokumenter leveres. Betalt teknisk fjernsupport er tilgængelig for bulk-volumenordreprojekter.
Tilpasset modifikationsservice: højdejustering af stigrør, ændring af træk-studs-specifikationer, multistations layoutdesign på lodret stigrør understøttes.
Prøveevaluering: Evalueringsprøve kan arrangeres; køber skal bære prøvefragtomkostninger.
FAQ
Q1: Kan JWGRIP L-Type Zero Point Positioning Chuck Palle lægges fladt og bruges som en almindelig vandret nulpunkts palle?
A: Den er specialbygget til lodret sidehængende fastspænding. Brug af fladt liggende anbefales ikke. Den faktiske kraftbærende tilstand afviger fra underlagets designspecifikation og vil let overstige den nominelle belastningskapacitet.
Spørgsmål 2: Opstår der bearbejdningsvibrationer under udkraget sidehængt fastspænding?
A: Inden for det tilladte tilladte belastningsområde giver det smedede underlag i ét stykke tilstrækkelig stivhed. Mærkbar støj vil ske, hvis den kombinerede vægt af emnet og armaturet overstiger udkragningsbelastningen. Totalvægtberegning er obligatorisk i produktudvælgelsesfasen.
Spørgsmål 3: Kan mine eksisterende nulpunktsarmaturbaser bruges på den lodrette stigerør på denne L-type palle?
A: Armaturbaser udstyret med standard D20-nulpunkts-trækbolte kan hænges direkte uden genfremstilling af armaturet.
Q4: Er JWGRIP L-Type palle kompatibel med 5-aksede CNC-maskiner?
A: Det fungerer med små 5-aksede maskiner. Fuldstændig interferensvurdering, der dækker fikstur-palle-spindel-tilt-bevægelse, skal fuldføres på udvælgelsesstadiet.
Indsigt i indkøbsbeslutning
Mange brugere af kompakte CNC-maskiner står over for vanskelige sidefunktions-bearbejdningsudfordringer. Lavpris konventionelle vinkelblokke mangler nulpunkts-hurtigskifteevne og giver lang opsætningstid. Almindelige vandrette nulpunktspaller kan ikke opnå 90-graders vertikal datumkonvertering.
JWGRIP L-Type Zero Point Positioning Chuck Pallet combines high-rigidity one-piece L-shaped forging structure and zero-point quick-change system. It solves core fixture bottlenecks for side-feature machining on space-limited machine tools, delivering tangible practical value for mold-making and irregular-precision-part side-processing applications.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.

Nyhedsanbefalinger