Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






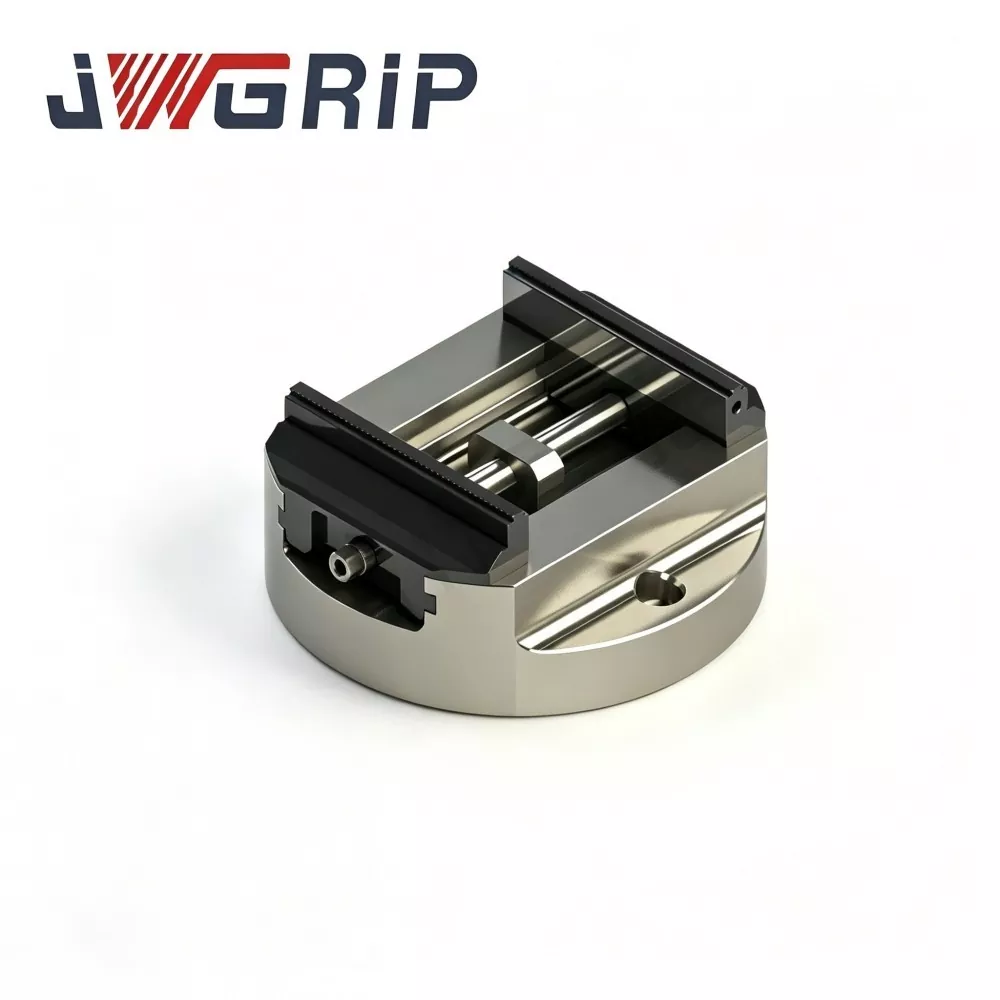
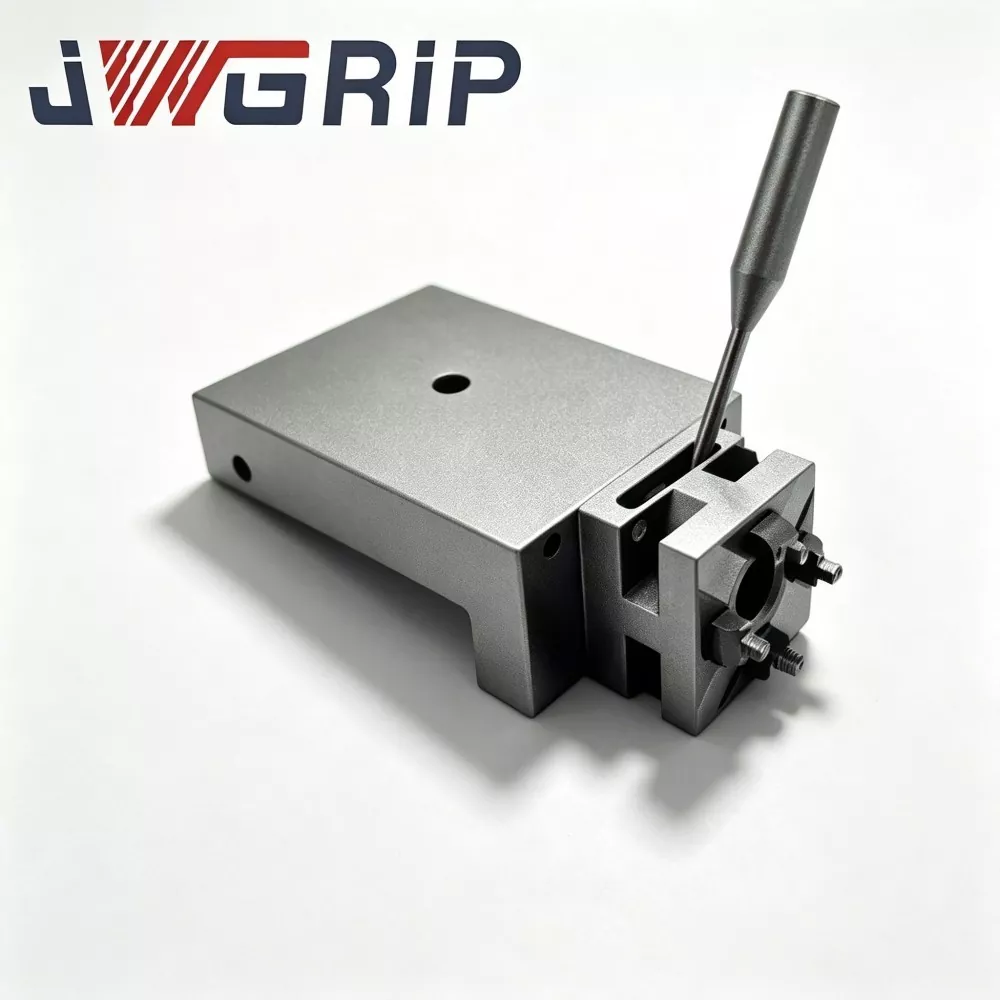
Selvcentrerende CNC skruestik med høj nøjagtighed med rund base
JWGRIP er den professionelle producent og leverandør af tilpasset selvcentrerende CNC skruestik med høj nøjagtighed med rund base til 5-akset bearbejdning i Kina, med standardmodeller fuldt ud på lager til hurtig global levering. Det er en højpræcisions integreret CNC-armatur, der er professionelt konstrueret til 5-aksede og komplekse fleraksede CNC-bearbejdningsoperationer. Ved at anvende førsteklasses duktilt jernhus og induktionshærdet styrebanestruktur integrerer den ultrahøj repeterbar spændeydelse, kompakt pladsbesparende layout og skærestabilitet med høj stivhed i en enkelt integreret enhed.
Denne selvcentrerende skruestik med rund base med høj nøjagtighed har en repeterbarhed for kernefastspænding på ±0,01 mm, der leverer ultrastabil positioneringsydelse til bearbejdning af komplekse profiler. Alle vigtige strukturelle komponenter gennemgår en streng afspændingsaflastende ældningsbehandling efter grov bearbejdning for fuldstændigt at eliminere intern støbe- og bearbejdningsbelastning, hvilket sikrer langsigtet strukturel stabilitet. De induktionshærdede føringsveje giver overlegen slidstyrke under hyppig cyklisk fastspænding, bibeholder effektivt ensartet positioneringsnøjagtighed og undgår nøjagtighedsdæmpning forårsaget af langtidsdrift.
Den optimerede, kompakte runde base sparer maskinbordsplads og forhindrer effektivt værktøjsinterferens under storvinklet svingning og roterende indekseringsbearbejdning. Med enkle og effektive fastspændingsprocedurer reducerer den i høj grad menneskeskabte opsætningsfejl og maksimerer spindelens oppetid. Dette Made-in-China-armatur, der er bredt anvendeligt til præcisions-batchbehandling af fly- og rumfartskomponenter, autodele og avancerede formdele, reducerer den ekstra justeringstid betydeligt og sikrer pålidelig og ensartet dimensionsnøjagtighed til præcisionsbearbejdningsopgaver med høj kompleksitet.
Arbejdsprincipforklaring
Den selvcentrerende CNC skruestik med høj nøjagtighed med rund base er en præcisionsarbejdsholderenhed, der hovedsageligt anvendes på 4-aksede, 5-aksede CNC-bearbejdningscentre, EDM-maskiner og præcisionsslibeudstyr.
Dens kerneegenskab er den cirkulære bundkonstruktion: Sammenlignet med skruetvinger med rektangulær base, forstørrer det runde basedesign frigangen til roterende bevægelser på maskinborde og undgår behovet for omfangsrige mellemliggende adapterplader.
Selvcentrerende funktion er realiseret af intern præcision knastskrue synkron transmissionsmekanisme:
1. Efter skruestik er sikkert fastgjort til værktøjsmaskinens arbejdsbord, placeres emnet mellem to kæber.
2. Betjen den centrale drevskrue; internt knastskruesæt driver dobbelte kæber til at bevæge sig indad med identisk hastighed.
3. Arbejdsstykket centreres automatisk på maskinspindelens midterlinje, ingen besværlig manuel justering af indikatoren er påkrævet.
Bearbejdning af smertepunkter
Faktisk multi-akse batch-produktion afslører adskillige typiske begrænsninger ved konventionelle arbejdsholdeløsninger:
1.Utilstrækkelig drejningsafstand af rektangulære skruestik
Rektangulær base optager stort bordareal. Under storvinklet vipning af 4-/5-aksede maskiner opstår der ofte interferens med værktøjsspindel. Yderligere adapterplader optager yderligere Z-aksevandring.
2. Nøjagtighedsdæmpning forårsaget af cyklisk slid-way slid
Uden overfladebehandling med høj hårdhed, slides de førende kontaktflader gradvist efter massive spændecyklusser. Selvcentrerende datumdrift, der kræver gentagen manuel omjustering og sænkning af maskinens effektive køretid.
3. Stor afhængighed af manuel centrering
Traditionelle skruetrækker kræver erfarne operatører for at afslutte centrering af måleur. Inkonsistens i positionering afledt af forskelle i operatørens færdigheder vil blive forstørret ved kompleks flervinklet skæring, hvilket resulterer i skrot af høj værdi.
4. Forureningsinvasion forkorter armaturets levetid
Dårligt forseglede strukturer tillader skærevæske og metalspåner at trænge ind i de indre transmissionsenheder. Slibende partikler fremskynder komponentslid og udløser jamming fejl i langsigtet kontinuerlig produktion.


Samling sammensætning
JWGRIP selvcentrerende CNC skruestik med rund base med høj nøjagtighed består af fem kernefunktionelle samlinger:
① Stressaflastet højkvalitets duktilt jern med rund base hoveddel
② Induktionshærdet præcisionsstyregruppe
③ Indre knastskrue synkron dobbeltkæbe drivenhed
④ Udskiftelig kæbemonteringsgrænseflade (til hårde kæber / bløde kæber)
⑤ Fuldt lukket spån- og kølevæskebestandig tætningsenhed
1. Afspændingsaflastet duktilt jern med rund base
Førsteklasses duktilt jernstøbning med multi-rund stress-aflastende ældningsbehandling. Fremragende vibrationsdæmpende egenskab undertrykker skæreknaster. Cirkulær basekontur forbedrer rotationsafstand for 4-akset/5-akset udstyr.
2. Induktionshærdet præcisionsstyregruppe
Vejledende kontaktflader får en induktionshærdningsbehandling, der når høj overfladehårdhed. Præcisionsslebne glideoverflader garanterer bevægelse med lav friktion og langvarig slidstyrke under hyppige åbnings-lukningscyklusser.
3. Intern knastskrue synkron drevenhed med to kæber
Præcisionsfremstillet knastskrue transmission leverer perfekt synkroniseret bevægelse til to kæber. Realiserer automatisk centrering af emnet uanset den oprindelige placering af emnet.
4. Udskiftelig kæbemonteringsgrænseflade
Understøtter hurtigt skift mellem hårde kæber og bløde aluminiumskæber. Brugere kan anvende bløde kæber til specialprofil-emneforbearbejdning uden at købe ekstra dedikerede armaturer.
5. Fuldt lukket tætningsenhed
Forseglingshus omslutter den indvendige kamskrue og styrekammeret, blokerer metalspåner og sprøjtende kølevæske, og beskytter præcisionsbevægelige komponenter mod slibende forurening.
Differentierede Core Performance Highlights
1. Garanteret ±0,01 mm gentagelsesfastspændingsnøjagtighed
Verificeret af fabriksinspektionsudstyr for hver færdig enhed, ikke kun teoretisk parameter. Stabil første-del-konsistens blandt batches, der effektivt reducerer afvisningsfrekvensen og genbearbejdningsvolumen for højværdi-flerakse-komponenter.
2. Rundbundsgeometri optimeret til flerakset roterende bevægelse
Cirkulær kontur maksimerer maskinens roterende arbejdskonvolut. Eliminerer Z-akse bevægelsestab forårsaget af ekstra adapterplader. Giver tilstrækkelig undvigelsesplads under kompleks vippe-roterende bearbejdning og tillader overtagelse af mere aggressive skæreparametre.
3. Enestående vibrationsdæmpende ydeevne fra duktilt jernhus
Duktilt jernmateriale absorberer skærevibrationer effektivt. Begrænser støjmærker, der genereres under kraftige skæreforhold. Forbedrer overfladekvaliteten på den færdige del og forlænger værktøjets levetid.
4. Induction-hardened key moving surfaces HRC 58-62
Kritiske guide-way- og kamskrueoverflader når HRC 58-62 hårdhed. Bevarer en stabil selvcentrerende ydeevne efter millioner af fastspændingscyklusser og sænker nøjagtighedsforringelse induceret af overfladeslid.
5. Fuldt lukket forureningsisolerende tætningskonstruktion
Beskytter indvendige præcisionstransmissionsdele mod spåner og kølevæskestænk under almindelige CNC-værksteder. Forlænger armaturets levetid og stabiliserer kontinuerlig batchproduktionsydelse.
6. Udskiftelig hård/blød kæbe plus projektorienteret tilpasset modifikationsfunktion
Quick-swap kæbegrænseflade tilpasser sig forskellige emneprofiler. JWGRIP leverer specialdesignet service: Juster basismonteringslayout, kæbekontur og spændeslag for at tilfredsstille specielle maskinbords- og emnekrav.
Typiske applikationssektorer
1. Fremstilling af præcisionskomponenter til luftfart
Turbinevinger, strukturelle rammer, landingsstel-relaterede komponenter med strenge tolerancekrav og komplekse rumlige konturer. Stabil selvcentrerende ydeevne opfylder flervinklet 5-akset fræse- og borekrav til højværdidele til luftfartsindustrien.
2. Produktion af komponenter til biler og motorsport
Motorhuse, transmissionskasser, affjedrende strukturelle emner. Velegnet til højhastighedsfræsning af dele af aluminiumslegering og titanlegering under 4-akset/5-akset udstyr.
3. Fremstilling af støbeforme
Sprøjtestøbekerner, stanseformkomponenter. Høj stivhed og gentagelsespositioneringsnøjagtighed giver en fin overfladefinish og præcise funktionsdimensioner til formfremstillingsopgaver.
4. Præcisionsbearbejdning til generelle formål
Job-shop lodret/vandret bearbejdningscenter arbejde inklusive fræsning, boring, slibning og anboring. Pålidelig universel arbejdsholding til blandede batch-multivariant-stykordrer.
Installations arbejdsgang
1. Rengør værktøjsmaskinens arbejdsbords monteringsplan og skruestik den runde bund nulpunkt overflade. Fjern metalspåner, kølevæskerester og oliepletter. Små fremmede partikler vil udløse monteringsforskydning og forårsage positioneringsafvigelse under fleraksede roterende indekseringsoperationer.
2. Placer skruestik på værktøjsmaskinens arbejdsbord, juster monteringshullernes positioner. Spænd fastgørelsesboltene i henhold til drejningsmomentspecifikationerne i den officielle manual. Bekræft, at skruestik er godt fastgjort uden at slingre.
3. Placer emnet mellem kæberne, betjen den centrale drivskrue for at afslutte automatisk selvcentrerende fastspænding. Skift hårde / bløde kæber i henhold til emnets materiale og ydre kontur.
4. Udfør simulering af maskinens tomgang for multi-akse vippe-indekseringsbevægelser. Tjek for mekanisk interferens og tendens til emneskift under simulerede skærebelastninger.
5. Fuldfør prøveudskæringsvalidering efter testemne. Undersøg dimensionelle og geometriske toleranceindekser. Start først formel masseproduktion, efter at centrerings-spændeydelsen opfylder tekniske krav.
Vedligeholdelsestjekliste
1. Daglig vedligeholdelse
Efter hvert bearbejdningsskift skal du tørre kæbebearbejdningsfladerne og den runde bund nulpunktflade. Fjern spåner og kølevæskestænk for at eliminere positioneringsafvigelseskilder.
2. Periodisk smøring
Åbn forseglingsenhedens vedligeholdelsesadgang med jævne mellemrum. Indsprøjt passende anti-slidsmøremiddel til intern knastskrue transmissionsenhed for at holde kæbens åbning-lukningsbevægelse jævn.
3. Inspektion af sliddele
Efterse jævnligt kæbekontaktflader. Udskift eller genslib kæberne, når ridser eller slid forringer spændekvaliteten. Fortsæt IKKE produktionen med slidte kæber.
4. Kvartalsvis bekræftelse af nøjagtighed
Afmonter skruestik fra arbejdsbordet hvert kvartal. Inspicer den runde basisdatum for blå mærker og fordybninger. Mål selvcentrerende gentagelsesnøjagtighed med metrologiværktøjer, detekter subtil nøjagtighedsdrift forud for batch-scrap-risici.
5. Langsigtet beskyttelse mod inaktiv opbevaring
Rengør hele skruestikenheden fuldstændigt. Påfør antirustbelægning på reference- og kæbearbejdsflader. Opbevares i tørt støvtæt miljø.
6. Noter om forbudt betjening
Forbyd overslagsspænding. Slå aldrig skruestik eller kæber med tungt værktøj for at undgå deformering af basen og indvendige transmissionskomponenter.
Indkøbsvalgsreference
Kerneværdi af JWGRIP selvcentrerende CNC skruestik med rund base med høj nøjagtighed:
① multi-akse-optimeret cirkulær-base layout
② fabriksvalideret ±0,01 mm gentagelsesfastspændingsnøjagtighed
③ vibrationsabsorberende duktilt jernlegeme
④ induktionshærdede bevægelige overflader med høj hårdhed
⑤ udskiftelig hård-blød kæbestruktur og specialdesignet kapacitet
Det løser smertepunkter ved flerakset bearbejdning: utilstrækkelig rotationsfrigang, manuel centrering af menneskelige fejl, nøjagtighedsdrift forårsaget af cyklisk slid, dårlig tilpasningsevne til emner med varierende profil.
Påmindelser om valg:
1. Sammenlign maksimal udvendig dimension af emnet med skruestiks effektive spændeslag og reserver en rimelig sikkerhedsmargin.
2. Bekræft maskinbordets monteringshuls layout; evaluer kompatibilitetstilstanden, hvis den matcher med nulpunktsbundplader. Tilpasset modifikationsservice er tilgængelig for ikke-standard installationskrav.
3. Vælg kæbetype: vælg hårde kæber til metalemner med høj skærekraft; Brug bløde kæber til specialprofil-emneforbearbejdning. Forbered ekstra kæbesæt til produktion med høj blandingsvariant.
4. Standard lagerversioner realiserer hurtig levering; vedtage OEM specialdesignet service til specielle monteringsdimensioner eller specielle kæbeprofilkrav.
FAQ
Spørgsmål 1: Kan højnøjagtig rundbase selvcentrerende CNC skruestik monteres på 4-aksede og 5-aksede roterende borde i vuggestil?
Ja. Dens cirkulære basedesign optimerer frigang med roterende akser til 4-akset og 5-akset udstyr af vuggetype. Beregn venligst den samlede armaturhøjde for anti-kollisionsvurdering før installation. Brugerdefinerede monteringshul layoutmodifikationer kan realiseres til specielle drejebordsspecifikationer.
Q2: Kan bløde kæber bruges på denne skruestik?
Absolut ja. Den anvender udskiftelig kæbemonteringsgrænseflade. Hårde kæber og bløde aluminiumskæber kan frit udskiftes for at tilfredsstille forskellige krav til emnebearbejdning.
Q3: Hvad er den garanterede gentagelsespositioneringsnøjagtighed?
Garanteret gentagelsesfastspændingsnøjagtighed når ±0,01 mm, hver enkelt enhed gennemgår inspektion på fabrikkens metrologiudstyr.
Spørgsmål 4: Understøtter JWGRIP OEM / ODM specialbestilling?
Ja. Vi leverer one-stop OEM specialdesignet service, herunder logomærkning, dimensionsjustering og specialmaterialekonfiguration for at tilfredsstille personlige krav på projektniveau.
Q5: Hvad er nøglepunkterne for daglig vedligeholdelse?
Ved at drage fordel af et fuldt lukket tætningsdesign er der ikke behov for tungt vedligeholdelsesarbejde. Hovedfunktioner: Hold de ydre overflader rene for spåner, udfør regelmæssig smøring af den indvendige knastskrue transmission og inspicér jævnligt kæbernes slidtilstand.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.

Nyhedsanbefalinger