Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






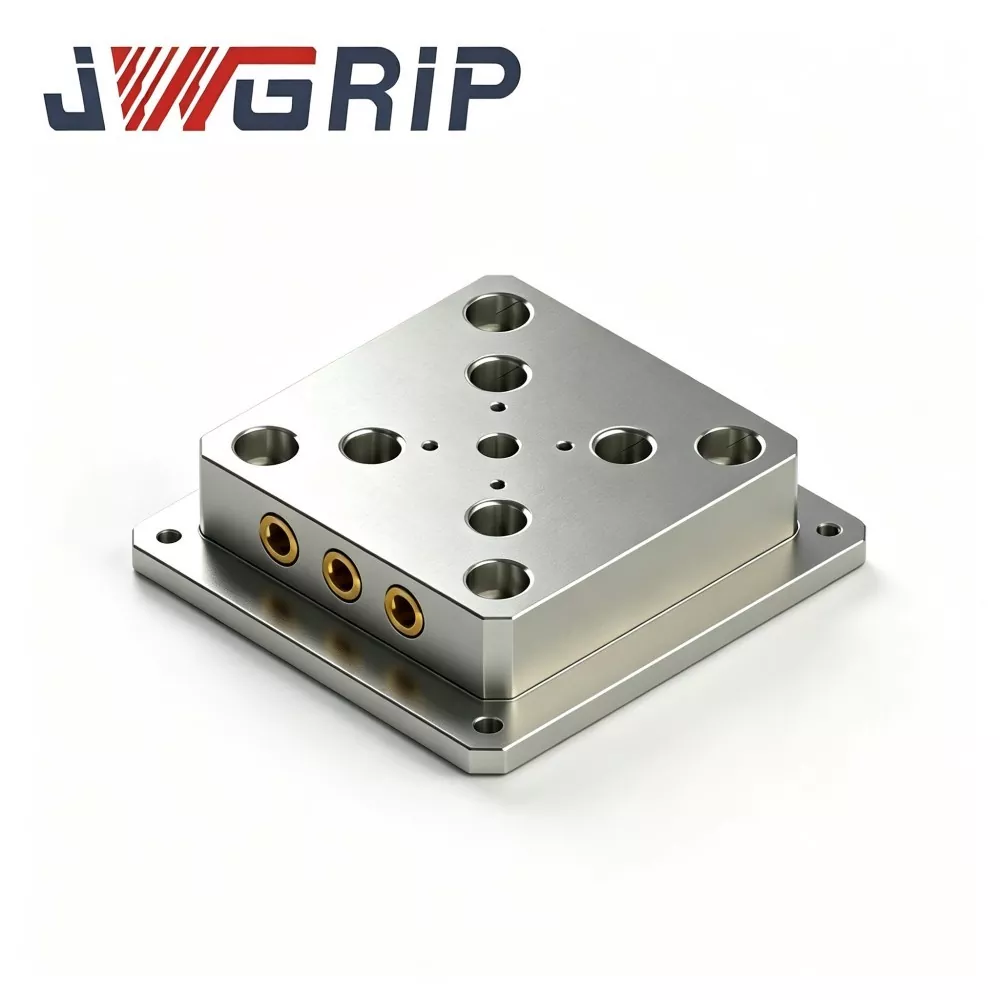
52 Quick Change Fixture Plate til CNC Workholding
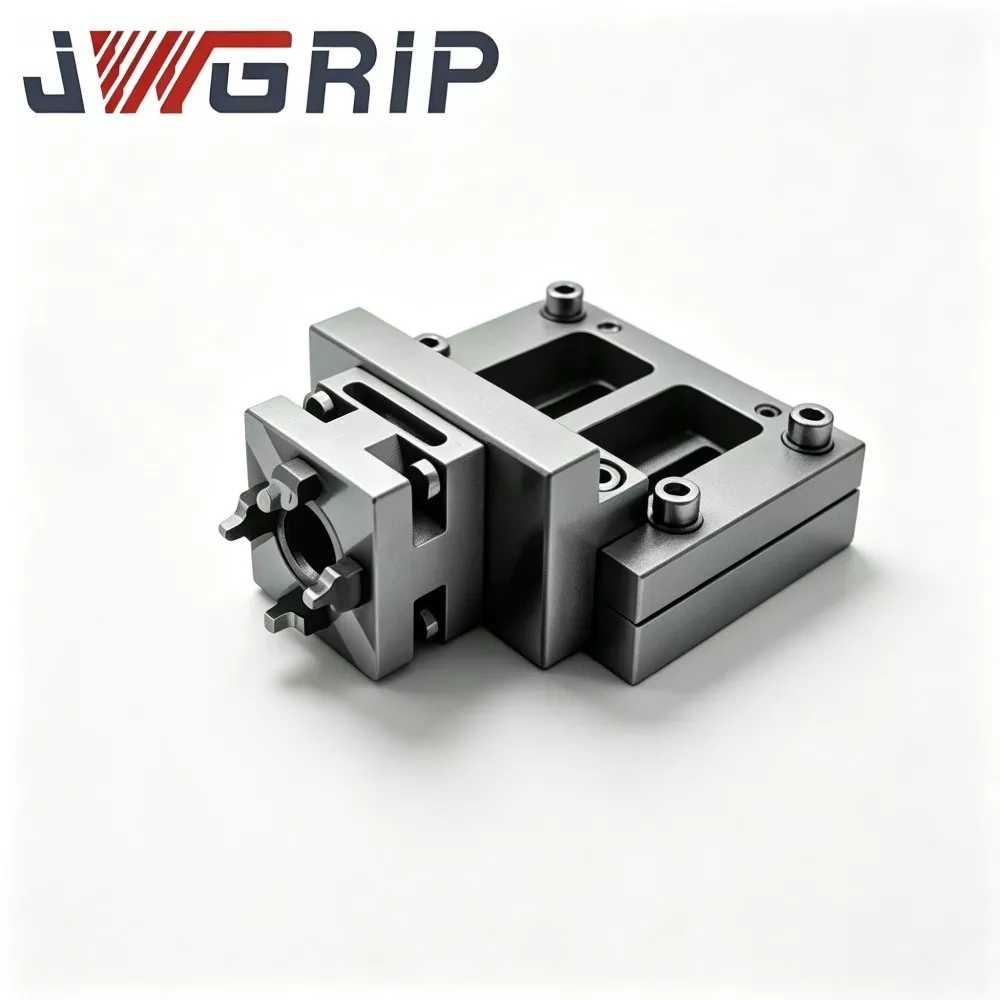
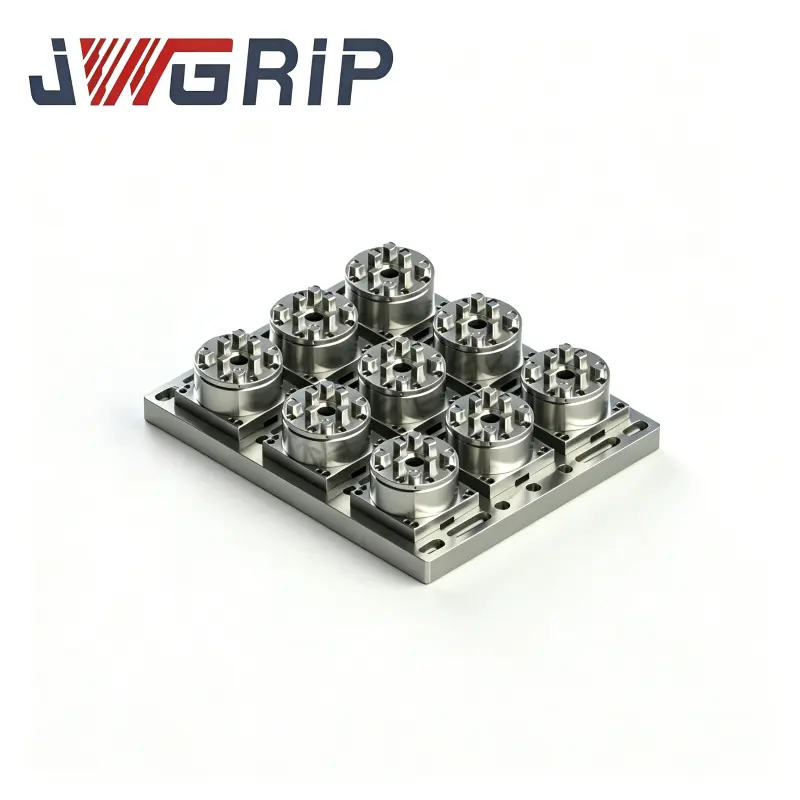
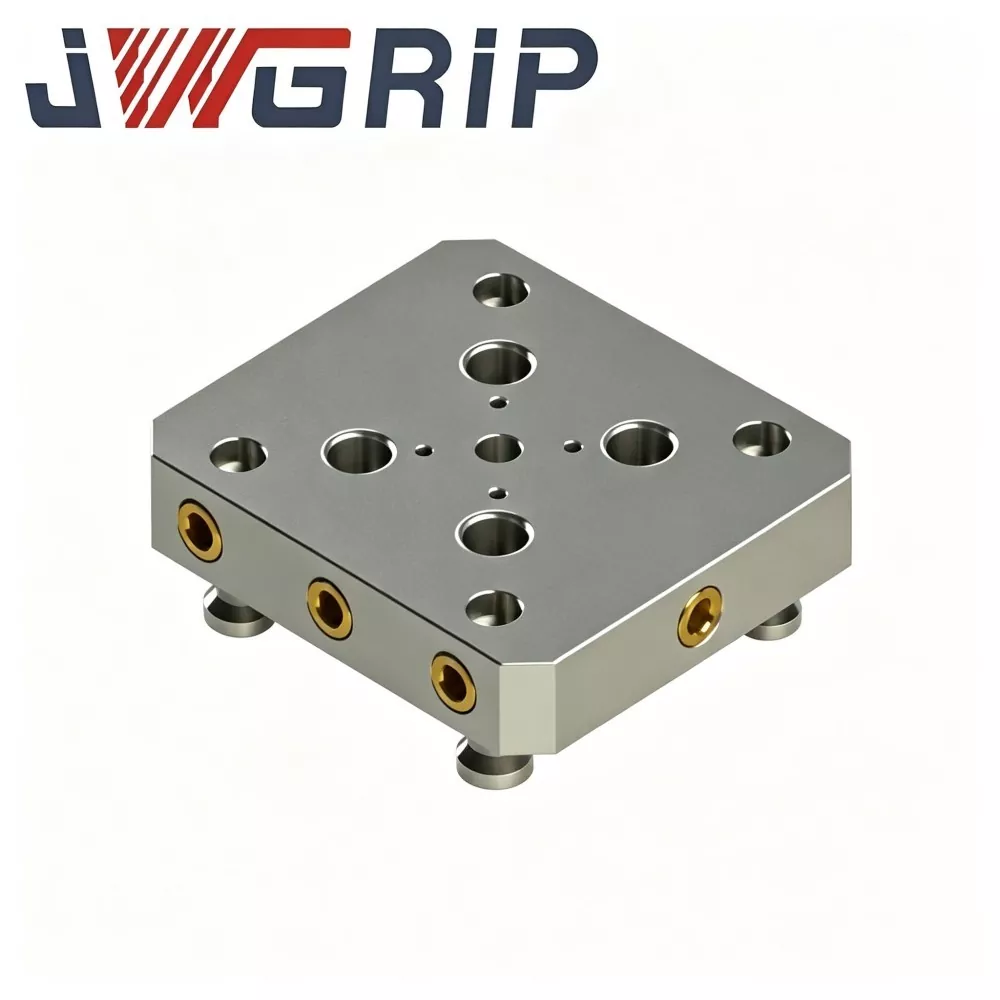
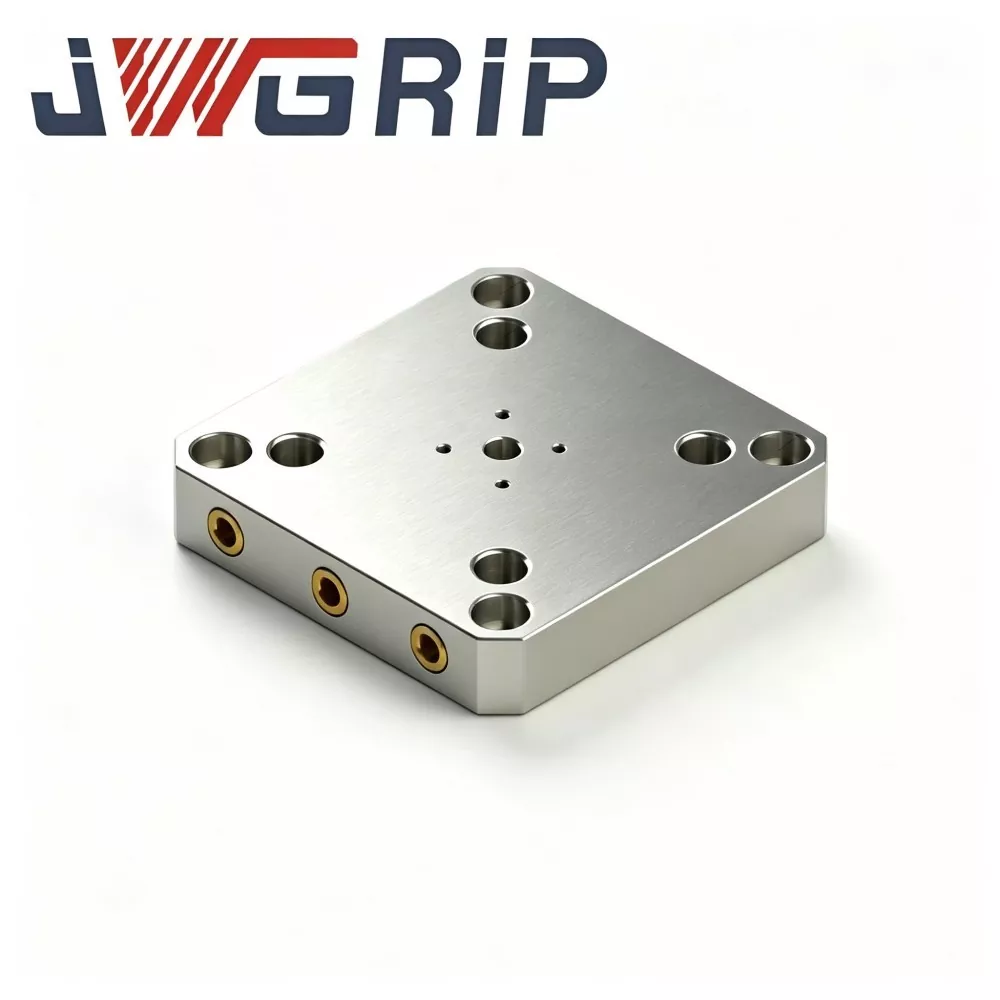
JWGRIP er den professionelle producent og leverandør af Factory Direct & Customized 52 Quick Change Fixture Plate til CNC Workholding i Kina. Det er en højtydende integreret værktøjskomponent, der er specielt designet og matchet til 52-seriens nulpunktspositioneringssystemer i CNC-arbejdshold. Den integrerer fixturlejeplatformen, trækboltmonteringsdatum og hjælpeemnepositioneringsstrukturen i en enkelt enhed, og realiserer hurtig fixturudskiftning til CNC-bearbejdningsopgaver med flere varianter og variabel batch, samtidig med at gentagne datumkalibrering og spredte overgangsværktøjskombinationer elimineres.
Denne avancerede 52 Quick Change Fixture Plate anvender højdensitetsstøbt aluminiumslegering eller højstyrkestålmateriale udvalgt i henhold til faktiske belastningsgrader, behandlet gennem sammensat spændingsaflastende ældningsbehandling, multi-pass præcisionsfræsning og ultra-præcision overfladeslibning. Til forskel fra almindelige ubehandlede fræsede fiksturplader frigiver den fuldstændig intern restspænding og begrænser effektivt fladhedsdeformation under langvarig vekslende klemspænding i højfrekvent batchproduktion. Med stabil planhed og varig nulpunktsnøjagtighed efter gentagne hurtigskiftecyklusser, overholder denne holdbare armaturplade fuldt ud CE sikkerhedsstandarder for industrimaskiner.
Hver batch gennemgår strenge råmaterialesammensætningstests, multi-proces præcisionsbearbejdning, planhed og positionstolerance inspektion og simuleret cyklisk swap-verifikation. 52 Quick Change Fixture Plate til CNC Workholding er bredt anvendelig til nye CNC-arbejdsstationsværktøjskonfigurationer og udskiftning af deformerede og datum-driftende gamle fiksturplader på produktionslinjer. Understøtter standard lagerforsyning og tilpasset optimering af konturstørrelse, hullayout, materialekvalitet og overfladeanodiseringsbehandling, giver den stabile, højpræcisions- og fleksible hurtigskifteværktøjsløsninger til globale CNC-bearbejdningsfabrikker, armaturintegratorer og værktøjsingeniørafdelinger.
Funktionel positionering
Nulpunkts-fixturteknologi reducerer drastisk armaturskiftetiden for multi-variant CNC-opgaver og er blevet den almindelige værktøjsløsning til moderne multi-akse værksteder. 52 Quick Change Fixture Plate er den øvre værktøjsplatform, der sidder på toppen af 52-seriens nulpunkts-patron; trækbolte, der er forudmonteret under pladen, går i indgreb med de indvendige spændespændinger og låser hele pladen på patronen på få sekunder på én gentagen positioneringsdatum.
Pladen udfører tre nøglefunktioner samtidigt:
1. Øvere lejeplatform: flad topdatum til montering af skruestik, specialbeslag eller direkte fastspænding af emnet.
2. Monteringsgrænseflade for trækbolte: Forborede og tappede huller i bunden finder trækstifterne til 52-nulpunktspatronen.
3. Hjælpeemnehenføringspunkt: Sidekanter og dyvelstifthuller giver sekundær lokaliseringsreference for gentagen belastning.
Almindelig fejlkaskade udløst af en armaturplade uden for tolerance:
1. Tab/forvridning af overfladens planhed → datumafvigelse under fastspænding
2. Trækbolts monteringshulsposition glider → trækboltene kommer ikke længere ind i spændepatronerne jævnt
3. Bundplaceringsoverfladeslid/bule → pladen sidder ujævnt på patronen
4. Konsekvens: afdrift ved gentagen positionering, ustabil spændekraft, udsving i batch-delens dimensioner, skjulte sikkerhedsrisici ved højhastighedsskæring.
JWGRIP standard 52 fixturplader holder udskiftelige monteringsmønstre med mainstream 52-seriens nulpunktssystemer. De passer til både nybyggede arbejdsstationsprojekter og on-site udskiftning af datum-drivende gamle plader på løbende produktionslinjer. OEM tilpassede modifikation er tilgængelig for ikke-standard konturstørrelse, speciel gitterhulslayout, højere belastningsgrad og korrosionsbestandige arbejdsforhold. Små-batch prøveordrer og store mængder matchende ordrer fra globale kunder understøttes begge.
Struktur og ydeevne
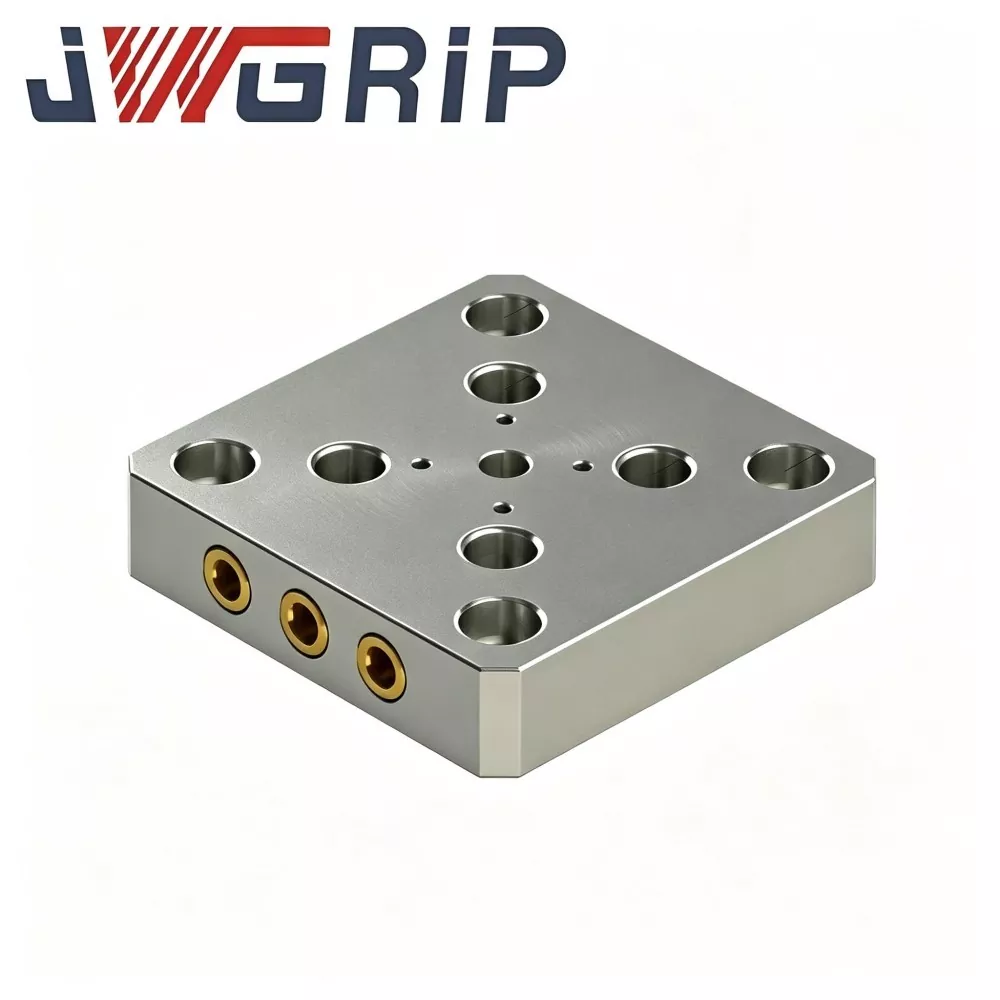
JWGRIP 52 Quick Change Fixture Plate til CNC Workholding består af fem funktionelle sektioner, der hver bidrager til positioneringsnøjagtighed og belastningskapacitet under gentagne swap-cyklusser:
1. Top datum overflade (arbejdsemnemonteringsplan)
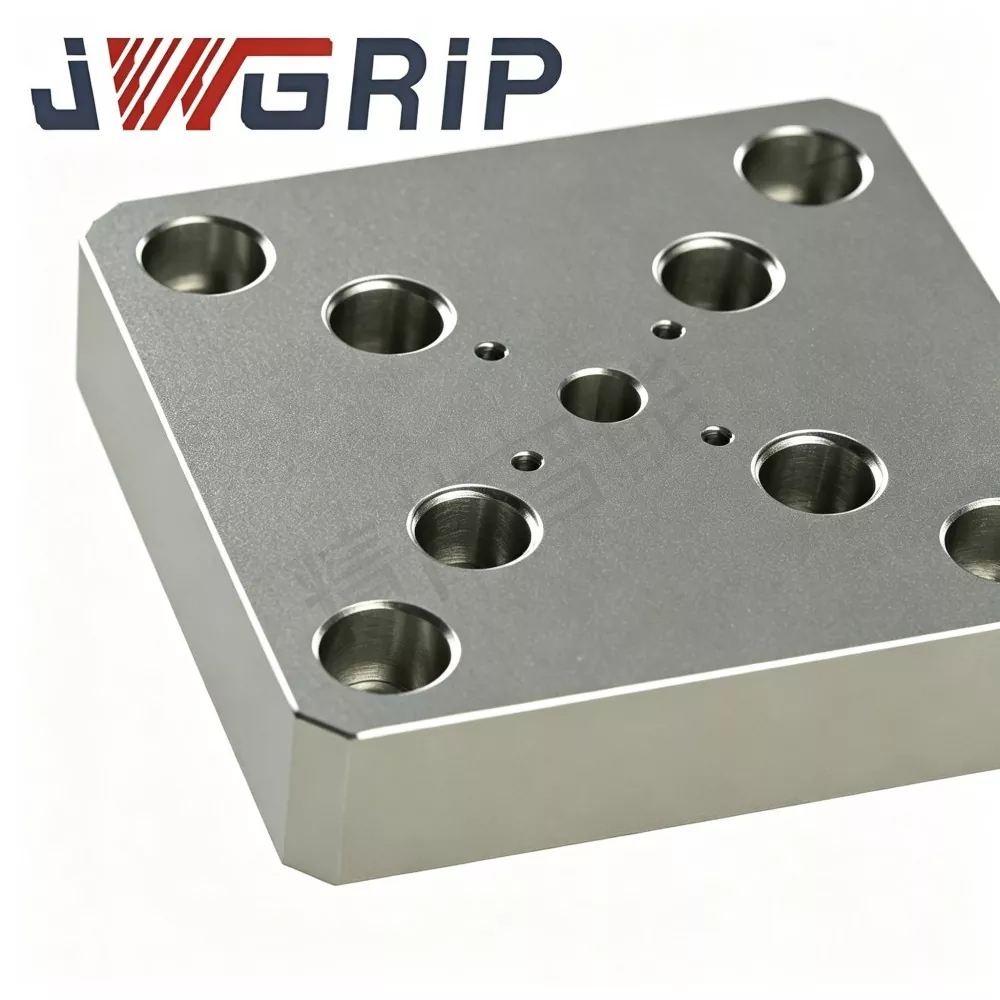
Ultra-præcisionsslebet fladt plan, boret med et standardiseret gitter af gevindhuller (og/eller dyvel-pin-huller) til montering af skruestik, bløde kæber, tilpassede armaturer eller arbejdsemner direkte. Fladhed og parallelitet i forhold til bundnulpunktet er de afgørende indekser for den samlede bearbejdningsnøjagtighed.
2. Bund lokaliseringsflade (patronparringsplan)
Præcisionsbearbejdet flad overflade, der sidder direkte på 52-seriens nulpunktspatronreferenceflade. Dens fladhed og renhed bestemmer direkte, om pladen gentages inden for den påkrævede tolerance efter hvert skift.
3. Monteringshuller med trækbolte (borede huller på pladebunden)
Forboret og banket for at matche 52-nulpunktspatronen med trækboltmønster, der bruges med matchede trækbolte. Hulpositionstolerance følger strengt 52-systemets pitch; trækbolte skrues ind fra bunden og låses med det specificerede moment.
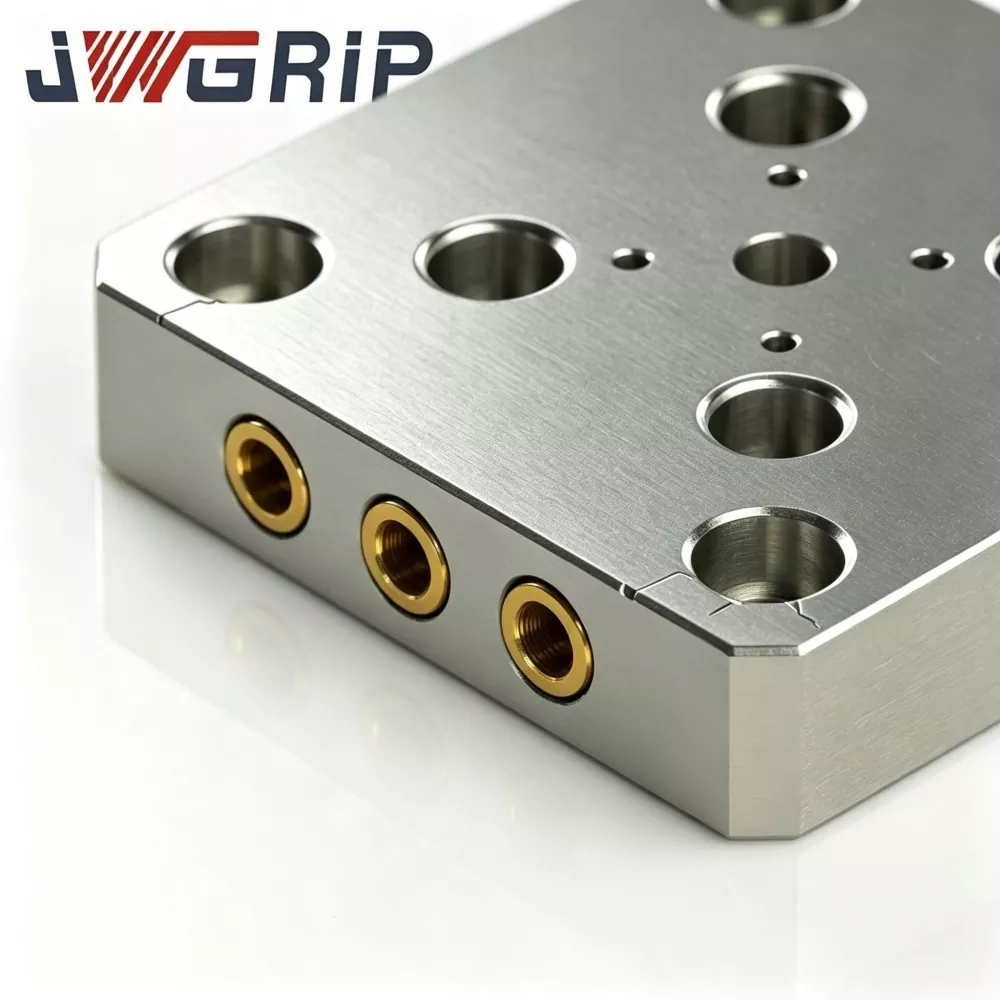
4. Sidedatum-kanter / perifere referenceflader
Præcisionsfræsede sidekanter giver perifer justeringsreference til at lægge pladen på en palle eller til kantsøgning under opsætning; nogle versioner inkluderer hærdede dyvel-pin-huller til sekundær placering.
5. Stivhedsstruktur (materialeafhængig)
Støbte aluminiumsversioner anvender en ribbet banestruktur for at reducere vægten uden at miste stivhed; stålversioner bruger solidt eller lommet design til kraftig skæring. Begge designs gennemgår stressaflastende ældning for at modstå langvarig fladhedsdrift.
Mange billige markedsalternativer er simpelthen råfræsede plader uden afspænding. Intern restspænding frigives langsomt efter installation, hvilket forårsager ugers fladhedsdrift og gentagen rekalibrering. JWGRIP støbte plader gennemgår sammensat afspændingsaflastende ældning før færdigbearbejdning, så planheden forbliver stabil efter tusindvis af udskiftningscyklusser. Når konturstørrelse, gitterlayout eller belastningsklassificering afviger fra standardspecifikationer, kan OEM-service justere dimensioner, materialekvalitet og overfladebehandling.
Kvalitetskontrol arbejdsgang
Hvert produktionsparti gennemgår sekventielle inspektionstrin, før varer forlader fabrikken. Ikke-overensstemmende plader afvises og kommer aldrig på lager af færdigvarer.
1. Råmaterialespektral/sammensætningsanalyse for at verificere overensstemmelse med aluminiumslegeringer eller stålkvaliteter.
2. Støbning eller smedning af emneformning plus ikke-destruktiv inspektion for indvendige defekter.
3. Sammensat stressaflastende ældningsvarmebehandling for at frigøre resterende stress.
4. Grovfræsning på begge sider for at fjerne overskydende lager.
5. Halvfærdig fræsning af gitterhuller, huller med trækbolte og sidedatum-kanter.
6. Afslut overfladeslibning af det øverste datumplan og det nederste lokaliseringsplan.
7. Præcisionsinspektion: planhed, parallelitet, hulpositionstolerance, gevindmålerkontrol.
8. Prøvetagning af simuleret cyklisk swap-and-clamp-verifikation under nominel belastning.
Fejl-fejlfindingstabel
|
Fejlfænomen |
Sandsynlig rodårsag |
Anbefalet løsning |
|
Pladegentagelsespositionering afviger efter udskiftning |
Bundlokaliseringsoverfladen er skæv/bulet; træk-studs hul position flyttet; slid på patronen |
Inspicer pladens planhed og referenceoverflade; check pull-stud mønster; service eller udskift spændepatronen |
|
Trækbolte kan ikke trænge jævnt ind i spændepatronerne |
Afdrift med tapet hulposition; bøjede eller overdimensionerede trækknopper; chips i huller |
Bekræft hulpositionstolerance; inspicere trækbolte; rengør alle huller før siddeplads |
|
Pladen vipper / sidder ujævnt på borepatron |
Spåner fanget mellem bund og borepatron; skævt bundplan; manglende datum rengøring |
Rengør patronens referenceflade og pladebund fuldstændigt; genslib eller udskift pladen, hvis planheden svigter |
|
Tydelige skærende vibrationer eller skravling |
Pladen sidder ikke helt fast; ujævnt trækmoment; plade overbelastet for sin materialekvalitet |
Sæt igen og spænd alle trækbolte jævnt; bekræft belastningsværdi vs. skæreparametre |
Installationsspecifikation
1. Rengør 52-seriens nulpunktspatronreferenceflade og pladens bundlokaliseringsflade grundigt; fjern alle spåner, kølevæskerester og grater før montering.
2. Skru matchende trækbolte ind i pladens bundhuller til det officielle anbefalede tilspændingsmoment; overdrejningsmoment forvrænger det anborede hul og pladedatum, underdrejningsmoment forårsager løsnede under skærende vibrationer.
3. Sænk pladen lige ned på patronen; sørg for, at alle trækbolte går ind i spændetangene uden at tvinge dem. Aktiver fastspændingen, og kontroller derefter, at pladen sidder helt fladt uden at vippes.
4. Placer aldrig shims, papir eller klæbemiddel mellem pladebunden og patronens referenceflade. ethvert sandwichlag ødelægger gentagelsesnøjagtigheden.
5. Under masseproduktion skal du jævnligt kontrollere overfladens fladhed og datumkanter; udskift eller slib pladen igen, når planheden falder uden for tolerancen, eller referenceflader viser buler/slid.
6. For OEM-brugerdefinerede plader, skal du nøje følge tegningskravene med hensyn til omridsdimensioner, gitterhulslayout, trækbolthulspositioner og datumplanhed.
Emballage & forsendelse
JWGRIP 52 Quick Change Fixture Plates — standard lagerførte SKU'er understøtter hurtig global ordreafsendelse.
Hver plade får uafhængig anti-rust / anti-korrosionsbeskyttelse og overfladebeskyttende film på de jordede referenceflader før pakning.
Ordrer med små partier: rustbeskyttelsespose plus kraftig karton, med kant-hjørnebeskyttelse.
Bulk eksportordrer: røgningsfri stødsikker kasse af massivt træ med adskillende polstring, der forhindrer datum-overflade ridser og deformation under langdistance sø-land logistik.
OEM-tilpassede ordrer følger gensidigt bekræftet leveringstid.
Batchinspektionsdatablad og planheds-/dimensionstest er vedlagt i hver forsendelsespakke.
Eftersalgssupporttjenester
1. Garantivilkår: Under korrekt installation, afstemt valg af trækbolte og nominelle arbejdsforhold, nyder den ikke-forbrugbare pladehoveddel 1 års garanti. Skader forårsaget af overbelastningsskæring, ukorrekt spændemoment, spånfremkaldt afslidning af referenceoverflader, menneskeskabt stød og kemisk korrosion uden for specifikationer er udelukket fra garantiens omfang.
2. Fjern online teknisk vejledning til installation og fejlanalyse. Globale kunder kan sende tekniske forespørgsler via e-mail; ingeniører svarer inden for 24 arbejdstimer.
3. Fuldt sæt dimensionstegninger og materialeydelsesdokumentation leveres til hver indkøbsordre.
4. Teknisk rådgivning på ingeniørniveau til OEM-krav: justering af konturstørrelse, ændring af gitter-hullayout, opgradering af materialekvalitet, specielle anodiserings-/overfladebehandlingsmuligheder.
5. Stabil reservedels-batchforsyning til både standard- og specialspecifikke fastgørelsesplader til gentagne ordrer.
Indkøb & Teknisk Evaluering
Kerneværdi: sammensat afspændingsaflastende ældningsstøbning/smedning, ultra-præcision dobbeltsidet slibning, streng flerfaset intern kvalitetskontrol, hulmønster, der kan udskiftes med almindelige 52-serie nulpunktssystemer, fleksibel OEM-størrelse / materiale / overfladebehandling tilpasning.
52 Quick Change Fixture Plate til CNC Workholding løser typiske flaskehalse med øvre værktøj i nulpunkts-fixtursystemer: top-overflade planhed afdrift, pull-stud hul position forskydning, bund datum skævhed og kort levetid for råfræsede ubehandlede plader.
Evalueringspåmindelser:
1. Bekræft matchende nulpunkts-systemspecifikation, og bekræft kompatibiliteten med hulmønster med trækbolte, før du afgiver en indkøbsordre.
2. Afklar påkrævet konturstørrelse, gitterhulslayout, faktisk maksimal skærebelastning og omgivelsesforhold på værkstedet (normalt/højkorrosion), og vælg let version af støbt aluminium eller stiv stålversion i overensstemmelse hermed.
3. Lager-standardvarer har kort leveringstid; vælg OEM specialdesign til specielle konturer, hullayout eller overfladebehandlingskrav.
Fabriksdirekte fra JWGRIP. Foretrukken øvre værktøjsplade til støbeforme, autodele og generel præcisionsbearbejdning 3-akset / 5-akset 52-seriens nulpunktsfixtursæt.
FAQ
Spørgsmål 1: Kan standard 52 armaturplader direkte matche andre mærkers 52-serie nulpunktspatroner?
Standardversioner kan kun udskiftes med 52-seriens nulpunktssystemer med et fuldt matchende hulmønster med trækbolte og nulpunktsgrænseflade. Hvis mønsteret afviger, skal der anvendes en OEM-tilpasset plade.
Spørgsmål 2: Hvilke signaler indikerer, at en armaturplade skal udskiftes eller genslibes?
Udskift eller slib igen, når den øverste overflades fladhed falder uden for tolerancen, det nederste datum viser buler/vridning, eller gentagen positionering kan ikke gendannes efter grundig rengøring af patronen og pladen.
Q3: Kan shims eller papir placeres under pladen for at justere højden?
Nej. Ethvert sandwichlag mellem pladebunden og patronens referenceflade ødelægger gentagelsesnøjagtigheden. Højdejustering skal foretages ved præcisionsslibning af selve pladedatumet.
Q4: Støbt aluminiumsplade eller stålplade - hvilken skal man vælge?
Støbt aluminium er lettere, hurtigere at bytte og passer til let til medium skæring; stål (eller støbejern) versioner tilbyder højere stivhed og fladhed fastholdelse til kraftige form og udstansning. Vælg efter din skærebelastning og maskindynamiske krav.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-mail
Velkommen til at sende forespørgsel til JWGRIP. Vores professionelle tekniske og salgsteam vil give gratis armaturvalg, tilpasset løsningsdesign og nøjagtige tilbud.
Nyhedsanbefalinger